



Entendendo as Diferenças: Soldagem A-TIG vs FB-TIG
A Soldagem a Arco de Tungstênio com Gás Inerte (TIG) é um popular processo de soldagem baseado em arco onde o arco elétrico é constituído entre um eletrodo de tungstênio não consumível e a peça de trabalho. É um processo confiável e econômico para unir eficiente e permanentemente peças metálicas com ou sem o uso de metal de adição. Além de sua capacidade de produzir juntas sólidas, a esplêndida aparência do cordão de solda torna este processo amplamente aceito em várias aplicações, variando de estruturais a domínios aeroespaciais. Apesar de muitas vantagens, é limitado pela profundidade máxima de penetração alcançável. Utilizando conjunto ótimo de parâmetros e todas as condições favoráveis, pode atingir no máximo 3,5 mm de penetração em um único passe. Assim, a união de componentes mais espessos requer preparo de borda e passes múltiplos, que são demorados e afetam a produtividade geral.
Variantes da Soldagem TIG (Tungsten Inert Gas)
A penetração limitada desperta interesse de pesquisa sobre este tópico e o resultado é o surgimento de algumas variantes da soldagem TIG que mostram notável melhoria na profundidade de penetração alcançável. A soldagem A-TIG (Activated Tungsten Inert Gas) e a soldagem FB-TIG (Flux Bound Tungsten Inert Gas) são duas dessas variantes que utilizam fluxo ativador adequado para melhorar várias características da soldagem TIG convencional. Estes processos também são chamados de soldagem TIG assistida por fluxo, pois exigem obrigatoriamente uma camada de fluxo ativador nos componentes a serem unidos.
Fluxo Ativador e sua Aplicação na Superfície Metálica
Em ambos os casos, uma fina camada (espessura geralmente abaixo de 50 µm) de fluxo ativador é aplicada na superfície do material base antes da soldagem. Tal fluxo ativador inclui um grande número de óxidos e haletos de metal, como óxido de titânio (TiO2), sílica (SiO2), óxido de cromo (Cr2O3), carbonato de magnésio (MgCO3), óxido de magnésio (MgO), dióxido de manganês (MnO2), óxido de cálcio (CaO), óxido de alumínio (Al2O3), dióxido de zircônio (ZrO2), etc. Uma mistura homogênea de tais fluxos em diferentes proporções também é usada.
Tal fluxo é primeiro misturado com acetona para formar uma solução pastosa e então aplicado na superfície do metal base manualmente usando pincel macio ou automaticamente usando sistema mecanizado. A proporção de mistura não é importante, pois a acetona é altamente volátil e, portanto, esta proporção não permanecerá constante mesmo durante a aplicação da camada de fluxo no metal. No entanto, manter a uniformidade na espessura do revestimento de fluxo é fator crucial para obter soldagem livre de defeitos. Após aplicar o revestimento de fluxo, a soldagem é realizada exatamente da mesma forma que no caso da soldagem TIG convencional. Todos os parâmetros de processo permanecem iguais, exceto que a tensão de circuito fechado aumenta ligeiramente em alguns casos (geralmente esta mudança é insignificante).
Soldagem A-TIG (Activated Tungsten Inert Gas)
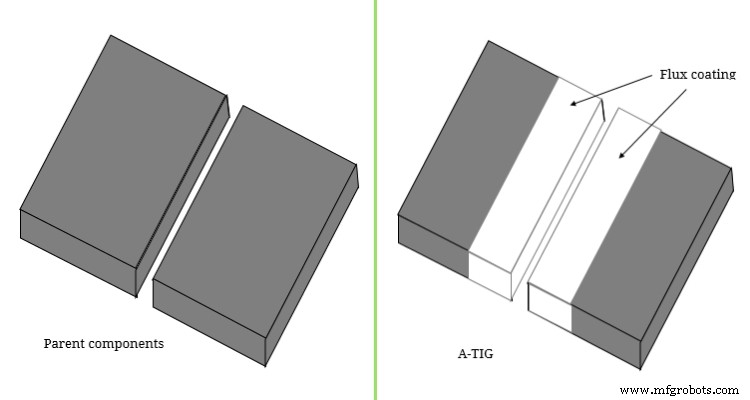
Embora A-TIG e FB-TIG sigam o mesmo princípio acima mencionado, elas diferem na posição de aplicação do fluxo ativador nos metais base. Na soldagem A-TIG (Activated Tungsten Inert Gas), o fluxo é aplicado na superfície de contato do metal base e ao redor dela. Geralmente, o fluxo é aplicado até uma largura de cerca de 4 mm a partir da superfície de contato através da abertura da raiz em cada lado. Portanto, aqui o fluxo fica logo abaixo do arco durante a soldagem. Uma camada típica de fluxo no metal base para soldagem A-TIG é mostrada esquematicamente aqui.
Soldagem FB-TIG (Flux Bound Tungsten Inert Gas)
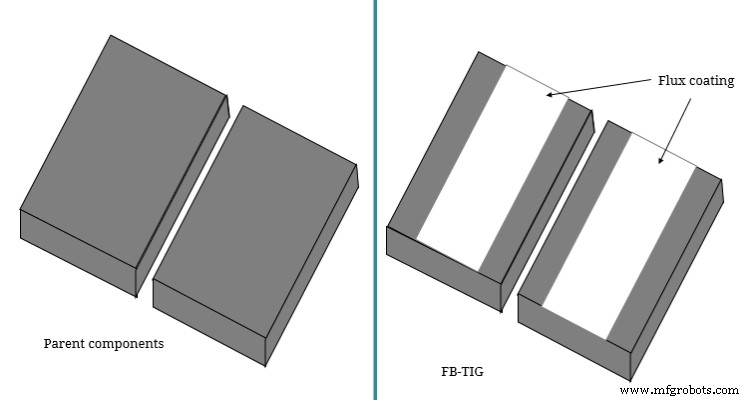
Na soldagem FB-TIG (Flux Bound Tungsten Inert Gas), nenhum fluxo é aplicado na superfície de contato e ao redor dela; em vez disso, é aplicado na superfície superior do metal base mantendo pequeno espaço após a abertura da raiz. Portanto, aqui o fluxo não fica logo abaixo do arco elétrico durante a soldagem. Fluxo ativador, método de sua aplicação na superfície metálica e o procedimento de soldagem permanecem exatamente iguais aos da soldagem A-TIG. A única diferença reside na posição onde o fluxo é aplicado. No entanto, ambos exibem melhoria palpável na profundidade de penetração alcançável. Uma camada típica de fluxo no metal base para FB-TIG é mostrada esquematicamente aqui.
Vantagens Oferecidas por A-TIG e FB-TIG sobre TIG Convencional
Diversas investigações revelaram que o uso de tal fluxo pode proporcionar numerosas vantagens em comparação com a soldagem TIG convencional. Tanto A-TIG quanto FB-TIG fornecem resultados semelhantes e, portanto, suas vantagens também são as mesmas quando comparadas com a convencional. Suas vantagens estão listadas abaixo.
- Profundidade de penetração aprimorada: O uso de fluxo ativador leva a arco constrito que aumenta a densidade de calor do arco. Muitos defensores afirmaram que a reversão do Efeito Marangoni causa tal aumento na penetração. A soldagem TIG assistida por fluxo geralmente dá penetração na faixa de 6 – 9 mm; no entanto, com uso de parâmetros ótimos, penetração tão profunda quanto 11 mm também pode ser alcançada em um único passe. Isso indica cerca de 3 vezes aumento na penetração em comparação com o processo convencional de soldagem TIG.
- Cordão de solda estreito: Arco constrito também resulta em cordão de solda estreito. Isso tem certas vantagens indiretas como menor deformação, menor zona termicamente afetada (ZTA), etc. A ZTA é considerada ponto fraco na junta soldada, pois suas propriedades metalúrgicas são severamente afetadas pelo aquecimento do arco e ZTA mais estreita é sempre desejável.
A comparação científica entre soldagem A-TIG (Activated Tungsten Inert Gas) e soldagem FB-TIG (Flux Bound Tungsten Inert Gas) é fornecida neste artigo. O autor também sugere a leitura das seguintes referências para melhor compreensão do tema.
- Babu et al. (2016); Development of flux bounded tungsten inert gas welding process to join aluminum alloys; American Journal of Mechanical and Industrial Engineering; Vol. 1 (3); pp. 58-63.
- Saha et al. (2018); Investigation on the effect of activating flux on tungsten inert gas welding of austenitic stainless steel using ac polarity; Indian Welding Journal; Vol. 51 (2).
Tecnologia industrial
- Acionamento por Corrente vs. Acionamento por Engrenagens: Uma Comparação Abrangente
- Transmissão por Correia vs. Transmissão por Corrente: Principais Diferenças Explicadas
- Torneamento vs Fresagem: Diferenças-Chave Explicadas
- Maquinação vs. Retificação: Diferenças-Chave Explicadas
- Soldadura MIG vs. MAG: Diferenças-Chave Explicadas
- GMAW vs. GTAW: Comparação Abrangente de Duas Técnicas de Soldadura a Arco
- Soldagem Forehand vs. Backhand: Diferenças-Chave Explicadas
- Indústria 4.0 vs Indústria 5.0: O Que Muda e Por Que Importa
- Fabricação de Metal vs. Soldagem de Metal: O que os Diferencia?
- Fabricação Metálica vs. Soldagem: Diferenças Fundamentais Explicadas