



Soldagem TIG vs A-TIG: Principais Diferenças Explicadas
A soldagem é um processo de união antigo que pode montar eficiente e economicamente dois ou mais elementos estruturais permanentemente. Existe uma grande variedade de processos de soldagem que podem unir estruturas de diversos materiais de maneiras multifacetadas. A Soldagem a Arco de Tungstênio com Gás Inerte (GTAW), popularmente conhecida como Soldagem TIG (Tungsten Inert Gas), é um dos processos de soldagem por fusão onde metais podem ser unidos por coalescência ou formação de cordão de solda devido à fusão das superfícies de contato dos componentes base. O arco elétrico, constituído entre o eletrodo e os metais base condutivos, é usado para fins de aquecimento e fusão.
Como consequência do extenso desenvolvimento nas últimas décadas, a soldagem TIG emergiu como uma técnica de soldagem promissora e confiável para unir permanentemente dois ou mais componentes metálicos. Pode ser realizada em modo autogênico; no entanto, material de adição também pode ser aplicado quando pretendido (tanto modos homogêneos quanto heterogêneos são possíveis). A aparência suntuosa do cordão de solda, maior eficiência do arco, menor chance de defeito e nível mínimo de respingos tornaram este processo uma técnica de fabricação favorável em uma ampla gama de aplicações industriais, incluindo construção, automobilística e aeroespacial.
Funcionamento da Soldagem TIG
Na soldagem TIG, o arco elétrico é estabelecido entre o eletrodo não consumível (feito de tungstênio com pequenos elementos de liga) e a peça de trabalho condutiva. Este calor do arco funde as superfícies de contato dos componentes base, que finalmente produzem coalescência. O metal de adição, se aplicado, também se deposita na abertura da raiz em estado fundido devido ao aquecimento do arco. O preparo de borda também pode ser realizado se a espessura da chapa for superior a 4 – 5 mm. Apesar de muitas vantagens, a soldagem TIG é limitada pela penetração alcançável, que é de cerca de 3 – 3,5 mm baseada em muitos parâmetros relevantes. Alcançar profundidade de penetração superior a 3,5 mm em um único passe é praticamente difícil com soldagem TIG, senão impossível.
Soldagem A-TIG (Activated Tungsten Inert Gas)
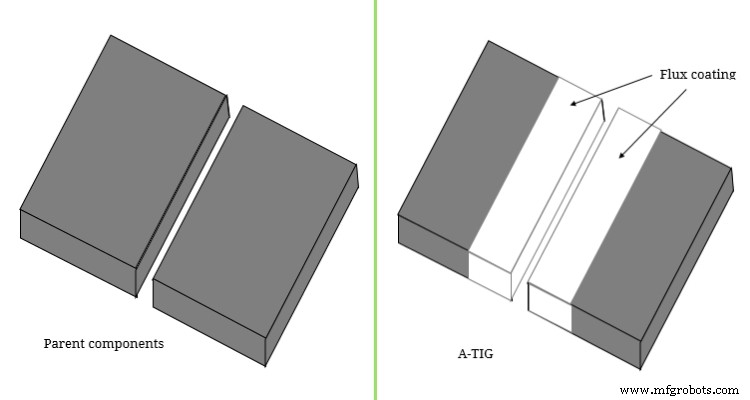
Esta limitação desperta interesse palpável de pesquisa e, como consequência, muitas variantes surgiram que fornecem vantagens únicas sobre o processo convencional de soldagem TIG. A soldagem TIG ativada e a soldagem TIG com fluxo ligado são duas variantes notáveis. Na soldagem A-TIG (Activated Tungsten Inert Gas), uma fina camada de fluxo ativador é aplicada nas superfícies de contato e região adjacente dos componentes base antes da soldagem. Isso mostra resultado promissor ao aumentar a profundidade de penetração em 3 vezes ou mais em comparação com a soldagem TIG convencional com parâmetros de processo semelhantes. Portanto, alcançar penetração de 7 – 11 mm é viável com soldagem A-TIG, o que resulta em notável melhoria da produtividade em toda a fabricação. As diversas diferenças entre a soldagem TIG e a soldagem A-TIG são apresentadas abaixo em formato de tabela. Vale mencionar que ambos os processos são realizados no mesmo conjunto e da mesma forma, exceto pela aplicação de fluxo na soldagem A-TIG.
Tabela: Diferenças entre Soldagem TIG e Soldagem A-TIG
| Soldagem TIG | Soldagem A-TIG |
|---|---|
| Nenhum fluxo ativador é aplicado nos metais base na soldagem TIG. | Uma fina camada de fluxo ativador é aplicada nas superfícies de contato e áreas adjacentes antes da soldagem. |
| Geralmente fornece profundidade de penetração na ordem de 3 – 3,5 mm. | Pode fornecer penetração muito mais profunda, na faixa de 7 – 11 mm. |
| Largura do cordão de solda e também da ZTA (Zona Termicamente Afetada) é mais ampla. | Devido ao fenômeno de constrição do arco, a largura do cordão de solda e da ZTA são mais estreitas. |
| Estabelecer arco elétrico entre eletrodo e chapas base não é problemático. | Devido à presença de camada isolante de fluxo no metal base, estabelecer o arco é problemático. |
| Este processo pode ser aplicado para unir materiais finos e espessos. | Este processo não é adequado para materiais finos (abaixo de 4 mm), pois defeitos como excesso de penetração serão observados. |
| Quando julgado com base em passe único, a soldagem TIG é mais rápida. | Como o fluxo precisa ser aplicado antes da soldagem, a soldagem A-TIG é mais demorada. |
| É menos produtiva, especialmente quando chapas mais espessas precisam ser unidas devido ao preparo de borda e passes múltiplos. | É altamente produtiva, pois penetração mais profunda pode ser alcançada em um único passe sem qualquer preparo de borda. |
Uso de Fluxo Ativador
Esta é a principal diferença entre a soldagem TIG e a soldagem A-TIG, pois o fluxo ativador é usado apenas na última. Tal fluxo ativador inclui um grande número de óxidos e haletos de metal, como óxido de titânio (TiO2), sílica (SiO2), óxido de cromo (Cr2O3), carbonato de magnésio (MgCO3), óxido de magnésio (MgO), dióxido de manganês (MnO2), óxido de cálcio (CaO), óxido de alumínio (Al2O3), dióxido de zircônio (ZrO2), etc. Uma mistura homogênea de tais fluxos em diferentes proporções também é usada. Tal fluxo é primeiro misturado com solvente adequado para preparar uma pasta semi-sólida e a mesma é aplicada nas superfícies de contato e regiões adjacentes do componente base. Deve ser aplicado antes da soldagem e deve ser permitido secar antes de estabelecer o arco. O fluxo pode ser aplicado manualmente ou com assistência de sistema mecanizado; no entanto, a espessura desta camada de fluxo deve ser uniforme para obter junta livre de defeitos. Geralmente, esta espessura varia de 30 – 75 µm baseada em vários parâmetros relevantes.
Profundidade de Penetração, Largura do Cordão de Solda e ZTA
Diversas pesquisas mostraram claramente que profundidade de 7 – 11 mm é alcançável em passe único sem qualquer preparo de borda, mas com o uso de fluxo adequado; em comparação com a soldagem TIG comum que pode fornecer penetração máxima de 3,5 mm sob condições semelhantes. Tal notável melhoria na penetração é atribuída à reversão do Efeito Marangoni quando o fluxo é aplicado. O uso de fluxo ativador também leva à constrição do arco, que subsequentemente aumenta a densidade de calor do arco elétrico. Um arco constrito resulta em cordão de solda mais estreito e também ZTA mais estreita, pois menor taxa de entrada de calor é desejada em uma área particular.
Estabelecimento do Arco entre Eletrodos
Todo processo de soldagem a arco requer que um arco elétrico seja estabelecido entre o eletrodo e os materiais de trabalho condutivos. De fato, este arco é a principal fonte de calor para fundir as superfícies de contato do material base. Na soldagem TIG, constituir arco entre eletrodo de tungstênio pontiagudo e metal base condutivo não é problemático. No entanto, com a soldagem A-TIG, devido à presença de camada isolante nas superfícies do metal de trabalho, o fluxo de elétrons é restringido e, assim, estabelecer o arco é um pouco difícil. Frequentemente, uma placa de suporte livre de fluxo adicional é usada na entrada da junta para facilitar este propósito. Também requer uma tensão de circuito fechado um pouco maior para manter o arco durante todo o processo.
Junção de Chapas Finas e Espessas
A soldagem A-TIG inerentemente fornece penetração mais profunda e, portanto, não é econômico usá-la para unir chapas finas ou placas com espessura abaixo de 4 mm. Mesmo se usada para tais casos, então excesso de penetração, imprecisão dimensional e alta deformação serão observados. No entanto, para unir componentes mais espessos, a A-TIG é preferida, pois pode dar penetração de 7 – 11 mm em um único passe e isso também sem qualquer preparo de borda. Por outro lado, a soldagem TIG pode ser vantajosamente usada para união de componentes finos e espessos seguindo a técnica necessária.
Preparo de Borda, Passes Múltiplos e Produtividade
A união de chapas espessas (espessura > 3,5 mm) por soldagem TIG requer preparo de borda adequado e passes múltiplos para preencher adequadamente toda a abertura da raiz. A soldagem multipasse também aumenta o nível de entrada de calor em uma área particular e, assim, a largura da ZTA, deformação, etc. também aumentam, o que geralmente é indesejável. Isso requer grande volume de metal de adição caro, bem como quantidade considerável de tempo. De fato, a soldagem TIG não é adequada quando grande volume de metal de adição é necessário depositar; a soldagem a arco metálico com gás (GMAW) é a escolha preferida em tal cenário. No entanto, a soldagem A-TIG também pode ser vantajosamente usada para tais fins sem requerer preparo de borda ou soldagem multipasse.
A comparação científica entre soldagem TIG e soldagem A-TIG é apresentada neste artigo. O autor também sugere a leitura das seguintes referências para melhor compreensão do tema.
- Babu et al. (2016); Development of flux bounded tungsten inert gas welding process to join aluminum alloys; American Journal of Mechanical and Industrial Engineering; Vol. 1 (3); pp. 58-63.
- Saha et al. (2018); Investigation on the effect of activating flux on tungsten inert gas welding of austenitic stainless steel using ac polarity; Indian Welding Journal; Vol. 51 (2).
Tecnologia industrial
- Soldagem MIG vs. TIG: Escolhendo a Técnica Certa para Seu Projeto
- Acionamento por Corrente vs. Acionamento por Engrenagens: Uma Comparação Abrangente
- Transmissão por Correia vs. Transmissão por Corrente: Principais Diferenças Explicadas
- Torneamento vs Fresagem: Diferenças-Chave Explicadas
- Maquinação vs. Retificação: Diferenças-Chave Explicadas
- Soldadura MIG vs. MAG: Diferenças-Chave Explicadas
- GMAW vs. GTAW: Comparação Abrangente de Duas Técnicas de Soldadura a Arco
- Soldagem Forehand vs. Backhand: Diferenças-Chave Explicadas
- Fabricação de Metal vs. Soldagem de Metal: O que os Diferencia?
- Fabricação Metálica vs. Soldagem: Diferenças Fundamentais Explicadas