



Dominando Usinagem de Longo Alcance: Estratégias para Superar Desafios Atuais
Uma série de tendências atuais na manufatura estão ampliando a dificuldade de criar furos de precisão e realizar operações de torneamento com ferramentas de comprimento estendido. Demanda por tolerâncias mais apertadas e repetibilidade infalível cresce continuamente. Novos materiais de peça de alta performance são mais difíceis de usinar, aumentando tensão dentro do sistema de usinagem. Para economizar tempo e dinheiro, fabricantes estão consolidando múltiplas peças em peças monobloco únicas que requerem usinagem de furos profundos e torneamento de componentes complexos em máquinas-ferramentas multitarefa.
Fabricantes buscando superar estes desafios devem estudar todos elementos de seus sistemas de usinagem e aplicar técnicas e ferramentas que assegurarão sucesso. Entre os elementos chave estão estabilidade da máquina, fixação de ferramenta, fixação de peça e geometria de ferramenta de corte. Em geral, fixação sólida, ferramentas rígidas e aplicação cuidadosa de ferramenta compõem a base básica para processos de alargamento e torneamento de longo alcance precisos e produtivos.
Produtores de óleo e gás, geração de energia e componentes aeroespaciais são candidatos principais para ferramentas e técnicas atualizadas porque eles regularmente lidam com peças grandes, complexas com características que requerem uso de ferramentas de comprimento estendido. Muitas das peças são feitas de ligas duras que são difíceis de usinar e assim produzem altas forças de corte geradoras de vibração. Em geral, quase qualquer fabricante pode se beneficiar de melhorar produtividade e reduzir custos em operações de alargamento de longo alcance.
DEFLEXÃO E VIBRAÇÃO
Alargamento profundo é distinguido de outras operações de corte em que a aresta de corte opera no furo a distância estendida da conexão à máquina. Operações de torneamento interno de longo alcance apresentam condições similares, e ambos estes processos de alargamento e torneamento podem envolver furos com cortes interrompidos, como é o caso em peças como carcaças de bomba ou compressor. A quantidade de overhang da ferramenta resultante é ditada pela profundidade do furo e pode resultar em deflexão da barra de alargamento ou ferramenta de torneamento de comprimento estendido.
Deflexão amplia as forças variáveis em um processo de corte e pode causar vibração e chatter que degradam qualidade superficial da peça, desgastam ou quebram ferramentas de corte rapidamente e danificam componentes de máquina-ferramenta, como fusos, e causam necessidade de reparos caros e longos períodos de inatividade. As forças variáveis resultam de desequilíbrios de componentes de máquina, falta de rigidez do sistema ou vibração simpática de elementos do sistema de usinagem. Pressões de corte também mudam conforme a ferramenta é periodicamente carregada e descarregada enquanto cavacos formam e quebram. Efeitos negativos de vibrações de usinagem incluem acabamento superficial ruim, dimensões de furo imprecisas, desgaste rápido de ferramenta, taxas de material reduzidas, custo de produção aumentado e dano a porta-ferramentas e máquinas-ferramenta.
RIGIDEZ DA MÁQUINA E FIXAÇÃO DE PEÇA
A abordagem básica para controlar vibração em operações de usinagem envolve maximizar a rigidez dos elementos do sistema de usinagem. Para restringir movimento indesejado, uma máquina-ferramenta deve ser construída com elementos estruturais rígidos, pesados reforçados com concreto ou outro material absorvedor de vibração. Mancais e buchas de máquina devem ser apertados e sólidos.
Peças devem ser localizadas com precisão e seguramente mantidas dentro da máquina-ferramenta. Dispositivos devem ser projetados com simplicidade e rigidez como preocupações primárias, e grampos devem ser localizados o mais próximo possível das operações de corte. Da perspectiva da peça, peças de parede fina ou soldadas e aquelas com seções sem suporte são propensas a vibração quando usinadas. Peças podem ser redesenhadas para melhorar rigidez, mas tais mudanças de design podem adicionar peso e comprometer performance do produto usinado.
FIXAÇÃO DE FERRAMENTA
Para maximizar rigidez, uma barra de alargamento ou barra de torneamento deve ser a mais curta possível mas permanecer longa o suficiente para usinar todo o comprimento do furo ou componente. Diâmetro da barra de alargamento deve ser o maior possível que caiba no furo e ainda permita evacuação eficiente de cavacos cortados.
Conforme cavacos formam e quebram, forças de corte sobem e descem. As variações em força tornam-se fonte adicional de vibração que pode interagir em simpatia com o modo natural de vibração do porta-ferramenta ou máquina e tornar-se auto-sustentável ou até aumentar. Outras fontes de tais vibrações incluem ferramentas gastas ou aquelas não tomando passe profundo o suficiente. Estas causam instabilidade de processo, ou ressonância que também sincronizam com frequência natural do fuso de uma máquina ou a ferramenta para então gerar vibrações indesejadas.
Diferentes materiais de barra fornecem diferentes comportamentos de vibração. Barras de aço geralmente são resistentes a vibração até razão 4:1 de comprimento para diâmetro da barra (L/D). Barras de metal pesado feitas de ligas de tungstênio são mais densas que aço e podem lidar com razões L/D da faixa de 6:1. Barras de carboneto sólido fornecem rigidez maior e permitem razões L/D de até 8:1, junto com possível desvantagem de custo mais alto, especialmente onde barra de grande diâmetro é requerida.
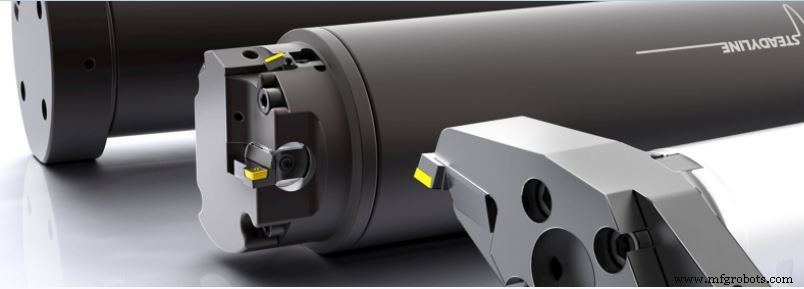
Uma forma alternativa de amortecer vibrações envolve barra sintonizável. A barra apresenta amortecedor de massa interno projetado para ressonar fora de fase com a vibração indesejada, absorver sua energia e minimizar movimento vibratório. O sistema Steadyline® da Seco Tools (veja sidebar), por exemplo, apresenta amortecedor de vibração pré-sintonizado consistindo de massa de amortecedor feita de material de alta densidade suspensa dentro do corpo da barra via elementos absorvedores radiais. A massa do amortecedor absorve vibração imediatamente quando transmitida pela ferramenta de corte para o corpo da barra.
Controle de vibração de ferramentas ativo mais complexo e caro pode tomar forma de dispositivos ativados eletronicamente que sentem existência de vibração e usam atuadores eletrônicos para produzir movimento secundário no porta-ferramenta para cancelar movimento indesejado.
MATERIAL DA PEÇA
As características de corte do material da peça podem contribuir para geração de vibração. A dureza do material, tendência a built-up edge ou endurecimento por trabalho, ou presença de inclusões duras alteram ou interrompem forças de corte e podem gerar vibrações. Em algum grau, ajustar parâmetros de corte pode minimizar vibrações ao usinar certos materiais.
GEOMETRIA DE FERRAMENTA DE CORTE
A própria ferramenta de corte está sujeita a deflexão tangencial e radial. Deflexão radial afeta precisão do diâmetro do furo. Em deflexão tangencial o insert é forçado para baixo longe da linha central da peça. Especialmente ao alargar furos de pequeno diâmetro, o diâmetro interno curvo do furo reduz ângulo de folga entre insert e furo.
Deflexão tangencial empurrará a ferramenta para baixo e longe da linha central do componente sendo usinado, reduzindo ângulo de folga. Deflexão radial reduz profundidade de corte, afetando precisão de usinagem e alterando espessura de cavaco. As mudanças em profundidade de corte alteram forças de corte e podem resultar em vibração.
Características de geometria de insert incluindo ângulo de ataque, ângulo de avanço e raio de ponta podem amplificar ou amortecer vibração. Inserts de ângulo de ataque positivo, por exemplo, criam menos força de corte tangencial. Mas configuração de ângulo de ataque positivo pode reduzir folga, que pode levar a atrito e vibração. Um ângulo de ataque grande e ângulo de aresta pequeno produzem aresta de corte afiada, que reduz forças de corte. No entanto, a aresta afiada pode ser sujeita a dano de impacto ou desgaste desigual, que afetará acabamento superficial do furo.
Um ângulo de avanço de aresta de corte pequeno produz forças de corte axiais maiores, enquanto ângulo de avanço grande produz força na direção radial. Forças axiais têm efeito limitado em operações de alargamento, então ângulo de avanço pequeno pode ser desejável. Mas ângulo de avanço pequeno também concentra forças de corte em seção menor da aresta de corte que ângulo grande, com possível efeito negativo em vida da ferramenta. Adicionalmente, ângulo de avanço de uma ferramenta afeta espessura de cavaco e direção de fluxo de cavaco.
Raio de ponta do insert deve ser menor que profundidade de corte para minimizar forças de corte radiais.
CONTROLE DE CAVACO
Limpar cavacos cortados do furo é questão chave em operações de alargamento. Geometria de insert, velocidades de corte e características de corte do material da peça todos influenciam controle de cavaco. Cavacos curtos são desejáveis em alargamento porque são mais fáceis de evacuar do furo e minimizam forças na aresta de corte. Mas geometrias de insert altamente contornadas projetadas para quebrar cavacos tendem a consumir mais potência e podem causar vibração.
Operações destinadas a criar bom acabamento superficial podem requerer profundidade de corte leve que produzirá cavacos mais finos que amplificam problema de controle de cavaco. Aumentar taxa de avanço pode quebrar cavacos mas pode aumentar forças de corte e gerar chatter, que pode afetar negativamente acabamentos superficiais. Taxas de avanço mais altas também podem causar built-up edges ao usinar aços de baixo carbono, então taxas de avanço mais altas junto com fornecimento ótimo de refrigerante interno podem ser solução de controle de cavaco ao alargar estas ligas de aço mais maleáveis.
CONCLUSÃO
Alargamento de furo profundo e torneamento com ferramentas de comprimento estendido são operações comuns e essenciais de corte de metal. Realizar estes processos eficientemente requer avaliação do sistema de usinagem como um todo para assegurar que os múltiplos fatores envolvidos em minimizar vibração e assegurar qualidade do produto estão trabalhando juntos para alcançar máxima produtividade e lucratividade.
Publicado anteriormente no site de notícias da SECO.
Tecnologia industrial
- Usinagem de 3 Eixos vs 5 Eixos: O Que Você Precisa Saber
- Máquinas Desbalanceadas: O Problema Silencioso Que Toda Oficina de Usinagem Deve Corrigir
- Dominando o Torneamento Duro: Superando Desafios com Ferramentas Avançadas
- Domine a Usinagem de Titânio: Selecionando as Melhores Ferramentas de Fresamento para Superligas
- Capacitando Torneiros: Inspeção de Superfície In-Process para Qualidade Superior do Produto
- Maximize o Sucesso da Usinagem de Alto Desempenho: Por Que Porta-Ferramentas Importam
- Por Que Refrigerantes São Cruciais para Sucesso na Usinagem: Vida da Ferramenta, Acabamento e Eficiência
- Usinagem CNC de 5 Eixos: Precisão, Eficiência e Liberdade de Design
- Fusos de Máquinas-Ferramenta: O Componente Central Impulsionando a Manufatura de Precisão
- Dominando a Usinagem: Processos, Ferramentas e Aplicações