



Reduza Tempo de Preparação para 15 Minutos: Estratégias Comprovadas para Oficinas CNC
Quanto tempo sua oficina leva para preparar um trabalho típico em um torno CNC ou centro de usinagem? Algumas horas? Que tal meio turno ou mais? Aqui estão três maneiras de atingir o número não tão mágico de 15 minutos, uma meta que todas as oficinas devem buscar atingir.
Um quarto de hora. Alguns argumentariam que é tudo o que deveria levar para preparar um trabalho repetido, e sugeririam que algumas oficinas conseguem isso até em peças virgens.
Infelizmente, não suficientes fabricantes estão recebendo a mensagem.
Faça uma busca rápida no Google por “reduzindo tempo de preparação CNC” e você verá artigos datando de 20 anos ou mais, a maioria promovendo o mesmo ferramental que estamos prestes a discutir aqui.
E embora a tecnologia tenha melhorado enormemente desde aquela época aparentemente antiga, e embora os custos para ferramentas de troca rápida e sistemas de pré-ajuste offline tenham caído, muitas oficinas de máquinas ainda confiam em seus velhos procedimentos de preparação: alinhando seus tornos de 6 polegadas com um indicador de teste, realizando toque-offs manuais de ferramentas com o mesmo localizador de aresta que usaram na escola técnica, e ficando em frente ao CNC passando por programas linha por linha, uma mão no override de taxa de avanço e a outra pairando sobre os botões de feed hold e E-stop.
Faça uma Parada nos Boxes (Pit Stop)
Assumindo que essas oficinas ainda estejam no negócio, claro. A verdade dolorosa é que quantidades de produção continuam a cair, geometrias de peças estão ficando mais complexas, e torneiros qualificados estão em fornecimento ainda mais curto do que quando aqueles artigos agora legados foram publicados pela primeira vez. Oficinas que ainda não se engajaram em um programa de redução de tempo de preparação continuarão a ver suas margens caírem e seus tempos de preparação consumirem mais de seu tempo de máquina disponível.
Então, o que fazer a respeito? Steve Vice, engenheiro de serviço Lean PIP da Sandvik Coromant, em Mebane, Carolina do Norte, tem várias sugestões.
“A melhor maneira de começar é montando uma pequena equipe de pessoas do seu chão de fábrica e do escritório da frente”, diz ele.
“É incrível o que uma pessoa do escritório pode ver que uma pessoa da oficina pode não ver, mas uma pessoa não pode fazer isso sozinha porque você precisa obter adesão de todos os envolvidos”, ele adiciona.
“Em seguida, grave em vídeo uma preparação completa da máquina. Alguns definem isso como ‘última peça concluída à primeira peça concluída’, mas outros também incluem o tempo de inspeção após a preparação. Uma vez gravado, faça a equipe revisar o processo e dividir todas as coisas que veem que desperdiçam tempo. Faça mudanças, grave outra preparação, e repita até atingir os resultados desejados.”
Volte ao Zero
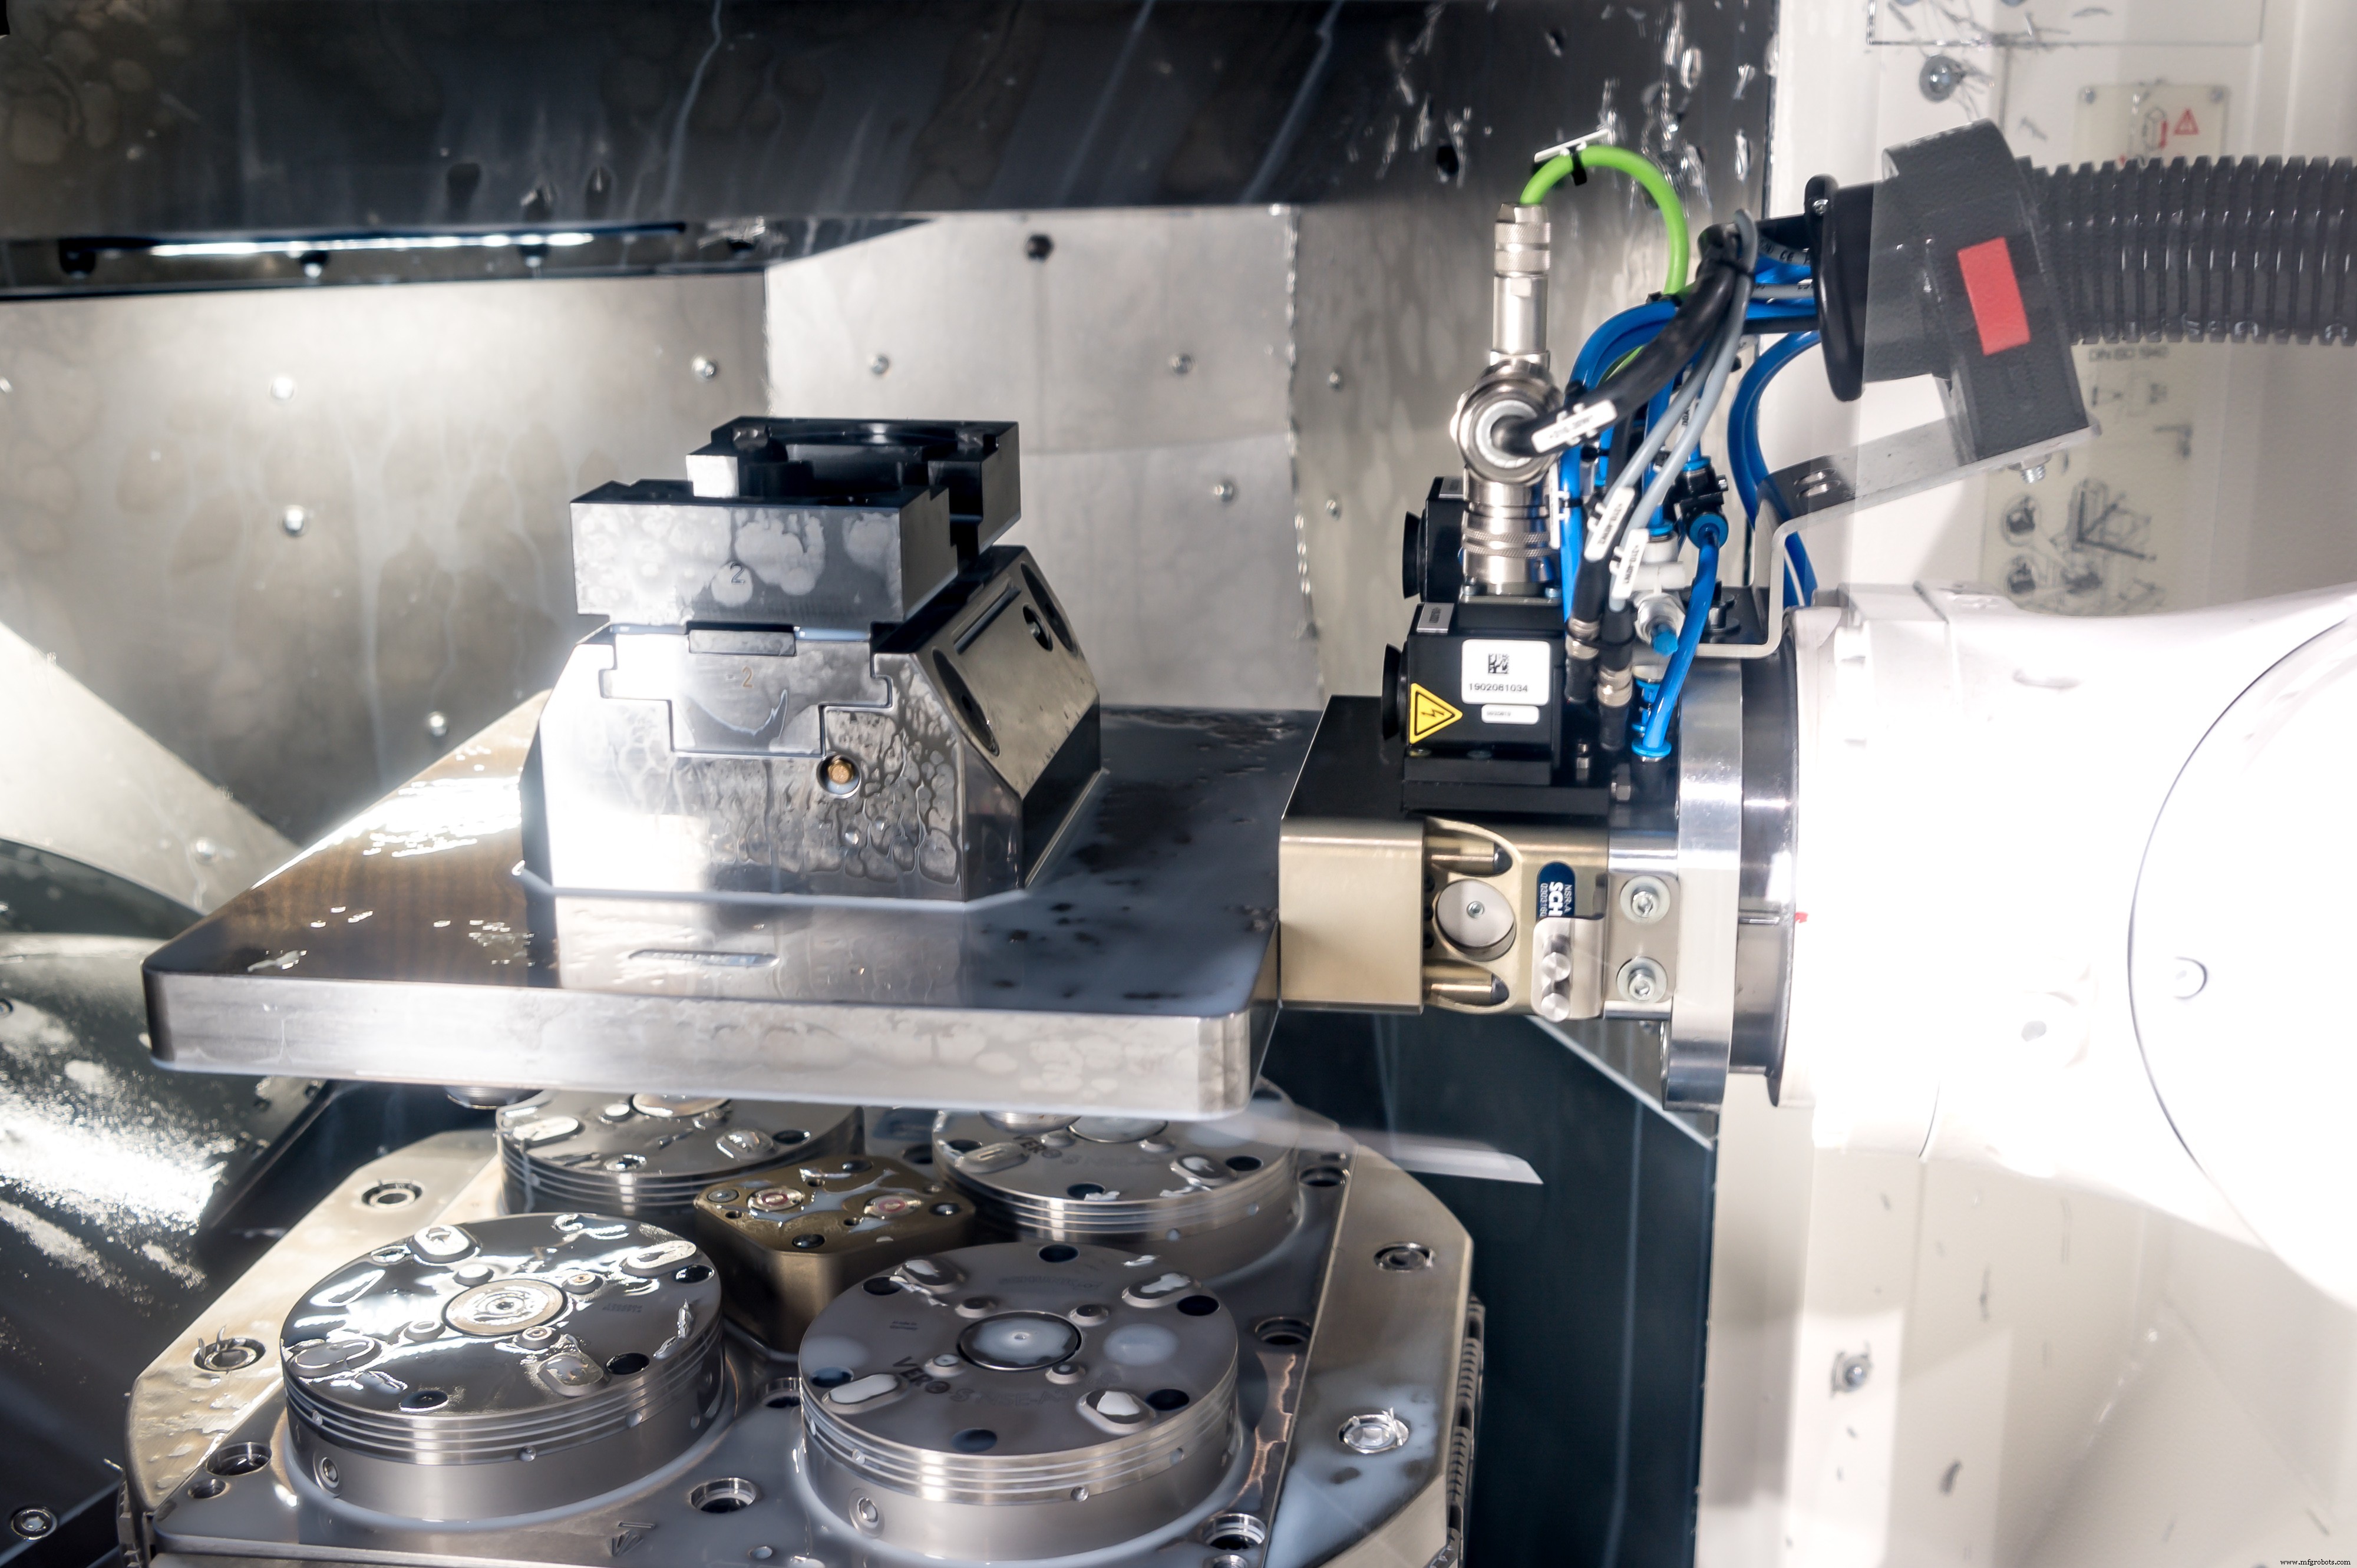
Vice listou várias áreas de problema comuns, incluindo disponibilidade de material, prontidão da máquina-ferramenta, organização de ferramentas manuais e ferramentas, e se a fixação foi preparada.
Brad Evans, líder de equipe para fixação estacionária na Schunk Inc., em Morrisville, Carolina do Norte, concorda neste último ponto, mas adiciona que alcançar a redução máxima de tempo de preparação nesta área requer uma reinicialização do chão de fábrica, especialmente para oficinas que desejam buscar uma estratégia automatizada, lights-out.
A reinicialização sobre a qual ele fala é fixação de ponto zero (zero-point workholding), que no caso da Schunk é chamada VERO-S. Com módulos de fixação fixos e botões de retenção semelhantes aos usados em porta-ferramentas de cone íngreme, sistemas de ponto zero eliminam o alinhamento e localização de aresta descritos. Coordenadas de trabalho são predeterminadas, e mudar de um dispositivo para um torno, palete ou peça individual leva literalmente segundos. O mais, esses sistemas são modulares e empilháveis, reduzindo a necessidade de dispositivos personalizados enquanto asseguram precisão de posicionamento de 0,005 milímetros (0,0002 polegadas) ou melhor.
A Schunk levou este conceito um passo adiante tornando muitos de seus módulos VERO-S prontos para automação.
“Estamos vendo muito mais uso de cobots [robôs colaborativos] e robôs por aí, então adicionamos portas para ativação pneumática e hidráulica, bem como sensores de fixação e capacidades de sopro automático”, diz Evans. “Reconhecemos há algum tempo que a manufatura está se automatizando, e além de atender ao impulso por trocas mais rápidas, queríamos ajudar nossos clientes a fazer essa troca.”
Configure, Não Esqueça
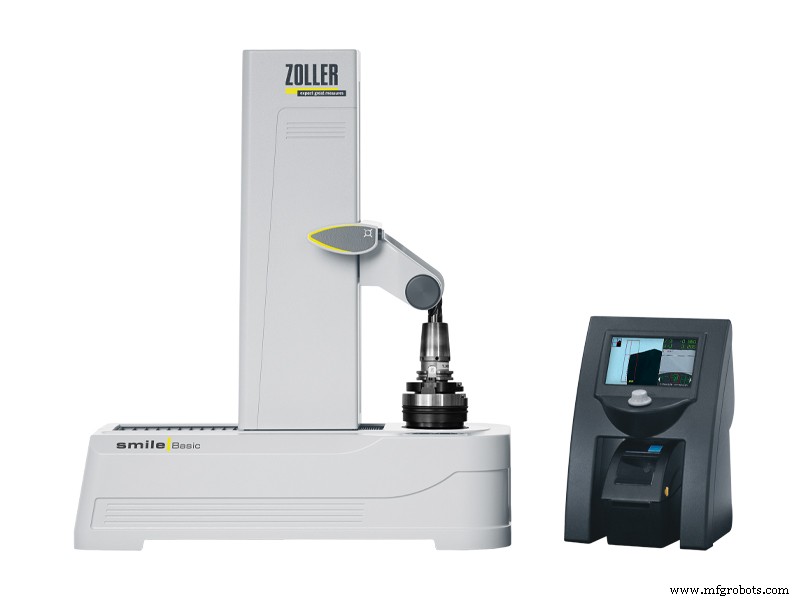
Dietmar Moll também tem muito a dizer sobre redução de tempo de preparação. O diretor de desenvolvimento de negócios da Ann Arbor, Michigan-based Zoller Inc., Moll oferece o seguinte enigma:
“Quando um avião ganha dinheiro para as companhias aéreas? Quando não está sentado no chão”, ele brinca. “Agora iguale esse exemplo com uma máquina-ferramenta. Aqui novamente, tornos CNC e centros de usinagem só ganham dinheiro para a empresa quando o fuso está girando e a máquina está fazendo cavacos, não quando está ociosa. Então, se você está usando seu maquinário caro para tocar ferramentas de corte e encontrar offsets de trabalho, você está perdendo dinheiro. É muito simples.”
Sim, mas pré-ajustadores de ferramentas offline são caros, muitas oficinas argumentam, particularmente aquelas com apenas algumas peças de equipamento CNC. Moll submete que este argumento é falho.
“Na realidade, são as oficinas menores que mais precisam de um pré-ajustador”, diz ele. “Isso porque quanto menos máquinas você tem, maior a necessidade de maximizar sua eficiência. Pior, estas oficinas são mais frequentemente as que têm a maior troca.”
Zoller e outros fabricantes de pré-ajustadores fornecem calculadoras de ROI em seus sites. Insira a taxa horária da sua oficina e informações operacionais relacionadas e você rapidamente descobrirá que o investimento é, com toda probabilidade, óbvio. E para aqueles que dizem: “OK, mas temos apalpador (probing) em nossa máquina, então não há necessidade de pré-ajuste offline”, há muito mais a considerar.
Apalpador Tem Seu Lugar
Primeiro, apalpador de máquina em processo é obrigatório para medição de peças e detecção de quebra de ferramenta durante manufatura não tripulada ou levemente tripulada. Também serve para determinar coordenadas de trabalho, pelo menos para aqueles que ainda não receberam a mensagem de fixação de ponto zero dada acima. Mas para todos os outros, é meramente uma forma de à prova de erro métodos de toque manual, o que faz muito pouco para realmente reduzir tempo de preparação.
É por isso que a Zoller fez parceria com a MSC Industrial para oferecer duas unidades de pré-ajuste de baixo custo, o Smile Basic e o Smile 420 Pilot”, diz Moll. “O primeiro é bastante adequado para oficinas sem uma sala de ferramentas centralizada, enquanto o último ajudará a colocá-las no caminho rumo a uma.”
Apesar dos excelentes conselhos fornecidos até agora, é apenas a ponta do iceberg de redução de tempo de preparação.
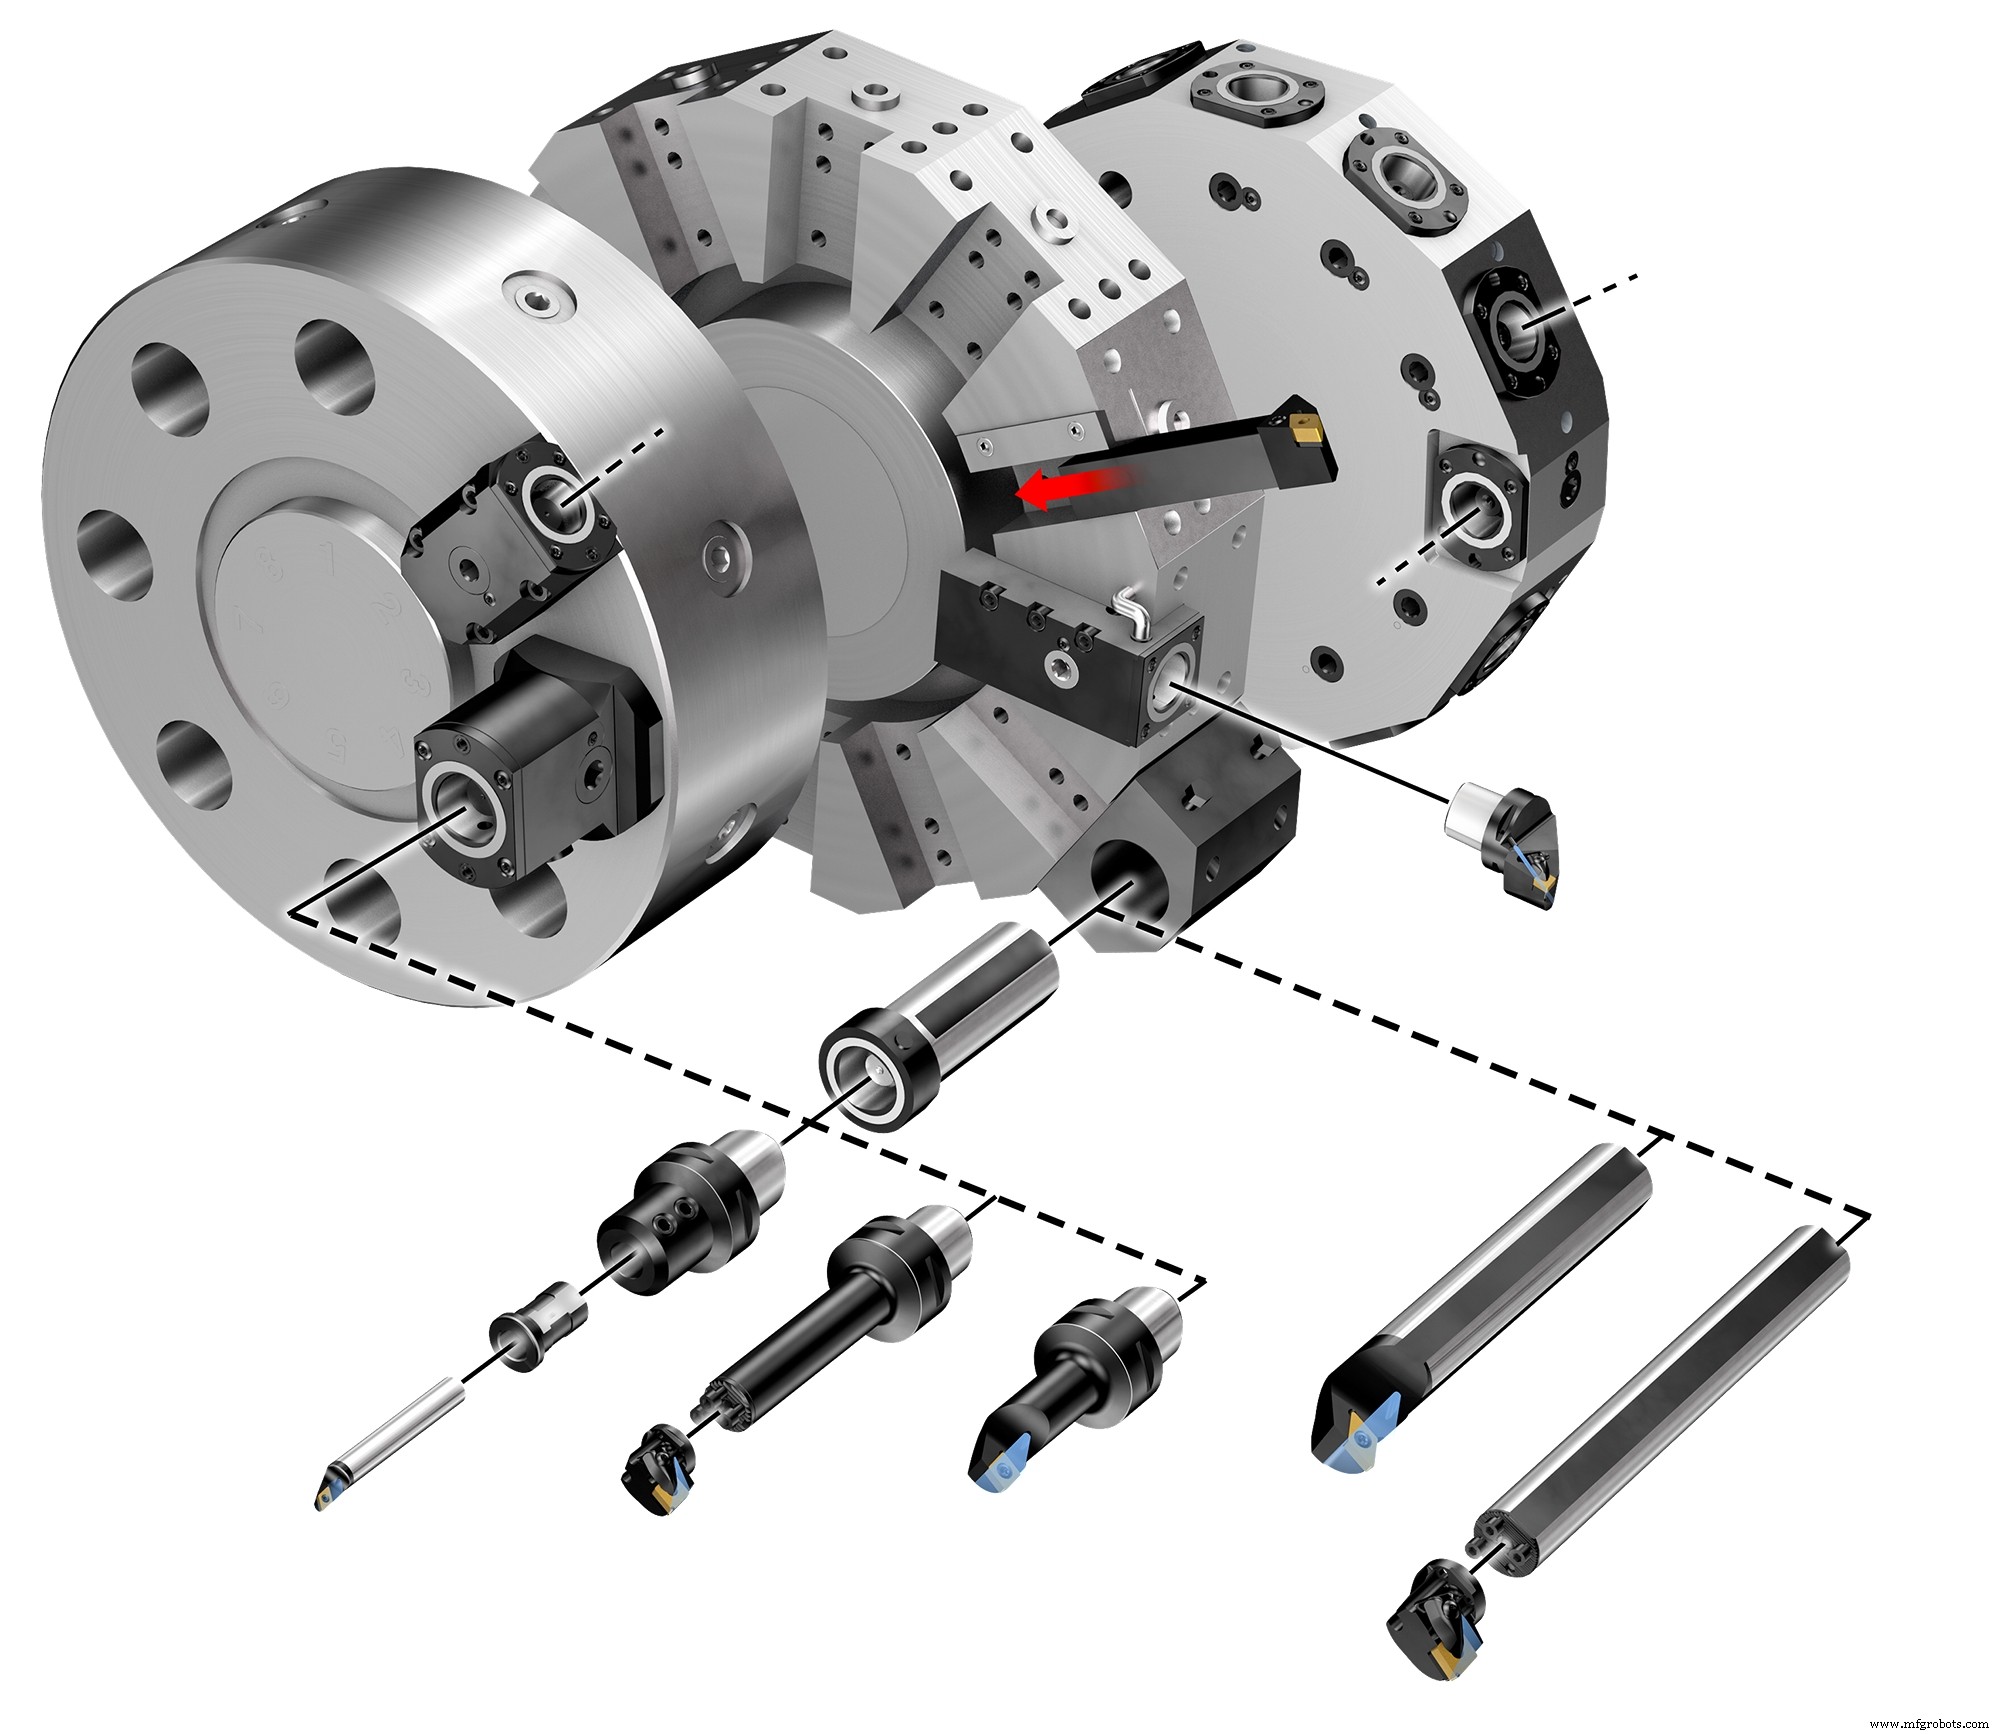
A Sandvik Coromant e outros oferecem sistemas de fixação de troca rápida, um pré-requisito para pré-ajuste de ferramentas offline em um torno CNC. Há software de simulação de caminho de ferramenta, que evita as provas de programa às vezes de parar o coração descritas no início deste artigo. Há bibliotecas de ferramentas de corte padronizadas, e CMMs de chão de fábrica automatizados (eliminando assim o gargalo da sala de QC), e cribs de ferramentas bem organizados com unidades de dispensação guiadas por software.
A lista continua, e como apontado anteriormente, a maioria existe há décadas. Então, o que você está esperando? Comece a contar.
Enquete Rápida: Reduzindo Tempos de Preparação
Trabalhar ativamente para reduzir tempos de preparação pode manter sua instalação competitiva.
Qual dessas dicas para reduzir tempos de preparação você pode tentar a seguir?
Tecnologia industrial
- Elimine Gargalos de Produção: 5 Ferramentas Comprovadas para Eficiência na Manufatura
- Reduza o Consumo de Energia na Manufatura: Estratégias Comprovadas para Economia de Custos e Sustentabilidade
- Entendendo Fumos de Soldagem: Perigos e Estratégias Eficazes de Redução
- Entendendo a Respingos de Soldagem: Causas e Técnicas Eficazes de Redução
- Trocador de Paletes Microcut Reduz Setup 30%+ – Aumenta Produtividade e Precisão
- Acelere a Produção: Estratégias Comprovadas para Reduzir Tempo de Ciclo na Usinagem Automotiva
- Estratégias para Minimizar Falhas de Produção e Aumentar a Eficiência
- Reduza Custos de Produção Elevando a Qualidade: Estratégias Comprovadas
- Otimizando a Produção: Reduza Tempos de Troca de Série para Aumentar a Eficiência
- Reduza Tempo de Inatividade, Aumente a Produtividade: Estratégias Comprovadas