



Dominando o Controle de Concentração de Fluido de Corte para Desempenho Ótimo em Metalurgia
O controle de concentração ou a falta dele é um contribuinte majoritário na maioria dos problemas de fluidos de metalurgia. Todo fluido diluível em água é projetado para operar dentro de uma faixa de concentração específica. Se o fluido estiver acima da faixa de projeto, é provável que você veja mais dermatite, resíduo e problemas de uso excessivo de fluido. Quando operado abaixo da faixa de projeto, problemas de corrosão, ferramenta e vida do tanque são frequentemente observados. Alcançar um bom controle de concentração é uma das principais coisas que o usuário pode fazer para garantir o sucesso de seu programa de gerenciamento de fluido de corte e controlar os custos associados aos fluidos de metalurgia.
Qual exatamente a concentração de um fluido de corte "usado" é e como deve ser medido é um assunto de considerável discussão entre químicos analíticos e pessoas de serviço de campo trabalhando na indústria. A resposta verdadeira é que provavelmente existem pelo menos duas concentrações diferentes usadas para qualquer solução de trabalho dada. Uma concentração é "bom o suficiente" para o gerenciamento diário do fluido típico na aplicação típica. E a segunda é onde o laboratório analítico do fornecedor do fluido vai à solução de trabalho usada e determina a quantidade dos componentes individuais do fluido que estão presentes. Este tipo de "análise de depleção" é tipicamente feito apenas em uma base de "exceção". E mesmo então, não produz um único número, mas sim números para concentração baseados em quanto de cada um dos componentes do fluido estão presentes (ex: % por óleo, % por inibidor de corrosão de metal amarelo, % por fungicida, etc.).
Para o gerenciamento diário de fluidos, existem dois e possivelmente um terceiro método de verificar a concentração. O método particular selecionado dependerá do tipo de fluido em uso e da situação.
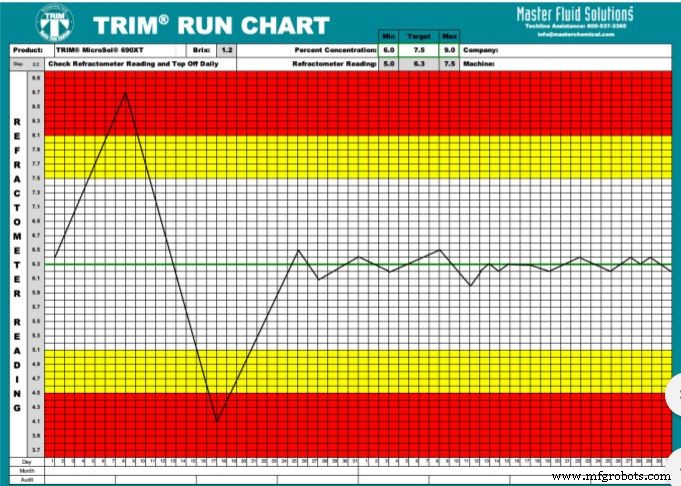
O método mais fácil e mais comum é usar um refratômetro óptico. Refratômetros são rápidos, razoavelmente precisos e funcionam para quase todos os fluidos de corte, muitos compostos de lavagem, preventivos de ferrugem à base de água e limpadores de manutenção, etc. Refratômetros, com o tempo, tendem a ler mais alto que a concentração "real" porque os óleos estranhos, etc. que entram no fluido também refratam a luz e afetam a leitura do refratômetro. Se o sistema está fortemente contaminado, uma leitura "boa" e clara muitas vezes não é possível, tornando a leitura real um pouco um palpite educado. Nesta mesma linha, os medidores do refratômetro (como qualquer instrumento de precisão) precisam ser mantidos muito limpos e calibrados para obter bons resultados consistentes.
A titulação alcalina é o próximo método mais comum de verificar a concentração. Este é um método químico de medir a alcalinidade total de uma amostra de fluido e calcular a concentração a partir disso. Este método só funciona com produtos que têm uma quantidade bastante grande de alcalinidade. Tipicamente, estes são fluidos sintéticos e semissintéticos. A adição lateral de alguns construtores alcalinos e/ou biocidas também pode afetar a leitura de concentração por titulação. Com o tempo, a concentração por titulação tende a ler mais baixo que a concentração "real".
Também é possível verificar a concentração de óleos solúveis e semissintéticos de alto óleo fazendo uma separação ácida. Este método baseia-se em adicionar uma quantidade medida de ácido sulfúrico tipicamente a uma quantidade medida de solução de trabalho em uma peça de vidraria calibrada. A adição do ácido faz com que o óleo na solução de trabalho mais outros materiais semelhantes a óleo se separem. A quantidade de material que "separa" é então medida e a concentração calculada. Este método é uma maneira muito boa de chegar ao conteúdo total de óleo e surfactante de um fluido. Com um pouco de prática, é possível fazer um palpite muito educado sobre a porcentagem de óleo estranho e porcentagem de óleo do produto. Leva cerca de 20 minutos e então uma espera de 4 a 24 horas mais vidraria especial e reagentes. Não é um método que você normalmente queira fazer todos os dias.
Publicado Anteriormente no site da Master Fluid Solutions.
Tecnologia industrial
- Fluido Travador de Rosca: A Solução Definitiva para Afrouxamento de Fixadores
- Circuitos Avançados de Controle de Motor: Travamento, Parada e Técnicas de Atraso de Tempo
- Circuitos de Controle: Fundamentos, Aplicações e Melhores Práticas
- Pílulas Anticoncepcionais: História, Benefícios, Riscos e Produção
- Corretor Líquido: Composição, Produção e Tendências Futuras
- Óleo do Diferencial Explicado: Finalidade, Tipos e Manutenção
- 5 Principais Benefícios do Controle Remoto de Produção para a Indústria Moderna
- Entendendo o Controle de Qualidade: Garantindo Excelência Consistente
- Otimizando Aplicações Java 9 no PLCnext Control com Jlink
- Mecânica dos Fluidos: Princípios, Aplicações e Impacto