



Fatores Críticos para Garantir Capacidade de Processo de Montagem BGA de Alta Qualidade
A montagem BGA (Ball Grid Array) é totalmente compatível com tecnologia de soldagem. O passo (pitch) de BGA em escala de chip pode ser 0,5 mm, 0,65 mm ou 0,8 mm e componentes BGA plásticos ou cerâmicos apresentam passos maiores como 1,5 mm, 1,27 mm e 1 mm. Pacotes BGA com passo fino são mais facilmente danificados que CIs (circuitos integrados) com encapsulamento de pinos e componentes BGA permitem redução seletiva de pontos de contato para atender requisitos específicos de pinos I/O. Como tecnologia de ponta aplicada em montagem SMT (Surface Mount Technology), pacotes BGA rapidamente se tornaram escolha significativa para conformar-se a tecnologia de passo fino e ultra-fino, alcançando interconexão de alta densidade com tecnologia de montagem confiável, o que leva a aplicações cada vez maiores.
Aplicação de Dispositivo de Inspeção por Tomografia de Raio-X na Montagem BGA
A maioria dos fabricantes de PCB e eletrônicos não percebeu muita necessidade de aplicar inspeção por raio-X em seu processo de fabricação até que componentes BGA fossem aplicados em montagem eletrônica. Métodos tradicionais de inspeção eram considerados suficientes, como MVI (inspeção visual manual) e testes elétricos incluindo MDA (análise de defeitos de fabricação), ICT (teste em circuito) e teste funcional. No entanto, todos esses métodos falham em encontrar problemas ocultos de juntas de solda, como cavidades, solda fria e má adesão de solda. O sistema de inspeção por raio-X é uma ferramenta verificada capaz de inspecionar juntas de solda ocultas e ajudar a estabelecer e controlar o processo de fabricação, analisar protótipos e confirmar o processo. Diferente de MDA, ICT e AOI (Inspeção Óptica Automatizada), o sistema de raio-X é capaz de confirmar curtos-circuitos, circuitos abertos, cavidades e alinhamento de esferas de solda BGA, monitorar qualidade do processo e fornecer dados de feedback instantâneo para SPC (controle estatístico de processo) com alta eficiência de fabricação.
Dispositivos de inspeção por tomografia de raio-X podem gerar imagens tomográficas capturando imagens de juntas de solda capazes de implementar análise automática de juntas e escaneamento tomográfico em tempo real. Além disso, podem realizar análise de comparação precisa em todas as juntas de solda de componentes em ambos os lados da PCB em poucos segundos ou 2 minutos, concluindo se as juntas são qualificadas ou não.
Processo de Montagem BGA e Fonte de Variação
Para usar o sistema de inspeção por raio-X mais efetivamente, parâmetros de controle do processo de montagem BGA e limitações de controle de parâmetros devem ser clarificados. O processo de montagem BGA conforma-se à seguinte sequência:

Quando esferas de solda eutéticas de componentes BGA são montadas em pasta de solda durante o processo, suas posições são geralmente corrigidas através de auto-alinhamento do estanho líquido. Assim, a precisão de montagem não parece tão essencial quanto em componentes de passo fino com terminais e a fase principal de controle na tecnologia de montagem BGA é impressão de pasta de solda e soldagem de refluxo. Além disso, variação em forma e tamanho de junta de solda também está associada a muitos outros elementos.
É quase impossível eliminar todas as variações, então o ponto-chave no controle do processo de fabricação é reduzir variação em cada fase. A influência de diferentes variações no produto final deve ser analisada e processada quantitativamente. Considerando todo o processo desde componentes BGA até montagem de PCB, elementos principais que afetam qualidade da junta de solda são:
- Volume das esferas de solda;
- Tamanho do pad do componente BGA;
- Tamanho do pad da PCB;
- Volume de pasta de solda;
- Deformação do componente BGA durante soldagem de refluxo;
- Deformação da PCB na área de montagem BGA durante refluxo;
- Precisão de posicionamento de montagem;
- Curva de temperatura de soldagem de refluxo.
Não importa o tipo de dispositivo de inspeção, deve haver base para julgar se juntas de solda são qualificadas. IPC-A-610C regulamenta a definição de critérios de aceitação de juntas de solda BGA no item 12.2.12. Juntas excelentes devem ser lisas, redondas, com bordas claras e sem cavidades. Diâmetro, volume, escala de cinza e contraste devem ser iguais para todas as juntas com posição alinhada e sem deslocamento ou torção.
Capacidade de Processo de Montagem BGA
Um tipo de componente BGA é usado como exemplo. Trata-se de componentes PBGA (Plastic Ball Grid Array) com 520 pinos e tamanho 2"x2", com esferas de solda eutéticas e fluxo no-clean. Análise de capacidade de processo 6 sigma é implementada para testar precisão de posicionamento BGA, probabilidade de circuitos abertos e curtos em juntas. As premissas antes do cálculo são:
- a. Nenhuma variação ocorre em pad de componente BGA ou PCB;
- b. Componentes BGA não sofrem deformação (processo de refluxo);
- c. Desvio médio é calculado conforme volume médio de juntas após refluxo;
- d. Peso do componente BGA é assumido como equilibrado por flutuação e tensão superficial;
- e. Pad e esferas eutéticas devem ter boa soldabilidade;
- f. Todas as distribuições são normais.
Posicionamento BGA
Equipamento SMT padrão é usado para montar componentes BGA. Equipamento comum é capaz de reconhecer imagens de esferas eutéticas BGA com capacidades de processo de posicionamento cobertas abaixo:
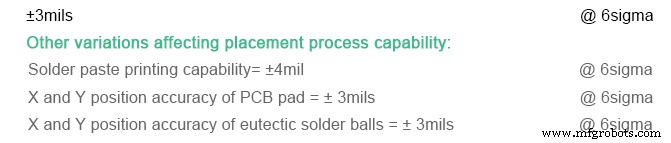
Baseado nos dados, o desvio máximo de posicionamento é 6,53 mils quando capacidade de processo é 6 sigma. Como diâmetro do pad é 28 mils, o desvio pode ser negligenciado entre o auto-alinhamento dos componentes derivado da tensão superficial quando a pasta derrete. No processo de posicionamento BGA, conforma-se ao nível 6 sigma.
Juntas de Solda com Circuitos Abertos
O processo de montagem tende a ver juntas de solda abertas devido a colapso insuficiente de esferas eutéticas. Quanto a PBGA com 520 pinos, esferas eutéticas têm diâmetro de 30 mils com desvio padrão de 500 mils³ (com volume participado) e volume regulado em 14.130 mils³. Diâmetro de pads BGA e PCB é 28 mils com espessura de pasta de solda de 6 mils. Portanto, altura média da borda da esfera BGA é aproximadamente 24 mils. Como capacidade de processo 6 sigma reflete variação de volume de esfera:
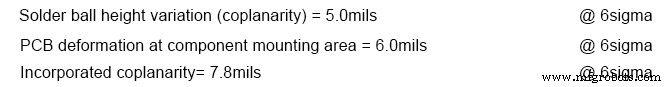
Após refluxo, altura do suporte de ligação determinado por volume médio de juntas é 19 mils. Com capacidade de 6 sigma, espessura de pasta medida é 4 a 8 mils. Além disso, esferas BGA colapsarão na pasta por 3 mils, levando aos dados calculados:
- Espessura mínima de pasta abaixo das esferas = 3 mils
- Colapso mínimo = 7 mils
- Colapso mínimo incorporado = 10 mils
- Desvio mínimo de segurança para evitar circuitos abertos = 2,2 mils
Quando variações acima são controladas em certos intervalos, processo de refluxo BGA pode atingir 6 sigma.
Infelizmente, deformação em componentes BGA e PCB geralmente leva a inconsistência de altura de ligação durante montagem de refluxo. Componentes BGA e pads de PCB apresentam diferenças que levam a variação de processo. Enfim, mesmo considerando todas as variações, juntas de solda abertas ainda ocorrerão. Assim, sistema de inspeção por raio-X pode inspecionar defeitos em juntas abertas.
Ponteamento de Juntas de Solda (Curtos-Circuitos)
O mesmo método pode estimar influência de curtos-circuitos de juntas na capacidade de processo. Juntas diferem em diâmetro e dados medidos indicam que volume de ligação de cada junta está na faixa de 12.800 a 19.250 mils³ sob capacidade 6 sigma. Como resultado, altura mínima de suporte de ligação é 15 mils e diâmetro máximo de ligação pode ser 38,5 mils. Para componentes BGA com passo de 50 mils, ponteamento de juntas dificilmente ocorrerá.
Análise de Controle Estatístico de Processo
Controle efetivo de processo de montagem BGA leva a menos variações em conexões de solda. Na montagem prática, porém, as seguintes variações costumam fazer o processo flutuar, exigindo monitoramento consistente:
- Altura e volume de pasta de solda;
- Diâmetro de conexão lateral de componentes BGA;
- Diâmetro de conexão lateral de pad PCB;
- Diâmetro de ligação central das conexões;
- Tamanho e taxa de ocorrência de cavidades;
- Esferas de estanho (tin balls).
Espessura de pasta de solda pode ser monitorada por equipamento de inspeção por raio-X e variações de processo controladas em certo nível baseadas em forma e consistência de juntas.
Artigo escrito pelo editor da PCBCart, Dora Yang, originalmente publicado na revista SMT007, edição de maio de 2018.
PCBCart Realiza Montagem BGA Profissionalmente
A PCBCart fornece serviço de Montagem PCB há muitos anos, com rica experiência em projetos de Montagem BGA. Podemos processar passo BGA a partir de 0,4 mm e nossa contagem de esferas BGA varia entre 2 a 50. Se seu requisito de população de PCB envolve montagem BGA, sinta-se à vontade para nos contatar para solução prática e custo-efetiva. Ou clique no botão abaixo para solicitar orçamento de PCBA, retornaremos com custo e solução personalizados o mais breve possível.
Recursos Úteis
- Breve Introdução dos Tipos de Pacote BGA
- Introdução da Tecnologia de Empacotamento BGA
- Fatores que Afetam a Qualidade da Montagem BGA
- Serviço One-Stop da PCBCart Cobre Fabricação de PCB, Aquisição de Componentes e Montagem Turnkey
Tecnologia industrial
- Usinagem Ultrassônica (USM): Fundamentos, Parâmetros, Componentes e Benefícios
- Ferramentas Multifuncionais Essenciais para Toda Oficina de Usinagem
- 4 Indústrias-Chave Que Devem Aproveitar o Rastreamento de Ativos para Eficiência
- Dominando a montagem de PCB: 6 passos essenciais para qualidade consistente
- Otimizando a Anodização de Plásticos: Métodos Avançados para Acabamento e Desempenho Superiores
- Dominando Montagem de PCB: Do Blueprint ao Produto Final
- Montagem de Placa de Circuito: Processo de Fabricação Abrangente Explicado
- Dominando a Montagem de PCB Impecável: Práticas-Chave
- Fatores-Chave ao Terceirizar Serviços de Montagem Box Build
- Guia Abrangente de Montagem de PCB Sem Chumbo: Processo Passo a Passo