



6 Dicas Comprovadas de Design SLA para Qualidade de Impressão 3D Impecável
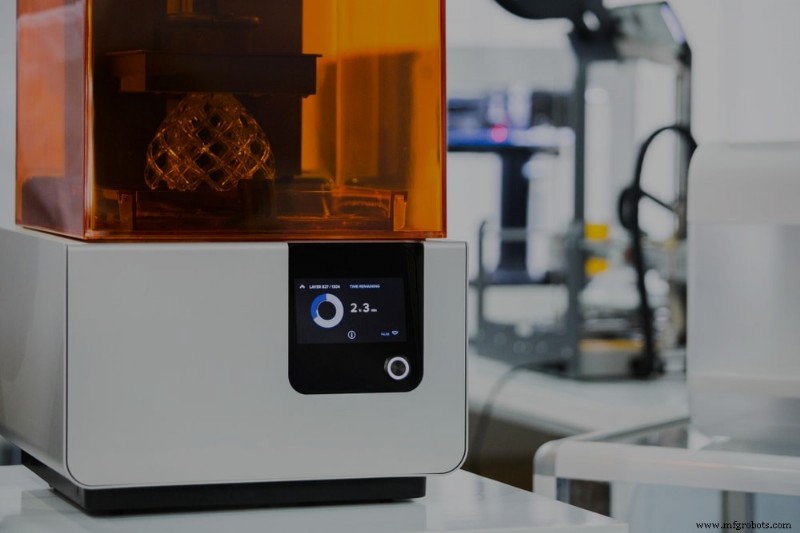
Estereolitografia (SLA) é um processo de manufatura aditiva que usa uma fonte de luz para curar resinas fotossensíveis líquidas em formas sólidas. O SLA é capaz de produzir peças isotrópicas altamente precisas com acabamentos de superfície lisos e excelente resolução de detalhes de design, tornando-o ideal para produzir protótipos intrincados, modelos mestres e modelos em escala.
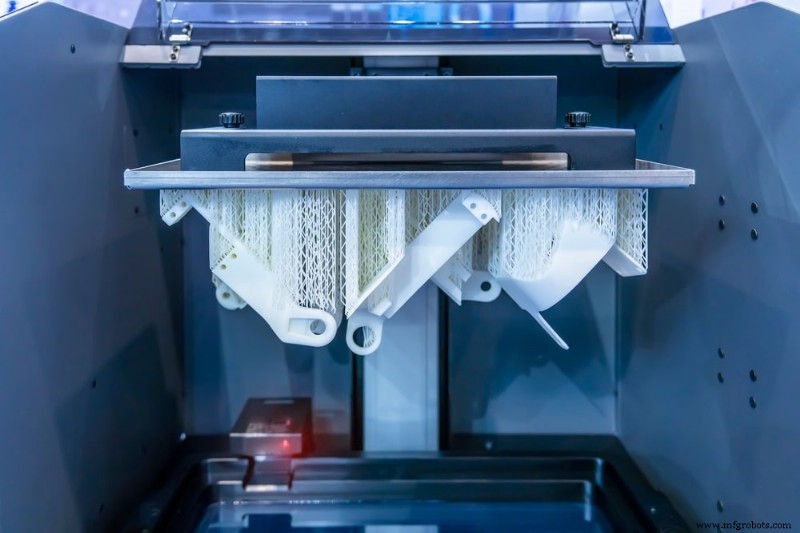
No entanto, como na maioria dos processos de fabricação, a qualidade e a viabilidade de uma peça dependem do controle de tantas variáveis envolvidas quanto possível. O nível de detalhe que pode ser alcançado, por exemplo, depende de fatores como o tamanho da fonte de luz e as propriedades do material da resina.
As seis diretrizes de design SLA a seguir ajudarão a otimizar designs de peças para melhorar a fabricabilidade, manter custos baixos e aumentar o desempenho.
1. Mantenha os Tamanhos Mínimos de Recursos em Mente
Resinas fotossensíveis têm uma viscosidade relativamente alta em comparação com outros materiais aditivos, o que pode criar problemas pós-construção. Furos muito pequenos, por exemplo, podem selar antes que o polímero esteja totalmente curado. Furos não devem ser menores que 0,005 pol (0,127 mm) por esta razão.
Seções com paredes finas também precisam ser monitoradas de perto. Paredes suportadas não devem ser mais finas que 0,016 pol (0,4 mm) para evitar quebra durante o processo de descascamento, que é quando o fotopolímero curado é descolado do tanque de resina à medida que a plataforma de construção se move. Paredes não suportadas mais finas que 0,024 pol (0,6 mm) podem empenar ou quebrar durante o ciclo de impressão.
2. Mantenha uma Espessura de Parede Uniforme
A espessura da parede é importante por alguns motivos. Primeiro, seções mais espessas requerem mais material, aumentando seus custos de produção. Segundo, se as paredes de uma peça não forem uniformes em toda a peça, as seções mais finas esfriarão mais rápido que as mais espessas, o que pode levar a empenamento, rachaduras e outros defeitos. Se uma peça exigir variações na espessura da parede, as transições devem ser feitas o mais graduais possível.
3. Inclua Estruturas de Suporte para Recursos em Balanço
O SLA pode produzir facilmente peças com recursos em balanço, desde que haja estruturas de suporte suficientes incorporadas ao design. Sem estruturas de suporte, no entanto, recursos em balanço são propensos a empenamento. Balanços podem ser impressos sem suportes apenas se forem menores que 0,039 pol (1,0 mm) e em um ângulo mínimo de 19°. Imprimir abaixo de 19° da horizontal fará com que o recurso em balanço se quebre durante o descascamento.
4. Certifique-se de que Detalhes em Relevo e Gravados Estejam Apropriadamente Dimensionados
Quaisquer recursos elevados na superfície de uma peça devem ter pelo menos 0,004 pol (0,1 mm) de altura para garantir que os detalhes sejam impressos de forma clara e visível. Esta dica de design é particularmente relevante para recursos de texto. Se recursos gravados forem muito pequenos, eles podem potencialmente se fundir durante a impressão. Detalhes gravados ou recuados devem ter pelo menos 0,016 pol (0,4 mm) de largura e profundidade para garantir precisão.
5. Considere Ocar sua Peça
Por padrão, peças impressas em SLA fabricarão componentes completamente sólidos. No entanto, a menos que a peça seja destinada a ser uma peça final totalmente funcional, oco o modelo requer muito menos resina, o que reduz tanto o tempo de impressão quanto o custo de fabricação envolvido. Geralmente, as paredes de peças ocas devem ter no mínimo 0,079 pol (2 mm) para manter o risco de falha de impressão baixo.
Para oco uma peça, adicione orifícios de drenagem na área mais baixa da peça, determinada pela orientação de impressão, para evitar que a resina não curada se acumule e fique presa dentro do componente final. Se não for contabilizado, isso pode levar a desequilíbrios de pressão dentro da peça que causam rachaduras, buracos e até explosões. Orifícios de drenagem devem ter pelo menos 0,138 pol (3,5 mm) de diâmetro.
6. Arredonde os Cantos da Sua Peça
Peças com cantos afiados terão concentrações de tensão aumentadas, o que aumenta a probabilidade de rachaduras e falhas de peças. Arredondar cantos externos e internos torna as mudanças na seção transversal mais graduais, o que distribui a tensão de forma mais uniforme pela peça.
Recomendamos que o raio de um canto interno seja pelo menos metade da espessura da parede associada e que cantos externos sejam pelo menos 1,5 vezes a espessura das paredes associadas. Raios maiores ajudarão a distribuir a tensão de forma mais eficaz se seus designs SLA puderem acomodá-los.
Comece a Otimizar Designs SLA Hoje
A estereolitografia é um processo de manufatura aditiva testado e comprovado que requer atenção aos detalhes e ao tamanho dos recursos para garantir uma impressão bem-sucedida. Manter estas melhores práticas em mente pode ser desafiador para equipes de produto, mas um parceiro de fabricação experiente pode ajudar. A equipe da Fast Radius traz profunda experiência à mesa e pode ajudá-lo a refinar seus designs SLA e criar peças superiores. Entre em contato conosco hoje para começar.
Tecnologia industrial
- Prevenindo Empenamento em Peças Moldadas por Injeção: Estratégias de Design
- 10 Dicas de Especialistas para Otimizar Designs de Impressão 3D FDM
- 5 Dicas de Especialistas para Design de Chapa Metálica de Precisão
- 8 Dicas de Especialistas para Reduzir Custos de Fabricação de Chapa Metálica
- Dominando a Fundição de Poliuretano: Insights de Design para Protótipos Superiores
- Dominando Prateleiras de Armazém: 4 Dicas Comprovadas de Design para Eficiência
- Dicas Comprovadas de Layout de PCB de Alta Velocidade para Projetos Confiáveis
- Diretrizes de Design Especializadas para Injeção de Alta Qualidade
- Diretrizes de Design para Impressão 3D SLA: Dicas para Construções de Alta Qualidade
- Otimize Suas Impressões 3D Polyjet: Diretrizes de Design para Precisão e Sucesso Multimaterial