



Prevenindo Empenamento em Peças Moldadas por Injeção: Estratégias de Design
Nesta quarta entrega de nossa série sobre peças moldadas por injeção, focamos em um defeito comum, porém frequentemente negligenciado: empenamento (warpage). O empenamento surge do resfriamento diferencial em uma peça recém-moldada, tipicamente causado por espessura de parede desigual, recursos internos ou proporções complexas. Embora a análise de fluxo de molde 3D possa prever muitos desses problemas, fatores do mundo real como fluxo de material durante o resfriamento e alívio de tensão pós-moldagem podem amplificar distorções previstas, tornando o empenamento uma preocupação crítica tanto para desempenho quanto para estética.
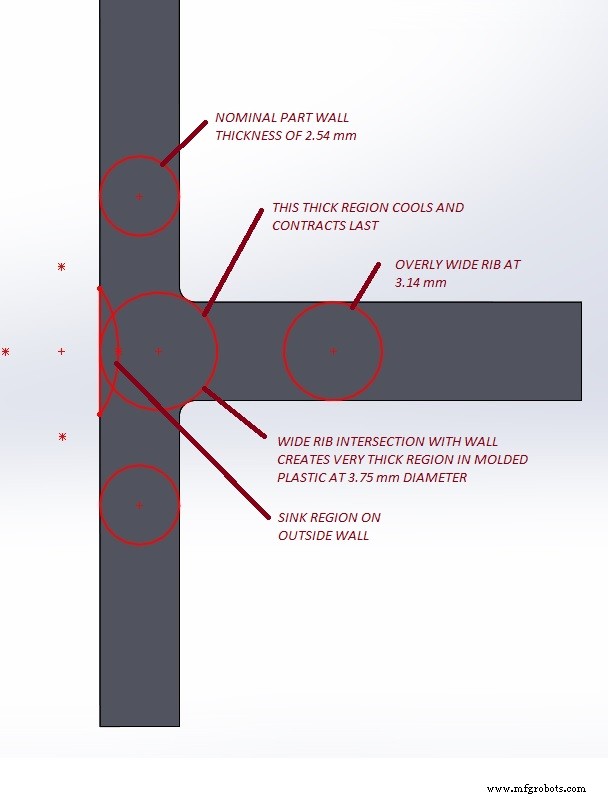
Mesmo uma quantidade modesta de empenamento prevista pode evoluir para uma curvatura pronunciada durante o ciclo de resfriamento da peça. Isso é especialmente problemático para produtos que devem atender a critérios rigorosos de encaixe ou estética — como carcaças com pintura de alto brilho onde até mesmo uma pequena flacidez produz reflexos de olho-de-peixe. Em estágios de protótipo, onde mock-ups usinados ou impressos são usados, o empenamento pode não ser evidente até que a moldagem por injeção real seja realizada.
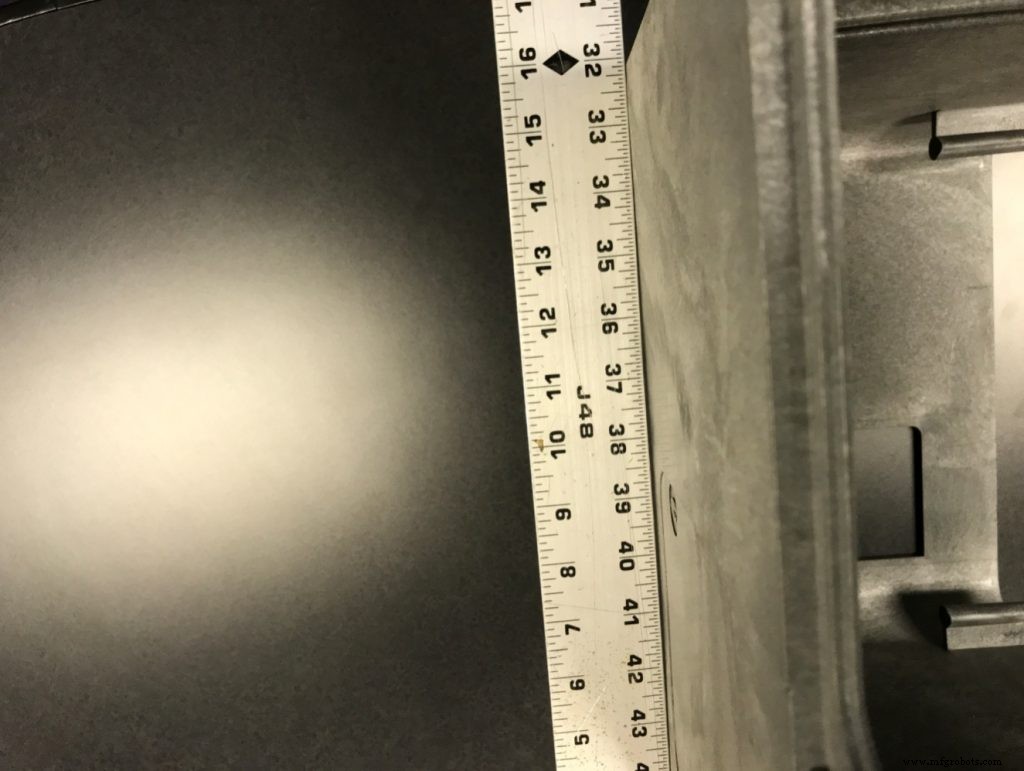
Para mitigar o empenamento, comece com espessura de parede consistente e transições suaves. Mantenha afilamento gradual de nervuras e bosses, e considere aumentar raios de canto externos para manter a espessura do filete interno uniforme. Se uma aparência externa nítida for necessária, introduza núcleos internos nos cantos para afinar localmente o material enquanto preserva uma espessura de parede constante ao redor do filete.
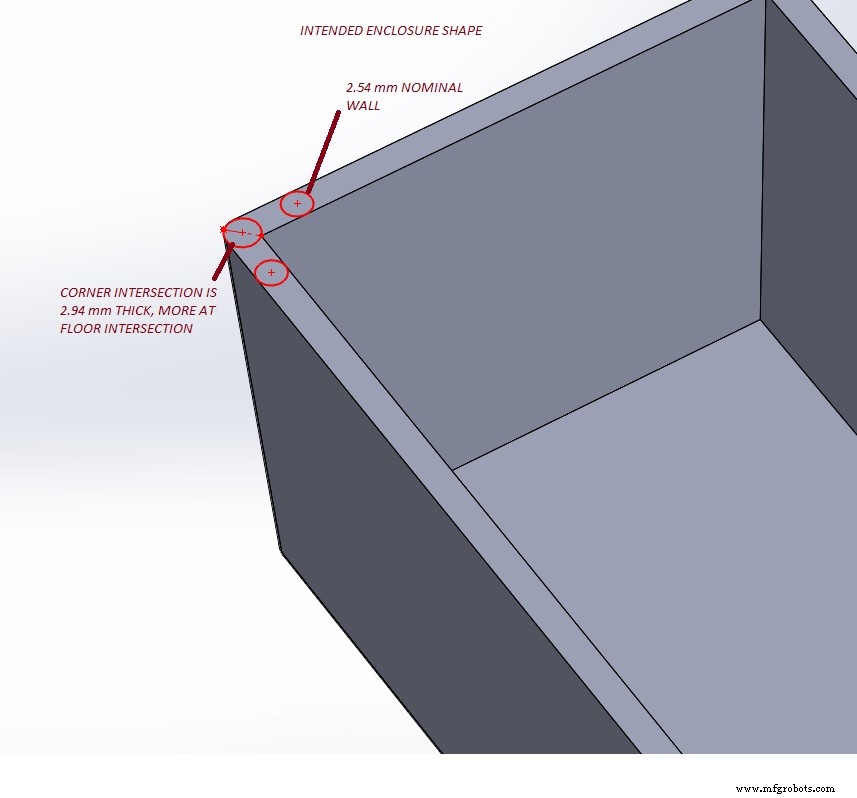
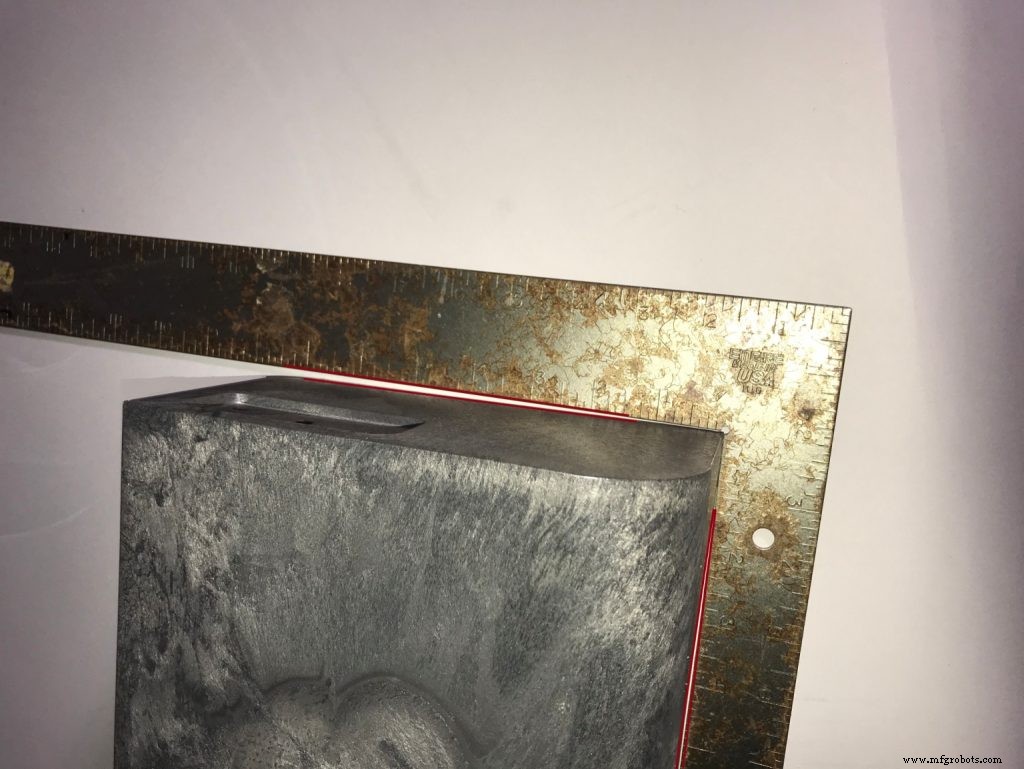
Superfícies planas grandes apresentam seus próprios desafios. Uma única flacidez ou depressão torna-se altamente visível sob acabamento brilhante, como demonstrado na linha de equipamentos de laboratório Protein Simple, onde a peça inicial da porta empenou fora do esquadro. Ao colaborar estreitamente com a casa de moldes e empregar fixadores personalizados pós-moldagem, a equipe alcançou planaridade quase perfeita sem acabamento manual adicional. O resultado foi um prêmio de design e um aumento de seis vezes nas vendas no primeiro mês.
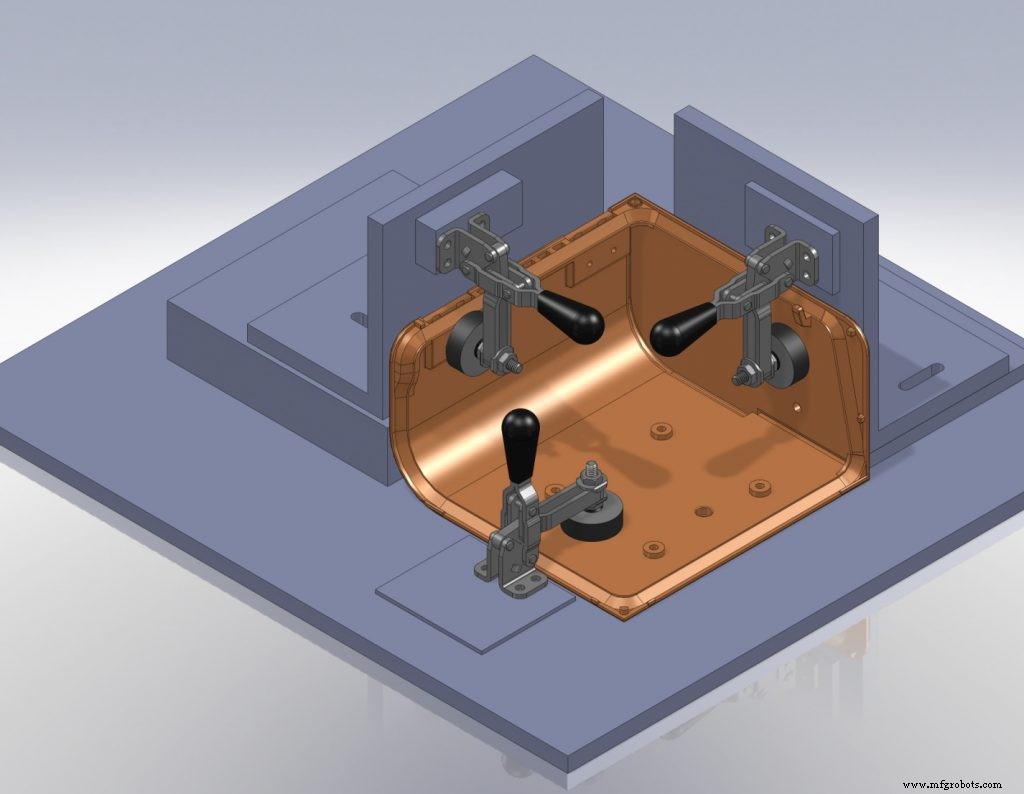
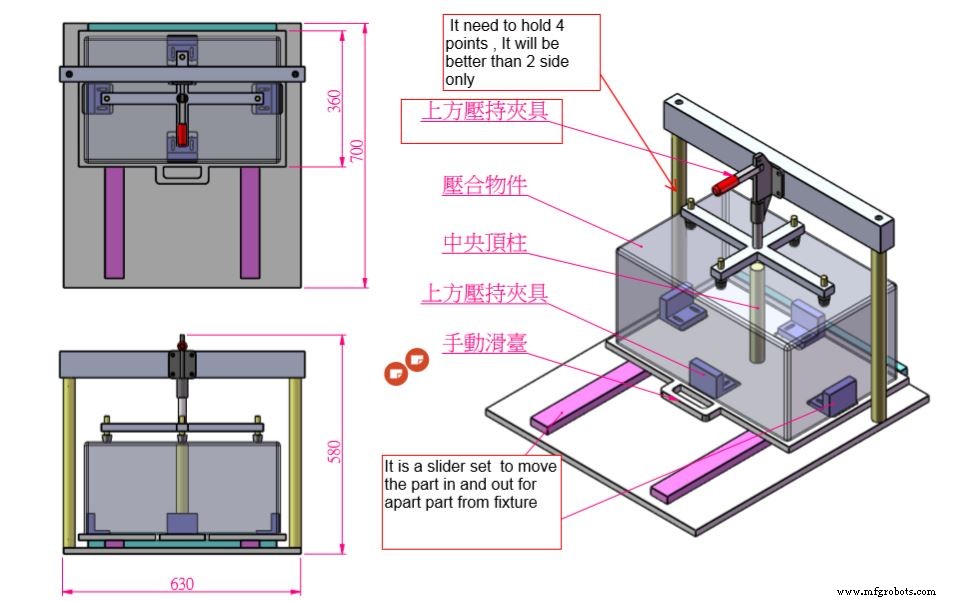
Quando peças apresentam grandes aberturas ou vãos finos — comuns em designs de bezel para servidores rack-mount — o empenamento pode se tornar ainda mais pronunciado. As seções tipo ponte que satisfazem necessidades de ventilação ou acesso são especialmente suscetíveis. Nesses casos, ajuste fino de espessura de material, reforço de transições e uso de fixadores pós-moldagem são essenciais. Colaboração estreita com a equipe de moldagem, junto com análise iterativa de fluxo de molde e testes físicos, pode resolver esses problemas eficientemente.
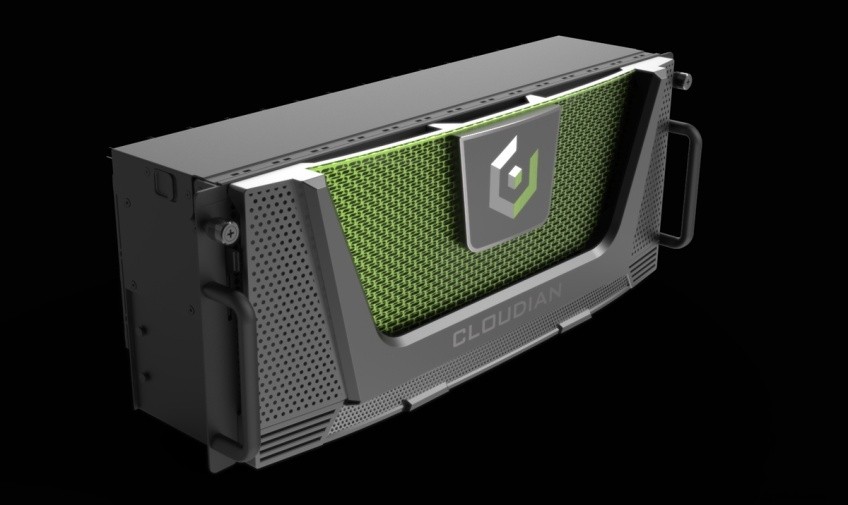
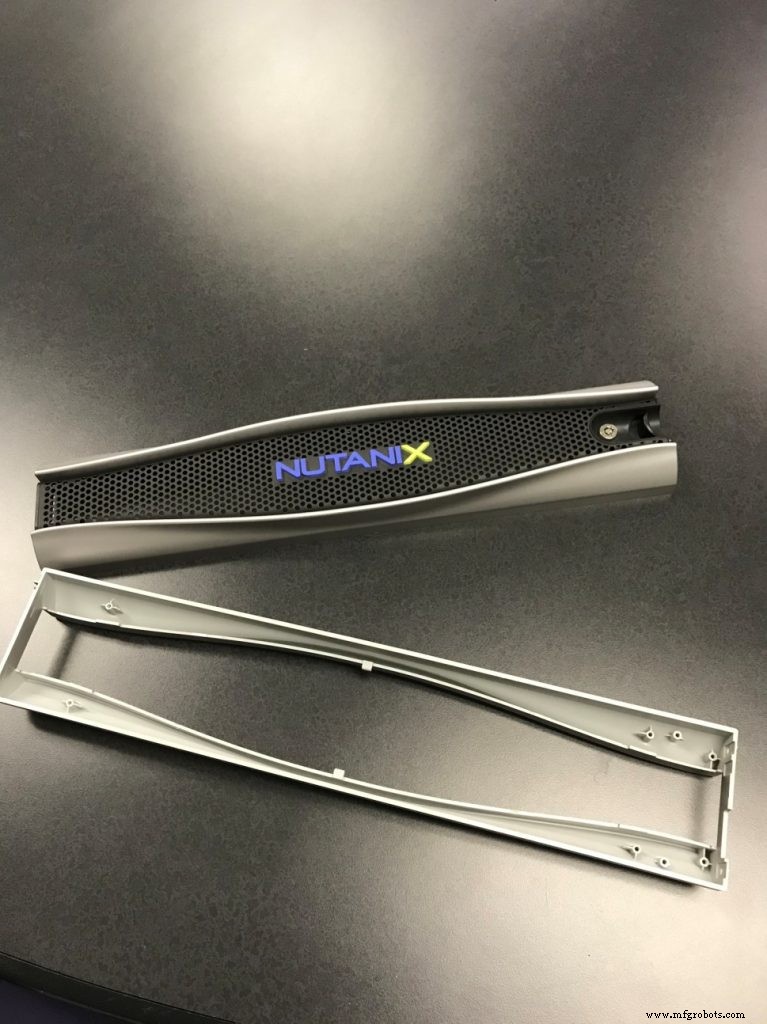
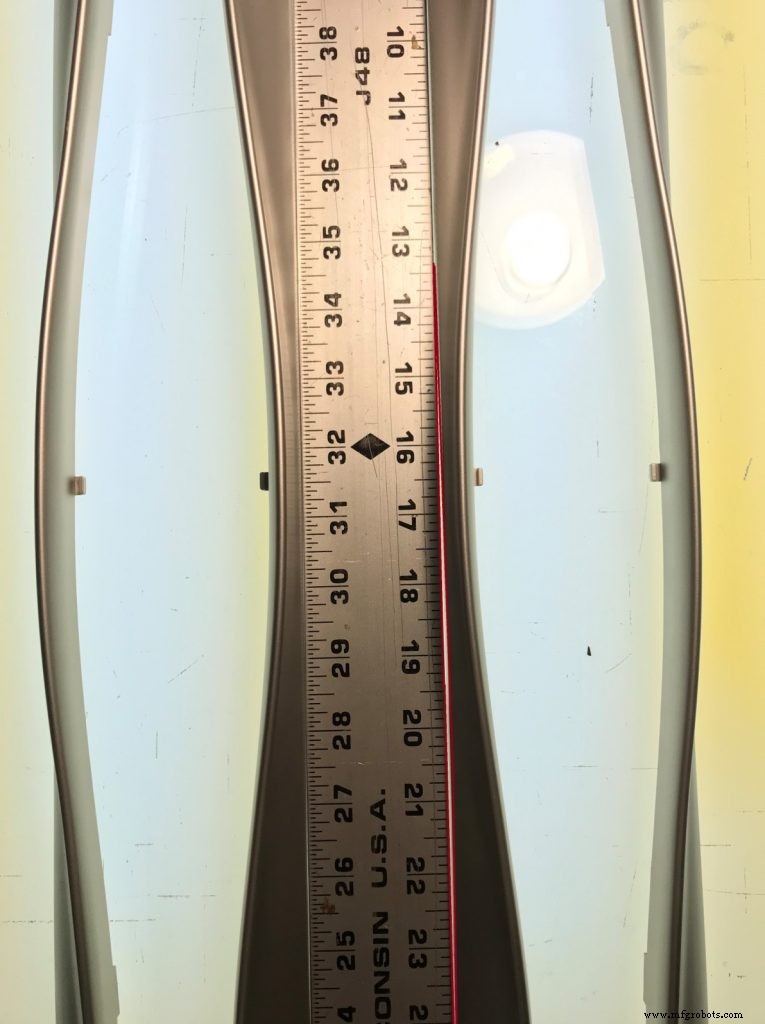
Em muitas instâncias, o único suporte estrutural disponível é uma perfuração metálica removível que não pode suportar confiavelmente as tensões impostas pelo empenamento. A solução reside em revisão rigorosa de design, seleção de material e desenvolvimento de fixadores pós-moldagem, que coletivamente entregam componentes de alta qualidade que atendem tanto a objetivos funcionais quanto de branding.
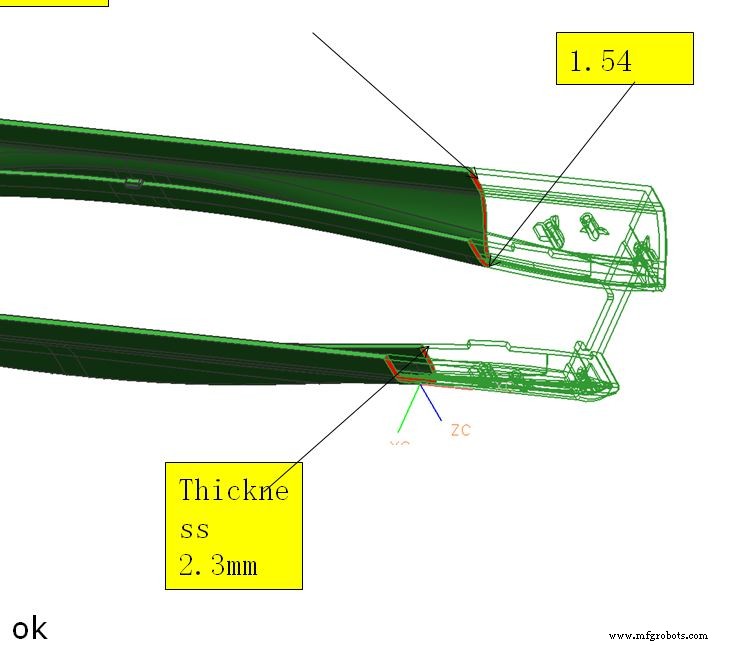
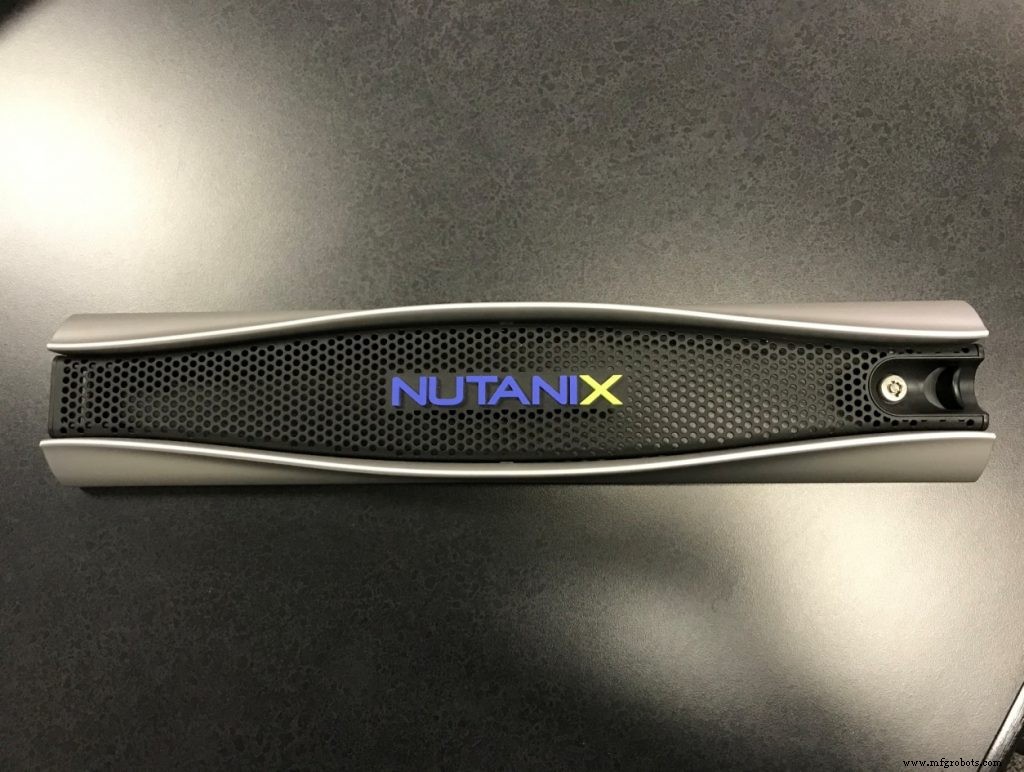
Em resumo, o empenamento é uma preocupação da fase de design que pode ser mitigada através de geometria cuidadosa, espessura de parede consistente e colaboração proativa com a equipe de moldagem. Seguindo estas diretrizes, designers podem criar peças moldadas por injeção que não apenas funcionam impecavelmente, mas também mantêm os padrões visuais da marca.
Veja Mais Como Este: Undercuts, Sink Marks, Bosses
Processo de manufatura
- Parte 6: Gerenciando Equipes e Fabricantes Contratados no Design de Peças Moldadas por Injeção
- Design de Peças para Injeção: Dominando Ângulos de Desenho para Ejeção Perfeita
- Design de Bosses para Moldagem por Injeção: Equilibrando Resistência e Sucesso na Moldagem
- Design de Molde para Injeção – Parte 2: Entendendo e Eliminando Marcas de Retração (Sink Marks)
- Princípios-Chave de Design para Otimizar Peças Metálicas Impressas em 3D
- Projetando Peças de Compósitos Termofixos: Guia Prático e Infográfico
- Dominando Design para Manufaturabilidade: Parte 2 – Tolerâncias e Otimização de Recursos
- Design para Manufaturabilidade: Diretrizes Essenciais – Parte 1
- Como Escolher o Acabamento Superficial SPI Ideal para Peças Injetadas
- Diretrizes de Design Especializadas para Injeção de Alta Qualidade