



Operações e Segurança com Serra de Fita: Guia Completo
Objetivo
Após concluir esta unidade, você deverá ser capaz de:
- Identificar a serra de fita (bandsaw).
- Compreender as regras de segurança.
- Descrever a operação da serra de fita horizontal.
- Descrever a operação da serra de fita vertical.
- Descrever a serra de corte (chop saw).
- Explicar a seleção de lâminas de serra.
- Descrever o afiamento dos dentes (tooth set).
- Explicar o carregamento do torno (vise loading).
- Descrever a lubrificação.
Serra de Fita (Bandsaw)
Existem dois tipos principais de serras de fita no mercado: a serra de fita horizontal e a vertical. Tornaram-se equipamentos comuns em qualquer oficina mecânica e não exigem habilidades especiais para uso. Contudo, dada a natureza do trabalho, é fundamental familiarizar-se com o equipamento e seguir passos simples para uso seguro. Aqui estão instruções básicas para uso seguro de serras de fita verticais.
Passo 1: Segurança
Antes de manusear qualquer ferramenta elétrica, use óculos de segurança, luvas e demais EPIs relevantes. Minimize roupas soltas, pois podem ser puxadas pela lâmina.
Passo 2: Conheça sua Máquina
A maioria das serras de fita possui velocidades variáveis; se a sua tem apenas uma velocidade, não é problema. O interruptor de energia e indicadores de velocidade geralmente ficam no lado esquerdo (frente à máquina). A alavanca de mudança de marcha e o controle de velocidade variável ficam na parte traseira. A mesa basculante na frente permite mover a peça com facilidade. O soprador de ar no topo da lâmina afasta partículas do operador.
Passo 3: Medidas
Marque as medidas na peça a ser cortada. Verifique se as dimensões cabem na máquina. Isso é crucial para cortes de contorno; para cortes retos, certifique-se de que a largura da peça não exceda a distância entre a lâmina e a coluna. Se for cortar contorno, a peça deve passar pelo vão entre coluna e lâmina em todas as direções. Caso contrário, corte o excesso antes.
Passo 4: Ajuste de Velocidade
Dependendo do material, a velocidade varia. Regra geral: velocidade alta para materiais moles, velocidade mais baixa para materiais duros. Após ligar, aguarde alguns segundos até a máquina estabilizar na velocidade de trabalho.
Passo 5: Alimentação (Feeding)
Com a peça marcada e velocidade definida, alimente a peça. Dependendo da máquina, pode ser manual ou com alimentador automático. Antes de ligar, verifique para qual lado os dentes da lâmina estão voltados; alimente a peça por esse lado.
Se alimentação manual: mantenha as mãos longe da lâmina. Se automática: não se posicione onde possa ser pego por partes móveis. Segure firmemente a peça, alinhe a linha de corte com a lâmina, afaste as mãos e empurre a peça contra a lâmina. Após o corte, remova as peças e desligue a máquina.
Segurança (Regras Detalhadas)
- Conheça a localização dos interruptores de liga/desliga.
- Verifique se a lâmina está ajustada corretamente e as portas estão fechadas antes de usar.
- Use a lâmina correta para a espessura do material. Deve haver pelo menos três dentes na espessura do material.
- Nunca opere acima da velocidade recomendada para o material específico.
- Certifique-se de que a lâmina está afiada o suficiente.
- Ajuste todas as guardas. A guia/guarda superior deve ficar a 1/4 de polegada da peça.
- Garanta que a peça esteja apoiada na mesa antes de iniciar o corte.
- Não inicie o corte até a lâmina atingir velocidade total.
- Mantenha distância segura entre as mãos e a lâmina.
- Use força adequada ao cortar.
- Para peças irregulares ou pequenas, use uma tábua ou bastão de empurrar (push stick).
- Cuidado com peças finas que podem travar na fenda ou bater no fim da fenda da mesa.
- Se a lâmina travar (binding): desligue da tomada, aguarde parada total antes de tentar remover a lâmina da peça.
- Nunca faça ajustes com a máquina em movimento.
- Em caso de lâmina quebrada: desligue da tomada, afaste-se até parada total e chame o instrutor.
- Remova cavacos com escovas ou panos após parar a máquina para evitar acúmulo excessivo.
- Certifique-se de que a máquina está desligada e limpa antes de deixar a área de trabalho.
Serra de Fita Horizontal
Ajuste do Torno (Vice)
Carregamento do Torno
- Girar a manivela para a esquerda afrouxa; para a direita aperta.
- O torno move-se manualmente se não estiver travado. Se travar, afrouxe ligeiramente a manivela.
- A peça deve ser fixada de forma que não salte durante o corte.
- Certifique-se de que múltiplos dentes da lâmina estejam cortando simultaneamente, não apenas um.
Rotação do Torno
- Se o corte não for a 90°, o ângulo do torno pode ser ajustado até 45°.
- Para alterar o ângulo, levante o cabeçote de corte e ajuste os parafusos conforme imagem.
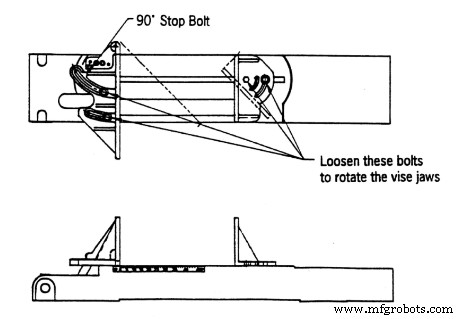
- Antes de cortar, aperte os parafusos e retorne as mordentes à posição original.
- Com o torno rotacionado a 45°, o tamanho máximo do material torna-se 8" redondo e 8" quadrado.
Procedimento Operacional
- Levante a alavanca e trave a máquina no lugar.
- Monte o material no torno e aperte.
- Não corte peças finas na vertical; podem danificar a lâmina.
- Não corte peças grandes e planas na serra horizontal; use a serra vertical.
- Ajuste os guias da lâmina para que limpem o material.
- Ligue o fluido de corte/óleo se necessário.
- Coloque o botão de parada de emergência na posição estendida (pronto).
- Ligue a máquina pressionando o botão verde (geralmente liga). Nota: O texto original diz "Turn the machine off by pressing the green button", mas o contexto sugere ligar. Verifique o manual da sua máquina.
- Ajuste a velocidade da lâmina conforme necessário.
- Gire lentamente a alavanca de avanço vertical e ajuste a velocidade conforme necessário. Pergunte ao instrutor sobre a velocidade do cabeçote (head speed). Velocidade muito baixa embota a lâmina; muito alta pode danificá-la. A lâmina deve fazer todo o trabalho.
- A máquina para automaticamente após cortar a peça.
- Retorne a velocidade do cabeçote ao padrão e limpe a máquina.
Serra de Fita Vertical
Configuração (Setup)
- Certifique-se de que a energia está desligada e ajuste a altura do guia (guidepost) a 1/4 de polegada acima da face superior do material, afrouxando o travamento do guia. Lembre-se de apertar o travamento ao finalizar.
- Verifique se há um bastão de empurrar (push stick) disponível.
Procedimento
- Ligue a máquina e aguarde atingir a velocidade máxima.
- Corte o material, mantendo os dedos a pelo menos 10 cm (4 polegadas) da lâmina.
- Para objetos pequenos, use o bastão de empurrar.
- Faça cortes de alívio (relief cuts) ao cortar curvas ou cortes complexos. Reduz tensão na lâmina e evita necessidade de recuar do corte.
- Use um ajudante (tail man) ao refilar (re-sawing) ou cortar peças longas.
- Ao fazer chanfros (bevels), mantenha o guia lateral (fence) no lado baixo da lâmina.
- Se a lâmina fizer ruídos de clique, desligue imediatamente. Indica lâmina quebrando. Avise o instrutor.
- Desligue a máquina e pare a lâmina com o freio a pedal ao terminar. Não deixe a serra sem que a lâmina pare completamente.
Procedimento Pós-Trabalho
- Limpe serragem e pedaços com vassoura e pá.
- Limpe a serra e verifique danos. Se houver, reporte ao instrutor imediatamente.
Procedimento da Serra de Corte (Chop Saw)
- O material deve ser apoiado na mesa e encostado no batente (fence).
- Incline a mesa na orientação desejada e trave o pivô.
- Não ligue a serra ainda. Alinhe a lâmina ao comprimento de corte desejado.
- Levante a serra completamente. Não solte-a de repente.
- Segure firmemente o material contra a mesa e o batente. Mantenha a mão a pelo menos 15 cm (6 polegadas) da lâmina durante o corte.
- Com a serra na altura máxima, segure o punho firmemente e pressione e segure o interruptor.
- Quando a lâmina atingir velocidade total, desça-a lentamente através do material.
- Após o corte, solte o interruptor para desligar.
- Levante a serra lentamente à posição original após a lâmina parar completamente.
Existem diferentes tipos de serras de corte (chop saws), cada uma com pequenas diferenças.
- Serras compostas (Compound chop saws): Inclinam e pivotam no eixo vertical. Cortam ângulos tanto no lado quanto no topo da peça.
- Serras compostas deslizantes (Sliding compound chop saws): Também inclinam e pivotam, mas deslizam em trilhos lineares, permitindo cortes mais longos.
Seleção de Lâminas de Serra
Escolher a lâmina certa para o material é crucial para corte econômico. Diretrizes para a decisão correta:
Terminologia da Lâmina
Entender a terminologia evita confusão ao discutir problemas de corte.
- Dorso da lâmina (Blade Back): Corpo da lâmina excluindo a parte dentada.
- Espessura (Thickness): Dimensão de lado a lado.
- Largura (Width): Dimensão nominal medida da ponta do dente ao dorso da fita.
- Afiamento/Desvio (Set): Curvatura dos dentes para direita ou esquerda para permitir folga do dorso durante o corte.
- Caminho de corte (Kerf): Quantidade de material removida pelo corte da lâmina.
- Passo do dente (Tooth Pitch): Distância da ponta de um dente à ponta do próximo.
- DPI (TPI - Teeth Per Inch): Número de dentes por polegada medido de gole a gole.
- Gole (Gullet): Área curva na base do dente. A distância da ponta ao fundo do gole é a profundidade do gole.
- Face do dente (Tooth Face): Superfície onde o cavaco se forma.
- Ângulo de ataque (Tooth Rake Angle): Ângulo da face do dente em relação a uma linha perpendicular à direção de corte.
Forma do Dente (Tooth Form)
A forma da aresta de corte afeta a eficiência, considerando vida da lâmina, nível de ruído, acabamento e capacidade de remoção de cavacos.
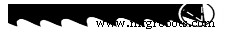
- Variável Positivo (Variable Positive): Espaçamento variável e capacidade de gole variável reduzem ruído e vibração, permitindo taxas de corte mais rápidas, maior vida útil e cortes suaves.
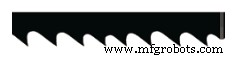
- Variável (Variable): Design com benefícios semelhantes ao acima para uso em taxas de corte mais lentas.
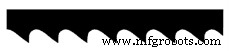
- Padrão (Standard): Bom design de uso geral para ampla gama de aplicações.
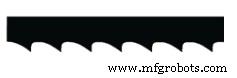
- Salto (Skip): Gole largo, adequado para não-metálicos: madeira, cortiça, plásticos, compósitos.
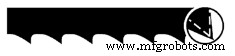
- Gancho (Hook): Similar ao Skip, mas com alto ângulo de ataque. Usado para materiais que produzem cavaco descontínuo (ferro fundido) e não-metálicos.
Afiamento dos Dentes (Tooth Set)
O número de dentes e o ângulo de desvio é chamado de "tooth set". Afeta eficiência de corte e capacidade de remoção de cavacos.
- Raker: Sequência de 3 dentes com ângulo uniforme (Esquerda, Direita, Reto). Raker Modificado: Sequência de 5 ou 7 dentes para maior eficiência e acabamento (E, D, E, D, Reto). A ordem pode variar.
- Vari-Raker: Sequência depende do passo e família do produto. Geralmente proporciona corte silencioso, eficiente, acabamento liso com menos rebarba.
- Alternado (Alternate): Cada dente desviado alternadamente. Para remoção rápida quando acabamento não é crítico.
- Ondulado (Wavy): Grupos de dentes desviados para cada lado dentro do padrão geral. Dentes têm quantidades variadas de desvio em padrão controlado. Usado em passos finos para reduzir ruído, vibração e rebarba em cortes finos/interrompidos.
- Vari-Set: Altura/desvio do dente varia com família e passo. Magnitudes e ângulos de desvio variados, operação mais silenciosa com vibração reduzida. Eficiente para materiais difíceis e seções transversais grandes.
- Desvio de Nível Único (Single Level Set): Geometria com única altura de dente. Cada dente dobrado na mesma posição com mesma quantidade.
- Desvio de Nível Duplo (Dual Level Set): Geometria com alturas variáveis. Requer dobrar cada dente em alturas e magnitudes variadas para obter múltiplos planos de corte.
Carregamento do Torno (Vise Loading)
A posição do material no torno impacta significativamente o custo por corte. Carregar feixes menores pode aumentar a eficiência.
Todas as máquinas têm capacidade nominal, mas o nível prático costuma ser 1/2 a 1/3 da nominal, dependendo do material (materiais duros: 1/3).
Ao cortar perfis estranhos (cantoneiras, vigas I, canais, tubos), organize para que a lâmina corte largura o mais uniforme possível ao longo de todo o corte.
Os diagramas a seguir sugerem formas econômicas de carregar e fixar. Independentemente do arranjo, garanta fixação firme para evitar danos à máquina ou ferimentos.
Lubrificação
Essencial para longa vida da lâmina e corte econômico. Aplicada corretamente na zona de cisalhamento, reduz calor substancialmente e produz bom fluxo de cavaco pela face do dente. Sem lubrificação, atrito excessivo gera calor suficiente para soldar o cavaco ao dente. Isso desacelera o corte, exige mais energia e pode causar lascamento ou arrancamento de dentes, destruindo a lâmina.
Siga as instruções do fabricante do lubrificante sobre mistura e dosagem. Mantenha suprimento de fluido de reposição devidamente misturado. Nunca adicione apenas água ao reservatório da máquina. Mistura com muita água não lubrifica direito e causa desgaste rápido e falha da lâmina. Use refratômetro e inspecione visualmente para garantir fluido limpo. Certifique-se de que o sistema de lubrificação esteja bem direcionado para que o lubrificante flua exatamente no ponto certo.
Como Selecionar suas Lâminas de Serra de Fita
As seguintes informações devem ser especificadas ao pedir uma lâmina:
Exemplo: Nome do Produto | Comprimento x Largura x Espessura | Dentes Por Polegada
CONTESTOR GT 16' x 1-1/4" x .042" 3/4 TPI
Passos para seleção:
- Analise a aplicação de serra: Máquina. Na maioria dos casos, saber as dimensões da lâmina (C x L x E) é suficiente.
- Material: Descubra: Grau, Dureza (se tratado termicamente), Formato, Tamanho, Se será cortado em feixe (empilhado) ou individualmente.
- Outras Necessidades do Cliente: Especificidades da aplicação. Produção ou uso geral? O que é mais importante: corte rápido ou vida da ferramenta? Acabamento do material é importante?
- Determine qual produto usar: Use as tabelas do fabricante. Encontre o material a ser cortado e a lâmina recomendada.
- Determine o DPI (TPI) adequado: Use a tabela de seleção de dentes. Se em dúvida entre dois passos, o mais fino geralmente dá melhor desempenho. Quando houver compromisso, escolha o TPI correto primeiro.
- Peça Fluidos de Corte e Lubrificantes: Para melhor desempenho e vida útil em qualquer lâmina.
- Instale a lâmina e o fluido.
- Faça o amaciamento (break-in) da lâmina corretamente.
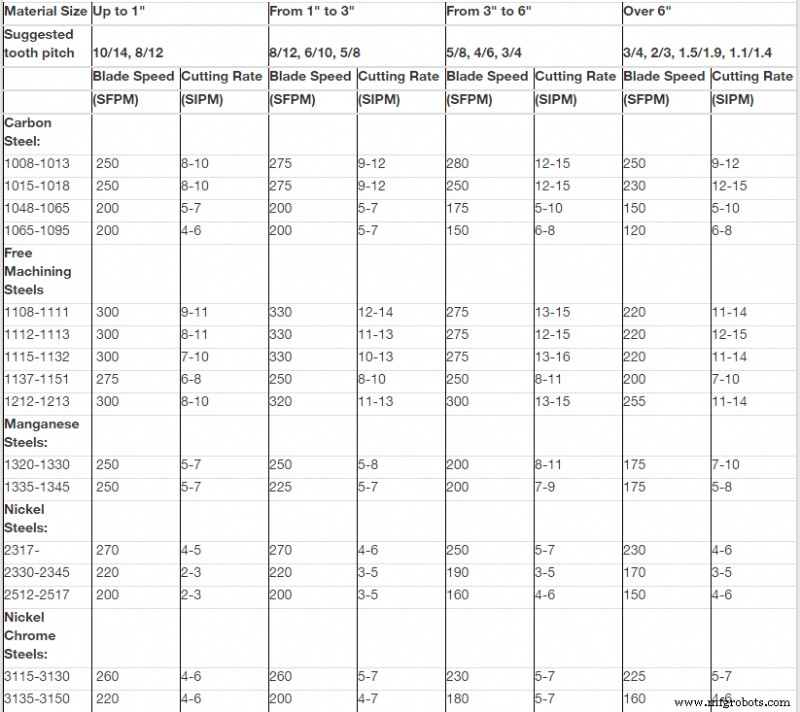
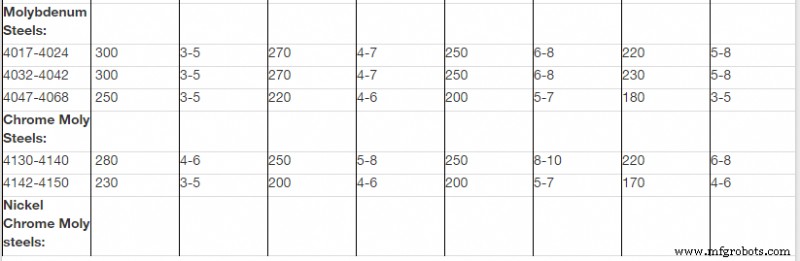
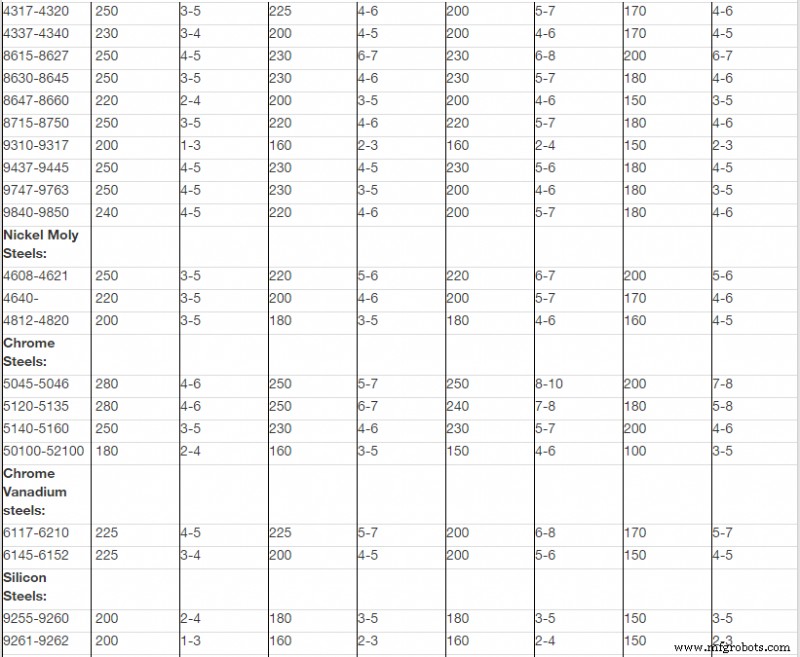
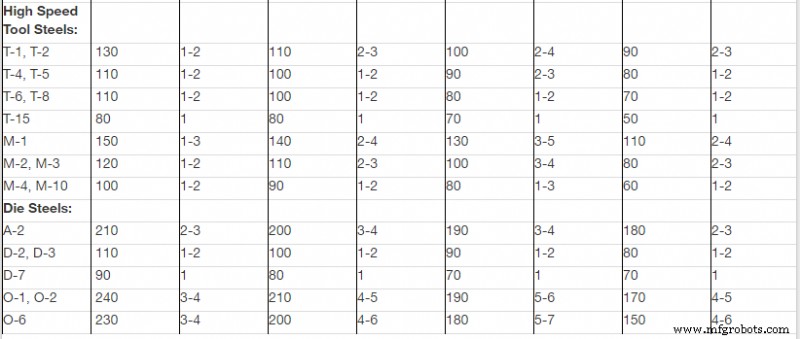
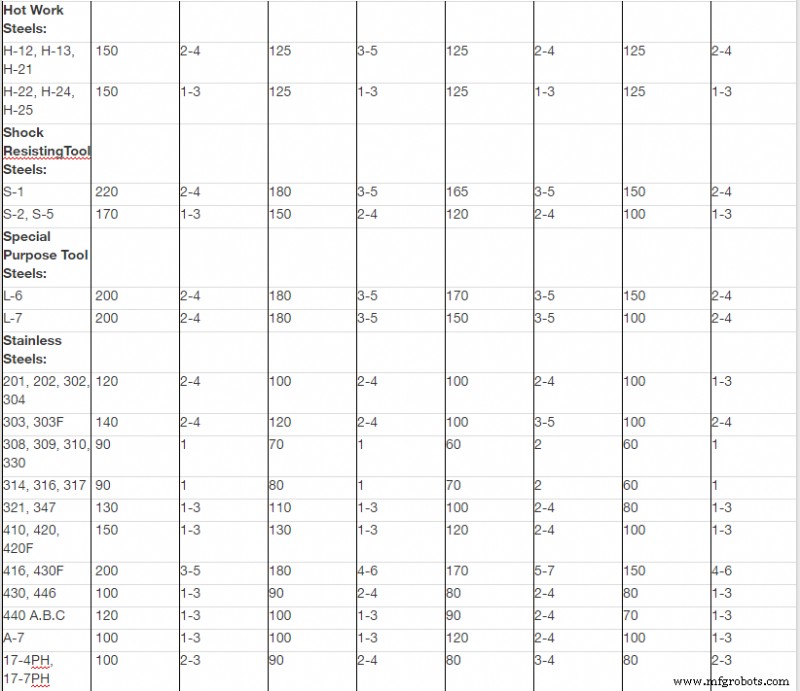
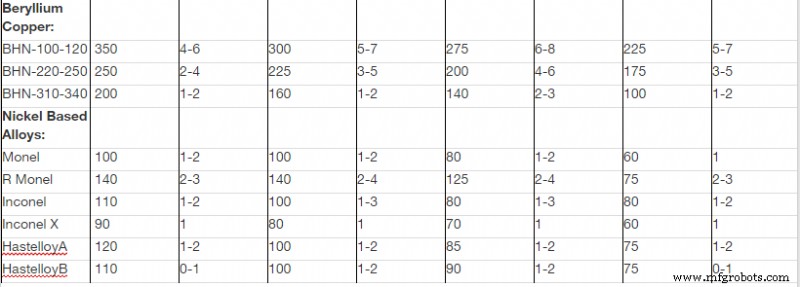
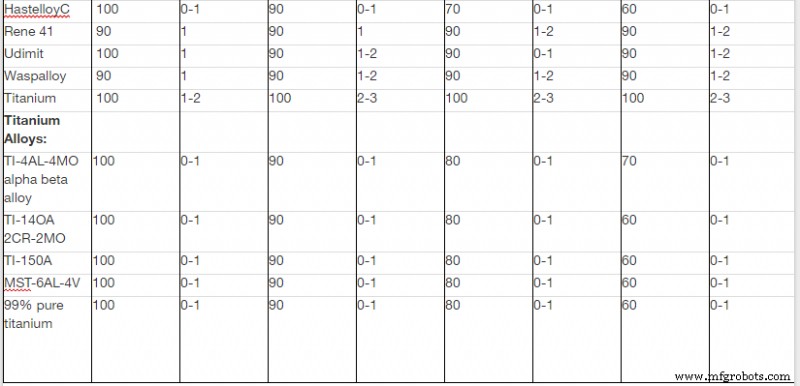
- Opere na velocidade e taxa de avanço corretas. Consulte as tabelas do fabricante (imagens de tabelas de velocidade e taxa de corte para aplicações bi-metal).
Teste da Unidade
- Nomeie dois tipos de serra de fita.
- Liste cinco passos importantes ao usar uma serra de fita.
- Explique Kerf (caminho de corte).
- O que é Passo do Dente (Tooth Pitch)?
- Defina TPI (Dentes Por Polegada).
- Explique "Variable Positive".
- O que é "tooth set" (afiamento dos dentes)?
- Liste e descreva cinco tipos de "tooth set".
- Liste três razões para usar lubrificação.
- Ao pedir uma lâmina de serra de fita, que informações devem ser especificadas?
Atribuição do Capítulo
Este capítulo foi derivado das seguintes fontes.
- Procedimento Serra Horizontal derivado de Horizontal Band Saw Operation pela University of Idaho, CC:BY-SA 3.0.
- Procedimento Serra Vertical derivado de [em branco] por [em branco], CC:BY-SA 3.0.
- Procedimento Serra de Corte (Chop Saw) derivado de Woodshop Red Safety and Basic Usage por novaLABS, CC:BY-SA 3.0.
Tecnologia industrial
- A Evolução e Fabricação de Máquinas de Costura: Da Inovação do Século XIX à Automação Moderna
- Entendendo o Torneamento Mecânico: Um Processo-Chave de Usinagem de Precisão
- Eliminando FOD: Aumentando Segurança, Qualidade e Eficiência em Oficinas de Usinagem de Precisão
- Top 5 Tecnologias Revolucionando a Manufatura
- Máquinas de Fresar Versáteis: Fresamento, Furação e Muito Mais
- Dominando a Furadeira de Coluna: Segurança, Técnicas e Rosqueamento
- Dominando o Tratamento Térmico: Têmpera e Revenimento de Aço Ferramenta
- Fundamentos de CNC: Dominando o Controle Numérico Computadorizado
- Unidade 5: Operação CNC – Dominando Setup e Controle do Haas Mill
- Máquinas de Serra de Fita: Revolucionando o Corte Industrial de Metal