



Dominando a Manufatura Enxuta: 5S, Kaizen e Melhoria Contínua
Objetivo
Após concluir esta unidade, você deverá ser capaz de:
- Aplicar 5S em qualquer oficina mecânica.
- Descrever o conceito Kaizen.
- Descrever a implementação da Manufatura Enxuta (Lean Manufacturing).
Lean 5S
"5S" é um método de organização do local de trabalho que consiste em cinco palavras japonesas começadas com S: Seiri (Classificação/Sort), Seiton (Organização/Set in Order), Seiso (Limpeza/Shine), Seiketsu (Padronização/Standardize) e Shitsuke (Disciplina/Sustain). Estes cinco componentes descrevem como armazenar itens e manter a nova ordem. Ao tomar decisões, os funcionários discutem a padronização, tornando o processo de trabalho claro entre os trabalhadores. Fazendo isso, cada funcionário sentirá propriedade do processo.
Fase 0: Segurança
Muitas vezes assume-se que um programa 5S bem executado melhora a segurança, mas isso é falso. Segurança não é opção; é prioridade.
Fase 1: Seiri (Classificação / Sort)
Revise todos os itens no local de trabalho, mantendo apenas o que é necessário.
Fase 2: Seiton (Organização / Set in Order)
Tudo deve ter um lugar e estar em seu lugar. Itens devem ser divididos e rotulados. Tudo deve ser arranjado de forma pensada. Funcionários não devem ter que se curvar repetidamente. Coloque equipamentos perto de onde são usados. Este passo é parte do porquê o 5S não é considerado "limpeza padronizada".
Fase 3: Seiso (Limpeza / Shine)
Garanta que o local de trabalho esteja limpo e organizado. Assim, fica mais fácil saber onde as coisas estão e onde deveriam estar. Após o trabalho, limpe a área e devolva tudo à sua posição. Manter o local limpo deve ser integrado à rotina diária.
Fase 4: Seiketsu (Padronização / Standardize)
Padronize procedimentos de trabalho e torne-os consistentes. Todo trabalhador deve conhecer suas responsabilidades ao seguir os três primeiros passos.
Fase 5: Shitsuke (Disciplina / Sustain)
Avalie e mantenha os padrões. Os passos acima devem tornar-se a nova norma na operação. Não retorne gradualmente aos velhos hábitos. Ao participar do novo procedimento, pense em formas de melhorar. Revise os primeiros quatro passos quando novas ferramentas ou requisitos de produção surgirem.
Kaizen
Enquanto o 5S foca na remoção de desperdícios, o Kaizen foca na prática de melhoria contínua. Como o 5S, o Kaizen identifica três aspectos principais do local de trabalho: Muda (desperdícios), Mura (inconsistências/irregularidades) e Muri (sobrecarga em pessoas e máquinas). No entanto, o processo passo a passo do Kaizen é mais extenso que o 5S.
Visão Geral do Processo Kaizen
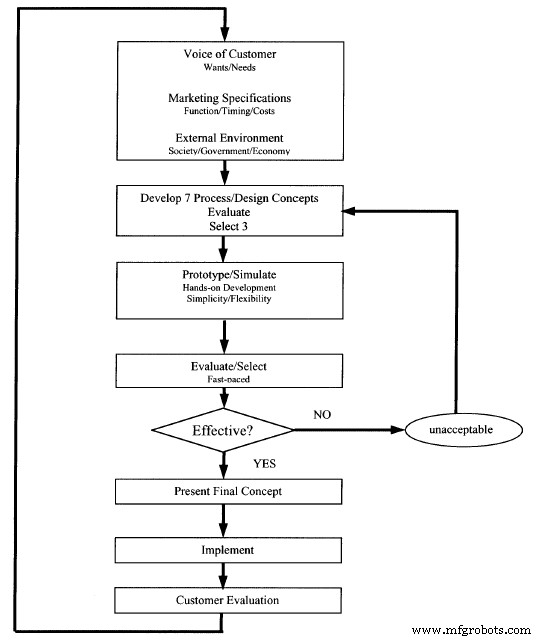
- Identificar um problema.
- Formar uma equipe.
- Coletar informações de clientes internos e externos, e determinar metas para o projeto.
- Revisar a situação ou processo atual.
- Fazer brainstorming e considerar sete alternativas possíveis.
- Decidir as três melhores alternativas das sete.
- Simular e avaliar essas alternativas antes da implementação.
- Apresentar a ideia e sugestões aos gestores.
- Implementar fisicamente os resultados do Kaizen e mensurar os efeitos.
A manufatura enxuta melhora com o tempo, por isso é importante continuar a educação sobre manutenção de padrões. É crucial mudar os padrões e treinar trabalhadores quando novos equipamentos ou regras são apresentados.
Lean (Manufatura Enxuta)
Pense no departamento de manutenção como servindo clientes internos: os vários departamentos e trabalhadores da empresa.
O Lean difere do modelo tradicional ocidental de produção em massa que depende de economias de escala para lucro. Quanto mais você produz, mais barato o produto, maior a margem de lucro potencial. Baseia-se em previsões de necessidades do cliente ou na criação de necessidades. Tem dificuldade em lidar com mudanças incomuns na demanda.
A produção enxuta responde à demanda comprovada do cliente. Processamento puxado (Pull processing) – o cliente puxa a produção. No sistema em massa, o produtor empurra o produto para o mercado (push processing).
Construir uma cultura de longo prazo focada em melhoria.
Respeito aos trabalhadores: mais treinados e educados, mais flexíveis.
O Lean é uma filosofia que foca em:
- Atender às necessidades do cliente
- Melhoria contínua e gradual
- Fazer produtos continuamente melhores
- Valorizar a contribuição dos trabalhadores
- Visão de longo prazo
- Eliminar erros
- Eliminar desperdícios
Desperdícios: uso excessivo de recursos (materiais, tempo, energia, espaço, dinheiro, recursos humanos, instruções ruins).
Os 7 Desperdícios (Muda)
- Superprodução (Overproduction)
- Defeitos (Defects)
- Processamento desnecessário (Unnecessary processing)
- Espera (Waiting - desperdício de tempo)
- Desperdício de tempo e talento humano (Wasting human time and talent)
- Passos excessivos ou movimentação desnecessária / Transporte excessivo (Excessive transportation)
- Estoque excessivo (Excessive inventory)
A produção enxuta inclui trabalhar com fornecedores, subcontratados e vendedores para simplificar todo o processo.
O objetivo é que a produção flua suavemente, evitando paradas e arranques custosos.
A ideia é chamada Just-in-Time (JIT): "produza apenas o que é necessário, quando é necessário e apenas na quantidade necessária". O processo de produção deve ser flexível e rápido.
Estoque = apenas o que você precisa.
Na produção em massa = "por precaução" (just in case). Estoques extras e produtos são armazenados por precaução.
Terminologia
- Simplificação de processo: processo fora do fluxo de produção.
- Defeitos: o sistema de massa inspeciona no final da produção para pegar defeitos antes do envio. O problema é que os recursos já foram "gastos" para fazer o "produto desperdício". Tente prevenir problemas imediatamente, conforme acontecem, e depois preveni-los. Inspeção durante a produção, em cada etapa.
- Segurança: tempo perdido por acidente é tempo desperdiçado.
- Informação: necessidade da informação certa na hora certa (nem demais, nem de menos, nem tarde).
Princípios
- Poka-yoke (À prova de erros): determinar a causa dos problemas e remover a causa para evitar erros futuros.
- Erros de julgamento: encontrar problemas após o processo.
- Inspeções informativas: analisar dados de inspeções durante o processo.
- Inspeções na fonte (Source inspections): inspeção antes do processo começar para prevenir erros.
Mean Lean (Lean Mal Entendido)
Um dos termos aplicados a uma interpretação de Lean apenas como corte de custos e corte de empregos é "Mean Lean". Muitos gestores modernos pensam que estão fazendo Lean sem entender a importância dos trabalhadores e relacionamentos de longo prazo.
Manutenção Centrada em Confiabilidade (RCM - Reliability Centered Maintenance)
RCM é um sistema para projetar um programa de manutenção custo-efetivo. Pode ser detalhado, complexo, computadorizado, estatisticamente orientado, mas em sua base é bastante simples. Suas ideias podem ser aplicadas ao projeto e operação de um sistema de manutenção preventiva (PM), e também guiar seu aprendizado conforme você faz manutenção, solução de problemas, reparos e trabalho de energia.
Estes são os princípios fundamentais do RCM. Nove conceitos básicos:
- Falhas acontecem.
- Nem todas as falhas têm a mesma probabilidade.
- Nem todas as falhas têm as mesmas consequências.
- Componentes simples se desgastam, sistemas complexos quebram.
- Boa manutenção fornece funcionalidade requerida pelo menor custo praticável.
- Manutenção só pode alcançar a confiabilidade inerente do projeto do equipamento.
- Manutenção desnecessária tira recursos da manutenção necessária.
- Bons programas de manutenção passam por melhoria contínua.
Manutenção consiste em todas as ações para garantir que componentes, equipamentos e sistemas forneçam suas funções pretendidas quando requeridos.
Um sistema RCM baseia-se em responder às seguintes perguntas:
- Quais são as funções e padrões de desempenho desejados do equipamento?
- De que formas pode falhar em cumprir suas funções? (Quais falhas mais prováveis? Qual a probabilidade de cada tipo? Falhas serão óbvias? Pode ser falha parcial?)
- O que causa cada falha?
- O que acontece quando cada falha ocorre? (Qual o risco, perigo, etc.?)
- De que maneira cada falha importa? Quais as consequências de falha total ou parcial?
- O que pode ser feito para prever ou prevenir cada falha? Qual o custo para prever ou prevenir?
- O que fazer se uma tarefa proativa adequada não for encontrada (ações padrão) (nenhuma tarefa disponível, ou custo muito alto para o risco)?
O equipamento é estudado no contexto de onde, quando e como está sendo usado.
Todas as ações de manutenção podem ser classificadas em uma das categorias:
- Manutenção Corretiva: Restaurar função perdida ou degradada.
- Manutenção Preventiva: Minimizar oportunidade de falha da função.
- Manutenção Modificativa (Alterative): Eliminar condição insatisfatória mudando projeto ou uso do sistema.
Dentro da manutenção preventiva, todas as tarefas podem ser descritas como pertencentes a um de cinco (5) tipos principais:
- Dirigida por Condição (Condition Directed): Renovar vida com base em condição medida comparada a padrão.
- Dirigida por Tempo (Time Directed): Renovar vida independentemente da condição.
- Busca de Falha (Failure Finding): Determinar se falha ocorreu.
- Serviço (Servicing): Adicionar/repor consumíveis.
- Lubrificação: Óleo, graxa ou lubrificar de outra forma.
Fazemos manutenção porque acreditamos que a confiabilidade do hardware degrada com a idade, mas que podemos fazer algo para restaurar ou manter a confiabilidade original que se paga por si mesma.
RCM é centrado em confiabilidade. Seu objetivo é manter a confiabilidade inerente do sistema ou projeto do equipamento, reconhecendo que mudanças na confiabilidade inerente só podem ser alcançadas através de mudanças de projeto. Devemos entender que o equipamento ou sistema deve ser estudado na situação em que está operando.
Implementando a Manufatura Enxuta
Analise cada etapa do processo original antes de fazer mudanças.
O foco principal da manufatura enxuta é redução de custos, aumento de giro e eliminação de atividades que não agregam valor ao processo de fabricação. Basicamente, o Lean ajuda empresas a atingir produção alvo, introduzindo ferramentas e técnicas fáceis de aplicar e manter, reduzindo e eliminando desperdícios.
Engenheiros de manufatura usaram a metodologia DMAIC do Six Sigma (Definir, Medir, Analisar, Melhorar, Controlar) em conjunto com Lean para atender requisitos de clientes relacionados à produção de tubos.
Engenheiros foram incumbidos de projetar novo layout de linha de produção de tubos. Objetivos do projeto:
- Qualidade melhorada
- Redução de sucata (scrap)
- Entrega no ponto de uso
- Lotes menores
- Implementação de sistema puxado (pull system)
- Feedback melhor
- Aumento de produção
- Responsabilidade individual
- Redução de WIP (Work In Process - Estoque em Processo)
- Flexibilidade
Antes de mudar, a equipe analisou cada etapa do layout original do processo da linha de tubos.
- Tentaram entender o processo do estado original, identificar áreas problemáticas, etapas desnecessárias e sem valor agregado.
- Após mapear o processo, a equipe lean coletou dados do quadro de Revisão de Material (MRB) para medir e analisar principais tipos de defeitos. Para melhor entender o processo, a equipe também fez estudo de tempo por 20 dias de produção.
No estado original, a linha de tubos consistia de um operador e quatro operações, separadas em duas estações por uma grande mesa usando sistema push. A mesa atuava como separador entre a segunda e terceira operação.
O primeiro problema descoberto foi o desequilíbrio da linha. A primeira estação era usada cerca de 70% do tempo. Operadores na segunda estação gastavam muito tempo esperando entre tempos de ciclo. Combinando estações 1 e 2, ficou evidente espaço para melhoria quanto a responsabilidade individual, controle de estoque pelo operador e feedback imediato quando problema ocorria. O estudo de tempo e layout do departamento refletem esses achados.
Um segundo problema: devido ao fluxo do processo, a taxa de produção não permitia atender o cronograma com duas estações. Operadores perdiam rastro dos ciclos das máquinas, que ficavam esperando atenção. Operadores também tentavam empurrar peças pela primeira estação — o gargalo (bottleneck) — e continuavam fabricando nas duas últimas operações. Tipicamente, longos lotes de WIP se acumulavam, e problemas de qualidade só eram pegos quando muitas peças defeituosas já haviam sido produzidas.
Dados do estado original foram coletados nos últimos 20 dias antes da mudança. A equipe analisou cada etapa do original e fez mudanças. Os achados do estudo de tempo no processo original forneceram base para reduzir tempo de ciclo, balancear a linha, projetar usando kanbans Just-in-Time e agendamento, melhorar qualidade, reduzir tamanho de lote e WIP, e melhorar fluxo. Novos dados do processo foram coletados a partir de um mês após implementação. Esse atraso deu aos operadores oportunidade de treinar e se adaptar ao novo layout.
Com o design de célula em U: As peças atendem todos os requisitos do cliente. A mesa do processo original foi removida, quase eliminando WIP. Com redução de WIP e aumento de produção.
Conceitos usados para melhorar o processo incluíram: envolvimento total dos funcionários (TEI), lotes menores, agendamento, estoque no ponto de uso, e layout melhorado. Todos funcionários e supervisores participaram de todas as fases. Suas ideias foram incorporadas no planejamento e implementação para ganhar aceitação ampla. Lotes menores minimizaram peças produzidas antes de detectar defeitos. Kanbans foram introduzidos (na forma de racks de manuseio) para controlar WIP e implementar sistema puxado. O layout celular diminuiu deslocamento entre operações.
Operadores foram autorizados a parar a linha quando problemas surgissem. No estado original, operadores continuavam rodando peças quando uma operação parava. Com controle kanban, o layout eliminou a capacidade de estocar WIP, exigindo que o operador desligasse a linha toda. O layout celular proporciona excelentes oportunidades para melhorar comunicação entre operadores sobre problemas e ajustes, alcançando melhor qualidade.
Na inspeção diária do processo original, operadores gastavam muito tempo esperando o pessoal de manuseio de material, ou atuando como manuseio. Com a célula em U, a entrega no ponto de uso é muito melhor para o operador. O operador coloca caixas de matéria-prima em seis carrinhos de roletes móveis, onde é fácil pegar. As seis caixas duram um período de 24 horas.
Para reduzir tempos de setup, ferramentas para reparo e ajustes de máquinas ficam na célula. Parafusos não são padronizados; ferramentas organizadas em ordem crescente de tamanho para identificar rapidamente a correta.
Por três meses o processo foi monitorado para verificar se estava sob controle. Comparação de estudos de tempo do estado original e do layout implementado demonstrou aumento de produção de 300 para 514 produtos acabados por turno. O novo layout eliminou manuseio duplo entre segunda e terceira operações, bem como na etapa de embalagem. Também reduziu tempo total (throughput) facilitando ciclar as quatro operações em ordem de sistema puxado. Demanda do cliente foi atendida por dois turnos, reduzindo custo de mão de obra.
Resultados do redesenho:
- WIP diminuiu 97%
- Produção aumentou 72%
- Sucata (scrap) reduzida 43%
- Utilização de máquinas aumentou 50%
- Utilização de mão de obra aumentou 25%
- Custos de mão de obra reduzidos 33%
- Nível Sigma aumentou de 2,6 para 2,8
Este projeto gerou redução de custos de mão de obra e sucata, permitiu à organização fazer entregas no prazo, com menor estoque de produtos acabados. Números diários de produção e tempo de ciclo de peça única serviram como benchmark para monitorar progresso. Embora o nível sigma tenha aumentado pouco, a redução de 43% em defeitos, 97% em WIP e aumento de 72% na produção contribuíram para o objetivo.
Implementar Lean é um processo sem fim; isso é o que melhoria contínua significa. Quando você implementa um aspecto do Lean, sempre pode ser melhorado. Não se prenda a isso, mas não deixe as coisas voltarem ao ponto inicial. Sempre haverá tempo para voltar e refinar alguns processos.
Antes do Lean na Nypro Oregon Inc., operávamos com manufatura tradicional. Tradicional consiste em produzir todo um dado produto para o mercado para nunca deixar equipamento ocioso. Esses bens precisam ser armazenados ou enviados a cliente que pode não estar pronto. Se mais é produzido do que pode ser vendido, produtos são vendidos com grande desconto (muitas vezes prejuízo) ou simplesmente sucateados. Isso soma enorme desperdício. Após implementar Lean, usamos Just-in-Time. JIT refere-se a produzir e entregar bens na quantidade requerida quando o cliente requer e não antes. No Lean, fabrica-se apenas o que o cliente quer, quando quer. Muitas vezes é forma muito mais custo-efetiva comparada a equipamentos de alto volume e alto preço.
Teste da Unidade
- O que é 5S?
- Explique cada "S" do 5S.
- Explique o conceito Kaizen.
- O que é Processamento Puxado (Pull processing)?
- O que é Poka-yoke?
- O que é Six Sigma DMAIC?
- Quais os objetivos para novo layout de linha de produção de tubos?
- Antes de fazer mudanças, o que a equipe de engenheiros fez primeiro?
- Liste os resultados do redesenho.
- A chave para implementar nova ideia ou conceito Lean é fazer o quê?
Atribuição do Capítulo
Este capítulo foi derivado das seguintes fontes.
- Lean 5S derivado de Lean Manufacturing por vários autores, CC:BY-SA 3.0.
- Kaizen derivado de A Kaizen Based Approach for Cellular Manufacturing System Design: A Case Study por VirginiaTech, CC:BY-SA 4.0.
- Kaizen (imagem) derivado de A Kaizen Based Approach for Cellular Manufacturing System Design: A Case Study por VirginiaTech, CC:BY-SA 4.0.
Tecnologia industrial
- Six Sigma vs. Manufatura Enxuta: Guia Claro para Escolher a Estratégia Certa
- Como a Automação Impulsiona o Sucesso da Manufatura Enxuta
- Top 5 Blogs de Manufatura e Manutenção que Todo Profissional Deve Ler
- 6 Áreas-Chave de Melhoria que Todo Consultor de Manufatura Deve Dominar
- 5 Ferramentas Essenciais de Manufatura Enxuta Explicadas – Infográfico
- Manufatura Enxuta Desmistificada: Aumente Eficiência com Automação Flexível
- Ferramentas Essenciais de Manufatura Enxuta para Sucesso D2C
- Elimine os 8 Desperdícios da Manufatura Enxuta: Guia para Produção Otimizada
- Corte Custos e Aumente Qualidade: 3 Passos de Manufatura Enxuta para Eliminar Desperdício
- Recuperando o Sucesso da Manufatura Enxuta: Estratégias Comprovadas para Restaurar Eficiência e Cortar Custos