



12 Armadilhas de Design para Evitar no Sucesso Confiável de Moldagem por Injeção
Geralmente, gostamos de escrever sobre melhores práticas de design para ajudar a garantir que suas peças sejam perfeitas. No espírito de todas as coisas assustadoras e de Halloween, vamos cobrir algumas dicas específicas de linha de serviço sobre "o que não fazer" para evitar peças terrivelmente ruins. Tendo fabricado centenas de milhares de peças por ano, já vimos algumas que arrepiaram nossa espinha! Aqui está o que evitar.
Desastres na Moldagem por Injeção
Exagerando na Espessura
A espessura da parede é uma consideração chave para peças moldadas. Paredes muito grossas são propensas a afundamento, empenamento e formação de vazios internos (bolsas de ar). Não tema, nós temos você coberto. Aderir às nossas diretrizes de espessura de parede ajudará a evitar esses problemas. Nota: Lembre-se, esta é apenas uma regra geral, pois nem todas as peças podem ter espessuras de parede nos limites altos e baixos indicados no gráfico.
| RESINA | POLEGADAS |
|---|---|
| ABS | 0.045 - 0.140 |
| Acetal | 0.030 - 0.120 |
| Acrílico | 0.025 - 0.500 |
| Polímero de Cristal Líquido | 0.030 - 0.120 |
| Plásticos reforçados com fibra longa | 0.075 - 1.000 |
| Nylon | 0.030 - 0.115 |
| Policarbonato | 0.040 - 0.150 |
| Poliéster | 0.025 - 0.125 |
| Polietileno | 0.030 - 0.200 |
| Polipropileno Sulfeto | 0.020 - 0.180 |
| Polipropileno | 0.025 - 0.150 |
| Poliestireno | 0.035 - 0.150 |
| Poliuretano | 0.080 - 0.750 |
Não Implementando Inclinação e Raios
Inclinação e raios são vitais para uma peça moldada por injeção bem projetada. A inclinação ajuda uma peça a se soltar do molde com menos arrasto na superfície da peça, já que o material encolhe sobre o núcleo do molde. Inclinação limitada requer uma quantidade excessiva de pressão no sistema de ejeção. Isso pode danificar peças e possivelmente o molde. Uma boa regra prática é aplicar 1 grau de inclinação por 1 polegada (25,4 mm) de profundidade da cavidade, mas isso ainda pode não ser suficiente dependendo do material selecionado e das capacidades do molde. Sempre verifique com nossa equipe de design para garantir que a inclinação que você está planejando para sua peça é suficiente.
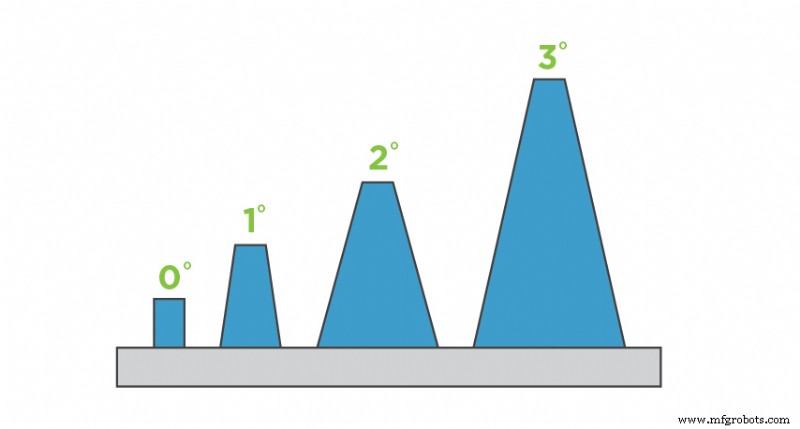
A inclinação ajuda a peça a se soltar do molde. Vários graus de inclinação são ilustrados aqui.
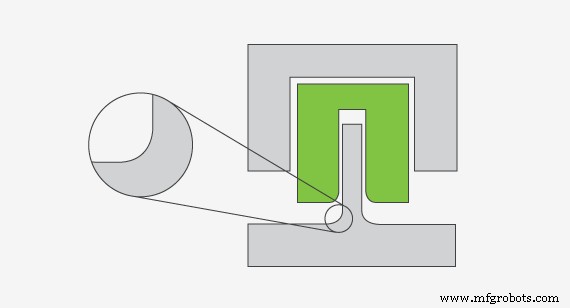
Cantos agudos têm concentração de tensão alta e o fluxo de plástico é impedido. Em contraste, cantos arredondados têm concentrações de tensão reduzidas e o fluxo de plástico é melhorado.
Raios, por outro lado, não são uma necessidade para moldagem por injeção, mas devem ser aplicados à sua peça — eliminar cantos agudos em sua peça melhorará o fluxo de material, bem como a integridade da peça. A resina preenchendo a cavidade do molde flui melhor ao redor de cantos arredondados. A resina plástica quer seguir um caminho de menor resistência para minimizar o estresse no material e molde. Construir raios também auxilia na ejeção da peça e reduz a probabilidade de a peça empenar ou quebrar quando removida do molde.
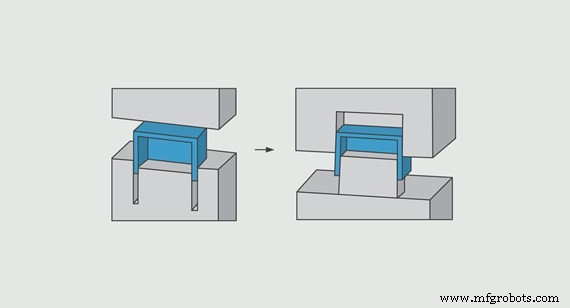 Abordagem Costela Profunda: Caixa projetada com paredes como costelas. Custo mais alto para usinar e polir cavidade. Abordagem Núcleo-Cavidade: Caixa projetada através do método núcleo-cavidade. Pode alcançar características com cortador maior e mais rápido. Mais fácil e rápido para polir.
Não Nucleando ou Costelando
O núcleo e a cavidade são frequentemente referenciados como os lados A e B (metades superior e inferior) de um molde. Uma abordagem núcleo-cavidade para design de peça pode economizar tempo e dinheiro de manufatura e melhorar a cosmética geral da peça. Esta técnica de design requer que as paredes externa e interna sejam inclinadas para que sejam paralelas uma à outra. Este método mantém espessura de parede consistente, mantém a integridade da peça, melhora resistência e moldabilidade, e diminui o custo geral de manufatura.
Perigos da Impressão 3D
Muitos erros de impressão 3D são específicos do processo de manufatura. Nossos processos aditivos são diferentes uns dos outros e vêm com considerações únicas. Aqui estão três problemas de impressão para tentar evitar.
Não Enviando Arquivo STL de Alta Resolução
Em alguns casos, recebemos arquivos STL de baixa resolução, o que pode resultar em facetas grossas (superfícies como pedras preciosas). Embora um arquivo de baixa resolução não nos impeça de fabricar a peça, pode afetar sua estética. A maioria dos softwares de modelagem CAD permite ajustar a resolução nas configurações de exportação. Recomendamos que você garanta que seus STLs sejam de alta resolução, mas não tão grandes que não possam ser enviados ou manipulados, cerca de 100MB ou menos. Outra opção é enviar um arquivo STP/STEP que podemos converter para STL do nosso lado.
Além de arquivos STL, aceitamos arquivos nativos SolidWorks (.sldprt) ou ProE (.prt) assim como modelos CAD 3D sólidos de outros sistemas CAD em formato IGES (.igs), STEP (.stp), ACIS (.sat) ou Parasolid (.x_t ou .x_b).
Não Evitando Encolhimento com SLS e MJF
Encolhimento diferencial pode ocorrer quando uma peça tem distribuição desigual de material. Quando um lado de uma peça é muito mais grosso comparado ao resto, ele esfria em taxas diferentes. As partes mais grossas esfriam em taxas mais lentas que pontos finos, o que pode resultar em encolhimento. Se uma característica grossa é requerida na peça, recomendamos oca a característica para uma casca de aproximadamente 0,100 pol. (2,54 mm) a 0,125 pol. (3,175 mm). Se possível, iguale a espessura geral da sua peça à espessura da casca da característica grande.
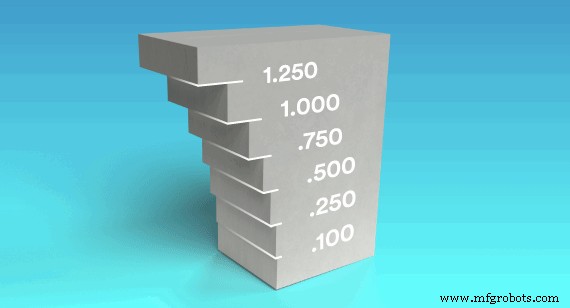 Ao projetar para DMLS, seja cauteloso sobre saliências — mudanças abruptas na geometria de uma peça. Como visto neste exemplo, se a próxima camada é maior que a anterior, criará uma saliência.
Não Evitando Grandes Saliências em Peças de Metal Impressas em 3D
Diferente de ângulos auto-sustentáveis que oferecem uma inclinação suave para um design de peça, saliências são mudanças abruptas na geometria de uma peça. DMLS/impressão 3D de metal é bastante limitado em seu suporte a saliências quando comparado a outras tecnologias de impressão 3D como estereolitologia e sinterização seletiva a laser. Ao projetar saliências, é sábio não empurrar os limites, pois grandes saliências podem levar a redução no detalhe de uma peça e pior, levar a toda a construção falhando. Confira esta dica de design em peças de metal impressas em 3D, que oferece mais orientação sobre como DMLS pode criar peças de metal complexas, duráveis e leves.
Erros de Usinagem CNC
Não Evitando Características que Requerem Usinagem Desnecessária
Um erro frequente é projetar uma peça com áreas que não precisam de corte de máquina. Tal usinagem desnecessária adiciona ao tempo de execução da sua peça — tempo de execução que é um driver chave do seu custo final de produção. Considere este exemplo, onde o design especifica uma geometria circular crítica necessária para a aplicação da peça (veja ilustração do lado esquerdo na imagem à direita). Exige usinar os furos/características quadrados no meio e então cortar o material ao redor para revelar a peça final. Essa abordagem, no entanto, adiciona tempo de execução significativo para usinar o material restante.
Em um design mais simples (veja ilustração do lado direito à direita), a máquina simplesmente corta a peça do bloco, eliminando a necessidade de usinagem adicional e desperdiçada de material excessivo completamente. A mudança de design neste exemplo corta o tempo de máquina quase pela metade. Mantenha seu design simples para evitar tempo de execução extra, usinagem sem sentido — e custo adicionado.
Incorporando Paredes Altas e Finas ao seu Design
Ferramentas de corte usadas em máquinas CNC defletem ou dobram ligeiramente nas forças de usinagem, assim como o material sendo cortado. Isso pode resultar em problemas como superfície ondulada indesejada e dificuldade em atender tolerâncias de peça. Além disso, a parede poderia lascar, dobrar ou quebrar. Quanto mais alta sua parede — nosso máximo é 2 pol. (51 mm) — mais grossa ela pode precisar ser para aumentar a rigidez do material. Uma boa regra prática para paredes é uma proporção largura-altura de 3:1. Adicionar alguma inclinação a uma parede para que ela se afine em vez de ficar vertical, poderia tornar a usinagem mais fácil e deixar menos material residual.
Adicionando Texto Pequeno ou em Relevo
Seus componentes podem requerer um número de peça fresado, descrições ou logotipo da empresa. Adicionar texto também adiciona custo. E quanto menor o texto, maior o custo. Isso é porque as fresas de topo muito pequenas que cortam o texto operam em uma velocidade relativamente mais lenta, aumentando o tempo de execução na sua peça e, portanto, seu custo final. Por outro lado, cortar texto maior vai significativamente mais rápido se sua peça puder acomodar, reduzindo seu custo. Dica profissional: Se possível, opte por texto recuado em vez de em relevo.
Problemas com Chapa Metálica
Colocando Características Muito Perto de Linhas de Dobra
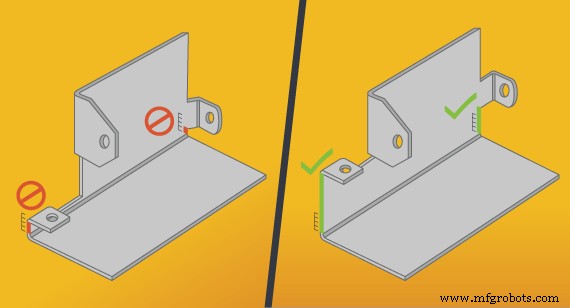 Certifique-se de estar atento a onde você colocará furos, abas e outras características e certifique-se de que não estão colocados muito perto de uma dobra, como visto neste exemplo.
Uma maneira rápida de criar dificuldades durante a manufatura é colocar furos, abas ou outras características muito perto de uma dobra. Então, o quão perto você pode chegar? Apenas siga a regra 4T. Mantenha todas as características pelo menos 4x a espessura do material longe das linhas de dobra. Então, se seu design nos diz para usar 0,050 pol. (1,27 mm) de cobre, dê à sua característica pelo menos 0,200 pol. (5,08 mm) de folga. Se não o fizer, a peça se deformará de forma estranha na dobradeira, e ninguém quer isso.
Projetando Cantos Perpendiculares de Chapa Metálica
Quando você dobra chapa metálica em uma dobradeira, ela não forma um ângulo perfeito de 90 graus. Em vez disso, como a ferramenta tem uma ponta arredondada, ela adicionará um raio à dobra. Se você medir o comprimento da área dobrada e dividir por dois, obterá o raio de dobra, uma figura definida pela ferramenta que a fez.
O raio de dobra interno mais comum (e nosso padrão) é 0,030 pol. (0,762 mm). Uma consideração importante a lembrar é que o raio de dobra externo — o formado no lado da matriz do conjunto de ferramentas da dobradeira — é igual à espessura do material mais o raio de dobra interno. Alguns designers gostam de ser criativos e criar raios diferentes para cada dobra em uma peça, mas se cortar custo é prioridade, opte por usar o mesmo raio para todas as dobras.
Não Incluindo Especificações de Hardware
Lembre-se sempre de deixar seu fabricante saber que tipo de hardware você quer usar incluindo os detalhes na sua informação de montagem de nível superior. Por exemplo, digamos que você queira incluir uma porca de auto-pressão. Certifique-se de especificar isso no seu arquivo de design para garantir que você obtenha o que quer colocado no local da peça que espera. Seguir estas 12 dicas de "o que não fazer" é um ótimo lugar para começar, mas à medida que você inicia o processo de manufatura, trabalhe com nossos talentosos engenheiros de aplicações para ajudar a aconselhar sobre design de peça. Eles estão lá a cada passo do caminho para garantir que suas peças saiam perfeitas, não importa qual processo de manufatura você escolha.
Tecnologia industrial
- 5 Práticas de Manufatura que Devem Desaparecer até 2025
- A Ascensão Permanente dos EPI: Benefícios para Segurança e Economia
- Escassez de Rodas de Chassis: Como a Falta de Mobilidade Está Paralisando Cadeias de Suprimentos Globais
- Quando um Reparo Não é um Conserto Real: Como Identificar Reparos Genuínos
- 5 Dicas de Especialistas para Prevenir Tensão em Tubulação e Evitar Danos Caros
- Soluções Avançadas de PCI para Aplicações Aeroespaciais e Militares
- Elimine Soluções Rápidas de Porta-Ferramentas: Otimize Fluxos de Trabalho para Usinagem Confiável
- IA É Mais Que um App — É uma Metodologia Poderosa para o Sucesso nos Negócios
- Três Estratégias-Chave para Aumentar a Segurança do Trabalhador em Ambientes Industriais
- Quando o Refrigerante da Máquina Estraga: Guia Seguro de Remoção e Descarte