



Dominando Injeção de Plástico: Elementos de Design que Entregam Sucesso
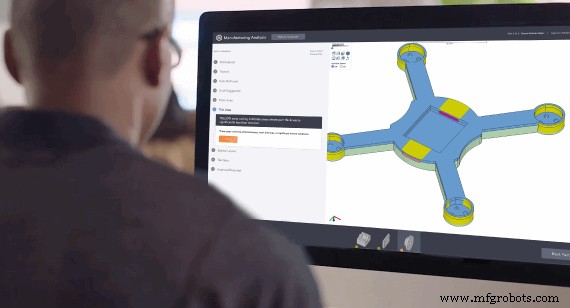
Existem muitos elementos de design que adoramos ver em modelos destinados a se tornarem peças moldadas por injeção. Às vezes, recebemos modelos que simplesmente acertam em cheio. Você pode dizer que o designer/engenheiro tem um excelente senso do que você pode e não pode fazer com o processo, e tudo começa com conhecimento sólido de como a injeção de plástico funciona.
Faça Seu Check-up de Design para Moldagem!
Se você quer uma peça moldada, seus designs devem falar com esse processo. Podemos revisar seu CAD e determinar cedo se a peça é projetada para moldabilidade, ou podemos sugerir usar outra opção, como impressão 3D ou usinagem CNC. Podemos até sugerir pequenas mudanças que podem fazer um mundo de diferença uma vez que a produção de peças começa. Obter esse feedback inicial pode economizar muitas dores de cabeça, tempo e dinheiro depois.
Resfriando: Como a Espessura Afeta as Peças
Você projeta suas peças moldadas pensando em espessura de parede? Adoramos ver espessuras de parede uniformes em modelos. Isso nos diz que você estava visualizando como peças moldadas resfriam e endurecem. Ter espessuras de parede uniformes entre 1,5 e 3,0 mm (0,060 e 0,120 pol.) nas peças é crucial para garantir que as peças resfriem uniformemente. Olhado de outra forma, tenha cuidado em economizar muito peso ao risco de tornar as peças muito quebradiças ou difíceis de preencher.
Além de usar espessuras uniformes, se você projetar paredes finas, você pode acabar com:
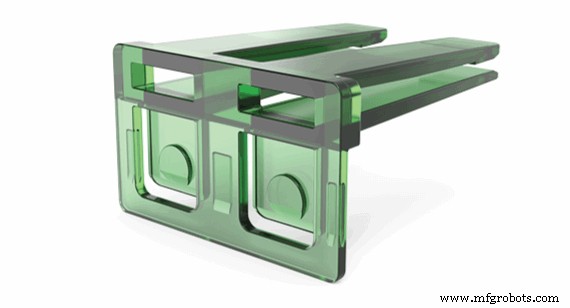
- trincas
- resfriamento suprimido e possível empenamento se cercadas por paredes grossas
- preenchimento incompleto ou shorts
- linhas de solda fracas e pontos de fratura
- desgaste excessivo/prematuro na linha de partição
Faça suas paredes excessivamente grossas e você terá outras bagunças funcionais:
- marcas de retração (sink)
- porosidade
- empenamento
- linhas de fluxo
Escolhas #1 de Ângulo de Saída OU Adicionando 1 Grau para Separação
Ângulo de saída (draft) é aquele ângulo (frequentemente leve) incluído nas peças para garantir que elas possam facilmente sair do molde sem danos. Esperamos que você adicione ângulo de saída automaticamente. Se você criar uma peça sem ângulo de saída no design, pode ter dificuldade em adicioná-lo no final. Também recomendamos não esperar que seu fornecedor decida onde o ângulo de saída deve e não deve estar. Isso é arriscado quando eles estão fornecendo uma peça para sua montagem. Comunicar localizações de ângulo de saída no seu design pode contar a história correta para o fabricante de molde. O que amamos sobre ângulo de saída é como é fácil incluí-lo em seus modelos, então sempre adicione algum aos seus designs.
Ângulo de saída permite que as peças sejam batidas ou empurradas para fora do molde facilmente sem tensão adicionada. Frequentemente usamos exemplos de culinária como ferros de waffle ou formas de Bundt. Cada um tem uma quantidade saudável de ângulo de saída para permitir que o produto assado caia livremente do seu molde.
Peças cosméticas precisam de mais ângulo de saída, especialmente ao aplicar texturas e polimento. Peças funcionais podem não precisar de tanto ângulo de saída, mas 1 grau deve ser o mínimo considerado em injeção de plástico, especialmente ao usar ferramental de alumínio. Além disso, o número "1" é mais fácil de digitar que "0,5" para meio grau. Pense apenas no número 1 (no mínimo) ao adicionar ângulo de saída.
Ângulo de saída, em combinação com espessuras de parede uniformes, permite que a peça resfrie dentro do molde sem travar ou torcer, o que adicionaria tensão interna à peça e molde. Se sua peça chips de batata (potato chips) dentro do molde, a força de travamento adicionada da peça travando adiciona tensão ao sistema de ejeção e pode dobrar pinos ejetores e outros componentes arriscando danos a moldes e tempo de inatividade. No pior cenário, a falta de ângulo de saída pode quebrar recursos de alumínio e aço no molde e resultar em reparos caros tanto em dólares quanto em tempo.
Por Que Amamos Raios (E Por Que Você Também Deveria)
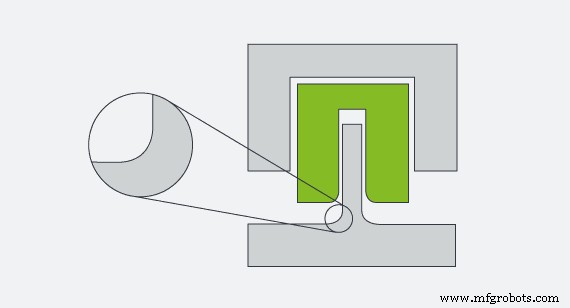
Com injeção de plástico, estamos fluindo resina derretida através de uma cavidade. A resina odeia ser forçada em um canto agudo — especialmente enquanto esfria e relaxa. Raios ajudam a reduzir cisalhamento e turbulência criados por cantos agudos e mudanças abruptas no fluxo. Uma borda aguda na sua peça naturalmente quer relaxar e formar um pequeno raio, então dê a ela algo que ela quer espelhar — uma curva, em vez de um canto agudo. Adicionar raios aos cantos internos da geometria da sua peça é crítico para ajudar uma peça a ejetar limpo do molde.
Prepare-se! Coloque seus chapéus e óculos de visualização — sua peça é a forma positiva. O molde é a forma negativa dividida ao meio. Então, um canto interno na sua peça é um canto externo no molde. À medida que a peça esfria, ela encolhe. Quando faz isso, o canto interno da peça é pressionado mais forte contra o canto externo do molde. Se aquele canto externo do molde é agudo, a peça plástica acabará abraçando uma borda aguda. Isso leva a agarrar ou beliscar naquele canto agudo, criando agarramento ou travamento. Sistemas ejetores devem empurrar este agarramento para fora, e isso cria tensão no molde e na peça. Você acaba com peças quebradas, possíveis moldes quebrados, e peças mal processadas conforme o moldador tenta reduzir risco para ambos o molde e peças do cliente.
Se você usa núcleos de passagem para eliminar ferramental caro como lifters, cams e outra tecnologia de formação de undercut, estes precisam de raios nos cantos também. Frequentemente demais criamos soluções para reduzir custo projetando o undercut através da peça para formar o núcleo de passagem sem criar alívios de canto ou adicionar espaço para raios para ajudar a peça a ejetar do molde. Conclusão: Não esqueça seus raios.
A Resina Vai Redonda e Redonda e Sai Aqui
Parece engraçado dizer isso para designers de peças experientes mas lembre-se: modelos de injeção de plástico requerem um orifício (porta) para empurrar resina na cavidade e pinos ejetores para empurrar a peça para fora do molde. Você provavelmente sabia disso, e isso nos deixa felizes. Aqui estão mais algumas dicas para garantir que seus designs estão prontos para moldagem.
Moldagem de cavidade única padrão e moldagem de resposta rápida usarão como padrão a porta tab (aba). É simples, eficaz, e não requer hardware especial para fazer acontecer. Consumidores estão acostumados a ver peças de produção de alto volume com gating escondido ou camuflado. Geralmente, empresas pagam um custo significativo adiantado para ter gating especial adicionado para esconder isso. É custoso e requer prazos estendidos para esconder sua porta. Uma porta tab não requer tempo, apenas precisa ser cortada na linha de partição e — boom — você pode começar a moldar peças.
Pinos ejetores são requeridos. Eles são simples e eficazes. A boa notícia é tipicamente há um lado de show e um lado não-show em uma peça. O lado não-show é o interior da montagem — o interior da carcaça ou invólucro. Onde você pode lutar é se você está fazendo algo como uma saboneteira onde o interior é o lado de show. Lembre-se, a peça está encolhendo sobre o molde enquanto esfria. Isso pode fazer com que grude no molde, exigindo que o moldador coloque o interior da peça no lado ejetor e também exigiria pinos ejetores para empurrar a peça agora menor para fora do núcleo do molde. Isso deixa pequenos recursos redondos no interior da nossa saboneteira, o pesadelo da indústria de saboneteiras.
Adoramos ver arquivos CAD onde é óbvio que o designer considerou o processo de injeção de plástico. O que gostamos ainda mais é quando você faz upload do seu arquivo CAD cedo para receber feedback sobre sua geometria e nosso processo de manufatura. Se você não tem todas as regras descobertas, inicie um diálogo conosco cedo no design para que possamos guiá-lo à melhor peça no menor tempo possível. Esperar até seu design estar completo pode surpreendê-lo quando o moldador pedir mudanças. Também pode afetar peças adicionais na sua montagem bem no momento em que você está pronto para comprar.
Então, essas são algumas das coisas que adoramos ver em modelos CAD para injeção de plástico. Leia sobre os elementos de design que amamos em nossas outras linhas de serviço: usinagem CNC, impressão 3D e fabricação de chapa metálica.
Tecnologia industrial
- Design de Peças para Injeção: Dominando Ângulos de Desenho para Ejeção Perfeita
- O Papel Crítico dos Ângulos de Desmoldagem no Sucesso da Injeção de Plástico
- Moldagem por Injeção de Reação (RIM): Processo, Benefícios e Aplicações
- Injeção vs Moldagem: Escolhendo o Processo Certo para seu Produto
- Termoformagem vs Moldagem por Injeção de Reação (RIM): Escolhendo o Processo Certo para Produtos Moldados Personalizados
- Injeção vs RIM: Escolhendo o Processo Certo para Designs Complexos
- Moldagem por Fundição vs. Moldagem por Injeção de Reação: Diferenças-Chave na Produção de PU Termofixo
- Moldagem por Injeção de Alumínio: Produção Eficiente e Econômica de Peças Complexas
- Dominando a Moldagem por Injeção com Undercuts: Estratégias de Design para Peças Complexas
- Escolhendo os Materiais de Ferramentas Certos para o Sucesso na Injeção de Plástico