



Guia Especialista para Usinagem, Manutenção e Manuseio de Peças CNC em Latão
Latão — uma liga de cobre e zinco — continua sendo pedra angular da manufatura de precisão. Sua condutividade térmica superior, robusta resistência à corrosão e brilho natural tornam peças CNC em latão indispensáveis em indústrias variando de submontagens automotivas a eletrônicos de alto padrão. No entanto, entregar peças que atendam tolerâncias apertadas e acabamentos imaculados demanda usinagem disciplinada, manutenção meticulosa e manuseio cuidadoso. Sem rigor profissional, fabricantes podem experimentar desgaste de ferramenta, deflexão de peça ou manchamento superficial que comprometem desempenho e estética.
O que impulsiona usinagem CNC de latão bem-sucedida? Três pilares sustentam todo componente de latão de alta qualidade: escolher o grau de liga certo (ex: C360, C464), otimizar velocidades e avanços de corte, e impor controles rigorosos de contaminação, deflexão de parede fina e manuseio.
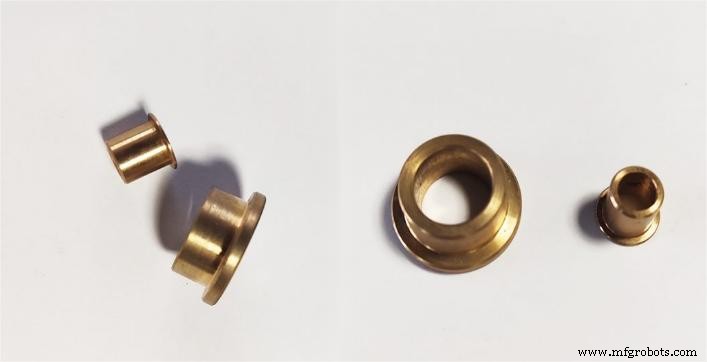
Dominar usinagem de latão requer profundo entendimento de comportamento do material e aplicação de técnicas mecânicas precisas. Como engenheiros de materiais CNC, equilibramos mecânica de ferramenta com traços metalúrgicos para maximizar rendimento e fidelidade estrutural.
Escolhendo a Liga de Latão Certa
Seleção do grau de latão apropriado é o primeiro passo decisivo. Latão vem em muitos graus, cada um com distinta usinabilidade, resistência e resiliência ambiental:
| Grau da Liga de Latão | Nome Comum | Características-Chave & Melhores Aplicações |
|---|---|---|
| C360 | Latão de Livre Usinagem | Excelente usinabilidade; teor traço de chumbo fornece lubrificação inerente — ideal para operações de alta velocidade. |
| C385 | Bronze Arquitetônico | Boa usinabilidade e resistência à corrosão — adequado para usos decorativos e estruturais requerendo precisão. |
| C464 | Latão Naval | Resistência superior e excepcional resistência à corrosão — perfeito para ambientes marinhos e peças de indústria pesada. |
Seleção e Geometria de Ferramentas
Design de ferramenta governa os estresses termodinâmicos e mecânicos experimentados pelo latão. Ferramentas de aço rápido (HSS) ou metal duro são preferidas por sua longevidade e resistência ao desgaste. Ângulos de ataque positivos e arestas afiadas reduzem forças de corte e melhoram evacuação de cavacos. Ferramentas revestidas — como TiN ou TiCN — estendem vida e reduzem atrito, prevenindo acúmulo de calor localizado.
Velocidades e Avanços de Corte
A alta condutividade térmica do latão permite altas velocidades de corte. Valores típicos de Vc variam de 120 a 300 m/min (400–1.000 ft/min), dependendo de material da ferramenta e operação. Taxas de avanço devem equilibrar produtividade e acabamento superficial:
- Desbaste: 0,1–0,3 mm/rev (0,004–0,012 in/rev) para remoção rápida de material.
- Acabamento: 0,05–0,15 mm/rev (0,002–0,006 in/rev) para alcançar valores finos de Ra.
Otimização de Peças de Latão de Parede Fina
Latão de parede fina é propenso a deflexão sob forças de fixação devido ao seu menor módulo de elasticidade. Use garras customizadas ou fixações macias para distribuir carga uniformemente e evitar estresses de esmagamento. Reduza parâmetros de corte para o extremo inferior do envelope: profundidade de corte rasa, avanço conservador e forças radiais mínimas. Separe ciclos de desbaste e acabamento — cortes agressivos removem volume quando rigidez é alta, enquanto passes rasos (0,5–2 mm) preservam integridade estrutural durante estágios finais.
Resfriamento, Controle de Cavacos e Fixação
Coolants solúveis em água gerenciam calor e mitigam desgaste de ferramenta; para trabalhos exigentes, óleos de corte não-ferrosos reduzem atrito. Controle de cavacos é crítico — ferramentas com quebra-cavacos embutidos previnem cavacos longos e fibrosos que podem enrolar no fuso. Remoção imediata de cavacos protege peça de micro-riscos. Monitoramento em tempo real e sistemas de controle adaptativo ajustam parâmetros automaticamente baseados em desgaste de ferramenta, forças e vibrações.
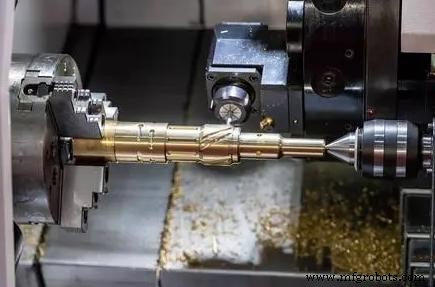
Mantendo Peças CNC em Latão
Longevidade e desempenho dependem de manutenção diligente: preservar acabamento superficial, prevenir corrosão e empregar limpeza e armazenamento eficazes.
Acabamento Superficial e Resistência à Corrosão
- Polimento: Polimento mecânico usa abrasivos progressivamente mais finos para acabamento espelhado. Polimento químico com ácido fosfórico ou compostos específicos para latão remove camadas microscópicas, realçando brilho.
- Escovação: Rodas de escovação macias com compostos finos produzem acabamentos alto-brilho; pressão uniforme e movimento consistente evitam superaquecimento.
- Eletrodeposição: Camada fina de níquel ou cromo aumenta dureza e proteção. Limpeza completa antes da deposição garante adesão e previne falhas.
Revestimentos Protetivos e Passivação
- Vernizes & Lacas: Camada clara oferece proteção durável. Peças devem secar completamente antes de pulverizar ou pincelar e então curar sem interrupção.
- Revestimentos de Cera: Fáceis de aplicar e remover, cera fornece proteção temporária — ideal para itens decorativos de latão.
Limpeza e Preservação a Longo Prazo
Limpeza rotineira impede acúmulo de sujeira e oxidação. Use limpadores de latão suaves e não abrasivos ou solução de água morna com sabão, enxágue completamente e seque com pano macio. Para manchamento, pasta de vinagre-farinha ou removedor de manchamento comercial restaura brilho original. Armazene em ambiente seco: inclua pacotes de gel de sílica, papel anti-manchamento e espuma de amortecimento ou plástico bolha. Mantenha nível de umidade controlado e realize inspeções regulares, documentando todas ações de manutenção.
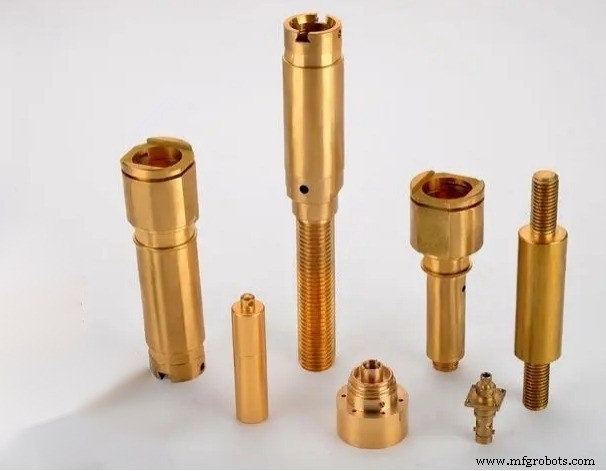
Manuseando Peças CNC em Latão
Manuseio adequado preserva integridade e função. Manuseio inadequado pode causar dano físico ou contaminação, minando desempenho.
Precauções de Segurança e Diretrizes do Operador
Operadores devem usar EPI: luvas nitrílicas ou látex para prevenir óleos da pele de manchar latão, óculos de segurança para proteger contra fragmentos, e para aplicações eletrônicas, luvas ESD-safe, tiras de aterramento e estação de trabalho aterrada. Mantenha áreas de trabalho limpas e organizadas para evitar riscos acidentais.
Solução de Problemas Comuns de Fabricação
| Problema | Causa Raiz | Solução |
|---|---|---|
| Rebarbas & Arestas Afiadas | Cisalhamento durante cortes de saída | Remova rebarbas com ferramentas manuais, limas ou almofadas abrasivas; considere tumbling vibratório calibrado para latão. |
| Inconsistências Dimensionais | Deriva térmica, desgaste de ferramenta, vibração | Calibre CNC regularmente, implemente FAI e inspeções em-processo. |
| Riscos & Amassados Superficiais | Empilhamento inadequado ou manuseio brusco | Use almofadas macias não abrasivas; evite empilhar diretamente sem proteção. |
| Contaminação Superficial | Resíduos de fluidos ou mãos | Limpe ferramentas e peças com agentes desengraxantes; assegure enxágue completo antes de montagem. |
Conclusão
Aderir a estas melhores práticas eleva eficiência de usinagem, estende vida da peça e preserva apelo estético. Selecionar a liga certa, empregar técnicas de usinagem ótimas e implementar protocolos rigorosos de manutenção e manuseio juntos entregam componentes de latão de alta qualidade. Melhoria contínua — adaptando práticas ao seu ambiente específico — aprimora ainda mais resultados de produção.
Procurando Parceiro Confiável de Usinagem CNC em Latão? Peças de latão de alta tolerância e parede fina demandam expertise experiente e capacidades avançadas. Contate JTR Machinery para produtos de qualidade e suporte dedicado adaptado às suas especificações de engenharia.
Artigos Relacionados
Tecnologia industrial
- iOS 11 Revelado: 22 Recursos e Melhorias Principais que Transformam seu iPhone e iPad
- Montagem de PCB Flexível: Como Escolher o Fabricante Certo para PCBs Superiores
- Inteligência Artificial vs. Machine Learning: Diferenças Principais Explicadas
- Lançamento do PHP 7: Principais Recursos e O Que Você Precisa Saber
- Transistor vs. Resistor: Diferenças-Chave Explicadas
- Estratégias Avançadas de Controle para Produção de Energia Fotovoltaica
- Funções Lógicas Combinacionais: Fundamentos e Aplicações Práticas
- Compensado de Madeira Macia vs. Madeira Dura: Diferenças Essenciais Explicadas
- Corte a Laser 101: Os Três Principais Tipos de Cortadores de Metal
- Dobradiças Marítimas 101: Guia Abrangente para Iniciantes