



Do Papel ao Polipropileno: A Fabricação Moderna de Canudos para Beber
Contexto
Canudo é ferramenta simples mas essencial que nos permite desfrutar bebidas mais convenientemente. Historiadores antigos acreditam que primeiros canudos eram cortados de talos de trigo secos, solução prática que evoluiu para técnicas modernas de fabricação.
Durante era industrial, canudos de papel eram produzidos enrolando papel encerado em tubos ocos. Revestimento de cera impedia papel de absorver líquido, mas mesmo assim canudos ficavam encharcados e inutilizáveis com o tempo. Nos anos 1960, indústria mudou para plástico polipropileno, que oferecia durabilidade, segurança e menor custo. Hoje, canudos vêm em ampla variedade de formas, cores e funções especializadas.
Matérias-Primas
Canudos são compostos de mistura cuidadosamente formulada de resina plástica, colorantes e aditivos.
Plástico
Polipropileno (PP) é material dominante para canudos modernos. Desenvolvido em meados dos anos 1950, PP é termoplástico leve, quimicamente resistente que pode ser fundido e remodelado repetidamente. É aprovado para contato indireto com alimentos e amplamente usado em embalagens como potes de iogurte e tampas de garrafa.
Colorantes
Colorantes dão apelo visual aos canudos. Nos Estados Unidos, pigmentos devem ser aprovados pela FDA para contato alimentar ou rigorosamente testados para garantir que não migrem para bebidas. Apenas pequena quantidade de pigmento é necessária para alcançar cores brilhantes e consistentes.
Outros Aditivos
Aditivos adicionais — plastificantes, antioxidantes, estabilizadores UV e cargas inertes — aumentam flexibilidade, resistem à oxidação, protegem contra luz solar e aumentam densidade. Todos aditivos devem atender requisitos de segurança da FDA.
Materiais de Embalagem
Canudos individuais são tipicamente embrulhados em mangas de papel, enquanto pedidos em massa são embalados em bolsas plásticas ou caixas de papelão para manter higiene e proteger produto durante trânsito.
Processo de Fabricação
Produção de canudos envolve várias etapas principais: composição, extrusão, operações especializadas e embalagem final.
Composição do Plástico
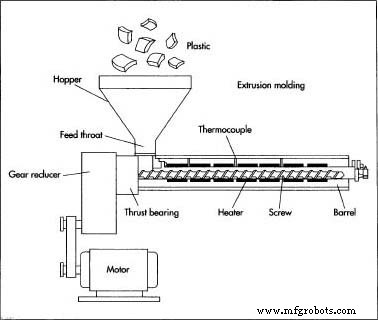
- Resina de polipropileno é misturada com plastificantes, colorantes, antioxidantes, estabilizadores e cargas em extrusora de composição. Máquina aquece e mistura pós em fluxo fundido que sai do barril como fios finos, tipicamente 0,3175 cm de diâmetro.
- Estes fios são resfriados, cortados em pellets curtos, secos e armazenados para moldagem subsequente.
Extrusão do Canudo
- Pellets são alimentados em segunda extrusora equipada com molde de tubo oco. Parafuso de alta velocidade força resina fundida através do molde, formando canudo contínuo.
- Canudo extrudado é guiado por puxador e opcionalmente dimensionado através de placas metálicas para garantir diâmetro uniforme.
- Resfriamento ocorre em banho de água ou sobre mandril gelado para definir dimensão interna, após o que tubo é cortado no comprimento por conjunto de facas.
Operações Especializadas
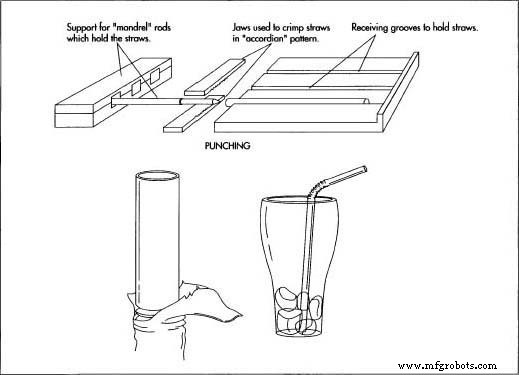
- Canudos requerendo designs únicos — como modelos "malucos" ou dobráveis — passam por processamento adicional. Canudos dobráveis apresentam sulcos ou anéis cravados no tubo, permitindo flexão sem colapso.
- Equipamento de moldagem especial dobra ou molda canudo extrudado antes de ser resfriado e cortado.
Embalagem
- Após extrusão, canudos são individualmente embrulhados em mangas de papel. Funil e roda rotativa pegam cada canudo e colocam sobre folha de papel mantida a vácuo.
- Camadas adicionais de papel são alimentadas sobre primeira camada e seladas por rolo aquecido, criando pacote nítido e sanitário.
- Molde corta canudos embrulhados em unidades individuais, que são então agrupadas e embaladas em caixas ou bolsas para envio.
Controle de Qualidade
Garantia de qualidade ocorre ao longo da linha de produção. Durante composição, mistura deve ser monitorada para garantir proporções precisas. Antes da extrusão, ciclo de purga limpa barril e verifica prontidão do equipamento.
Durante extrusão, controle de temperatura é crítico. Se resina está muito fria, viscosidade sobe e fluxo estanca; se muito quente, degradação térmica enfraquece material. Operadores observam acúmulo no molde e oxidação, ambos podendo comprometer aparência e integridade do canudo.
Limpeza pós-produção remove resíduo de lotes anteriores, prevenindo contaminação cruzada. Limpeza adequada do molde é realizada enquanto máquina permanece quente, permitindo que resina remanescente seja raspada facilmente.
Subprodutos e Resíduos
Fluxo primário de resíduos é resina defeituosa ou superaquecida, que é descartada. No entanto, canudos falhos podem ser re-moídos: são pulverizados, refundidos e reutilizados graças à natureza termoplástica do polipropileno, minimizando perda de material.
O Futuro
Inovação continua na fabricação de canudos. Novas misturas de polímeros reduzem custos e melhoram conformidade, enquanto técnicas avançadas de processamento — como moldagem por sopro e colorantes termocrômicos — expandem funcionalidade. Pigmentos termocrômicos mudam cor com temperatura, permitindo canudos que indicam bebidas quentes ou frias. Tecnologias de impressão podem imprimir marca de bebida diretamente no canudo, proporcionando identificação instantânea do produto.
Processo de manufatura
- 5 Vantagens Principais de Dobradiças Plásticas para Aplicações Modernas
- Design de Peças para Injeção: Dominando Ângulos de Desenho para Ejeção Perfeita
- Bonecas Plásticas Premium: Do Brinquedo à Arte Colecionável
- Laminados de Amortecimento: Produção, Materiais e Tendências Futuras
- Plástico Desmistificado: FAQ Especialista sobre Definição, Materiais e Aplicações
- Entendendo Creep em Plásticos: Causas, Tipos e Implicações Práticas
- Principais Materiais para Moldagem por Injeção de Plástico para Qualidade e Desempenho Superiores
- Alumínio vs. Aço: Qual Material de Molde para Injeção Plástica Entrega Desempenho Ótimo
- Máquinas de Injeção de Plástico Usadas Premium – Catálogo Global
- Plásticos Reforçados com Fibra: Benefícios, Aplicações e Principais Propriedades