



Seringa Hipodérmica: Design, História e Excelência na Fabricação
A seringa hipodérmica, também conhecida como agulha hipodérmica, é um dispositivo médico de precisão usado por clínicos para transferir líquidos para dentro ou fora do corpo. Uma agulha oca conecta-se a um tubo e um êmbolo; puxar o êmbolo aspira fluido para o tubo, enquanto empurrá-lo para fora força o fluido através da agulha. Introduzida em meados de 1800, a seringa evoluiu continuamente com novos materiais e designs, tornando-se ferramenta indispensável na medicina moderna e símbolo do cuidado clínico.
História
Primeiros avanços farmacêuticos despertaram a busca por entrega eficiente de drogas. Em 1809, Francois Magendie demonstrou que drogas podiam ser introduzidas através da pele usando farpa de madeira revestida. A. J. Lesieur seguiu em 1825, aplicando substâncias diretamente em bolhas de pele. G. V. Lafargue avançou este trabalho injetando morfina sob a pele com lanceta, e F. Rynd inventou agulha de gotejamento em 1844, embora publicasse seu método apenas em 1861.
A primeira seringa hipodérmica verdadeira foi desenvolvida por Alexander Wood em 1853. Ele modificou uma seringa para tratar marcas de nascença adicionando agulha e usando-a para administrar morfina a pacientes com distúrbios do sono. Adicionar escala graduada e agulha mais fina alguns anos depois tornou o dispositivo mais preciso e atraente para a comunidade médica, levando à adoção generalizada.
Com o tempo, inovações de design como pistão de vidro reduziram vazamentos e risco de infecção, enquanto o advento de plásticos no final do século XIX reduziu custos e aumentou segurança. Técnicas de produção em massa emergiram, padronizando ainda mais a confiabilidade da seringa.
Contexto
A seringa opera em física simples: vácuo criado pelo êmbolo aspira fluido através da agulha para o cilindro. O usuário lê as marcas de medição no cilindro para determinar o volume exato. Quando o êmbolo é pressionado, o fluido é expelido através da agulha no tecido subcutâneo, onde é rapidamente absorvido na corrente sanguínea.
O termo "hipodérmica" deriva do grego hypo ("sob") e derma ("pele"), descrevendo precisamente a função do dispositivo.
Entrega de drogas via seringa hipodérmica oferece vantagens claras sobre rotas oral ou transepidérmica: ignora degradação digestiva, garante absorção rápida e reduz probabilidade de rejeição imune.
Design
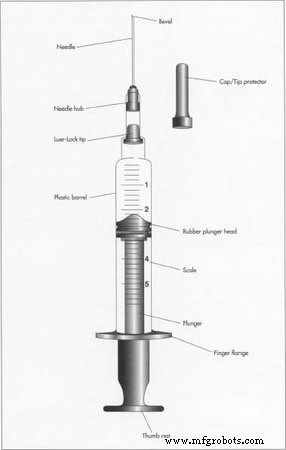
Todas as seringas hipodérmicas compartilham componentes principais: cilindro, êmbolo, agulha e tampa. O diâmetro e comprimento do cilindro variam para atender aplicações específicas, enquanto a ponta cônica garante entrega precisa de dosagem. O êmbolo apresenta cabo e cabeça de borracha que veda firmemente contra o cilindro, criando ambiente hermético que previne contaminação e preserva precisão da dose. O calibre, comprimento e método de fixação da agulha (fixa ou intercambiável) dependem do uso pretendido, e uma tampa protetora protege contra ferimentos acidentais por picada.
Matérias-Primas
Como seringas contactam o interior do corpo, devem ser feitas de materiais biocompatíveis, farmacologicamente inertes, que podem ser esterilizados e são não-tóxicos. Agulhas são tipicamente fabricadas de aço inoxidável ou carbono tratado termicamente, frequentemente niqueladas para resistir à corrosão. O cilindro pode ser plástico, vidro ou compósito, enquanto o cabo do êmbolo e cabeça de borracha são comumente produzidos de borracha sintética flexível.
O Processo de Fabricação
Fabricação segue sequência consistente: formação da agulha, moldagem de componentes plásticos, montagem, embalagem, rotulagem e envio.
Fabricação da Agulha
- 1. Aço é aquecido até fundir, estirado através de matriz de precisão e laminado em fio oco contínuo. O fio é cortado no comprimento de agulha requerido. Agulhas avançadas podem ser fundidas diretamente de matriz, e componentes metálicos adicionais são produzidos similarmente.
Fabricação do Cilindro e Êmbolo
- 2. Para formas simples de cilindro, moldagem por extrusão é empregada: grânulos de plástico ou vidro são alimentados em tremonha, aquecidos e forçados através de câmara aquecida e matriz para formar tubo contínuo, que é então resfriado e cortado.
- 3. Peças complexas — como extremidades do cilindro, êmbolo e tampas de segurança — são criadas por moldagem por injeção. Plástico é aquecido a estado líquido, injetado em molde, resfriado e solidificado na forma final. A cabeça de borracha do êmbolo também pode ser moldada assim antes de fixação ao cabo.
Montagem e Embalagem
- 4. Uma vez que componentes estão prontos, montagem ocorre em esteira: o êmbolo é inserido, extremidades do cilindro são tampadas, e marcações de graduação são impressas com calibração de precisão para garantir medições de volume precisas. Agulha e tampa de segurança são fixadas.
- 5. Esterilidade é primordial; cada seringa é individualmente selada em plástico hermético, então agrupada em caixas, empilhada em paletes e enviada a distribuidores.
Controle de Qualidade
Garantia de qualidade ocorre em cada etapa. Inspeções aleatórias verificam tamanho, forma e ajuste, usando avaliação visual e ferramentas de precisão como paquímetros, micrômetros e microscópios. Inspectores de linha monitoram pontos de produção para deformidades, montagem inadequada ou erros de embalagem.
Regulação é governada pela Administração de Alimentos e Medicamentos dos EUA (FDA), que aplica Boas Práticas de Fabricação, conduz inspeções e exige manutenção abrangente de registros. Fabricantes também mantêm suas próprias especificações rigorosas de produto.
O Futuro
Pesquisa contínua visa criar seringas mais seguras, duráveis, confiáveis e custo-efetivas. Inovações incluem metais e plásticos de processamento mínimo para reduzir desperdício, acelerar produção e reduzir custos, mantendo os mais altos padrões de segurança.
Processo de manufatura
- O que é Usinagem VMC? Visão Geral Especializada de Centros de Usinagem Verticais
- Guia Especializado de Marcação a Laser em Alumínio: Precisão, Durabilidade e Aplicações Industriais
- Soldagem MIG vs. TIG: Selecionando a Técnica Certa de Solda a Arco para Seu Projeto
- Guia Completo de Marcação a Laser: Tipos, Benefícios e Aplicações
- Principais Considerações para Usinagem Swiss de Alto Volume
- Guia de Prototipagem CNC: Precisão, Velocidade e Produção Custo-Efetiva
- Fabricação Especializada de Eixos: Processos de Precisão e Soluções Personalizadas
- Passivação de Aço Inoxidável: Aumentando a Resistência à Corrosão e Desempenho
- Revolucionando Produção de Agulhas: Célula Automatizada de Sobremoldagem e Inspeção da Moldworx
- NuTec Implementa Robôs SCARA Cleanroom da Epson para Produção Automatizada de Seringas