



Fundição e Laminação de Placas Finas: Aprimorando a Produção de Produtos Planos
Fundição e Laminação de Placas Finas (TSCR)
Para a produção de produtos planos, o aço líquido é geralmente fundido na forma de placas, usualmente na faixa de espessura de 150 mm a 350 mm, em máquinas de fundição contínua de placas. Essas placas são inspecionadas, escarificadas e então reaquecidas em forno de reaquecimento de placas às temperaturas de laminação antes de serem laminadas a bobinas laminadas a quente em laminadores de tiras a quente semi-contínuos ou contínuos. O desenvolvimento da tecnologia de fundição e laminação de placas finas (TSCR - Thin Slab Casting and Rolling) é um passo adiante para reduzir o número de etapas de processo na produção de bobinas laminadas a quente (HRC - Hot Rolled Coils). Originalmente, a tecnologia TSCR foi desenvolvida com o objetivo primário de reduzir custos de investimento e produção, mas hoje tornou-se uma das rotas de produção mais promissoras para manter o aço como material líder em aplicações tecnológicas e é considerada uma tecnologia que atingiu alto grau de maturidade. Velocidade de fundição de 6,0 metros por minuto (m/min) para espessura de placa de 50/55 mm é bastante comum hoje em dia.
Inicialmente, apenas aços carbono comuns de qualidade comercial eram fundidos via rota de fundição de placas finas. Mas atualmente a maioria dos graus de aço, incluindo aços de baixo, médio e alto carbono, graus HSLA (aço de alta resistência e baixa liga), graus de aço para tubulação, e graus de aço para aplicação automotiva incluindo graus IF (livres de intersticiais) podem ser fundidos via rota de fundição de placas finas. De fato, essa tecnologia trouxe mudança de paradigma na tecnologia siderúrgica de fundição e laminação. A tecnologia de fundição e laminação de placas finas tornou-se possível devido a várias melhorias nos processos de fundição e laminação, que incluem: (i) design do molde; (ii) oscilação hidráulica do molde; (iii) uso de freios eletromagnéticos (EMBR); (iv) uso de descalador de alta pressão e guia lateral de rolo (edger) no laminador; (v) redução dinâmica do núcleo líquido (LCR - Liquid Core Reduction); (vi) qualidade do pó de molde e SEN redesenhado; e (vii) resfriamento por spray de água.
Principais Vantagens da Tecnologia TSCR
As principais vantagens da tecnologia TSCR sobre a fundição de placas grossas e laminação a quente incluem: (i) redução do custo de capital; (ii) redução de mão de obra; (iii) redução da área necessária; (iv) melhoria no rendimento do produto acabado a partir do aço líquido; (v) redução do consumo específico de combustível; e (vi) redução do consumo específico de energia.
Histórico
A implementação do conceito TSCR não obteve sucesso até meados dos anos 80 devido aos numerosos desafios tecnológicos associados à tecnologia. O primeiro avanço nessa direção foi alcançado em outubro de 1985 pela SMS Schloemag-Siemag, quando a primeira placa fina de 50 mm de espessura foi fundida em uma planta piloto em Kreuztal-Buschhutten. Esse sucesso foi alcançado com um molde em forma de funil patenteado e um bocal de entrada submerso otimizado. A SMS Schloemag-Siemag deu a essa tecnologia o nome de "Produção Compacta de Tiras (CSP - Compact Strip Production)". A primeira planta CSP foi encomendada no final de 1987 e comissionada na Nucor Steel, Crawfordsville, Indiana, em julho de 1989. Dentro de poucos dias do comissionamento, houve um estouro maior na máquina de fundição devido a operadores inexperientes. Isso afetou a rápida aceitação dessa tecnologia. Quase ao mesmo tempo, o processo de Produção de Tiras In-line (ISP - In-line Strip Production) estava em desenvolvimento intensivo pela Mannesmann Demag e grupo Arvedi. O desenvolvimento do ISP começou em 1988 baseado em uma patente Arvedi-Mannesmann. Em 1992, a planta protótipo ISP foi construída pela Arvedi em suas obras de Cremona, onde a maior parte do desenvolvimento desse processo foi realizada. Em 1994-95, a planta protótipo completou a primeira fase de seu desenvolvimento. Mais tarde, baseada na tecnologia ISP, a Acciaieria Arvedi desenvolveu um novo processo de fundição de placas finas/laminação contínua sob a marca Arvedi ESP. Com esse processo, tira de 0,8 mm de espessura está sendo produzida. Voest Alpine (VAI) da Áustria (agora Primetals Technologies) e Danieli da Itália também desenvolveram tecnologias de fundição e laminação de placas finas. A tecnologia da VAI é conhecida como Tecnologia Contínua de Fundição e Laminação de Placas Finas (CONROLL) e produz placas até espessura de 125 mm. É mais de placas de espessura média. A tecnologia desenvolvida pela Danieli era conhecida como Laminação Contínua Flexível de Placas Finas (fTSR - flexible Thin Slab Rolling) e produz placas na faixa de espessura de 70 mm a 90 mm. A implementação de tecnologias TSCR recebeu grande impulso após China e Índia começarem a expandir sua produção de aço massivamente. Hoje, uma planta TSCR de três fios baseada em tecnologia CSP foi instalada na ESSAR, Gujarat, Índia (agora ArcelorMittal Nippon Steel India Limited).
O processo TSCR passou por desenvolvimento extremamente dinâmico, principalmente no que se refere a produção por planta, disponibilidade, custos de conversão, gama de graus de aço produzidos, dimensões near-net-shape, geometria da tira, parâmetros de qualidade e características de superfície. Hoje, a tecnologia TSCR é usada para produzir não apenas aços na faixa de baixo e médio carbono, mas também graus de aço inoxidável ferrítico e austenítico e aços de silício de grãos orientados. As etapas upstream e as instalações de processamento a quente downstream também viram desenvolvimento adicional, com engenharia de planta e tecnologia adaptando-se aos produtos da planta CSP, por exemplo, espessuras de tiras a quente até cerca de 1 mm.
Características Metalúrgicas e Outras Importantes do Processo TSCR
Ao processar o aço no processo TSCR, do cadinho ao enrolador, existem várias características metalúrgicas e outras importantes do processo, conforme descrito abaixo:
- Solidificação rápida da placa fina refina a estrutura dendrítica. Correção na estrutura dendrítica ajuda a obter estrutura mais homogênea.
- Inclusões não metálicas são pequenas e globulares, mantêm sua forma durante a laminação a quente e contribuem para propriedades isotrópicas (como tenacidade e dobrabilidade, etc.).
- Todos os elementos de micro-liga adicionados permanecem em solução. Devido à alta temperatura da placa fundida antes da laminação a quente, a precipitação prematura é evitada.
- Para minimizar as dificuldades de fundição na região peritética, o teor de carbono de muitos aços micro-ligados é restrito entre 0,05% e 0,06%. Essa restrição beneficia tenacidade e soldabilidade.
- A alta temperatura da placa durante dobra e desdobra minimiza a tendência a formar trincas transversais.
- A temperatura no forno de equalização depende do elemento de micro-liga e é projetada para manter o micro-liga em solução.
- Carga direta é o principal fator que reduz o consumo de energia durante a laminação a quente.
- Na laminação de placas finas, a deformação nas passadas iniciais frequentemente excede 50%. Deformação pesada em altas temperaturas é essencial para refinar grãos austeníticos grosseiros (acima de 1.000 micrômetros) por recristalização.
- O refinamento e uniformidade dos grãos austeníticos é pré-requisito para estrutura ferrítica fina até 4 a 5 micrômetros.
- Resfriamento acelerado na mesa de saída e sub-resfriamento da austenita refinam ainda mais a ferrita.
A produção e a evolução típica de temperatura no processo TSCR são mostradas na Figura 1.
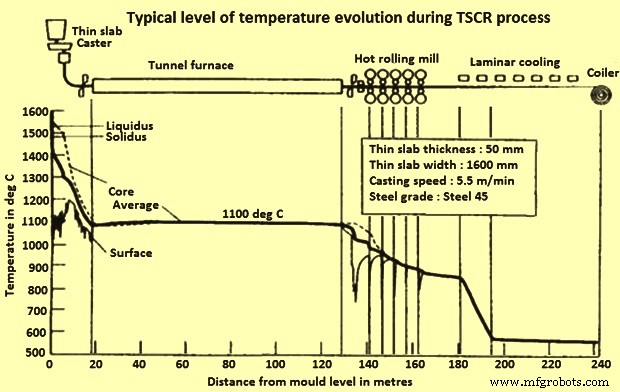
Figura 1 Nível típico de evolução de temperatura durante o processo TSCR
Solidificação mais rápida no TSCR fornece estruturas mais uniformes e finas. O espaçamento fino do braço dendrítico secundário (SDAS - Secondary Dendrite Arm Spacing), alcançado devido à solidificação rápida na fundição, promove estrutura mais homogênea com menos estrutura de micro-segregação que a fundição convencional. Micro-segregação é a segregação entre os braços dendríticos onde a concentração mínima de soluto está no centro dos braços dendríticos e a concentração máxima de soluto está entre os braços. De fato, SDAS é uma medida da não-homogeneidade na fundição contínua de placas. Na fundição de placas finas, o sistema de "redução do núcleo líquido" (LCR) é usado. A redução do núcleo líquido permite que a espessura do fio abaixo do molde seja reduzida enquanto o núcleo ainda está em fase líquida. Geralmente, o primeiro segmento no sistema de guiamento do fio pode ser ajustado para obter a redução desejada na espessura do fio. Os diferentes processos TSCR são descritos abaixo.
Produção Compacta de Tiras (CSP)
O conceito básico na tecnologia CSP é a obtenção de máxima eficiência de custo através da ligação das três etapas de processo: (i) fundição, (ii) equalização de temperatura, e (iii) laminação a quente. O aço líquido após a aciaria é vazado no cadinho da máquina de fundição contínua (CCM). Nesta tecnologia, o aço líquido é fundido em placa da espessura desejada variando de 50 mm a 90 mm. A placa é então cortada no comprimento adequado e transportada para o forno de túnel ou de equalização, normalmente ajustado a uma temperatura de 1.150 °C. Neste ponto, a placa mostra tamanho de grão austenítico de 500 a 1.000 micrômetros. Após tempo de residência de 20 minutos no forno, a placa sai do forno e é cortada na extremidade. A placa fina quente então entra no laminador de acabamento a cerca de 1.000 °C. A placa é laminada em tira a quente (espessura variando de 0,8 mm a cerca de 16 mm e largura variando de 800 mm a 1.880 mm) à medida que passa pelo laminador de acabamento de 5, 6 ou até 7 gaiolas. A tira a quente após a laminação entra na mesa de saída (ROT - Run Out Table) onde passa por resfriamento laminar até a temperatura de enrolamento. É então enrolada até a temperatura ambiente. O esquema do processo CSP é mostrado na Figura 2.
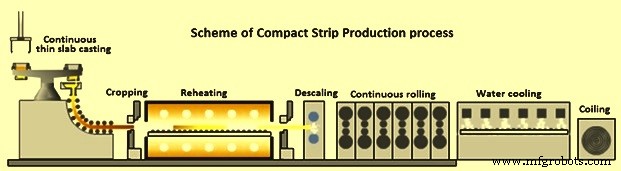
Figura 2 Esquema do processo de Produção Compacta de Aço
Os principais elementos do processo CSP são: torre de panela, molde, sistema de guiamento do fio, unidade de rolo de pinça, tesoura pêndulo, forno de aquecimento com carro de transferência para conectar duas estações de fundição, laminador com 5 a 7 gaiolas, resfriamento de tira e enroladeiras. O processo tem ajuste flexível da espessura da placa durante a fundição através de redução do núcleo líquido, permitindo adaptação à espessura final da tira e da espessura e velocidade de fundição. Tiras a quente de 1 mm de espessura podem ser confortavelmente laminadas a quente por esta tecnologia. CSP usa sistemas de controle de perfil e planicidade adotando a conhecida tecnologia CVC para ajuste. As capacidades de planta de um fio são de até 1,5 milhão de toneladas por ano (Mta), planta de dois fios até 3 Mta, e 3 fios até 4 Mta. O layout esquemático da planta CSP de três fios é mostrado na Figura 3 e diferentes conceitos de plantas CSP são mostrados na Figura 4.
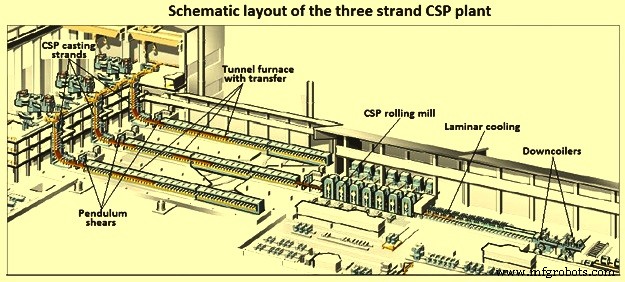
Figura 3 Layout esquemático da planta CSP de três fios
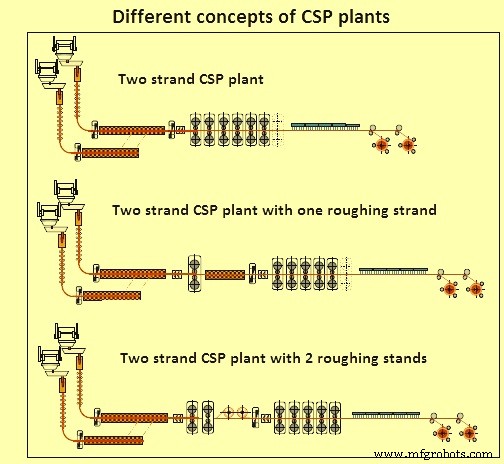
Figura 4 Diferentes conceitos das plantas CSP
O coração do processo CSP é o molde de cobre-cromo-zircônio em forma de funil patenteado de 1.100 mm de comprimento (Figura 5). A alimentação do aço líquido é feita através de um bocal de entrada submerso (SEN) nos limites de uma cavidade de molde estreita, alargando a entrada do molde na forma de um funil. Este funil termina aproximadamente no meio do comprimento do molde, além do qual as paredes laterais largas dos moldes são paralelas e separadas por uma espessura igual à da placa fina. Os lados da parede do molde são cônicos para compensar a contração do aço solidificante. Devido à solidificação rápida da placa fina, é necessário fornecer guiamento do fio sobre um comprimento de cerca de 4,5 m a 5 m apenas, mesmo em alta velocidade de fundição de 6 m/min.
Comparado com seu design original, a máquina de fundição CSP viu desenvolvimentos notáveis no que se refere à configuração do molde em forma de funil, comprimento do guiamento do fio, laços de controle tecnológico, bem como sua flexibilidade em termos de vazão e espessura de fundição. Nas plantas de fundição em operação hoje, o comprimento do guiamento do fio foi aumentado de cerca de 6,0 m para 9,7 m (Figura 5). Esse desenvolvimento foi implementado mantendo o conceito vertical com todas as suas vantagens relacionadas a equipamentos e metalúrgicas. Um passo decisivo foi o desenvolvimento adicional do molde do design em U para molde de dupla armação ou molde em O. Este molde inovador é fixado em seu centro, ao mesmo tempo em que aumenta marcadamente a estabilidade de toda a estrutura. A armação tem janelas laterais para acomodar o núcleo se e quando um freio eletromagnético (EMBR) for usado.
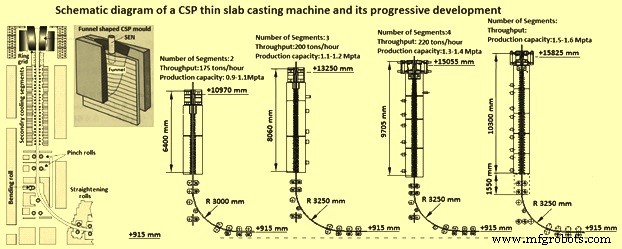
Figura 5 Diagrama esquemático de uma máquina de fundição de placa fina CSP e seu desenvolvimento progressivo
Os laços de controle tecnológico do fundidor CSP foram sistematicamente estendidos visando atingir máxima confiabilidade operacional e qualidade ótima do produto. Isso se refere principalmente a controle de nível do molde, oscilador hidráulico do molde, redução do núcleo líquido (LCR), e medição da densidade de fluxo de calor no molde e detecção precoce de estouro, bem como controle dinâmico da solidificação final para garantir alta temperatura de entrada da placa no forno de túnel. A ligação direta de fundição e laminação cria potencial adicional no que se refere a capacidade de vazão e dimensões finais. LCR permite que a espessura ideal da placa seja definida para atingir dimensões limite, capacidade máxima de vazão, ou grau de conformação requerido enquanto a fundição está em andamento.
O desenvolvimento do laminador CSP progrediu para atender às demandas do mercado. A melhor solução para atender a vários requisitos e incluir uma ampla gama de produtos acabados é o layout de laminador compacto com seis ou sete gaiolas dependendo do mix de produtos. Para obter espessuras finais mínimas de tira até 0,8 mm, diferentes espessuras de entrada de placa são usadas e os diâmetros e materiais dos rolos de trabalho otimizados de forma que dois ou três diâmetros diferentes de rolos são usados. A tecnologia CVC (continuously variable crown), que já provou ser bem-sucedida em laminadores a quente convencionais, foi aprimorada com o desenvolvimento de laminadores de acabamento CSP. O resultado é o chamado processo "CVC Plus", que apresenta faixa de ajuste marcadamente mais ampla para controle de perfil de até 190% da faixa de ajuste CVC.
O uso de sistemas de resfriamento entre-gaiolas mais eficientes permite a laminação ferrítica de aços de ultra baixo carbono, bem como a laminação termomecânica de aços HSLA. Uma tesoura voadora instalada à frente de uma enroladeira rotativa e/ou de duas enroladeiras inferiores oferece a possibilidade de laminação semi-contínua de tiras finas. Sistemas de resfriamento rápido a jusante da última gaiola ou na parte traseira da linha de resfriamento, oferecem maior flexibilidade na implementação de curvas tempo-temperatura para alcançar propriedades específicas da tira e processar aços multifásicos.
A capacidade de laminar até espessuras finais inferiores a 1,5 mm é uma característica particular do processo CSP, e pacotes de tecnologia foram especificamente desenvolvidos para isso; no entanto, dependendo das espessuras de entrada, evolução de temperatura, distribuição de redução e velocidade de laminação, espessuras finais mínimas até 0,8 mm podem ser alcançadas em temperaturas de laminação de acabamento austeníticas.
Comparado com a produção convencional de tiras a quente, as espessuras alcançáveis são até 50% mais finas, dependendo do grau de aço envolvido. Isso, por sua vez, aumenta os requisitos no laminador CSP, especialmente em termos de demanda de força e energia, desgaste de rolos predominantemente nas gaiolas finais, e planicidade da tira. Lubrificação do vão de rolos é adotada para minimizar desgaste, redução de força de separação de rolos e torque, bem como para melhoria da superfície da tira. Para medição e controle de planicidade, laços segmentados são instalados em vários laminadores que detectam não apenas a tensão entre-gaiolas, mas também a distribuição da tensão da tira sobre a largura, e que ativam a função de curvatura do rolo de trabalho para controle de planicidade.
Apesar dessas medidas, no entanto, para tiras muito finas, é difícil alcançar alta planicidade da tira uma vez que ela esfriou. A tira, embora ainda plana na mesa de rolos de saída porque está sob tensão, pode mostrar ondulação de borda durante o desenrolamento posterior. Mascaramento de borda foi desenvolvido para salvaguardar a planicidade da tira resfriada. Placas guia ajustáveis sob os grupos de resfriamento de fluxo laminar mantêm a água afastada das bordas da tira e permitem que a planicidade seja melhorada de 250 unidades-I para 25 unidades-I (Unidades-I é uma medida quantitativa exata de planicidade. É um número adimensional que incorpora tanto a altura quanto o comprimento pico a pico de uma onda repetitiva).
Os laços de controle instalados em todo um laminador CSP são constantemente atualizados para o status tecnológico real. Eles servem não apenas para determinar a estratégia de laminação, calcular o cronograma de passes e pré-ajustar o laminador, mas principalmente para atingir os parâmetros de produto acabado requeridos, como perfil, contorno e planicidade, monitorar o fluxo de massa, controlar o laminador para atingir a espessura final demandada, e garantir tolerâncias mínimas desses parâmetros. As propriedades mecânicas da tira acabada são significativamente afetadas pelas temperaturas de laminação de acabamento e enrolamento, bem como pela estratégia de resfriamento. Modelos de processo físicos adequados foram desenvolvidos e adaptados a requisitos de produtos em constante elevação.
Tira laminada a quente produzida por meio da tecnologia CSP, especialmente tira na faixa de espessura inferior até 0,8 mm, começou a influenciar o projeto das etapas tecnológicas downstream, como decapagem e galvanização. Um exemplo típico de configuração de planta combinada é a linha de decapagem e galvanização de tira a quente colocada em operação na Wuppermann na Holanda em 2000, que decapa e galvaniza tira a quente na faixa de espessura de 0,8 mm a 3,0 mm. Também é possível integrar uma ou duas gaiolas de laminação a frio em linhas de processamento deste tipo.
Processo de Produção de Tiras In-line (ISP)
O processo de Produção de Tiras In-line (ISP) produz bobina laminada a quente até bitolas finais de 1 mm. Uma das características mais marcantes do processo ISP é a compacidade geral da planta. Com um comprimento de linha de apenas 180 m do aço líquido à bobina laminada a quente, é geralmente reconhecida como a linha de tiras mais curta do mundo. Essa característica é o resultado de três características significativas do processo ISP: (i) fundição contínua com redução do núcleo líquido durante a solidificação da placa; (ii) ligação direta entre fundição de aço e laminação inicial da placa; e (iii) o uso de um aquecedor por indução compacto combinado com dois fornos de bobina, em vez de longos fornos de túnel no lado de entrada do laminador a quente.
O aço líquido é fundido em um molde de multi-dobramento com oscilação servo-hidráulica e espessura de saída de 70 mm. A placa passa por redução suave enquanto desce pelo fundidor de raio 5,2 m, para emergir a uma velocidade de 5,5 m/min e espessura máxima de 55 mm. O bocal do cadinho é projetado para garantir crescimento homogêneo da casca e fundição de longas sequências.
Imediatamente ao sair do fundidor, a placa entra em um laminador de desbaste de 3 gaiolas para redução a uma barra de transferência de 10 mm a 18 mm de espessura, que é então cortada no comprimento por uma tesoura pêndulo transversal. A redução do núcleo líquido permite a produção de uma placa de aço homogênea de alta limpeza, virtualmente livre de segregação e com bom refinamento de grão para dar melhores características mecânicas ao aço acabado. Além disso, a combinação de redução do núcleo líquido com a entrada direta da placa no laminador de desbaste traz vantagens de economia de energia sobre sequências de laminação convencionais interrompidas.
Após passar por um forno de aquecimento por indução para elevar a temperatura do aço em 150 °C a 250 °C, a barra de transferência atinge o "forno Cremona". Esta unidade compreende duas enroladeiras alojadas em câmaras isoladas, ou caixas, e enquanto uma enroladeira está aceitando e enrolando uma barra de transferência chegando do forno por indução, a outra está desenrolando a barra de transferência anterior para alimentar o laminador a quente.
Embora o forno Cremona a gás desacople a etapa de fundição e desbaste do laminador de acabamento, ele é um buffer dinâmico, pois mantém o aço in-line e homogeneiza o perfil de temperatura pronto para laminação a quente, e, portanto, na obtenção de alta produtividade e eficiência. As bordas da tira a quente resultante prolongam as campanhas de rolos de trabalho no laminador de acabamento até 150 km.
O aço é descalado em alta pressão antes de entrar em um laminador a quente de 5 gaiolas equipado com deslocamento e curvatura de rolos de trabalho mais controle automático de espessura em todas as 4 gaiolas. Uma bitola de entrada do laminador de 20 mm ou menos permite à Arvedi produzir tira laminada a quente até 1 mm em uma única passagem com alta precisão de perfil e bitola, nível de coroamento de 1% a 3%, baixa rugosidade superficial e boa deformabilidade a frio.
Nesta bitola mais baixa, desvios de comprimento através da tira estão abaixo ou iguais a uma unidade "I". Finalmente, a tira laminada passa ao longo de uma mesa de resfriamento de fluxo de água laminar antes do enrolamento inferior. Um alto nível de controle de processo e automação é característica integral de toda a planta. Emissões de exaustão de fumos são 1,0 mg/N m³, e recirculação total de água no local evita descargas líquidas.
As tolerâncias dimensionais da tira laminada a quente são comparáveis às de produto laminado a frio, com bobina de bitola 1 mm a 1,2 mm mostrando valor transversal plano quando medido 25 mm a partir da borda da tira. Este processo é mostrado esquematicamente na Figura 6.
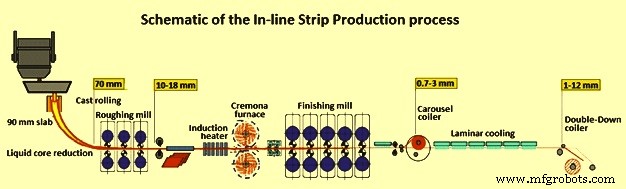
Figura 6 Esquemático do processo de Produção de Tiras In-line
Tecnologia de Fundição e Laminação de Placas Finas da Danieli
O processo de primeira geração ou processo de fundição e laminação de placas finas da Danieli consistia em unidade de fundição de placas finas flexível (fTSC) conectada a unidade de laminação de placas finas (fTSR) através de forno de túnel. A unidade fTSC era capaz de fundir placa de espessura 60 mm. O fundidor era de design vertical curvo, com molde em funil, redução suave e resfriamento por névoa de ar. O laminador consistia em um laminador de acabamento com 6 a 7 gaiolas em configuração cluster. Este processo é mostrado esquematicamente na Figura 7.
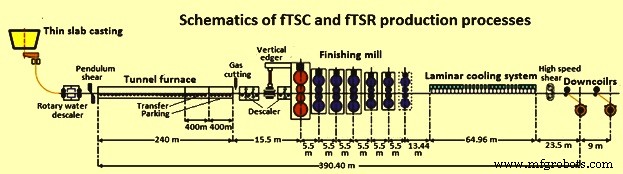
Figura 7 Esquemáticos do processo fTSC e fTSR
Através de desenvolvimento contínuo de processo, a Danieli desenvolveu dois conceitos de layout diferentes e sob estes conceitos o processo de fundição e laminação de placas finas foi nomeado como "Produção de Tiras de Qualidade (QSP - Quality Strip Production)" e "Produção de Tiras de Qualidade Contínua (QSP-E - Quality Strip Production Endless)" (Figura 8).
No QSP, a planta com um ou dois fios de fundição é conectada ao laminador através de longos fornos de túnel, que têm a função de reaquecer e equalizar a temperatura da placa, bem como de garantir tempo de buffer suficiente em caso de paradas programadas do laminador (ex.: troca de rolos de trabalho) ou interrupções não programadas do fluxo de material. Nos últimos anos, graças a um aumento progressivo no fluxo de massa devido a velocidades de fundição aumentadas herdadas da última geração de fundidores de placas finas operando em velocidades ultra-altas, e em combinação com a introdução confiável de tecnologia de aquecimento por indução no lugar de fornos de túnel, foi possível desenvolver a configuração QSP-E. Esta configuração resultou em plantas extremamente compactas, especificamente dedicadas à produção de bitolas ultra-finas. Isso é possível graças à aplicação do processo de laminação contínua (ou seja, a conexão direta e ininterrupta entre fundição e laminação), para superar os bem conhecidos problemas de enfiamento de tira ao produzir bitolas finas no modo bobina a bobina.
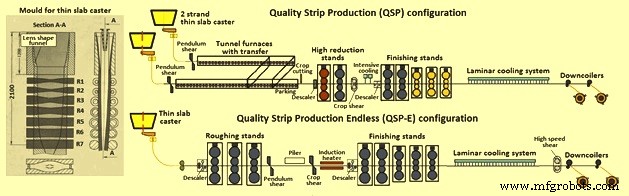
Figura 8 Processos QSP e QSP-E
Plantas QSP podem ser operadas com 2 fios de fundição, o que tornou possível ampliar drasticamente o mix de graus de aço de placas finas e aumentar a produtividade da planta bem acima de 3 Mta. Estas plantas foram inicialmente concebidas para aplicação de laminação bobina a bobina e depois para o processo semi-contínuo para laminar bitolas mais finas abaixo de 1 mm. O conceito QSP-E tornou possível otimizar a produção de bitolas ultra-finas em modo contínuo, mas mostrando pouca flexibilidade na produção de graus mais sofisticados devido à ligação rígida entre fundição e laminação.
No caso de laminação contínua, o fundidor é de fato forçado a sempre operar em velocidades de fundição muito altas e isso não é possível para todos os graus de aço por razões metalúrgicas. Além disso, o processo contínuo provou ser economicamente competitivo apenas para a produção de bobinas com espessura de tira abaixo de 1,5 mm, mas assim que a espessura da tira aumenta, a potência requerida pelos aquecedores por indução para continuar operando torna-se excessivamente alta, tornando economicamente necessário retornar ao modo bobina a bobina.
Em um esforço contínuo para melhorar processos e tecnologias existentes e superar suas limitações atuais, a Danieli desenvolveu um novo conceito em plantas TSCR. Este conceito é chamado Danieli Universal Endless (DUE). O conceito DUE é capaz de unificar em uma única linha de produção todas as características vencedoras que até agora foram desenvolvidas usando diferentes abordagens, enquanto elimina os fatores limitantes de cada uma delas.
O layout DUE apresenta: (i) alta produtividade devido a uma combinação sem precedentes de espessura de placa e velocidade; (ii) alta flexibilidade de produção, capaz de operar em modo bobina a bobina, semi-contínuo e contínuo; (iii) alta flexibilidade operacional, devido à presença do forno de túnel e tempo de buffer relevante; (iv) cobre todo o espectro de graus de aço produzidos para produtos planos, incluindo os mais sofisticados laminados via laminação termomecânica (graus API para tubulação) ou laminação controlada por temperatura (produtos multifásicos), bem como graus que requerem velocidades de fundição moderadas como peritéticos, aços elétricos e graus de alto carbono, sensíveis a trincas; e (v) cobre todo o espectro de dimensões geométricas da tira, variando de bitolas ultra-finas de 0,8 mm, produzidas em modo contínuo, até tiras de 25 mm de espessura. Tudo isso, claro, em combinação com um custo de transformação imbatível, menor que qualquer outro processo disponível atualmente.
Tecnologia CONROLL
O processo CONROLL produz placas de 70 mm a 80 mm de espessura através de um molde reto com lados paralelos, mas não realiza reduções de espessura do fio. Altas velocidades de fundição na faixa de 2 m/min a 4 m/min e largura de 800 mm a 1.600 mm são possíveis. O fundidor é conectado ao laminador via forno de reaquecimento de roletes que equaliza a temperatura da placa a 1.120 °C. O laminador pode incluir quatro, cinco ou seis gaiolas de acabamento dependendo do mix de produtos e bitola de acabamento requerida. O laminador consiste de mecanismo de tesoura hidráulica, descalador de água de alta pressão, sistema de resfriamento laminar de tira, e enroladeira inferior. Espessura final da tira na faixa de 1,8 mm a 20 mm.
A tecnologia CONROLL foi instalada em abril de 1995 na Armco's Mansfield. A Armco adotou esta tecnologia porque foi projetada especificamente para aço inoxidável. Graus de aço produzidos incluem aço carbono, graus de aço inoxidável da série 400 (409 e 430), pequena porcentagem de graus de alta resistência e baixa liga (HSLA), graus de aço de alta liga e aços de silício.
Tecnologia TSP
A Tippins Incorporated dos EUA uniu-se ao construtor de fundidores Samsung Heavy Industries da Coreia do Sul para desenvolver a tecnologia TSP. Esta tecnologia é adequada para graus de aço de baixo carbono a alto carbono, aços inoxidáveis, aços HSLA, aço de silício, graus de aço API, e aço de qualidade de estampagem. Uma das forças do laminador é sua versatilidade. Pode produzir bobina ou chapas discretas, permitindo que uma ampla gama de larguras e bitolas seja produzida. A fundição de placas de espessura intermediária tem algumas vantagens. A placa é fina o suficiente para eliminar a necessidade de um laminador de desbaste separado e grossa o suficiente para manter boa qualidade. A espessura intermediária permite maior largura de placa, tempo de reaquecimento reduzido e, portanto, formação reduzida de carepa comparada a placas finas de 50 mm.
Após a fundição, as placas são enviadas diretamente ao forno de reaquecimento para equalizar a placa à temperatura correta de laminação. O tempo de retenção típico para aquecer uma placa a 1.250 °C é de 12 min a 13 min. Uma vez que a tira foi reduzida a 20 mm a 25 mm de espessura, é enrolada no forno de enrolamento para reter a temperatura da tira. A tira é então revertida para frente e para trás através do laminador. Um total de três passadas de desbaste planas e seis passadas de acabamento de enrolamento são geralmente necessárias para finalizar bitolas a 1,5 mm de espessura.
Processo de manufatura
- Microfusão de Ligas de Titânio: Precisão, Eficiência e Seleção de Materiais
- Fundição por Espuma Perdida: Benefícios, Desvantagens e Quando Usar
- Revolucionando Fundição em Areia com Tecnologia FDM Stratasys
- O Tundish: Chave para Qualidade no Lingotamento Contínuo de Aço
- Tecnologia de Lingotagem de Bloco de Viga: Avançando a Produção Eficiente de Vigas de Aço
- Técnicas Avançadas de Resfriamento Secundário para Fundição Contínua Otimizada
- Defeitos de Fundição: Tipos, Causas e Remédios Comprovados
- ABB Robotics Recebe Prêmio do Governo de Xangai por Inovação em P&D
- Centros de Torneamento Avançados e Tecnologia de Máquinas CNC
- Laminação a Quente vs. a Frio: Entendendo Processos de Conformação de Metais