



Aproveitando Ferro Reduzido Direto para Produção Eficiente em Forno Elétrico a Arco
Uso de Ferro Reduzido Direto em Forno Elétrico a Arco
A produção de aço por forno elétrico a arco (EAF) tem excelente flexibilidade na seleção de materiais de carga. O material tradicional para EAF tem sido 100% sucata fria, mas à medida que questões sobre sucata como disponibilidade, qualidade, flutuações de preço e restrições na produção de certos graus devido a elementos residuais e nível de nitrogênio aumentaram, operadores intensificaram busca por materiais ferrosos alternativos.
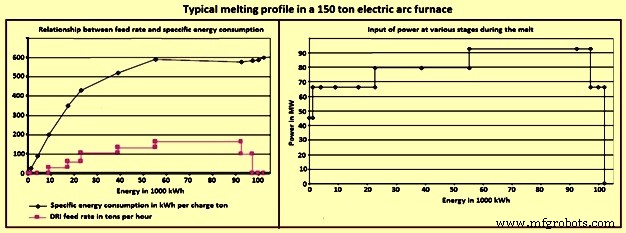
Ferro reduzido direto (FRD) como ferro-gusa e metal quente é um dos materiais alternativos de carga usado em porcentagens variáveis no processo EAF. Uso de FRD pode ter efeitos distintos no processo de fusão. Consumo de energia, produtividade e rendimento são afetados pela química do FRD, porcentagem na mistura de sucata e práticas operacionais. FRD é utilizado como substituto de sucata no processo EAF. Fig. 1 mostra perfil típico de fusão com FRD na mistura de carga em EAF de 150 t.
Vantagens normais associadas ao uso de FRD no processo EAF: (i) tamanho e dimensão constantes, (ii) composição conhecida, (iii) quase ausência de elementos tramp, (iv) pureza, ou ausência de substâncias não-metálicas levando a melhor produtividade e consumo de energia, (v) fácil uso no EAF, pois FRD pode ser carregado junto com sucata, usando cestas ou alimentação contínua, (vi) melhor disponibilidade comparado a sucata de baixos residuais, (vii) teor de carbono associado que gera energia durante o processo, (viii) fácil geração de escória espumante, (ix) carregamento direto no caso de FRD quente reduzindo consumo de energia em 16-20% aproveitando valor energético do FRD a > 600°C, (x) fácil manuseio e armazenamento com possibilidade de alimentação sem abrir teto por sistema contínuo resultando em superfície do banho estável reduzindo risco de quebra de eletrodos, (xi) possibilidade de mistura de FRD com sucata significando que graus mais baratos de sucata podem ser usados, e (xii) mais ambientalmente amigável pois evita problemas de contaminantes perigosos como chumbo (Pb) ou cádmio (Cd) em poeiras de EAF, e reduz possível formação de dioxinas e furanos.
Historicamente, uso de FRD em EAF limitou-se a produção de aços de alta qualidade e baixos residuais com despesas antecipadas maiores devido a energia específica (kWh/t), tempo carga-a-carga, consumo de fundentes, aumento de FeO na escória, perda de rendimento, e maior desgaste de refratário e eletrodos. Isso ocorreu pois FRD foi usado sem identificar e entender suas propriedades inerentes e únicas e modificar práticas adequadamente.
Operações de EAF melhoraram consideravelmente desde final dos anos 1970 - início dos anos 1980. Produção em EAFs beneficiou-se significativamente de otimização de práticas, aumento do uso de energia química, e uso adequado do FRD. Práticas desenvolvidas demonstraram que uso de FRD pode melhorar consumo de energia, rendimentos, produtividade e, acima de tudo, custos operacionais. FRD com maior teor de carbono permite colher benefícios financeiros e técnicos substanciais. Uso de FRD de alto carbono, quente, resulta em capacidades operacionais melhoradas, acopladas com produtividade custo-efetiva.
Principais parâmetros afetando operação do EAF: composição de matérias-primas (% ganga/química, metalização, % carbono, % fósforo, conteúdo energético), práticas operacionais (perfis de potência, escória espumante, práticas de fusão), e projeto do forno (calcanhar, uso de oxigênio e ferramentas, CA/CC etc.). Não-metálicos vindos com FRD (geralmente FRD por forno rotativo) também têm efeito adverso. Sem atenção a estes fatores, uso de FRD pode ter impacto adverso nos parâmetros operacionais.
Produção e Características do FRD
FRD é produto da redução direta de minério de ferro ou outros materiais ferrosos em estado sólido usando carvão não-coqueável ou gás natural. Processos que produzem FRD por redução abaixo do ponto de fusão do ferro são processos de redução direta. Agentes redutores são monóxido de carbono (CO) e hidrogênio (H₂), de gás natural reformado, syngas ou carvão. Minério usado principalmente em pelotas e/ou forma lump. Oxigênio removido do minério por reações baseadas em H₂ e CO para produção de FRD altamente metalizado.
No processo de redução direta, ferro metálico sólido (Fe) obtido diretamente de minério sólido sem fusão. Redução direta definida como redução em estado sólido a potenciais de O₂ que permitem redução de óxidos de ferro, mas não de outros óxidos (Al₂O₃, MnO, SiO₂ etc.) aos elementos correspondentes. Como redução em estado sólido, pouca chance destes elementos dissolverem (baixa atividade termodinâmica) no ferro reduzido, então óxidos mais estáveis que ferro permanecem essencialmente não reduzidos. FRD tem estrutura porosa.
FRD produzido em várias formas: lump, pelotas, ferro briquetado a quente (HBI), finos, ferro briquetado a frio (CBI). HBI e CBI são formas densificadas. Quando FRD descarregado a frio (temperatura ~50°C) produto é FRD frio (CDRI); quando descarregado a quente (~650°C) para uso a quente, é FRD quente (HDRI).
Teor de ferro no FRD em duas formas: ferro metálico, Fe(M), e ferro em óxidos residuais, Fe(O). Ferro total, Fe(T), é soma dos dois. Ferro metálico é quantidade agregada, livre ou combinada com carbono (cementita). Propriedades químicas e físicas do FRD por diferentes processos normalmente variam.
Qualidade do FRD é importante pois impacta parâmetros da produção de aço: rendimento, consumo de fundentes, quantidade de escória, consumo de energia, taxas de alimentação de carbono, oxigênio e matérias-primas. Qualidade depende de: (i) qualidade de insumos (minério/pelotas e combustível/redutor) determinando ganga/impurezas no FRD, (ii) processo de produção determinando teor de carbono, e (iii) parâmetros de processo determinando metalização.
Baixo grau de metalização significa mais FeO a reduzir no EAF. Por outro lado, alta metalização resulta em menor geração de CO e menor agitação do banho, reduzindo eficiência de transferência de calor e aumentando requisitos energéticos. Melhores resultados quando metalização entre 94-96%.
Razões para Uso de FRD na Mistura de Carga
Duas razões para usar FRD como parte da mistura de carga: (i) controle de residuais, e (ii) não-disponibilidade de sucata premium. Não-disponibilidade de sucata premium cria pressão sobre operadores para recorrer a fontes de sucata de grau inferior, como sucata obsoleta. Problema com sucata obsoleta é sua qualidade. Além disso, crescimento da produção em EAF levou a rotação mais rápida de sucata e, consequentemente, contaminação aumentada por outros elementos. Residuais como Cr, Ni, Mo, Cu, Sn, variando 0,15-0,75% dependendo do tipo, têm efeitos adversos em algumas propriedades mecânicas. Portanto, produção baseada apenas em sucata para aços de qualidade e baixo carbono é geralmente evitada.
Outro problema com produção baseada apenas em sucata é nitrogênio. Teor de nitrogênio em aços EAF é maior que em aços BOF. Como resultado, aços de produção baseada apenas em sucata têm características de envelhecimento ruins, praticamente inadequados para aplicações de estampagem profunda.
Para produção de graus especiais de alta qualidade de sucata com qualidade e composição variáveis, conformidade com altos níveis de pureza às vezes só alcançada com diluição de elementos tramp indesejáveis (Pb, Cu, Cr, Ni, Mo, Sn) com materiais substitutos altamente puros como FRD. Nível de elementos tramp diminui linearmente quando % FRD na mistura aumenta. Regra prática para calcular total de elementos tramp no aço líquido no momento da corrida: "% (Cr + Ni + Cu + Sn) = 0,3225 - 0,001174 x % FRD".
Também com aumento do % FRD, níveis de nitrogênio mostram redução similar com escória espumante adequada. Redução de nitrogênio permite EAFs produzir muitos aços especiais. FRD também usado para produção econômica de aço de alta qualidade com teor muito baixo de fósforo e hidrogênio.
FRD tem alta densidade aparente, maior que a maioria dos tipos de sucata. Sua densidade é maior que a da escória no forno, facilitando sua fusão na interface escória/metal. FeO restante no FRD reage com carbono no banho líquido melhorando escória espumante que protege refratário do arco elétrico. Porém, taxa de alimentação de FRD é parâmetro importante a ser controlado. Taxa ótima depende da composição química do FRD, temperatura do banho, e energia de agitação fornecida por injetores oxigênio-carbono e plugs de agitação de fundo. Taxas de alimentação na maioria dos fornos com FRD: 27-35 kg/min MW.
Teor de Carbono do FRD
Carbono no FRD importante para uso na produção EAF. Carbono pode estar em forma elementar ou combinada (elementar e ligada). Forma ligada é carboneto de ferro (Fe₃C), composto estável de ferro e carbono. Normalmente ~2/3 do carbono no FRD está presente como carboneto, resto em carbono elementar. Quando carbono em forma ligada, não há perda de C não-ligado por combustão na atmosfera do EAF. Tabela 1 dá especificação típica de FRD à base de gás.
| Tabela 1 - Especificação típica de FRD à base de gás | |||
|---|---|---|---|
| Base - Fe em minérios/pelotas - 65,5% a 68% | |||
| Nº | Parâmetro | Unidade | Faixa |
| 1 | Metalização | % | 92,0-96,0 |
| 2 | Fe (Total) | % | 86,1-93,5 |
| 3 | Fe (Metálico) | % | 81,0-87,9 |
| 4 | Carbono | % | 1,0-4,0 |
| 5 | Enxofre | % | 0,001-0,03 |
| 6 | Fósforo como P₂O₅ | % | 0,005-0,09 |
| 7 | Ganga | % | 3,9-8,4 |
| 8 | Tamanho típico | mm | 4-20 |
| 9 | Densidade aparente | t/m³ | 3,4-3,6 |
| 10 | Densidade a granel | t/m³ | 1,6-1,9 |
Nota: Residuais são óxidos não reduzidos como sílica, óxido de manganês, alumina, cal e magnésia
Normalmente vê-se que no FRD à base de gás, teor de carbono é geralmente maior que requisitos estequiométricos para reduzir FeO restante no produto. Excesso de carbono tem impacto significativo no teor de FeO da escória e na espumação necessária para processo EAF eficiente. Em caso de excesso de carbono negativo, adição necessária de carvão antracito para redução de FeO é benéfica no final do processo. Porém, nem todo FeO é reduzido a Fe pois parcela sempre existe na escória. Isso significa que quantidade prática de excesso de carbono disponível para combustão no banho é maior que excesso calculado para redução do FRD. Termo chamado carbono combustível: "Carbono combustível = carbono no FRD - carbono estequiométrico x (FeO no FRD - FeO na escória)".
Carbono combustível reage com oxigênio injetado no banho liberando calor e contribuindo CO para espumação da escória. Com aumento de carbono combustível no EAF, teor de nitrogênio do aço corrido também diminui. Excesso de carbono do FRD diminui entrada de carvão antracito que é fonte principal de nitrogênio dissolvido no banho (0,1% N₂) além de ar infiltrado. Segundo benefício do carbono no FRD é através dos benefícios energéticos do carboneto de ferro. Fe₃C gera energia através de reações exotérmicas durante sua dissociação no banho (-0,4 kWh/kg C), em contraste com dissolução endotérmica de partículas de carbono no banho (0,62 kWh/kg C).
Rendimento Metálico e Quantidade de Escória
Rendimento metálico do aço líquido influenciado durante produção EAF com adição de FRD na carga. Vê-se que rendimento diminui quando % FRD na mistura aumenta. Principalmente devido ao aumento do volume de escória.
Volume de escória aumenta à medida que % FRD aumenta. Regra prática para quantidade de escória: "Quantidade de escória (kg/t aço líquido) = 127 + 2,43 x % FRD". Conforme esta regra, aumento de 10% de FRD na mistura leva a aumento de 24,3 kg no peso da escória. Peso da escória depende principalmente do teor e composição da ganga no FRD e basicidade da escória.
Química e volume da escória afetam rendimento no EAF. Com FRD na carga, operador deve ter cuidado com escória para que boa espumação ocorra com volume mínimo na basicidade requerida. Devido à reação endotérmica de redução de FeO por carbono (FeO + C = Fe + CO), e maior volume de escória pelo uso de FRD, consumo de potência elétrica do EAF normalmente aumenta com aumento da porcentagem de FRD na carga metálica. Normalmente, consumo aumenta mais ou menos linearmente com aumento do % FRD.
Consumo de Potência Elétrica
Consumo de potência elétrica (kWh/t aço líquido) durante produção EAF aumenta com aumento do % FRD na mistura. Conforme regra prática, cada aumento de 10% em % FRD leva a aumento de 14,5 kWh/t aço líquido sob certas condições.
Muitos fatores tendem a aumentar consumo de energia elétrica ao usar FRD. Com boa espumação, EAF fundindo 100% sucata fria e sem outras entradas de energia tipicamente consome 400-435 kWh/t aço líquido. Para comparação, EAF com mistura de 98,2% FRD com muito boa espumação alcançou consumo médio de 635 kWh/t aço líquido.
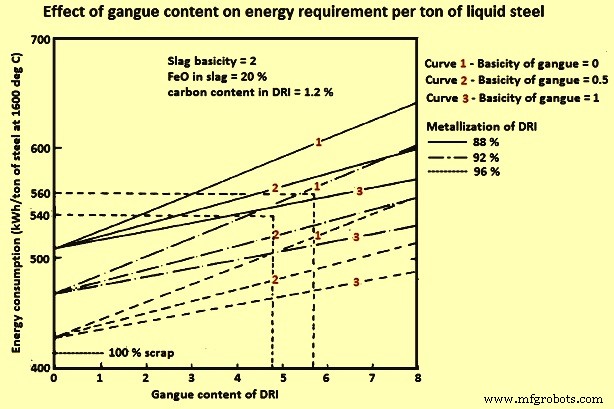
Metalização do FRD afeta consumo. Menor metalização significa maior FeO. Redução química de FeO é endotérmica. Redução de 1 t de FeO a Fe necessita ~800 kWh a temperaturas de produção. Níveis crescentes de SiO₂ no FRD aumentam requisitos de potência. SiO₂ necessita adição de cal para manter razão de basicidade. Fusão de 1 t de escória necessita ~530 kWh. Quantidades crescentes de SiO₂ necessitam quantidades crescentes de CaO para manter basicidade. Tanto SiO₂ no FRD quanto cal calcinada consomem energia durante fusão. Fig. 2 mostra relação entre teor de ganga do FRD e consumo de energia por t aço líquido. Outros fatores adicionais afetam processo: rendimento, requisitos de cal, necessidades de injeção de oxigênio e carbono.
Teores de fósforo e enxofre podem ter efeito negativo no consumo devido a requisitos de cal. CaO na cal absorve fósforo do banho. Se EAF operado a % FeO constante, única forma de remover mais fósforo é adicionar mais cal. Aumento de cal resulta em maior consumo de energia e perda de rendimento de Fe. Remoção eficiente de enxofre precisa escória redutora. EAFs tipicamente operam com escória oxidante básica. Embora possível remover algum enxofre aumentando adição de cal, isso aumenta consumo e não é muito efetivo.
FRD carburado tem efeito positivo no consumo se alto volume de oxigênio disponível para injeção no banho. Consumo pode ser reduzido em 2-4 kWh/Nm³ de oxigênio, se injetado com quantidade correta de carbono e boa escória espumante produzida.
Carregamento de FRD quente economiza energia mas oxidação é questão. Transporte de FRD quente diretamente do módulo deve ser feito sob atmosfera selada de nitrogênio ou gás de processo antes de carregar no EAF.
Efeito da Adição de FRD na Carga do EAF no Tempo de Potência Ligada
Tempo de potência ligada aumenta quando % FRD na mistura aumenta. Regra prática: "Tempo de potência ligada EAF = 46,36 + 0,1320 x % FRD". Substituição de sucata por FRD aumenta tempo necessário para fusão da carga (tempo de potência ligada). Atribuído à menor taxa de fusão do FRD causada pelo FeO que precisa ser reduzido. Além disso, ter escória ácida causada por ganga contendo SiO₂ e Al₂O₃ no FRD. Óbvio que consumo específico de cal e dolomita aumenta para gerenciar basicidade apropriada próxima a (CaO/SiO₂) = 2. Devido ao aumento da quantidade de escória pelo aumento de FRD na carga metálica, novamente tempo de fusão mais longo necessário para trazer escória à solução e consequentemente maior consumo elétrico, e esta também razão para aumento de cal, consumo total de fundentes e quantidade de escória.
Efeito da Metalização no Rendimento e Outros Parâmetros
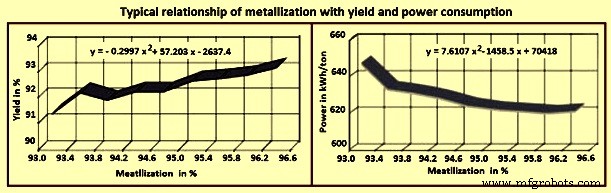
Rendimento de aço líquido do FRD é função da taxa de metalização, teor total de ganga e práticas de injeção e adição de carbono. Carga típica pode conter 93% Fe total com 86% Fe metálico para metalização de 92%. Se redução de 100% do FeO possível, carga dá rendimento de 93%. Na prática, resultado não alcançável no EAF. Se rendimentos maiores desejados, FRD precisa ter maior metalização. Além disso, à medida que metalização cai, tem influência negativa em todos parâmetros. Fig. 3 mostra relação típica de metalização com rendimento e consumo de potência em EAF.
Efeito do % FRD na Mistura no Consumo de Cal e Fundentes Totais
FRD normalmente contém sílica como principal constituinte de ganga junto com baixos níveis de outras impurezas como enxofre e fósforo. Conforme concentrações destes componentes no FRD e proporção de FRD na carga metálica, quantidades variáveis de cal devem ser adicionadas ao EAF para escoriar sílica e remover enxofre e fósforo aos níveis permitidos para o grau a ser produzido.
Consumo total de cal aumenta com aumento do % FRD na mistura. Conforme regra prática, aumento de 2,6 kg/t aço líquido a cada 10% de aumento de FRD na mistura. Equação para calcular consumo total de fundentes (kg/t aço líquido): "Consumo de fundentes (kg/t) = 45,31 + 0,2416 x % FRD".
Metodologia de Carregamento
Com aumento do uso de FRD na produção EAF, métodos de carregamento mudaram. Com planta de FRD cativa, % FRD na carga é normalmente alto. Nestes, suprimento direto ao EAF feito através de sistema de carregamento contínuo a quinto furo no teto. Invariavelmente há silos ou grandes armazéns para aceitar suprimento quando aciaria parada para manutenção ou atrasos ou quando estocagem necessária para paradas da planta de FRD. Fig. 4 mostra diferentes práticas de carregamento com FRD.
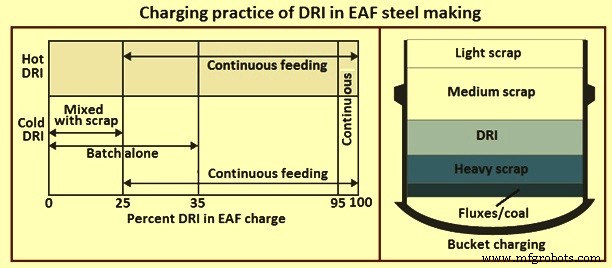
Alimentação contínua geralmente empregada acima de 25% para facilitar correspondência da taxa de alimentação à potência e entrada de energia química e prevenir formação de "iceberg" ou "ferroberg". Prevenção de ferrobergs determinada em parte pela taxa de alimentação e potência disponível.
Carregamento por cesta usado em EAFs normalmente usando < 25-30% FRD na mistura, embora preferível carregar continuamente. FRD na cesta auxilia densificação da carga e redução de residuais no aço líquido. Carregamento por cesta evita custo de sistema contínuo. FRD normalmente carregado sobre sucata pesada ou feixes (Fig. 4) para maximizar densificação, resto da cesta carregado conforme prática local. FRD normalmente dividido entre cestas em cargas múltiplas, com mais na última para melhorar refino da fusão onde menor % C e maior O₂ podem compensar falta de capacidade de injeção de O₂ e minimizar blow-down no final da carga. Se prática de cesta única, FRD inserido em múltiplas camadas. FRD carregado mais alto (terceira e penúltima camadas) para evitar queda pelo fundo da cesta.
Teto através de quinto furo preferido para FRD e definitivamente mais eficiente quando usando > 30% FRD. Carregamento contínuo facilita coordenação da taxa de alimentação com entrada de potência e alimentação de fundentes para garantir controle de escória (altura de espumação, viscosidade etc.) e prevenir ferrobergs, que ocorrem quando FRD frio carregado muito rapidamente.
Carregamento contínuo de FRD quente (600°C) pode reduzir energia necessária em 16-20%. Alimentação contínua reduz consideravelmente requisito de energia pois permite operação de porta fechada. Isso elimina perdas de calor e tempo por abertura do teto e carregamento, também captação potencial de nitrogênio por ingresso de ar quando teto aberto. Carregamento quente reduz requisito de potência em 20-30 kWh/100°C. Muitos métodos diferentes de carregamento quente. Um: transporte de FRD da planta ao EAF em caminhões isolados. Outro: sistema transportador pneumático com alimentação por gravidade através do quinto furo. Várias plantas usam transportadores ou alimentação direta por gravidade. Estudo de benchmarking baseado em dados publicados de 150 EAFs mostra que alguns carregando HDRI igualam consumo de energia de EAFs baseados em sucata.
Processo de manufatura
- Otimização de Operações em Fornos a Arco Elétrico: Automação e Modelagem
- Ferro Reduzido Direto (FRD): Técnicas de Produção e Processos Industriais
- Otimização da Operação do Alto-Forno com Coque Miúdo: Eficiência e Benefícios de Custo
- Otimização da Produção de Aço: Uso de Ferro Gusa Quente em Fornos de Arco Elétrico
- Forno Elétrico a Arco DC: Tecnologia Eficiente de Eletrodo Único
- Estratégias Eficazes de Descarregamento e Transporte a Quente de Ferro Reduzido Direto
- Fornos a Arco Submerso: Tecnologia Essencial para Metalurgia Moderna
- Otimização de Operações de Alto-Forno com Pelotas de Minério de Ferro
- Processos de Soldagem a Arco Elétrico: Tipos, Eletrodos e Aplicações
- Soldagem a Arco Elétrico: Definição, Equipamentos, Tipos, Vantagens e Desvantagens