



Consteel: Tecnologia Patenteada de Pré-Aquecimento de Sucata em Forno Elétrico a Arco
Processo Consteel de Forno Elétrico a Arco
O processo Consteel é um processo patenteado. É uma tecnologia inovadora de conservação de energia para pré-aquecimento de sucata em forno elétrico a arco (EAF) desenvolvida pela “Intersteel Technology Inc., Charlotte, Carolina do Norte (desde 1994 parte da Techint, Tenova S.p.A.). A primeira aplicação industrial da tecnologia Consteel ocorreu em 1989, na Gerdau-Ameristeel Charlotte (EUA). Desde então, houve uma aceitação industrial constante desta tecnologia. Hoje, o processo Consteel EAF é uma tecnologia de produção de aço comprovada e confiável. Garante uso eficiente de energia e matérias-primas, fácil operação e manutenção, bem como respeito ao meio ambiente.
No EAF com o processo Consteel, a solução de planta adotada é a alimentação contínua do EAF pela sucata, pré-aquecida e transportada através de um transportador que se move em um túnel de pré-aquecimento, no qual o gás de escape do EAF, fluindo em contracorrente com a carga metálica, é combustado por ar injetado. A alimentação contínua e pré-aquecimento da sucata oferecem algumas vantagens potenciais em comparação com a alimentação em batelada convencional do EAF.
O processo Consteel aumenta a produtividade e melhora a eficiência energética com impacto ambiental mínimo. Os principais destaques na implementação desta tecnologia são as medidas de conservação, tais como: (i) recuperação de calor do gás de escape do forno para pré-aquecer a sucata antes de carregar no forno; (ii) redução no consumo específico de energia elétrica; (iii) reduções no uso de O₂ (oxigênio) e C (carbono) sem consumo de combustível de queimador; (iv) aumento da taxa de produção devido à diminuição do tempo carga-a-carga (tap-to-tap); (v) diminuição significativa nas perturbações elétricas na rede; (vi) menor consumo de eletrodos e quebra de eletrodos; (vii) aumento no rendimento de sucata; (viii) menos poeira é evacuada para o filtro de mangas; e (ix) reduções de custo para logística, mão de obra, manutenção e gestão de resíduos.
Vantagens do Processo Consteel
A baixa necessidade de potência e operação de banho plano estável, sob escória espumante no caso do processo Consteel, tornam o processo Consteel a tecnologia ideal de EAF quando a rede elétrica é relativamente fraca e capaz de tolerar apenas perturbações muito baixas. O processo Consteel também minimiza ruído, poeira e emissões poluentes, tanto dentro da aciaria (nenhum doghouse é necessário) quanto para o sistema de gás de escape, que, ao contrário de um EAF convencional, não precisa ser superdimensionado para lidar com emissões em rajadas.
O pré-aquecimento convencional de sucata tem sido usado há muito tempo, principalmente em países com altos custos de eletricidade. O pré-aquecimento convencional de sucata envolve o uso de gases quentes para aquecer a sucata no balde antes de carregar a sucata no EAF. A fonte dos gases quentes pode ser tanto gases de escape do EAF quanto gases produzidos pela queima de um gás combustível. O pré-aquecimento convencional de sucata pode ser realizado entregando os gases quentes do forno ao balde de carregamento de sucata por meio de tubulação dos gases de escape do quarto furo do EAF para um capô especial sobre o balde de carregamento. Tipicamente, os gases saem do EAF a cerca de 1200 °C, entram no balde a cerca de 815 °C e saem a cerca de 200 °C. A quantidade de pré-aquecimento depende da transferência de calor para a sucata, que é uma função do tamanho da sucata e tempo na temperatura. Tipicamente, a sucata é pré-aquecida a uma faixa de 350 °C a 450 °C. Esta quantidade de pré-aquecimento tipicamente reduz o consumo de energia em 40 a 60 kWh/ton, consumo de eletrodos em cerca de 0,35 kg/ton, consumo de refratário em cerca de 1,2 kg/ton e tempo carga-a-carga em cerca de 5 a 6 minutos. Algumas das desvantagens com o pré-aquecimento convencional de sucata incluem: (i) inconveniente de operar, como sucata grudando no balde e vida curta do balde; (ii) baixa controlabilidade do pré-aquecimento devido à variação na temperatura e vazão do gás de escape através das várias fases da operação do EAF; e (iii) para tempos carga-a-carga menores que 70 minutos, a logística do pré-aquecimento convencional de sucata leva a economias de energia mínimas que não podem justificar o custo de capital de um sistema de pré-aquecimento.
O processo Consteel pré-aquece e alimenta continuamente a carga metálica (sucata, ferro-gusa, etc.) ao EAF enquanto controla simultaneamente as emissões gasosas. O processo Consteel alcança a alimentação contínua de sucata por meio de um transportador inercial, que move a sucata de uma seção aberta, usada para carregamento (normalmente por guindaste), para o forno, passando por uma seção fechada (túnel) na qual a sucata é aquecida pelo gás de escape do processo viajando na direção oposta, em direção ao sistema de extração de gás de escape. A energia para pré-aquecimento é fornecida pelo gás quente entrando no túnel do EAF, pós-combustado por ar adicionado no túnel. A sucata pré-aquecida é alimentada continuamente no EAF, onde é fundida por imersão no aço líquido. O EAF opera em condições de banho plano constantes, uma vantagem chave sobre processos em batelada convencionais onde a sucata é fundida pela ação direta do arco elétrico. Os gases do EAF são enviados à planta de limpeza de gás de escape em condições adequadas para a combustão completa de monóxido de carbono (CO) e outros poluentes sem qualquer consumo de combustível. O conceito do processo Consteel é mostrado na Fig. 1.
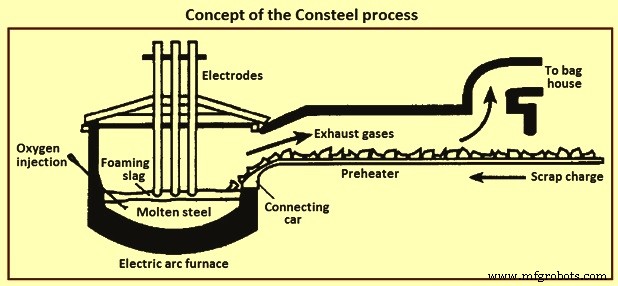
Fig. 1 Conceito do processo Consteel
Descrição do Processo e Características da Planta
O processo Consteel é o processo que permite uma alimentação contínua e pré-aquecimento da carga metálica ao EAF. Neste processo, a sucata é carregada diretamente do pátio de sucata para o transportador de carga. A sucata é então transportada automaticamente e continuamente para o EAF enquanto é pré-aquecida no transportador de pré-aquecimento, chamado de túnel.
A energia para pré-aquecimento é fornecida pelo gás quente vindo do EAF, pós-combustado por ar injetado no túnel através de injetores propositadamente localizados no teto do túnel. Junto com o ar injetado, ar não controlado entra no EAF e no túnel. No túnel, o ar não controlado entra principalmente na zona onde o EAF e o túnel estão conectados, a chamada área do carro de conexão. O ar não controlado contribui para a pós-combustão dos gases de escape do EAF.
O gás de saída do túnel é então conduzido a um sistema de limpeza de gás de escape. Um sistema de ventilador e cortinas mecânicas é colocado no final do túnel para evitar a entrada de ar, o que é chamado de vedação dinâmica.
Sendo o processo Consteel baseado na pós-combustão do gás vindo do EAF, ele está estritamente ligado ao processo de produção de aço realizado no EAF; portanto, para otimizar o processo, todo o sistema consistindo de EAF e túnel deve ser considerado.
O gerenciamento da vazão em cada injetor é permitido. A injeção de ar pode ser controlada automaticamente ou definida manualmente. O controle automático baseia-se na medição da concentração de O₂ no gás na saída do túnel. O valor alvo deste parâmetro é atingido e mantido através do sistema de controle da planta, pelo gerenciamento adequado das vazões de ar nos seis injetores. A Fig. 2 mostra o diagrama esquemático do processo Consteel.
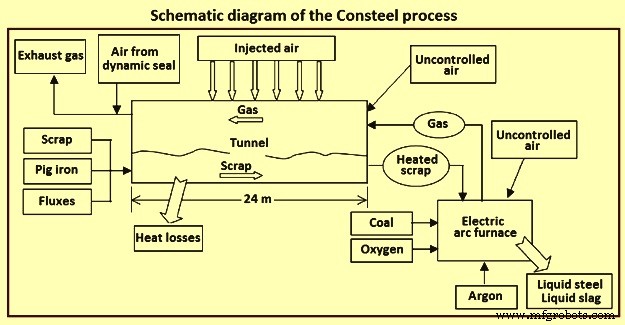
Fig. 2 Diagrama esquemático do processo Consteel
Características Especiais do Processo Consteel
O processo Consteel incorpora carregamento contínuo de sucata no EAF por meio de um sistema de transporte que conecta o pátio de sucata com o EAF. Nenhum carregamento convencional por balde ocorre. A sucata é carregada nos transportadores pelos guindastes do pátio de sucata e estes transportadores movem a sucata em um movimento oscilante compreendendo um movimento lento para frente e um movimento rápido para trás, o que faz com que a sucata se mova junto com o transportador durante o curso para frente, mas deslize sobre a superfície do transportador durante o curso de retorno mais rápido, produzindo assim um deslocamento líquido para frente da sucata em direção ao forno.
Alguma distância antes de atingir o forno, a sucata entra em uma seção de pré-aquecimento consistindo de um túnel através do qual os gases quentes saindo do EAF fluem em direção contrária ao movimento da sucata. Na seção de pré-aquecimento, o CO no gás de escape é queimado por uma injeção de ar controlada automaticamente, permitindo que mais energia seja recuperada para a sucata. Durante as operações de alimentação contínua, o banho de aço no EAF é mantido líquido e a sucata entrando no forno é fundida por imersão no banho. O arco elétrico está, assim, sempre trabalhando em um banho líquido (condições de banho plano), não em sucata sólida. Nesta situação, o arco é estável e não é afetado pela presença de sucata sólida, como é o caso com carregamento em batelada.
O EAF com processo Consteel pode usar qualquer tipo de sucata de aço e todo o material metálico bruto que pode ser carregado em um EAF tradicional. Em termos de dimensões máximas de sucata, os limites normais especificados pela especificação de sucata de aço (1,5 m x 0,5 m x 0,5 m) são compatíveis com carregamento contínuo através do processo Consteel.
A regra principal a ser seguida é que a peça máxima de sucata não deve exceder a distância entre a ponta do transportador do processo Consteel e os eletrodos, a fim de evitar as chances de uma ponte elétrica entre estas partes. Isso pode limitar o comprimento máximo aceitável da peça em fornos pequenos, enquanto fornos grandes podem ser mais tolerantes. Na prática, a sucata de aço normalmente disponível no mercado já é compatível com os menores EAFs Consteel.
No processo Consteel, a carga de sucata é contínua, assim a densidade da sucata não afeta as operações tanto quanto em um forno de carga superior convencional, onde uma sucata muito leve pode exigir mais cargas de balde, reduzindo eficiência e produtividade, e onde sucata muito pesada produz atrasos na fusão da carga, se não quebras frequentes de eletrodos devido a desabamentos massivos de sucata durante a fusão inicial.
O processo Consteel é realizado equilibrando a entrada de potência no forno com a taxa de fluxo de massa de materiais de carga (similarmente à lógica de controle aplicada em fornos alimentados com DRI) e a taxa de fluxo de massa requerida é alcançada automaticamente pela lógica de controle do processo, ajustando a taxa de alimentação do transportador, que é mais rápida para sucata leve e mais lenta para sucata pesada. A taxa de fluxo de massa é controlada por um sistema de pesagem do forno e/ou por um sistema de rastreamento de carga nas instalações mais novas.
A sucata descarregada pelo transportador funde por imersão em uma grande poça de metal líquido (o calcanhar quente), proporcionando as condições mais favoráveis para a fusão de peças pesadas de sucata, como feixes, que são bastante problemáticas para EAFs convencionais. O único requisito é distribuir uniformemente as peças pesadas ao longo da carga.
Em geral, é muito mais fácil fundir peças pesadas de sucata em um EAF com o processo Consteel do que em um EAF convencional do mesmo tamanho, e o desempenho do forno é beneficiado se o calcanhar quente for dimensionado corretamente e o processo for combinado com agitação de fundo com N₂ (nitrogênio) ou Ar (argônio). Normalmente, o calcanhar quente é dimensionado como 42 % a 50 % do peso de vazamento. Esta massa de metal líquido é mantida através das várias cargas e atua como um “volante térmico” estabilizador para o processo. Na primeira carga da campanha do forno, o calcanhar quente é criado com a fusão de uma carga de balde. Quando o forno precisa ser drenado, a carga é reduzida e o calcanhar quente usado para vazamento de uma carga completa. A Fig. 3 dá a visão esquemática da linha do processo Consteel.
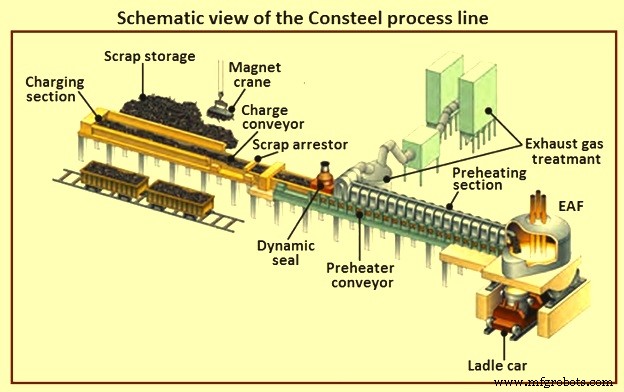
Fig. 3 Visão esquemática da linha do processo Consteel
Existem duas características principais que tornam o sistema Consteel diferente da maioria das outras tecnologias de EAF. Estas características são a combinação de pré-aquecimento e, ainda mais importante, carregamento contínuo. O pré-aquecimento é importante para economizar energia, mas o carregamento contínuo mostrou ter benefícios ainda maiores, a saber: (i) baixos custos de produção; (ii) alta produtividade; (iii) flexibilidade; (iv) impacto ambiental reduzido; e (v) maior segurança.
O carregamento contínuo de sucata distribui a carga por todo o período de potência ligada. Nenhuma carga de balde é usada e o transportador alimenta a sucata do pátio diretamente no EAF. O teto do EAF está sempre fechado e, portanto, a sucção de gás ocorre constantemente através do circuito primário, não através de capôs no circuito secundário. No forno, a sucata funde por imersão e o arco elétrico trabalha em um banho plano coberto por uma escória espumante. O sistema de controle do EAF ajusta automaticamente a velocidade de transporte para manter o banho de aço na temperatura alvo e controla a injeção de O₂ e C para manter a escória espumante adequada.
O pré-aquecimento da carga é eficaz na redução do consumo de energia. A economia de energia que pode ser obtida é uma função da temperatura de pré-aquecimento e da eficiência de fusão. Assumindo uma temperatura média de pré-aquecimento na faixa de 400 °C a 600 °C, economias de energia variando de 80 a 120 kWh/ton de aço líquido vazado são obtidas. Esses valores são confirmados pela experiência de instalações Consteel existentes.
O ciclo de calor típico para um EAF equipado com o sistema Consteel é mostrado na Fig. 4. Estas características dão ao Consteel vantagens consideráveis em termos de economia operacional e redução de impacto ambiental. As características operacionais do Consteel trazem ao ambiente de trabalho menor ruído, menos poeira e a ausência de carregamento por balde com seu consequente ruído, transporte e perda de calor e gases de combustão quando o teto do forno é aberto para carregamento.
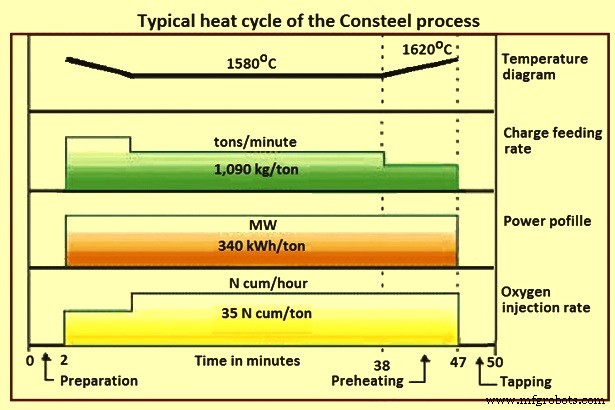
Fig. 4 Ciclo de calor típico do processo Consteel
Metalurgicamente, o aço líquido no forno está em melhor equilíbrio e menos propenso a gerar reações violentas. As paredes laterais, teto e lanças refrigerados a água do forno não sofrem problemas de vazamento causados por arco ou impactos de sucata, minimizando assim o risco de água no forno. Tudo isso contribui para criar um ambiente de trabalho mais seguro e confortável em comparação com os padrões típicos da indústria siderúrgica.
A característica chave do mais recente processo Consteel é a introdução de novas soluções para aumentar a quantidade e eficiência da energia química usada no processo. Isso foi desenvolvido através de ensaios de laboratório e uso extensivo de análise CFD. As novas soluções apresentam transportadores mais largos para aumentar a superfície de troca, um perfil de túnel diferente para melhorar a troca de calor convectiva, e uma nova seção de túnel equipada com queimadores, para aumentar a entrada de energia química. Através das novas soluções, o uso de energia química é controlado, seção por seção, por medição contínua do fluxo, temperatura e composição do gás de escape, com otimização automática dos parâmetros operacionais relevantes. Os resultados são um pré-aquecimento de carga mais eficaz e custos operacionais mais baixos.
Comparação com a Produção de Aço em EAF Convencional
A maior diferença com a produção de aço em EAF convencional é o melhor rendimento, embora haja vários aspectos relacionados com logística e manutenção.
A operação mais importante é o gerenciamento do fluxo de sucata do pátio de sucata para o forno. Isso é feito por preparação de balde no EAF convencional e pelo sistema de carregamento contínuo no processo Consteel. O manuseio de matérias-primas no EAF convencional é normalmente realizado por guindastes pórticos em número suficiente para ter uma margem adequada de segurança contra quebras. O número de guindastes depende do número de baldes que devem ser preparados no tempo dado, considerando o tamanho da carga do forno, a densidade da sucata e o tamanho dos baldes. O processo Consteel adota uma organização diferente do pátio de sucata, normalmente armazenando as matérias-primas ao lado do transportador de carregamento. O tamanho e número dos guindastes de carregamento dependem da taxa máxima de alimentação de sucata requerida pelo forno (Fig. 3). O processo Consteel simplifica a logística, pois minimiza os movimentos de sucata.
A prática de manutenção depende do equipamento do pátio de sucata, equipamento da baía do forno e forno EAF, junto com disposição de escória e poeira. O processo Consteel tem apenas os guindastes pórticos para o carregamento do transportador, que também podem realizar a operação de pesagem para cada elevação. No caso da manutenção do EAF, esta é fortemente influenciada pelo processo de fusão em uso. As tensões térmicas e químicas que afetam os componentes consumíveis do forno dependem principalmente dos parâmetros do processo de fusão (Fig. 5).
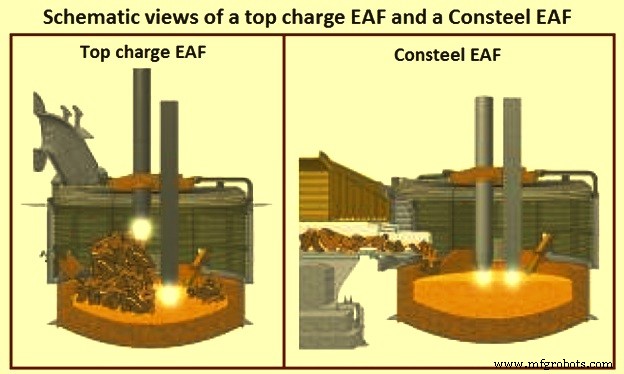
Fig. 5 Visões esquemáticas de um EAF de carga superior e um EAF Consteel
O consumo de eletrodos tem o maior custo de manutenção; no entanto, o processo Consteel tem cerca de 15 % menor consumo, pois é governado pela menor taxa de oxidação devido à menor razão de pós-combustão dentro do forno. A erosão do eletrodo também depende da produtividade da aciaria. Nas mesmas condições de trabalho, o processo Consteel tem maior produtividade; assim, o consumo de eletrodos pode ser considerado o mesmo que um EAF convencional com menor produtividade. Além disso, a operação de banho plano mantém uma boa estabilidade dos arcos elétricos e praticamente elimina a ocorrência de quebras de eletrodos.
O processo Consteel também tem menor desgaste do revestimento refratário, pois as condições operacionais são mais suaves que o EAF convencional e produz menos óxido de ferro na escória. Com o processo Consteel, desde que a escória esteja espumando corretamente, os arcos elétricos podem ser completamente cobertos e enterrados sob uma camada protetora que reduz a radiação do arco ao refratário do forno por quase todo o período de potência ligada. Também elimina descargas elétricas no teto e na carcaça do forno, pois a manutenção de painéis é drasticamente reduzida.
Com relação à manutenção do transportador de sucata Consteel, ela é muito simples e foi reduzida ao nível de inspeção periódica da estrutura mecânica, motores elétricos e equipamentos hidráulicos, e manutenção planejada das partes mais críticas. O revestimento refratário da seção de pré-aquecimento não tem tensões particulares e normalmente pode ser reembricado anualmente.
A ponta do carro de conexão é o componente mais solicitado do sistema de transporte, porque recebe tanto a tensão térmica do banho de fusão quanto a carga mecânica produzida pelo transporte da sucata. Deve fazer parte de um programa de manutenção planejado e, conforme a experiência de unidades operacionais, tem uma vida média de quatro meses. A haste de suspensão é facilmente substituída, geralmente durante a paralisação do forno. Análise de falha mostra uma média de 100 quebras de hastes de suspensão por ano para um transportador bem carregado.
No caso de disposição de poeira e escória, o processo Consteel alcança menor produção de escória e poeira que um EAF convencional, sendo fortemente dependente das características principais do processo, que é o carregamento contínuo e o pré-aquecimento da carga metálica. A eliminação da carga de balde reduz a formação de poeira no capô do dossel, e a seção de pré-aquecimento do transportador funciona como uma câmara de decantação onde a poeira pode depositar na sucata, promovendo a reciclagem de poeira no forno. A emissão total de poeira de 5 a 9 kg/ton de aço líquido é menor que a de um EAF convencional.
Flexibilidade com Materiais de Carga
Para a prática atual de produção de aço em EAF, a possibilidade de adaptar facilmente a carga metálica do forno para seguir as variações nos cenários de custo de matérias-primas e demandas de mercado é, obviamente, muito importante. O EAF é intrinsecamente flexível em termos de materiais de carga. O EAF operando com o processo Consteel oferece flexibilidade máxima na seleção de materiais de carga metálicos, que podem ser sucata, ferro-gusa, DRI e ferro-gusa quente, em todas as combinações e proporções possíveis. O carregamento contínuo significa que baldes não são usados, o transportador alimenta continuamente a carga metálica diretamente no EAF.
O processo de carregamento contínuo é normalmente usado por EAFs processando grandes quantidades de DRI ou HBI, pois o processamento em batelada (carregamento superior por baldes) desses materiais provou ser inviável. Este conceito foi estendido ao processamento de sucata com a introdução do processo Consteel. A escassez de sucata e energia em alguns países levou a combinar a carga de sucata com ferro-gusa quente. A experiência mostrou que o processo Consteel também é a melhor opção para aproveitar o ferro-gusa quente na produção de aço em EAF. Basicamente, porque o processo Consteel permite espalhar a descarbonetação do banho por todo o tempo de potência ligada, muitas vezes sem grandes mudanças nos sistemas de gás de escape primário e sem incorrer em atrasos de descarbonetação que limitam a produtividade de um EAF de carga superior tradicional quando a carga de ferro-gusa quente sobe acima de cerca de 30 % do total.
As experiências com ferro-gusa quente em EAFs com processo Consteel variaram de 20 % a cerca de 86 %, atingindo um ponto em que o forno pode ser operado como um conversor a oxigênio básico, sem energia elétrica, com tempo de potência ligada/sopro de O₂ em torno de 32 minutos, ainda assim capaz de operar com carga de 100 % sucata quando necessário.
No caso do custo da sucata de aço caindo e aumento da pressão para reduzir as emissões de CO₂ (dióxido de carbono), o ferro-gusa quente pode ser reduzido e o uso de sucata pode ser aumentado devido à flexibilidade fornecida pelos EAFs com processo Consteel. Um exemplo da flexibilidade do Consteel é o EAF Consteel de 140 t na Vallourec-Sumitomo Brasil (Brasil), comissionado em 2012, que foi projetado para trabalhar com uma mistura de carga feita de sucata, até 40 % ferro-gusa e até 40 % ferro-gusa quente.
Existe um EAF com processo Consteel instalado na Coreia do Sul, no qual a carga contínua de sucata foi combinada com a alimentação contínua de DRI e HBI. Portanto, o processo Consteel pode combinar perfeitamente o carregamento contínuo de sucata com qualquer forma de carga de ferro virgem, a saber, ferro-gusa quente, ferro-gusa, DRI ou HBI, como mostrado na Fig. 6.
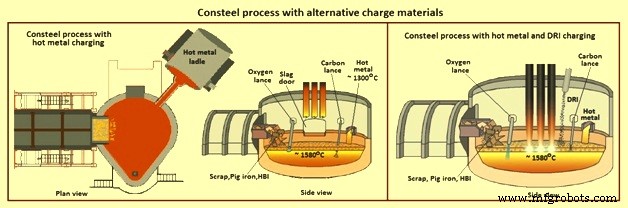
Fig. 6 Processo Consteel com materiais de carga alternativos
Como regra geral, DRI e HBI devem ser alimentados ao forno da maneira tradicional, que é diretamente através do teto do forno. O ferro-gusa quente é vazado no forno através de uma porta ou canal de parede lateral; o ferro-gusa, em vez disso, pode ser misturado com sucata no transportador de carregamento. Como o ferro-gusa, também a sucata de ferro, em peças de algumas toneladas cada, pode ser carregada através do processo Consteel junto com a sucata.
Benefícios do Processo Consteel
Os benefícios comprovados do processo Consteel incluem: (i) retorno rápido do investimento; (ii) alta flexibilidade; (iii) respeito ao meio ambiente; (iv) segurança do pessoal operacional; (v) distúrbio mínimo na rede elétrica; (vi) redução nos custos de logística, manutenção e mão de obra; (vii) uso melhorado de energia química; (viii) menor consumo de eletrodos; (ix) aumento no rendimento de sucata comparado a fornos carregados em batelada; (x) controle contínuo e otimização de parâmetros operacionais; e (xi) controle de carga melhorado através de rastreamento automatizado de quantidade e qualidade de sucata.
Além disso, existem benefícios ambientais. A produção de poeira em um EAF convencional carregado por balde produz cerca de 20 kg/ton de aço líquido. A produção de poeira no EAF equivalente com o processo Consteel é cerca de 30 % a 40 % menor. Isso se deve à reciclagem natural do depósito de poeira na sucata dentro do túnel de aquecimento e à menor taxa de descarbonetação permitida por esta tecnologia de processo. Menor produção de poeira significa menor custo para sua disposição, que é cada vez mais cara devido a regulamentações ambientais mais rigorosas.
O processo reduz as emissões de PCDD/F e NOx. A sucata pode conter óleo, tintas, plásticos e outras substâncias que podem se tornar poluentes durante o processo de produção de aço. Algumas dessas substâncias podem se tornar precursores de dibenzodioxinas policloradas (PCDD), dibenzofuranos policlorados (PCDF) e bifenilas policloradas (PCB), uma classe de substâncias cuja emissão tem sido severamente restringida por novas regulamentações ambientais. A emissão desses poluentes é um fenômeno complexo influenciado por vários fatores concomitantes, como a quantidade de precursores na carga de sucata, o tipo de processo realizado no forno e, finalmente, no sistema de extração de gás de escape, que desempenha um papel fundamental, pois as emissões são medidas na chaminé.
Foi demonstrado que, dada uma carga de sucata com o mesmo conteúdo de precursores de PCDD/F (ex: plástico policloreto de vinila), o processo Consteel libera uma quantidade significativamente menor de PCDD/F no gás de escape em comparação com o processo descontínuo equivalente, com cargas em batelada.
Há uma atenção crescente também para a emissão de NOx e descobriu-se que o arco elétrico é o principal responsável por estas emissões no processo EAF. A quantidade de NOx emitida por tonelada de aço líquido produzido via EAF convencional carregado por balde é de cerca de 250 g/ton de aço líquido, enquanto para uma carga contínua este valor é de apenas 120 g/ton de aço líquido. Isso se deve à operação dos arcos elétricos sob escória formadora, que reduz a interação destes arcos com o O₂ e N₂ atmosféricos.
Usar o EAF para fundir sucata carregada por balde é muito mais ruidoso do que fundir uma carga contínua de DRI. Isso ocorre porque os arcos estão queimando em banho plano e sob escória espumante. O processo Consteel estende este tipo de operação ao processamento de sucata, reduzindo significativamente as emissões acústicas da planta. Durante as operações do processo Consteel, o nível de intensidade sonora nas proximidades do forno é relatado como sendo em torno de 85 dBA, enquanto com o EAF carregado por balde o nível de intensidade sonora é geralmente acima de 90 dBA.
Alguns dos parâmetros operacionais alcançados em plantas em operação são: (i) redução de 30 % a 40 % nas emissões de poeira a serem dispostas; (ii) 98 % de disponibilidade; (iii) alta produtividade a 2,7 ton de aço líquido/hora/MW; (iv) consumo de energia reduzido a 300 kWh/ton de aço líquido; (v) aumento de 1 % a 2 % no rendimento de sucata; (vi) aumento de produtividade de 33 %; (vii) consumo de eletrodos reduzido em 40 %; (viii) emissões de poeira reduzidas em cerca de 30 %; (ix) economia de eletricidade estimada em 60 kWh/t para retrofit; e (x) economia de custo operacional anual de USD 1,90/ton de aço bruto (incluindo aumento de produtividade, redução do consumo de eletrodos e aumento de rendimento). Além disso, há diminuição na perturbação elétrica na rede, menor uso de sucata e nenhum consumo de combustível de queimador.
Processo de manufatura
- Otimização de Operações em Fornos a Arco Elétrico: Automação e Modelagem
- Soluções Avançadas de Automação, Medição e Controle para Alto-Forno
- Otimização da Produção de Aço: Uso de Ferro Gusa Quente em Fornos de Arco Elétrico
- Forno Elétrico a Arco DC: Tecnologia Eficiente de Eletrodo Único
- Aproveitando Ferro Reduzido Direto para Produção Eficiente em Forno Elétrico a Arco
- A Química por Trás da Aciaria a Oxigênio Básico (BOF)
- Princípios de Funcionamento da Soldagem a Arco Elétrico
- Processos de Soldagem a Arco Elétrico: Tipos, Eletrodos e Aplicações
- Soldagem a Arco Elétrico: Definição, Equipamentos, Tipos, Vantagens e Desvantagens
- Equipamentos de Soldagem a Arco: Tipos, Funções e Seleção