



Galvanização de Aço: Princípios Metalúrgicos e Estratégias de Proteção
Aspectos Metalúrgicos da Galvanização de Aço
Objetos de aço, que não são protegidos na superfície, podem sofrer danos sérios devido a várias condições ambientais como chuva, neve, vento e temperaturas extremas. Estas condições ambientais adversas convertem ferro em óxido de ferro e corroem o aço com consequente aumento de volume e diminuição de resistência. Para evitar que condições ambientais atuem na superfície do aço, vários revestimentos protetores de superfície são usados. Dos diferentes tipos de revestimentos de superfície, a galvanização é um revestimento de superfície muito popular e confiável.
Revestimentos de galvanização a quente são aplicados ao aço para melhorar o desempenho anticorrosão do aço, de modo a garantir que dure o máximo possível com mínimo de manutenção. A geração de revestimentos de zinco e ligas de zinco no aço é uma das tecnologias de processamento comercialmente mais importantes usadas para proteger objetos de aço expostos a ambientes corrosivos. Do ponto de vista tecnológico, os princípios da galvanização permaneceram inalterados, desde que este revestimento entrou em uso há mais de 200 anos.
A galvanização a quente é frequentemente usada em produtos onde a superfície está exposta a desgaste, por exemplo, soleiras em veículos, vagões de transporte, degraus, corrimãos e grades.
A galvanização forma uma ligação metalúrgica entre o aço subjacente e o revestimento de zinco, criando assim uma barreira que faz parte do próprio aço. Revestimentos galvanizados são aderentes ao aço subjacente pelo menos dez vezes mais que quaisquer outros revestimentos. Durante o processo de galvanização, ocorre uma reação entre o zinco fundido e o ferro do aço e uma série de camadas de liga Zn-ferro são formadas como mostrado na Figura 2. A figura mostra uma microestrutura típica da seção transversal de um revestimento de aço galvanizado consistindo de três camadas de liga e uma camada de zinco metálico puro.
Revestimentos de zinco são predominantemente usados para melhorar a corrosão aquosa do aço por dois métodos: (i) proteção de barreira, e (ii) proteção galvânica. Na proteção de barreira, o revestimento de zinco, que separa o aço do ambiente corrosivo, corroe primeiro antes que o ambiente corrosivo alcance o aço. Na proteção galvânica, uma célula eletrolítica é formada, pois o zinco é menos nobre ou anódico ao ferro em condições ambientes, e portanto se corroe sacrificialmente para proteger o aço substrato, mesmo se parte do aço estiver exposta como bordas de corte ou arranhões no revestimento. A Figura 1 mostra uma célula eletrolítica e série galvânica de metais.
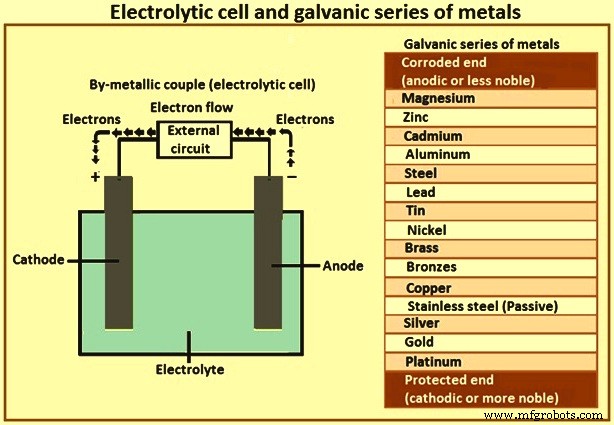
Figura 1 Célula eletrolítica e série galvânica de metais
Proteção catódica do revestimento galvanizado
Zinco metálico é anódico ao aço. Na presença de um eletrólito, o revestimento anódico de zinco no aço galvanizado corroe preferencialmente ao aço base catódico, prevenindo assim a corrosão de pequenas áreas que podem ser expostas através de danos acidentais ao revestimento (Figura 1). Esta proteção catódica continua enquanto houver revestimento de zinco. O mecanismo de proteção catódica pelo zinco é o seguinte.
Quando zinco e aço estão em contato em um eletrólito, diferenças de potencial elétrico se desenvolvem e uma célula eletrolítica é formada. Como o zinco é mais eletroquimicamente ativo que o aço, ele se torna ânodo para todo o aço, prevenindo a formação de pequenas áreas catódicas e anódicas na superfície do aço. Como resultado das diferenças de potencial elétrico dentro da célula, elétrons carregados negativamente fluem do ânodo de zinco para o cátodo de aço e os átomos no ânodo são convertidos em íons de zinco carregados positivamente. Na superfície do cátodo, elétrons carregados negativamente atraem e reagem com íons de hidrogênio carregados positivamente do eletrólito, liberando gás hidrogênio. Não há reação química entre o cátodo de aço e o eletrólito. Este fenômeno, conhecido como proteção catódica, previne a corrosão do cátodo de aço. Os íons de zinco carregados positivamente na superfície do ânodo reagem com íons hidroxila carregados negativamente do eletrólito e o zinco é lentamente consumido, fornecendo proteção sacrificial para o aço. Quando descontinuidade ou dano no revestimento de zinco expõe o aço subjacente, a proteção catódica que o zinco fornece ao aço garante que o aço exposto não corroe.
Testes de exposição pela Sociedade Americana para Testes e Materiais (ASTM) mostram que a perda de peso do painel, uma medida da taxa de corrosão, é muito menor para zinco que para aço em uma ampla gama de exposições. Revestimentos galvanizados são consumidos a taxas entre um décimo sétimo e um octogésimo do aço, de modo que mesmo em ambientes agressivos, a galvanização a quente proporciona longa vida.
Processo de galvanização
Métodos típicos de processamento usados na produção de revestimentos de zinco incluem galvanização a quente, pulverização térmica e eletrodeposição. A galvanização a quente é uma técnica comum e popular para galvanização de objetos de aço. Consiste na imersão do objeto de aço em um banho líquido de zinco ou liga de zinco, seja por processamento em lote ou contínuo. O processo contínuo é mais vantajoso para produtos enrolados como chapa, fio e tubo, enquanto o processo em lote é normalmente usado para produtos a granel.
Em geral, antes da imersão no banho de zinco líquido, o objeto de aço a ser galvanizado é primeiro limpo para eliminar qualquer óxido de superfície que possa reagir no banho de zinco. A superfície do objeto deve estar muito limpa e livre de óxidos de superfície quando introduzida no banho de revestimento de zinco líquido. Após a imersão a quente, na qual o aço reage com o banho formando o revestimento, o objeto é retirado, resfriado e, às vezes, subsequentemente tratado termicamente. A Figura 2 mostra o processo de galvanização.
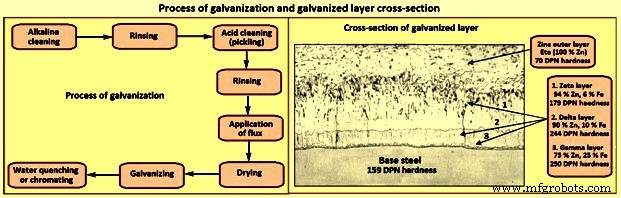
Figura 2 Processo de galvanização e seção transversal da camada galvanizada
No caso da galvanização de chapa laminada a frio, a chapa tipicamente recebe um recozimento in-line a temperaturas acima de 650 °C antes do banho de revestimento, e é então resfriada para cerca de 470 °C a 490 °C antes de entrar no banho. O zinco, que derrete a 419 °C, normalmente está a uma temperatura de 465 °C. A chapa de aço tem resistência a alta temperatura suficiente para que possa ser puxada através do forno de recozimento e do banho de zinco sem rasgar ou deformar. Durante o tempo em que a chapa está imersa no banho (em algumas linhas de revestimento, tão breve quanto cerca de 2 segundos), o aço e o zinco fundido sofrem uma reação metalúrgica.
Durante esta reação, os átomos de superfície do aço, que estão no estado sólido, interagem com os átomos de zinco no banho, que estão no estado fundido. Esta interação é chamada de 'difusão'. Átomos de zinco movem-se na direção do aço e átomos de ferro no aço migram em direção ao zinco fundido. O resultado é a formação de uma camada sólida 'mista' entre o aço e o zinco fundido. Esta camada contém átomos de zinco e ferro em proporções específicas, e é chamada de composto 'intermetálico'. A mistura de átomos de diferentes metais é conhecida como liga e a zona de difusão formada durante a galvanização é uma liga intermetálica. É esta zona de liga, quando devidamente formada, que fornece a excelente ligação entre o aço e o revestimento de zinco.
Como mostrado na Figura 2, a dureza das camadas gama, delta e zeta do revestimento de zinco, expressa em DPN (número de pirâmide de diamante), é maior que o aço subjacente. Devido a esta maior dureza, estas camadas fornecem excelente proteção contra danos ao revestimento por abrasão. A camada eta do revestimento, sendo baixa em dureza, é bastante dúctil e fornece ao revestimento alguma resistência ao impacto. As camadas de liga zinco-ferro zeta, delta e gama são na verdade mais duras que o aço base, resultando na excepcional resistência do aço galvanizado à abrasão e danos mecânicos. Condições abrasivas ou de carga pesada em serviço podem remover a camada eta de zinco relativamente macia de uma superfície galvanizada, mas a camada de liga zeta muito dura é então exposta para resistir a mais abrasão e carga pesada.
Forças de tensão superficial causam uma camada de zinco fundido a aderir ao aço quando ele sai do banho. Após o excesso de zinco ser limpo, o líquido restante solidifica quando resfria abaixo de 419 °C. O produto final (aço galvanizado) consiste no núcleo de aço, com uma camada de liga intermetálica e camada externa de zinco em ambas as superfícies. Se o banho de zinco for livre de alumínio, uma seção transversal do revestimento pode parecer similar à da Figura 2.
Portanto, a composição de um objeto de aço revestido de zinco consiste em (i) a liga de revestimento ou overlay, (ii) uma camada interfacial entre o overlay e o aço substrato contendo uma série de compostos intermetálicos, e (iii) o aço substrato. Cada uma dessas regiões pode ser afetada pelo tempo e temperatura do banho, bem como pela química tanto do banho quanto do aço substrato. As camadas de liga intermetálica mostradas na Figura 2 são uma mistura de átomos de zinco e ferro. Elas fornecem um alto grau de ligação entre o aço e o revestimento externo de zinco. Infelizmente, estas ligas têm ductilidade muito pobre, ou seja, são duras e quebradiças. Quando a chapa galvanizada é conformada em uma forma, há alta probabilidade de trincas de cisalhamento se desenvolverem nas ligas, e o revestimento de zinco descascar. Este comportamento limita seriamente a capacidade de conformar a chapa galvanizada em formas como copos estirados, painéis de telhado, costuras de travamento apertado ou para-lamas automotivos altamente estirados.
A camada de liga é vital para alcançar uma boa ligação entre aço e zinco. Esta camada também deve ser contínua (sobre toda a área de superfície do objeto) para que o revestimento seja livre de poros. Sem interferir com a formação de uma zona de liga de ligação, a natureza da liga deve ser alterada para que a conformação da chapa galvanizada em formas intrincadas se torne possível.
Dureza, ductilidade e aderência combinam para fornecer ao revestimento galvanizado uma proteção muito boa contra danos durante manuseio brusco. A estrutura do revestimento galvanizado e a espessura relativa de suas camadas de liga zinco-ferro têm pouco ou nenhum efeito na vida protetora do revestimento. A vida protetora depende da massa total do revestimento.
A espessura do revestimento é proporcional à massa do revestimento. A espessura de revestimentos galvanizados a quente é determinada pela espessura das camadas de liga zinco-ferro que se formam quando o aço reage com o zinco. Maior espessura de revestimento de aço galvanizado resulta em melhor resistência à corrosão e durabilidade aprimorada. No entanto, pode levar a baixa conformabilidade do aço. A resistência à tração da camada revestida de zinco aumenta com o aumento da espessura. Além disso, revestimentos galvanizados são ligeiramente mais espessos nos cantos e bordas, o que é uma vantagem importante sobre a maioria dos revestícios orgânicos que se afinam nestas áreas críticas.
A espessura, estrutura de liga e acabamento de revestimentos galvanizados são influenciados por (i) condição da superfície do aço, e (ii) composição do aço. Aumentar o período de imersão no banho de galvanização não aumenta a espessura do revestimento, exceto no caso de aços com silício. Além disso, dupla imersão ou galvanização uma segunda vez não aumenta a espessura do revestimento galvanizado e pode afetar adversamente a aparência do revestimento.
Condição da superfície do aço — Jateamento com granalha do aço antes da galvanização rugosifica a superfície e aumenta sua área superficial, resultando em maior reatividade ao zinco fundido. Maior crescimento de liga zinco-ferro ocorre durante a galvanização, produzindo revestimentos mais espessos, embora às custas de uma superfície mais rugosa e aparência mais pobre. A aplicação deste método para alcançar revestimentos mais espessos é normalmente limitada por considerações práticas e econômicas.
Composição do aço — Tanto o teor de silício quanto de fósforo podem ter efeitos maiores na estrutura, aparência e propriedades de revestimentos galvanizados. Em casos extremos, revestimentos podem ser excessivamente espessos, quebradiços e facilmente danificados.
Certos níveis de teor de silício resultam em revestimentos galvanizados excessivamente espessos. Estes revestimentos muito espessos resultam da reatividade aumentada do aço com zinco fundido, e crescimento rápido de camadas de liga zinco-ferro na superfície do aço. Crescimento excessivo na espessura do revestimento ocorre em aços com teores de silício na faixa de 0,04% a 0,14%. Taxas de crescimento são menores para aços contendo entre 0,15% e 0,22% de silício, e aumentam com níveis crescentes de silício acima de 0,22%.
A presença de fósforo acima de um nível limite de cerca de 0,05% produz um aumento marcado na reatividade do aço com zinco fundido, e crescimento rápido do revestimento. Quando presente em combinação com silício, o fósforo pode ter um efeito desproporcional, produzindo revestimentos galvanizados excessivamente espessos.
Como guia para a adequação de aços contendo silício e fósforo para galvanização, os critérios a serem aplicados são (i) % Si menor que 0,04%, e (ii) % Si + (2,5 x % P) é menor que 0,09%. Revestimentos galvanizados em aços com silício são normalmente cinza opaco ou cinza manchado em cor com acabamento rugoso, e podem ser quebradiços.
A vida de serviço do revestimento é proporcional à espessura aumentada e não é afetada pela aparência, desde que o revestimento seja sólido e contínuo. Em geral, a espessura, aderência e aparência de revestimentos galvanizados em aços com silício e fósforo estão fora do controle do pessoal de galvanização.
Propriedades mecânicas de aços galvanizados
O processo de galvanização não tem efeito nas propriedades mecânicas dos aços estruturais que são normalmente galvanizados.
Resistência e ductilidade — Um número muito grande de experimentos e testes foram conduzidos ao longo dos anos para determinar se, e em que medida, a galvanização a quente afeta as propriedades mecânicas de aços de baixo carbono, não ligados e de baixa liga. Os resultados dos testes são resumidos brevemente abaixo e se aplicam tanto a aço galvanizado na temperatura normal (460 °C) quanto alta (560 °C).
A resistência à tração final, limite de escoamento, alongamento no ponto de ruptura e contração de aço galvanizado a quente permanece virtualmente inalterada após galvanização a quente, tanto em estados soldados quanto não soldados. A resistência de aço trabalhado a frio ou tratado termicamente pode ser reduzida durante a galvanização a quente. A extensão da redução depende do grau de trabalho ou da natureza do tratamento térmico. A tenacidade ao entalhe de aço galvanizado a quente reduz um pouco comparado com amostras envelhecidas artificialmente, mas não o suficiente para afetar o uso do aço.
A ductilidade do aço não é afetada pela galvanização a quente. Dobramento excessivo pode, no entanto, levar a trincas no próprio revestimento de zinco. Dobras 1-t em muitos dos aços são fragilizadas pela galvanização, mas dobras 2-t e 3-t galvanizadas em todos os aços podem ser completamente endireitadas sem trincas.
Em um estudo, no qual as propriedades mecânicas de 19 diferentes aços estruturais de grandes áreas industriais do mundo foram investigadas antes e depois da galvanização, verificou-se que o processo de galvanização não tem efeito nas propriedades de tração, dobra ou impacto de qualquer dos aços estruturais estudados. Além disso, nem mesmo as versões de mais alta resistência mostraram fragilização por hidrogênio após um pré-tratamento típico em HCl inibido ou H2SO4.
Mudanças nas propriedades mecânicas atribuíveis ao processo de galvanização foram detectadas apenas quando o aço foi trabalhado a frio antes da galvanização, mas então apenas certas propriedades foram afetadas. Assim, a resistência à tração, resistência à prova e alongamento à tração de aço laminado a frio não são afetados, exceto que o alongamento à tração de aço laminado a frio 40% tende a aumentar pela galvanização.
Fragilidade e trincas — Trabalho a frio reduz a tenacidade ao entalhe do aço e aumenta a temperatura de transição para fratura frágil. Envelhecimento subsequente a temperaturas aumentadas fortalece este efeito. Mesmo se o próprio aço é endurecido por envelhecimento, o efeito do trabalho a frio pode ser suficiente para causar o aço a ter tenacidade inadequada para atender às demandas aplicáveis. O processo de envelhecimento pode em certos casos ser acelerado na temperatura elevada do banho de galvanização. No entanto, estes aços eventualmente se tornam quebradiços, sejam galvanizados a quente ou não.
Na galvanização a quente, é importante saber se os componentes foram trabalhados a frio. Ambos os aços mortos por alumínio e mortos por silício podem ser afetados negativamente por deformação a frio e envelhecimento através da galvanização. Se o trabalho a frio de um aço suscetível não puder ser evitado, então o aço deve ser aliviado de tensões a 600 °C a 650 °C por 30 minutos ou normalizado antes da galvanização. No entanto, aços suscetíveis são relativamente não muito comuns.
A galvanização a quente de aço estrutural comum não ligado ou de baixa liga não dá origem a fragilização por hidrogênio. Hidrogênio, que pode ser absorvido durante a decapagem, é principalmente expulso termicamente na imersão no zinco. Absorção de hidrogênio pode, no entanto, levar a fragilização de alguns aços endurecidos ou de alta resistência. Jateamento em vez de decapagem é uma possibilidade para evitar o problema.
Trincas intergranulares podem em certos casos ocorrer na galvanização a quente devido à penetração de zinco nos contornos intergranulares do aço. Uma pré-condição para isso é que grandes tensões tenham sido induzidas através de soldagem ou endurecimento do aço. O risco de trinca intergranular ou fratura devido à penetração de zinco é desprezível na galvanização a quente de aço estrutural comum. No entanto, material endurecido pode ser sensível. O risco de trinca pode ser minimizado se o aço for recozido a temperaturas maiores que as do banho de zinco, ou seja, acima de 460 °C.
Fragilização — É bastante raro o aço estar em condição fragilizada após galvanização. A ocorrência de fragilização depende de uma combinação de fatores. Sob certas condições, alguns aços podem perder suas propriedades dúcteis e tornar-se fragilizados. Vários tipos de fragilização podem ocorrer, mas destes tipos apenas a fragilização por envelhecimento por deformação é agravada pelo processo de galvanização. As seguintes informações são para orientação em aplicações críticas.
Susceptibilidade à fragilização por envelhecimento por deformação — Fragilização por envelhecimento por deformação é causada por trabalho a frio de certos aços, principalmente baixo carbono, seguido por envelhecimento a temperaturas menores que 600 °C, ou por trabalho a quente de aços abaixo de 600 °C. Todos os aços estruturais podem tornar-se fragilizados em certa medida. A extensão da fragilização depende da quantidade de deformação, tempo na temperatura de envelhecimento e composição do aço, particularmente teor de nitrogênio. Elementos conhecidos por prender nitrogênio na forma de nitretos são úteis para limitar os efeitos de envelhecimento por deformação. Estes elementos incluem alumínio, vanádio, titânio, nióbio e boro.
Fragilização por hidrogênio — Hidrogênio pode ser absorvido no aço durante decapagem ácida, mas é expulso rapidamente a temperaturas de galvanização e não é problema com componentes livres de tensões internas. Certos aços que foram trabalhados a frio e/ou tensionados durante a decapagem podem ser afetados por fragilização por hidrogênio a ponto de trincas ocorrerem antes da galvanização.
O processo de galvanização envolve imersão em um banho de zinco fundido a cerca de 450 °C. O efeito de tratamento térmico da galvanização pode acelerar o início da fragilização por envelhecimento por deformação em aços suscetíveis que foram trabalhados a frio. Nenhum outro aspecto do processo de galvanização é significativo.
Tensões de solda — Em estruturas soldadas, tensões de solda são parcialmente reduzidas pela galvanização a quente. Tensões de endurecimento nas zonas afetadas pelo calor da solda também são reduzidas. Isso significa que estruturas soldadas têm maior resistência estática na forma galvanizada a quente do que na condição não tratada.
Resistência à fadiga — A resistência à fadiga é afetada diferentemente pela galvanização a quente dependendo do tipo de aço. Há uma redução relativamente pequena em aços mortos por alumínio, enquanto a redução em aços mortos por silício pode ser um pouco maior. A razão para isso é a composição diferente da camada ferro-zinco. Sob condições de fadiga, trincas se formam nesta camada, que podem então atuar como iniciadoras de trincas na superfície do aço.
Na determinação de dados de fadiga em experimentos de laboratório, no entanto, material galvanizado a quente é comparado com aço 'novo', não tratado. Mas se uma estrutura não tratada é exposta ao ar livre, ela é imediatamente atacada por corrosão. Pites são formados que são 5 a 7 vezes mais profundos que a corrosão geral, e a resistência à fadiga diminui rapidamente. Inversamente, a resistência à fadiga de aço galvanizado a quente não muda apreciavelmente durante o tempo de exposição, desde que o revestimento de zinco permaneça na superfície do aço. Sob condições normais, pites não ocorrem no revestimento de zinco. A redução na resistência à fadiga causada pela galvanização a quente é pequena comparada com a redução causada por ataque de corrosão por pites. Também deve ser notado que jateamento abrasivo e, mais especialmente, soldagem também reduzem a resistência à fadiga.
Experiência prática mostra que a resistência à fadiga dos aços normalmente galvanizados não é significativamente afetada pela galvanização. A resistência à fadiga de certos aços, particularmente aços mortos por silício, pode ser reduzida, mas qualquer redução é pequena quando comparada com as reduções que podem ocorrer de ataque de corrosão por pites em aços não galvanizados, e com os efeitos de soldas.
Para fins práticos, onde a vida de projeto é baseada na resistência à fadiga de soldas, os efeitos da galvanização podem ser ignorados. A resistência à fadiga é reduzida pela presença de entalhes e cordões de solda, independentemente dos efeitos de processos envolvendo um ciclo de aquecimento como galvanização. Resfriamento rápido de trabalho quente pode induzir micro-trincas, particularmente em zonas de solda, produzindo um efeito de entalhe com consequentes reduções na resistência à fadiga.
Em aplicações críticas, especificações para galvanização de fabricações de aço soldado requerem resfriamento a ar em vez de têmpera em água após a galvanização para evitar a possibilidade de micro-trincas e reduções na resistência à fadiga.
Trabalho a frio — Trabalho a frio como perfuração de furos, cisalhamento e dobra antes da galvanização pode levar a fragilização de aços suscetíveis. Aços em espessuras menores que 3 mm são improváveis de serem significativamente afetados.
Aço galvanizado a quente e fogo — Aço galvanizado a quente não queima, mas a resistência diminui quando a temperatura aumenta. Construções de aço permanecem estáveis até que a temperatura crítica seja atingida. Isso ocorre entre 500 °C e 750 °C dependendo da situação de carga.
Aço galvanizado a quente exposto a temperaturas elevadas — Um estudo sobre como os revestimentos galvanizados a quente reagem quando expostos a temperaturas elevadas indicou que os revestimentos podem lidar com temperaturas até 275 °C, o que é verdade se o tempo de exposição for relativamente curto. Para tempos de exposição maiores que algumas semanas, esta temperatura é muito alta. Os resultados do estudo mostraram que revestimentos galvanizados de alta temperatura (imersão a 560 °C) respondem pior a temperaturas elevadas que revestimentos formados por galvanização de baixa temperatura.
A razão é que uma temperatura elevada causa transformações de fase sólida no revestimento. O revestimento externo de zinco puro é transformado em uma fase intermetálica ferro-zinco. Quando todo o revestimento consiste nesta fase ferro-zinco, ele se torna mais quebradiço e trincas podem se formar, especialmente durante resfriamento (processos cíclicos). Revestimentos galvanizados de alta temperatura são especialmente sensíveis, pois consistem predominantemente de fases intermetálicas desde o início. Combinações de temperaturas elevadas e tensões mecânicas, por exemplo vibrações, devem ser evitadas. Revestimentos de baixa temperatura com grande parte de zinco puro têm a melhor possibilidade de suportar temperaturas elevadas por períodos mais longos.
Durabilidade contra desgaste — Zinco puro é um metal macio, mas é mais duro que a maioria dos revestimentos orgânicos disponíveis. No entanto, as fases intermetálicas ferro-zinco criadas durante a galvanização a quente são muito duras, até mais duras que aços de construção comuns. Por causa disso, as fases ferro-zinco são mais resistentes ao desgaste que o zinco puro. Estudos mostraram que a camada intermetálica tem resistência ao desgaste que é 4 a 5 vezes melhor que a camada de zinco puro.
Resistência à corrosão atmosférica — A expectativa de vida de um revestimento galvanizado a quente é aproximadamente proporcional à espessura do revestimento. Portanto, em qualquer ambiente dado, é possível prever quanto tempo um revestimento vai durar antes que reparo seja necessário. Com um revestimento galvanizado, a expectativa de vida é baseada no aparecimento de 5% de ferrugem vermelha na superfície do aço.
A resistência à corrosão atmosférica de aço galvanizado a quente depende de fatores climáticos como umidade, chuva, proximidade à costa e presença de poluentes. Estes últimos podem ter um efeito particularmente prejudicial no desempenho do revestimento, dependendo de quais poluentes estão presentes no ambiente.
Taxas de corrosão de aço galvanizado a quente em locais costeiros (geralmente dentro de 1 km da marca de água alta) podem ser altas. Gases gerados pela indústria como dióxido de enxofre e óxidos nitroso atacam o revestimento de zinco, assim como gases de amônia. Em áreas rurais, revestimentos galvanizados a quente podem durar bem mais de 80 anos. Este desempenho pode ser comprometido onde aplicação excessiva de inseticidas e fertilizantes ocorre, que em combinação com umidade, atacam o revestimento. Curiosamente, revestimentos galvanizados envelhecem para uma cor mais clara em climas marinhos e para cores mais escuras em ambientes rurais e industriais.
Em alguns casos, o revestimento galvanizado a quente se transforma em um tom avermelhado, muitas vezes erroneamente tomado por ferrugem. Esta descoloração ocorre quando as ligas zinco-ferro reagem com a atmosfera para formar um filme protetor distinto baseado em liga zinco-ferro. Em certos ambientes, as ligas zinco-ferro podem até fornecer melhor controle de corrosão ao aço subjacente que zinco puro.
Papel do alumínio
Há mais de 75 anos, descobriu-se que a adição de uma pequena quantidade de alumínio ao banho de revestimento é a resposta perfeita para a questão de alterar a natureza da camada de liga sem interferir com a formação da zona de liga de ligação, de modo que a conformação em formas intrincadas seja possível. Inicialmente, a razão de como funciona tão efetivamente não era entendida, mas observou-se que ter alumínio no banho de zinco tornava a camada de liga muito fina comparada à de um banho livre de alumínio. O alumínio é um inibidor que reduz significativamente a taxa de reação zinco-ferro. Esta camada mais fina, e portanto mais dúctil, permite que a chapa de aço revestida seja conformada em muitas formas complexas sem perda de adesão do revestimento, pois não é propensa ao desenvolvimento de grandes trincas de cisalhamento internas.
Usar alumínio, a um nível de cerca de 0,15%, tornou-se o padrão para banhos de galvanização em linhas de galvanização contínua. A prática de adição de alumínio ainda é usada. No entanto, há um entendimento muito melhor agora da metalurgia do alumínio no zinco, com o resultado de que a concentração de alumínio é mais rigorosamente controlada. Alguns produtores usam 0,2% a 0,3% de alumínio, mas a maioria fica na faixa de 0,15% a 0,19%. Ao fazer revestimentos zinco-ferro (galvanneal), o nível de alumínio é reduzido para a faixa de 0,11% a 0,135%.
Embora a adição de uma quantidade tão pequena de alumínio tenha um efeito pronunciado na capacidade de conformar chapa galvanizada, não tem muito efeito no comportamento de corrosão em massa. No entanto, como o alumínio se concentra na camada de liga, e em certa medida na superfície do zinco, pode afetar adversamente questões como solda ponto, soldagem e ocorrência de ferrugem branca. Estes inconvenientes são insignificantes, porém, em comparação com o efeito benéfico que o alumínio exerce na capacidade de conformar a chapa galvanizada sem perda de adesão do revestimento.
Espangle — aparência de superfície do revestimento de zinco
À medida que o revestimento de zinco na superfície do aço solidifica, cristais dendríticos crescem ao redor de um núcleo de zinco solidificado, e em alguns casos, um padrão semelhante a flor de cristais de zinco brilhantes chamado 'espangle' forma-se na superfície do aço galvanizado (Figura 3). A espessura do revestimento é muito menor que o diâmetro de um espangle. Certas composições de aço causam o crescimento da camada de liga zinco-ferro até a superfície do revestimento galvanizado, produzindo acabamento cinza fosco.
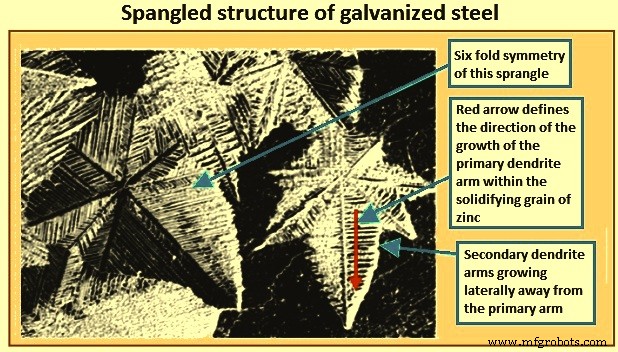
Figura 3 Estrutura espangle de aço galvanizado
Em algumas aplicações, o padrão espangle é considerado desejável, pois dá ao produto uma aparência atraente, mas no caso de aços automotivos, a rugosidade superficial e diferença de orientação de cristal associadas ao espangle prejudicam a aparência do aço após pintura, portanto não é desejável em tais aços. Para tais aços, padrão espangle extremamente fino é necessário.
Espangles desenvolvem-se quando o zinco fundido aderido ao aço é resfriado abaixo do ponto de fusão do zinco (cerca de 419 °C). Nesta temperatura, os átomos dispostos aleatoriamente no zinco líquido começam a se posicionar em um arranjo muito ordenado. Isso ocorre em muitos locais aleatórios dentro do revestimento de zinco fundido. Este processo de transformação é o processo de solidificação ou cristalização. As pequenas regiões de solidificação dentro do zinco fundido são definidas como 'grãos'. À medida que átomos individuais no zinco fundido se anexam a um grão solidificante (causando crescimento do grão), eles o fazem de forma ordenada e formam um arranjo distinto, ou cristal. No caso do zinco, os cristais formam com simetria hexagonal. À medida que os grãos de zinco sólido crescem, átomos individuais de zinco se arranjam na simetria hexagonal frequentemente visível do espangle final. Quando o revestimento está completamente solidificado, espangles individuais definem grãos individuais de zinco.
O termo 'nucleação' define o processo de transformação de átomos dispostos aleatoriamente de zinco fundido em um pequeno arranjo organizado de átomos nos cristais de semente no estágio inicial de solidificação. Uma alta taxa de nucleação tende a causar a formação de numerosos grãos pequenos na estrutura final solidificada, enquanto uma taxa baixa tende a favorecer o crescimento de grãos grandes.
Há outro aspecto do processo de solidificação que leva ao padrão de floco de neve em revestimentos galvanizados: crescimento dendrítico. Crescimento dendrítico causa os grãos solidificantes individuais a crescerem no revestimento de zinco fundido com uma borda arredondada distinta. Um braço dendrítico primário e braços dendríticos secundários que crescem lateralmente para longe do braço dendrítico primário são mostrados na Figura 3. Dendritas são visíveis em um revestimento galvanizado porque vemos uma versão bidimensional da estrutura de grãos solidificados dendríticos, como fundidos.
A taxa de crescimento dos braços dendríticos durante a solidificação do revestimento de zinco fundido compete com a taxa de nucleação de novos grãos dentro do zinco fundido. Este processo determina o tamanho final da estrutura completamente solidificada. Na Figura 3, há um padrão espangle grande bem definido que mostra que a taxa de crescimento dendrítico dominou o processo de solidificação, levando a um pequeno número de espangles grandes. A característica de tais espangles é que são mais espessos no centro e mais finos nas bordas (contornos de grão) e, portanto, difíceis de suavizar por laminação de temper. Por outro lado, revestimentos de zinco com espangles menores têm contornos menos deprimidos e podem ser suavizados por laminação de temper. A natureza e taxa de crescimento dendrítico durante a solidificação do zinco fundido é grandemente influenciada por outros elementos metálicos presentes no zinco fundido.
O tamanho do espangle depende da química do zinco, taxa de resfriamento e outros fatores como lisura da base de aço. A Figura 4 mostra comparação de diferentes tamanhos de espangle. Espangles podem ser classificados qualitativamente nas seguintes três categorias.
Espangle regular — São estruturas de cristal de zinco multifacetadas visíveis em aço revestido de zinco. A taxa de resfriamento é não controlada, o que produz tamanho de grão variável.
Espangle minimizado — Estes padrões de grão em aço revestido de zinco são visíveis a olho nu. São menores e menos distintos que o padrão visível em espangle regular. O crescimento da estrutura de cristal de zinco é interrompido por técnicas especiais de produção ou inibido por uma combinação de química do banho de revestimento e resfriamento.
Livre de espangle — Aços revestidos de zinco livres de espangle têm um acabamento uniforme no qual as irregularidades de superfície criadas pela formação de espangle não são visíveis a olho nu. O acabamento é produzido por uma combinação de química do banho de revestimento, ou resfriamento, ou ambos.
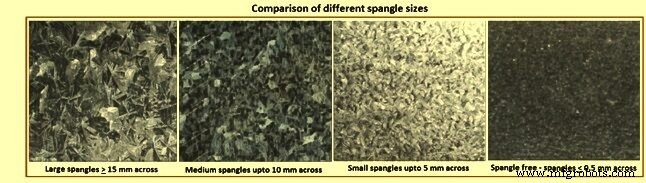
Figura 4 Comparação de diferentes tamanhos de espangle
No caso de revestimento de zinco, a razão mais comum para o padrão de crescimento dendrítico bem definido é a presença de chumbo no metal fundido. Presença de chumbo no zinco fundido resulta em espangles grandes, pois diminui a energia interfacial sólido/líquido no revestimento solidificante. Isso leva a um aumento na velocidade de crescimento dendrítico, resultando em espangles grandes. Chumbo precipita na superfície do revestimento, e a distribuição variável de partículas de chumbo através da superfície define a aparência óptica (espangles brilhantes ou opacos).
Em dias anteriores, revestimentos de zinco continham até 1% de chumbo. Nos últimos 40 anos, a porcentagem de chumbo foi reduzida. Concentração típica de chumbo hoje tem sido menos de 0,15%, frequentemente tão baixa quanto 0,03% a 0,05%. Mesmo esta menor quantidade de chumbo ainda é suficiente para desenvolver comportamento de crescimento dendrítico durante o processo de solidificação. Presente nível de chumbo na faixa de 0,05% a 0,10% no banho de zinco fundido é mantido para alcançar um padrão espangle bem desenvolvido. Como agora há preocupações ambientais sobre o uso de chumbo, práticas foram desenvolvidas para usar zinco livre de chumbo e adicionar uma pequena quantidade de antimônio no banho de zinco fundido (0,03% a 0,10%) para alcançar padrão espangle bem desenvolvido.
No caso de zinco com chumbo para obter revestimento mais liso, é possível suprimir o crescimento de espangle resfriando rapidamente o revestimento. Isso é feito pelo uso de um dispositivo de minimização de espangle acima do banho de zinco. Estes dispositivos direcionam vapor ou poeira de zinco na superfície para congelar rapidamente o zinco fundido e manter o espangle pequeno. Tal tecnologia não é necessária no caso de zinco livre de chumbo (teor de chumbo normalmente menor que 0,01% e frequentemente menor que 0,005%) é usado. Revestimentos livres de chumbo dão uma superfície livre de espangle que fornece o acabamento de alta qualidade necessário pelas indústrias automotiva e de eletrodomésticos.
Revestimentos livres de chumbo têm um padrão de grão que é mal visível a olho nu. Tipicamente os espangles são 0,5 mm de diâmetro. Em tais revestimentos, os grãos não crescem por modo dendrítico, mas por modo celular de crescimento. Os grãos nucleiam na superfície do aço e crescem para fora em direção à superfície livre. Ausência de grandes espangles torna a superfície do aço brilhante e as depressões de contorno de grão não existem. Revestimento não espangle combinado com laminação de temper torna o aço muito liso, que pode ser pintado para dar um acabamento muito liso.
Não é fácil produzir revestimentos não espangle livres de chumbo ou antimônio por causa de sua influência na viscosidade do zinco fundido. É difícil evitar flacidez e ondulações no revestimento de zinco devido à maior viscosidade do zinco fundido quando chumbo ou antimônio não estão presentes. Quanto mais espesso o revestimento, maior a tendência a formar flacidez e ondulações. No entanto, as indústrias automotiva e de eletrodomésticos precisam de revestimentos mais finos e seus produtos são feitos em linhas de alta velocidade, o que permite que produtores usem banhos de revestimento livres de chumbo para evitar espangles e ainda atingir revestimento livre de ondulações.
Processo de manufatura
- Aço Zincado vs. Galvanizado: Entendendo as Principais Diferenças
- Latão: Composição, História e Fabricação Moderna
- Palha de Aço: História, Produção e Segurança
- Tubos de Aço: Tipos, História e Fabricação Moderna
- A Arte da Tesoura: Das Lâminas de Mola Antigas às Ferramentas de Precisão Modernas
- A Evolução das Banheiras: Dos Banhos Antigos à Fabricação Moderna
- O Que é Aço A2? Um Grau de Aço Ferramenta Versátil e Custo-Efetivo para Aplicações Industriais e Marcenaria
- Aço Galvanizado Explicado: Tipos, Aplicações e Principais Benefícios
- Galvanização Explicada: Definição, Métodos e Processos para Proteção contra Corrosão
- Escolhendo os Graus Corretos de Aço para Ferramentas para Desempenho Ótimo