



Tubos de Aço: Tipos, História e Fabricação Moderna
Tubos de aço são tubos longos e ocos que servem como espinha dorsal de inúmeros sistemas de infraestrutura. São produzidos por dois processos distintos — soldados ou sem costura — cada um começando com aço bruto fundido em uma forma trabalhável. O aço é então estirado em um tubo sem costura ou suas bordas são unidas e seladas com solda. Desde o início do século XIX, esses métodos evoluíram para os processos contínuos e altamente eficientes usados hoje, produzindo milhões de toneladas de tubos de aço anualmente e tornando-o o produto mais utilizado na indústria siderúrgica.
Graças à sua resistência e leveza, tubos de aço são indispensáveis em diversos contextos: distribuição subterrânea de água e gás, proteção de cabos elétricos, quadros de bicicletas, componentes automotivos, sistemas de refrigeração e aquecimento, encanamento, mastros de bandeira, postes de iluminação e até equipamentos médicos. Sua versatilidade continua a impulsionar a demanda em todos os setores.
História
A engenhosidade humana aproveitou estruturas tubulares por milênios. Agricultores antigos desviavam água usando tubos de junco e argila; engenheiros chineses empregavam tubos de junco já em 2000 a.C., enquanto tubos de chumbo europeus apareceram no século I d.C. Sociedades tropicais usavam bambu, e americanos coloniais recorriam à madeira. A primeira rede de abastecimento de água de Boston em 1652 utilizava troncos ocos.
O moderno tubo de aço soldado tem suas raízes em 1815, quando William Murdock criou um sistema de lâmpadas a carvão que exigia longos tubos metálicos. Em 1824, James Russell patenteou um método que unia tiras de ferro aquecidas, mas foi o processo de solda de topo de Comelius Whitehouse em 1825 que lançou a base para a produção atual. A primeira fábrica nos EUA a empregar essa técnica abriu na Filadélfia em 1832.
A produção contínua foi introduzida em 1911 por John Moon, permitindo que fábricas fabricassem tubos em um fluxo ininterrupto — um grande salto de eficiência. Enquanto isso, tubos sem costura surgiram no final do século XIX, primeiro produzidos perfurando um furo através de um cilindro sólido. A fábrica de 1895 que produziu os primeiros tubos sem costura atendeu às crescentes demandas das indústrias de bicicletas e, posteriormente, automobilísticas, que exigiam tubos de paredes finas e alta resistência para linhas de gasolina e óleo.
A produção sem costura inicial em 1840 envolvia perfurar um furo central em um lingote — um processo ineficiente que produzia paredes irregulares. Uma patente de 1888 melhorou isso fundindo um lingote ao redor de um núcleo de tijolo refratário, removendo o núcleo para deixar um furo limpo. Técnicas modernas de laminação substituíram desde então esses métodos iniciais.
Design
Tubos de aço vêm em duas variedades principais: sem costura e soldados. Tubos sem costura são mais leves com paredes mais finas, ideais para bicicletas e transporte de líquidos. Tubos soldados, que apresentam uma única costura ao longo de seu comprimento, são mais pesados e rígidos, oferecendo retidão consistente e são comumente usados para gasodutos, conduítes elétricos e encanamento onde alta tensão não é esperada.
Características-chave — diâmetro, espessura da parede, grau do aço, comprimento, revestimento e acabamento das extremidades — são cuidadosamente controladas durante a produção para atender a requisitos específicos de aplicação. Diâmetros variam de tubos microscópicos para agulhas hipodérmicas a grandes condutas municipais de gás.
Matérias-Primas
O aço, principalmente ferro ligado com elementos como alumínio, manganês, titânio, tungstênio, vanádio e zircônio, é a matéria-prima principal. Agentes de acabamento adicionais podem ser aplicados, incluindo óleo leve para proteção ou ácido sulfúrico durante a limpeza. Pintura ou revestimentos de zinco são comumente usados para prevenir corrosão.
O Processo de Fabricação
A produção de tubos de aço segue uma estrutura de três estágios: conversão do aço bruto em forma trabalhável, formação do tubo em linha contínua ou semi-contínua, e corte final e personalização.
Produção de Lingotes
- Aço fundido é produzido pela fusão de minério de ferro e coque em forno, seguido de purga de excesso de carbono com oxigênio. O aço líquido é vertido em moldes de paredes grossas para resfriar em lingotes.
- Conformação de lingotes — através de rolos massivos — produz produtos planos (chapas, folhas) ou longos (barras, vergalhões).
Produção de Blocos e Placas
- Blocos (blooms) são formados passando lingotes por laminadores "dois-altos" ou "três-rolos" ranhurados, que comprimem e alongam o aço. Operadores invertem os rolos para afinar o material, enquanto manipuladores garantem processamento uniforme.
- Placas (slabs) são laminadas de forma semelhante, com rolos laterais controlando a largura. Após conformação, extremidades irregulares são aparadas e as peças cortadas no tamanho.
Processamento Adicional
- Blocos tornam-se tarugos (billets) via laminação adicional. Tarugos são então cortados por tesouras voadoras sincronizadas, produzindo peças longas e estreitas que formarão tubos sem costura.
- Placas são aquecidas a 1.204 °C (2.200 °F) para formar uma camada de óxido, removida por quebrador de carepa e jato de água de alta pressão. São então esticadas em um laminador a quente — frequentemente com 800 m de comprimento — em tiras finas chamadas "skelp", convertendo uma placa de 15 cm de espessura em uma fita de 400 m em cerca de três minutos.
- Após estiramento, o aço é decapado em banhos de ácido sulfúrico, enxaguado, seco e enrolado em grandes bobinas para transporte às fábricas de tubos.
Fabricação do Tubo
- O skelp é desenrolado e aquecido antes de passar por rolos ranhurados que curvam suas bordas, formando um tubo não soldado. Eletrodos de solda então selam as extremidades, e um rolo de alta pressão garante uma costura apertada. Dependendo do tamanho, tubos soldados podem ser produzidos a até 335 m por minuto.
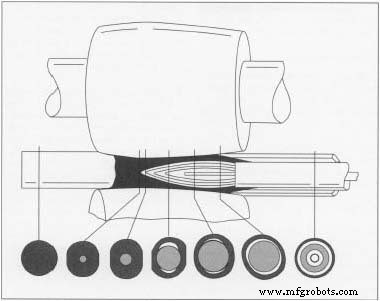
- Para tubos sem costura, tarugos quadrados são aquecidos e moldados em cilindro, então laminados com pressão extrema para esticar o tarugo e criar um furo central. Um perfurador em forma de bala garante uma abertura suave e regular. Laminação subsequente alinha espessura da parede e formato.
Processamento Final
- Após a formação, tubos podem passar por endireitamento, ajuste de juntas (rosqueamento para diâmetros pequenos) e medição dimensional. Dados de qualidade são estampados em cada tubo. Óleo protetor é aplicado, e muitos tubos recebem galvanização ou revestimento de zinco para resistir à ferrugem. Tintas especializadas podem ser adicionadas conforme necessidades de aplicação.
Controle de Qualidade
Medidores avançados de raios-X monitoram continuamente a espessura da parede comparando o tubo teste com um de referência. Variações ajustam automaticamente as pressões de laminação. No final da linha, testes de pressão enchem o tubo com água e aplicam pressão para confirmar integridade; unidades defeituosas são descartadas.
Processo de manufatura
- Âmbar: Da Resina Antiga ao Tesouro Científico — História, Propriedades e Usos Modernos
- A Guillotina: História, Design e Legado
- Silício: Propriedades, Produção e Perspectivas de Mercado
- Palha de Aço: História, Produção e Segurança
- O Ukulele: Das Raízes Portuguesas ao Artesanato Moderno
- Guia Completo da Indústria de Frango nos EUA: História, Produção e Controle de Qualidade
- Compostagem: A Solução Definitiva para Enriquecimento do Solo
- Vodka: Da Destilação Antiga à Produção Moderna
- Ferro: Propriedades, História e Aplicações Cotidianas
- Tubo de Aço Galvanizado: Benefícios, Usos e História