



A Arte da Tesoura: Das Lâminas de Mola Antigas às Ferramentas de Precisão Modernas
A Arte da Tesoura: Das Lâminas de Mola Antigas às Ferramentas de Precisão Modernas
Tesouras — simples, mas indispensáveis — evoluíram ao longo de milênios. Das primeiras tesouras de mola de bronze às ferramentas de engenharia de precisão de hoje, elas combinam metalurgia, design mecânico e controle de qualidade meticuloso para entregar desempenho de corte confiável para inúmeras aplicações.
Contexto
Tesouras consistem em um par de lâminas metálicas articuladas de modo que fechar os cabos traz as lâminas em contato, cortando qualquer material colocado entre elas. O termo tesouras grandes refere-se a versões maiores com lâminas acima de 15 cm (6 pol). Enquanto tesouras infantis têm lâminas cegas para segurança, instrumentos profissionais — corte de cabelo, trabalho com tecido, corte de metal ou jardinagem — exigem lâminas mais afiadas e resistentes.
Variantes especializadas incluem tesouras de costura (uma ponta afiada, uma cega), tesouras de unha (lâminas curvas), tesouras de picotar (lâminas entalhadas para bordas decorativas) e tesouras de desbastar (para reduzir volume de cabelo).
Marcos históricos:
- ~3.000–4.000 anos atrás: tesouras de mola de bronze do Oriente Médio — duas lâminas ligadas por uma tira curva que flexiona ao ser apertada.
- Romanos, Chineses, Japoneses, Coreanos: tesouras articuladas com dobradiça central — design ainda usado em ferramentas modernas.
- Séculos XVI–XVII na Europa: tesouras de mola permaneciam comuns; tesouras articuladas tinham produção limitada.
- 1761: Robert Hinchliffe de Sheffield introduziu tesouras articuladas de aço fundido, aproveitando a nova técnica de aço fundido de Benjamin Huntsman para aço uniforme, livre de impurezas.
- Século XIX: tesouras decorativas, forjadas à mão, com cabos intrincados; século XX viu produção mecanizada por martelo de queda.
Matérias-Primas
A maioria das tesouras é feita de aço, embora ferramentas especializadas possam usar ligas alternativas:
- Aço carbono (≈1 % carbono): lâminas e cabos formam uma peça contínua; durável e afiado, frequentemente niquelado ou cromado para resistir à ferrugem.
- Aço inoxidável (≈1 % carbono, ≥10 % cromo): lâminas emparelhadas com cabos de plástico (ABS ou similar) para leveza e resistência à ferrugem.
- Aplicações especiais: lâminas sem faísca para cortar cordite; lâminas neutras magneticamente para fita magnética.
O Processo de Fabricação
Fabricação dos Blanks
- Blanks são as metades não afiadas, pré-montadas das tesouras — lâmina+cabo ou apenas lâmina. Um cabo soldado ou moldado pode ser fixado posteriormente.
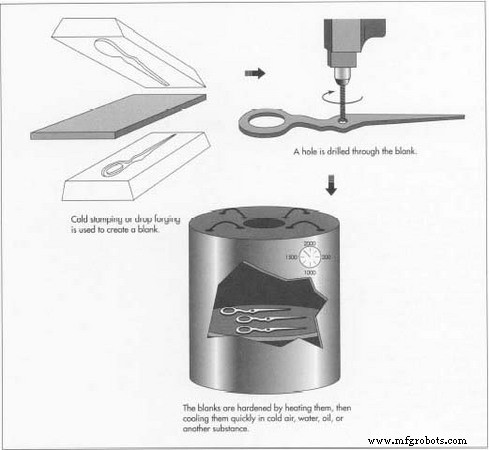
- Tesouras de baixo custo frequentemente usam estampagem a frio — uma matriz corta o blank de aço não aquecido.
- Blanks de maior qualidade vêm de moldagem (aço fundido vertido em matriz) ou forjamento por queda — um martelo aquecido golpeia o aço, aumentando a resistência.
Processamento dos Blanks
- Aparar excesso de metal e furar o orifício do pivô.
- Endurecimento por calor: blanks são aquecidos a temperatura especificada, então resfriados em ar, água, óleo ou outras mídias.
- Revenimento: reaquecidos e resfriados lentamente para alcançar dureza uniforme em ambas as lâminas.
- Peening: martelamento suave em bigorna endireita qualquer empenamento dos ciclos de calor.
Afiação e Polimento
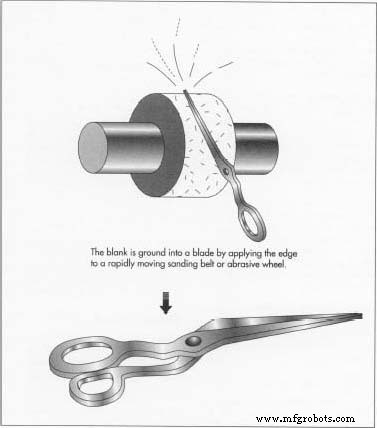
- A aresta da lâmina é afiada em cinta rotativa ou roda abrasiva. Pequenas partículas abrasivas desgastam o aço até uma aresta navalha.
- Água ou fluidos de corte resfriam a lâmina, prevenindo empenamento induzido por calor.
- Polimento segue com abrasivos mais finos para acabamento liso e durável.
Fabricação dos Cabos
- Cabos metálicos podem ser forjados ou fundidos e então soldados à lâmina. Cabos plásticos são moldados por injeção de ABS fundido ou similar, então fixados com adesivo forte.
Montagem das Tesouras
- Lâminas polidas são alinhadas e unidas por um rebite (fixo) ou parafuso (ajustável).
- Ajuste garante contato uniforme das lâminas; o dispositivo é então banhado ou revestido para proteção contra corrosão.
- Inspeção final verifica alinhamento, afiação e acabamento antes da embalagem.
Controle de Qualidade
Foco principal do QC: alinhamento preciso das lâminas. O ponto de pivô e ponto de corte devem alinhar-se dentro de ±0,0001 pol (≈0,025 mm). Inspeção visual verifica:
- Contato uniforme das lâminas sem folgas ou sobreposição.
- Ausência de defeitos de "asa" onde uma lâmina sobrepõe a outra.
- Pressão consistente necessária para fechar as lâminas.
Testes funcionais usam tecidos sintéticos resistentes para verificar afiação e força de corte. Usuários finais são aconselhados a manter tesouras por lubrificação regular, afiação e armazenamento adequado.
O Futuro
Inovações continuam a refinar esta ferramenta clássica. Designs de lâmina rolante reduzem atrito, enquanto cerâmicas de óxido de zircônio produzem lâminas à prova de ferrugem, auto-afiáveis — estendendo vida e reduzindo manutenção.
Conclusão
Das lâminas de mola antigas às ferramentas de precisão modernas, as tesouras exemplificam como ciência de materiais pensada, engenharia e controle de qualidade convergem para criar um instrumento atemporal da vida cotidiana.
Processo de manufatura
- Palha de Aço: História, Produção e Segurança
- Tubos de Aço: Tipos, História e Fabricação Moderna
- A Evolução das Banheiras: Dos Banhos Antigos à Fabricação Moderna
- Zinco: Propriedades, Aplicações e Processo de Produção
- Aço Inoxidável: Propriedades, Fabricação e Aplicações Futuras
- Entendendo os Quatro Tipos Principais de Aço para Construção e Manufatura
- O Que é Aço A2? Um Grau de Aço Ferramenta Versátil e Custo-Efetivo para Aplicações Industriais e Marcenaria
- Escolhendo os Graus Corretos de Aço para Ferramentas para Desempenho Ótimo
- Aço Carbono vs. Aço Inoxidável: Diferenças Principais Explicadas
- Aço Chromoly: O Material de Baixa Liga Forte, Durável e Resistente à Corrosão