



Otimização do Projeto de Passes de Laminação para Perfilamento Preciso de Aço
Produtos longos são normalmente laminados em várias passagens, cujo número é determinado pela razão entre o material de entrada inicial (lingote quadrado ou redondo ou bloom) e a seção transversal final do produto acabado. A área de seção transversal é reduzida em cada passagem e a forma e tamanho do material de aço sendo laminado gradualmente se aproximam do perfil desejado.
A laminação é realizada entre ranhuras nos rolos. Duas ranhuras opostas nos rolos colaboradores formam uma passagem, que corresponde à forma de seção transversal da peça de trabalho esperada após a passagem. Após cada passagem, a seção transversal diminui e sua forma torna-se mais próxima da forma do produto final. O desenvolvimento das formas das passagens subsequentes e sua localização adequada nos rolos é chamado de projeto de passes de laminação (roll pass design).
Fundamentos do Projeto de Passes
O projeto de passes de laminação é parte essencial do processo de laminação de produtos longos, pois os produtos longos são laminados entre rolos conformados em moinhos de laminação de produtos longos. O projeto de passes geralmente significa o corte de ranhuras no corpo do rolo através das quais o aço a ser laminado é feito passar sequencialmente para obter o contorno e tamanho desejados.
O objetivo primário do projeto de passes é garantir a produção de um produto de perfil correto dentro dos limites de tolerância, livre de defeitos, com boa qualidade superficial e as propriedades mecânicas requeridas. Além disso, condições econômicas devem ser alcançadas durante a laminação do produto, por exemplo, máxima produtividade ao menor custo, utilização ótima de energia, condições de trabalho fáceis para a equipe de laminação e desgaste mínimo dos rolos.
O projeto de passes é um conjunto de métodos para determinar as dimensões, forma, número e tipo de arranjo das passagens do moinho de laminação. O projeto de passes também inclui o cálculo de forças de prensagem e sua distribuição nas passagens. Várias passagens são feitas para cada seção; um lingote quadrado ou redondo ou bloom adquire uma forma especificada em cada passagem sucessiva. Os passes de laminação são projetados para evitar tensões excessivas no aço sendo laminado, pois tais tensões podem levar à formação de trincas e outros defeitos.
O projeto de passes baseia-se nas características da entrada inicial (peso do lingote/bloom, grau de aço, e temperatura do aço antes e durante o curso da laminação), características do produto laminado acabado (dimensão da seção, tolerâncias e especificação concernente a propriedades mecânicas, e acabamento superficial do produto laminado), e características do moinho de laminação (número de estandes, diâmetro do rolo, resistência dos rolos, velocidade de laminação, potência disponível do motor de acionamento, e equipamentos de moinho disponíveis). Outros fatores que são considerações importantes para bom projeto de passes são carga de laminação, redução (draft), deformação (strain), e taxa de transferência de calor, que afetam a condição de fluxo plástico do material de aço. Além disso, a forma de uma seção em uma passagem particular deve garantir fluxo livre do aço no vão/ranhura do rolo. Seleção de ângulo de cone/ranhura apropriado na passagem é necessário para evitar encravamento (jamming) do material de aço nos rolos.
Tradicionalmente, o projeto de passes era considerado mais arte que ciência. Em 1969, um trabalho importante, sistematizando os princípios do projeto de passes, foi publicado por Wusatowski. Desde então, a complexidade dos processos de laminação de produtos longos aumentou. Moinhos modernos de laminação de produtos longos são construídos como moinhos de laminação contínuos ou semi-contínuos. Além disso, muitos novos graus de aço foram desenvolvidos, requerendo novas estratégias de laminação, como laminação controlada e resfriamento controlado, conhecidos como processamento termomecânico. Hoje, tal processamento é prática comum, melhorando a qualidade do produto pela otimização da microestrutura obtida por processos impulsionados por deformação e temperatura, como recristalização e crescimento de grão. Portanto, o projeto de passes torna-se ainda mais complicado ao otimizar a microestrutura final e os projetistas de passes precisam aplicar modelos sofisticados de material e processo em seu trabalho. Felizmente, na última década, simulações auxiliadas por computador tornaram-se viáveis para tal abordagem, reduzindo gradualmente a abordagem cara de tentativa e erro para otimizar o processo de laminação de produtos longos.
Ranhuras dos Rolos (Roll Grooves)
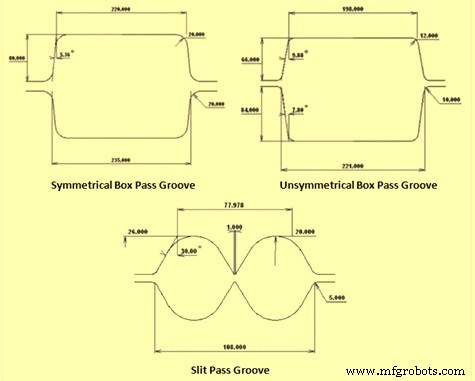
Existem diferentes tipos de ranhuras usadas para laminação de perfis. Ranhuras comuns são ranhuras de caixa retangulares, ranhuras diagonais como quadrados e ranhuras rômbicas (diamantes), ranhuras redondas ou falsamente redondas, bem como ranhuras ovais. As ranhuras podem ser simétricas, assimétricas e de fenda (slit). Parâmetros importantes das ranhuras são altura (profundidade), ângulo da ranhura, raio de alívio, raio de fundo, larguras no colarinho, topo, meio-fundo e deflexão do meio-fundo. Geralmente, uma combinação de ranhuras é usada no projeto de passes. Desenhos típicos de algumas ranhuras de passagem simétricas, assimétricas e de fenda são mostrados na Figura 1.
Regras Práticas (Thumb Rules)
Algumas regras práticas usadas no projeto de passes para ângulo da ranhura, ângulo de fundo, raio de alívio e raio de fundo são dadas na Tabela 1.
| Tabela 1: Algumas regras práticas | ||||
|---|---|---|---|---|
| Tipo de Passagem | Ângulo da Ranhura | Ângulo de Fundo | Raio de Alívio | Raio de Fundo |
| Passagem de caixa (Box pass) | 8-10° | — | 10 mm | — |
| Passagem diamante (Diamond pass) | > 90° | — | 18 mm | — |
| Passagem quadrada (Square pass) | 45° | ~90° | 5 mm | — |
| Passagem oval (Oval pass) | 60° | — | 5 mm | — |
| Passagem redonda intermediária | 60° | 30° | — | — |
| Para redondos | — | — | 0,2 x raio de fundo | 0,5 x diâmetro |
| Para redondos na passagem final | — | — | 1,5 | — |
(1) Ajustes de oval para redondo devem ser 0,3 a 0,7.
(2) Para ovais, a razão largura/altura deve ser menor que 3,0.
Requisitos Básicos para Projeto Correto de Passes
- O número e arranjo de passagens em um estande de rolo particular devem garantir a exploração mais uniforme possível de todas as passagens em cada estande. Números maiores de passagens resultam em menor produção do estande, enquanto número menor de passagens causa desgaste excessivo do rolo. Além disso, se o número de passagens não for ótimo, há perigo de defeitos de laminação ou possibilidade de fratura do rolo.
- Deve haver redução uniforme nas últimas passagens e redução diferente nas passagens iniciais de formação do perfil, onde a seção é grande e o aço está quente.
- A redução deve ser distribuída de forma a garantir, na medida do possível, desgaste uniforme da passagem e evitar sobrecarga dos acionamentos e dos rolos.
Características de um Bom Projeto de Passes
- Deve garantir um perfil com superfície lisa e dimensões corretas dentro dos limites especificados na norma concernente.
- Deve garantir consumo específico mínimo de energia, potência e rolo.
- Deve dar deformação ao material laminado de tal forma e em estágios de modo a ter tensões internas mínimas no produto acabado.
- Deve criar uma cultura de trabalho simples e conveniente no estande, minimizando a operação manual ao mínimo possível e deve ser possível introduzir automação do processo tecnológico.
- Deve otimizar o número de passagens requeridas para laminação para reduzir o ciclo total de tempo de laminação, com tempo mínimo gasto para troca e ajuste de rolos.
Cálculos Envolvidos no Processo de Projeto de Passes
- Determinação da dimensão do produto acabado. Dimensões são calculadas como função de geometria, material de aço, temperatura e tensão. Cálculos são feitos usando fórmula de espalhamento (spread formula), geralmente a fórmula de espalhamento de Wusatowski aplicada no método de Lendl.
- Cálculo do fator de contração do aço. A dimensão a frio é a dimensão a quente dividida pelo fator de expansão baseado na temperatura real e tensão de fluxo real.
- Laminação a quente é um processo de compressão. A força de laminação (roll force), que é a força imposta nos rolos pelo metal processado durante a laminação a quente, é uma questão importante de projeto. Força de separação dos rolos e torque influenciam todo o processo de projeto de passes. O cálculo da força de laminação é necessário para garantir que o moinho não seja sobrecarregado e haja potência suficiente disponível para a redução de laminação ser feita.
- Cálculo de alongamento médio e número de passagens requeridas.
- Cálculos de potência de laminação necessária e cargas em equipamentos mecânicos. Os cálculos de carga, torque e potência são feitos baseados na fórmula de Sims do lingote/bloom até dimensão de acabamento como função de geometria, grau de aço, temperatura e tensão. O cálculo de temperatura é função de potência, dimensão e coeficiente de transferência de calor.
- Determinação de progressão de passagens e árvore genealógica (family tree).
- Desenho detalhado das formas das passagens.
Também para controle de tensão entre estandes, é importante definir um controle preciso de velocidade e relações de revolução do motor entre os estandes/motores em um moinho contínuo. O cálculo de velocidade e revolução do motor é feito a partir da velocidade de saída do acabamento upstream do lingote/bloom de acordo com o princípio de fluxo de massa constante. O cálculo de velocidade é função de velocidade de acabamento, área da barra, diâmetro do rolo, tensão e deslizamento para frente (forward slip).
O projeto de passes não apenas visa melhorar o tamanho, forma e propriedades mecânicas dos produtos laminados, mas também busca otimizar o próprio processo de passes de laminação. Embora o projeto de passes para laminação de perfis seja geralmente baseado no conhecimento empírico de especialistas humanos, a maioria das fórmulas empíricas só dá bons resultados dentro de uma faixa limitada de aplicações. A laminação de perfis sempre representou o processo de laminação mais complicado para otimização.
Ainda é difícil decidir sobre a solução ótima para um dado problema de projeto de passes. Parte do problema é que não há regras específicas predeterminadas para projeto de passes, de modo que quando um problema ocorre é difícil saber a causa exata. Além disso, o problema fica mais complicado quando existem objetivos hierárquicos competindo.
A antiga arte do projeto de passes está se transformando em tecnologia moderna baseada em progresso científico. A tarefa de projeto de rolos a quente atualmente requer uso de ferramentas e metodologias modernas de projeto. Com o rápido desenvolvimento de hardware e software de computador, as seguintes metodologias foram desenvolvidas:
- Método de elementos finitos (MEF/FEM) para projeto de passes em laminação de perfis.
- Configuração hierárquica de forma tem sido usada com sucesso para classificar e destacar problemas de projeto em projeto de passes. Demonstrou-se que um sistema de classificação hierárquica pode ser realizado usando um sistema de menu em cascata.
- Método de projeto de passes a quente baseado em matriz. Observou-se que o projeto de passes é dominado pelo cálculo de vários parâmetros. Estes parâmetros, como força de laminação, torque, espalhamento, alongamento e redução (draft), envolvem processo de cálculo complicado. Todas as fórmulas e métodos são integrados no sistema de projeto de passes baseado em matriz.
O complicado processo de projeto de laminação a quente de produtos longos foi integrado no sistema de projeto baseado em matriz. Como os métodos e informações de projeto disponíveis, tais como empíricos, experimentais, teóricos e de ME, podem ser encontrados na matriz, a abordagem tem potencial para produzir produtos laminados de maior qualidade usando o método otimizado de projeto de passes comparado aos que usam as condições de aplicação dos métodos ad hoc existentes. Por isso, o sistema de projeto de passes baseado em matriz está se tornando mais popular atualmente.
Processo de manufatura
- Prevenindo Empenamento em Peças Moldadas por Injeção: Estratégias de Design
- Design de Produto para Consumidor: Um Guia Prático para o Sucesso
- Design para Manufaturabilidade: Guia Prático para Engenheiros e Designers
- Dominando Design de Produto: Estratégias Comprovadas para Superar Desafios Comuns
- Projetando Contatos de Chave Confiáveis: Materiais, Tipos e Estratégias de Proteção
- Como Passar Arrays 1D e 2D para Funções em C – Um Guia Prático
- Dominando a Declaração Pass em Python: Guia Prático
- Domine o Verilog: Tutorial Completo para Projeto de Circuitos Digitais
- Design de Arquitetura: Princípios, Práticas e Impacto
- O Papel Crítico do Design para Manufatura (DFM) no Sucesso do Hardware