



Metalurgia dos Cilindros de Laminadores: Projeto, Materiais e Desempenho
Metalurgia dos Cilindros de Laminadores
Cilindros são ferramentas usadas em laminadores para reduzir a seção transversal do material laminado. São ferramentas altamente solicitadas e sujeitas a desgaste. Necessários tanto para laminação de perfis quanto produtos planos. No passado recente, tecnologia de laminação melhorou e mudou dramaticamente, mas cilindros sempre permaneceram a parte mais crítica dos laminadores. Peso dos cilindros varia dependendo do tipo e tamanho do laminador e tipo de cilindro. Durante laminação, cilindro está sob alta carga e área de contato com material sofre desgaste.
Dependendo do perfil do produto laminado, corpo do cilindro pode ser liso (plano) para laminação de chapas (placas ou tiras) ou canelado para laminação de material conformado (perfis). Cilindros têm dois componentes principais: (i) corpo do cilindro e (ii) pescoço do cilindro. Dois pescoços, um de cada lado. Corpo é a parte que entra em contato direto e deforma o metal da peça. Par de cilindros canelados mostrando tambor e pescoço na Fig. 1.
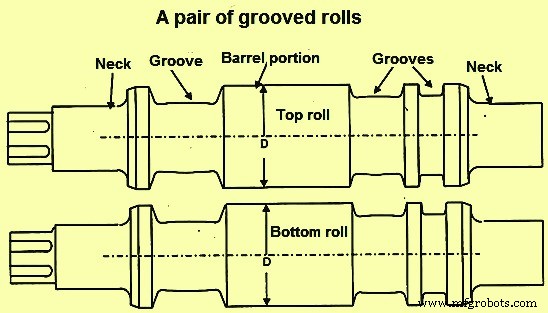
Fig 1 Par de cilindros canelados
Cilindros devem suportar todos tipos de tensões, cargas de condições normais e anormais de laminação e tensões que mudam com desgaste durante laminação. Devem realizar trabalho pesado de redução durante laminação a quente e a frio.
Projeto deve considerar dois requisitos absolutamente diferentes: (i) resistência máxima para forças de separação, torque e alta pressão entre cilindros, e (ii) máxima resistência ao desgaste na área de contato entre cilindro e material. Cilindros não devem quebrar, descamar ou desgastar e devem dar bom desempenho sem problemas. São regularmente usinados para reconstruir perfil desejado e eliminar superfície gasta, trincada por fogo e fatigada.
Desenvolvimento de Materiais para Cilindros
Existem especificações, mas medida final da qualidade é o desempenho. Custo por tonelada de aço laminado é fator decisivo.
Durante século XIX, ferro fundido cinzento não ligado (vários equivalentes de C e taxas de resfriamento - fundição em areia ou "chill") e aço forjado foram usados. Graus de ferro fundido variavam de meio-duro, meio-duro e "clear-chill". Nos cilindros "clear-chill", tambor tinha camada de ferro branco (livre de grafite) enquanto núcleo e pescoço eram ferro cinzento. Mais tarde, cilindros de aço fundido desenvolvidos com C até 2,4%, com e sem grafite.
Por volta de 1930, cilindros ICDP ("indefinite chilled double pour") desenvolvidos para laminação a quente em laminadores planos. Graus ICDP modificados e aprimorados no final dos anos 1990 com carbonetos melhorando desempenho. Por volta de 1950, material de ferro nodular desenvolvido. Ferro nodular não ligado ou ligado com Cr, Ni, Mo para obter boa resistência ao desgaste e resistência simultaneamente. Uso de ferro alto Cr (C 2-3%, Cr 15-20%) e depois aço alto Cr (C 1-2%, Cr 10-15%) resultou em novos materiais com alta resistência ao desgaste.
Em 1985, materiais de ferramentas de alta velocidade encontraram uso para cilindros. Evoluíram como "graus de semi-ferramenta". Para laminação de arame, material sinterizado de carboneto de tungstênio de alta tecnologia desenvolvido. Para laminação a frio, cilindros de aço forjado desenvolvidos para maior penetração de dureza após tratamento térmico aumentando Cr de 2% para 5% e uso de aquecimento por indução. Cilindros de trabalho cromados após retífica e jateamento para maior vida da rugosidade necessária.
Atualmente, diferentes grupos de graus de materiais por microestrutura: (i) aço hipoeutetoide, (ii) aço hipereutetoide (ADAMITE), (iii) aço hipereutetoide grafitico, (iv) aço alto ligado como alto Cr, (v) ferro nodular, (vi) ferro fundido "indefinite chill", ICDP, (vii) materiais especiais como carbonetos sinterizados, cerâmicas.
Produção de Cilindros
Cilindros produzidos por: (i) fundição, (ii) forjamento, (iii) sinterização ou prensagem isostática a quente, (iv) outros métodos. Todos têm vantagens, desvantagens e limites. Limites causados por: (i) dimensões, (ii) composição, (iii) dureza ou resistência ao desgaste requerida, (iv) custos de produção.
Há áreas de sobreposição onde cilindros de diferentes tecnologias estão disponíveis, mas não há regra geral que cilindros de uma tecnologia sejam melhores que de outra. Decisão final geralmente depende do custo por tonelada de aço laminado. Cilindros de baixo preço podem não ser melhores e contraproducentes.
Para tornar fabricação comercialmente atrativa mantendo preços razoáveis, produtores precisam expertise em: (i) entendimento da aplicação (carga, velocidade, refrigeração), (ii) escolha de material ótimo, (iii) produção de cilindros saudáveis sem defeitos, (iv) escolha de tratamento térmico adequado (resistência, dureza, tensões residuais), (v) capacidade de usinar para atender especificações, (vi) capacidade de adaptar a mudanças em tecnologia de laminação e fabricação.
Controle da tecnologia de fabricação é mais crucial que a tecnologia em si. Procedimento deve estar sempre sob controle. Razão custo/toneladas laminadas diminui devido a: (i) melhor tecnologia de laminador, (ii) melhor desempenho dos cilindros. Não devido a menor custo dos cilindros. Cilindros baratos são contraproducentes.
Propriedades dos Cilindros e Materiais
Várias propriedades de interesse para fabricantes e usuários:
Propriedades Físicas
Importantes para laminação estável: (i) Módulo de Young, (ii) Coeficiente de Poisson, (iii) Coeficiente de expansão térmica, (iv) Condutividade térmica, (v) Coeficiente de transmissão de calor. Young e Poisson para limites de transformação elástica e plástica. Coeficiente de expansão térmica função da temperatura, normalmente constante para pequena faixa. Condutividade térmica sempre do material do cilindro. Coeficiente de transmissão de calor de alta importância, influenciado fortemente pela superfície dos cilindros e material laminado.
Dureza
Medição rápida e barata, boas correlações com outras propriedades mecânicas para mesmos materiais. Mas em cilindros, leituras corretas difíceis e relação linear limitada. Materiais têm ampla variação de composição e estruturas. Leituras mais confusas que úteis. Visões de fabricantes e usuários sempre diferiram.
Apenas dureza superficial medida não destrutivamente. Medição 2D considerada representativa do volume 3D atrás da superfície. Mas existe gradiente de dureza devido a variações macro e microscópicas causadas por fundição (velocidade de solidificação decrescente com distância da superfície) e tratamento térmico (velocidade de resfriamento decrescente com distância durante têmpera em relação a curvas TTT). Profundidades de dureza influenciadas por composições e métodos de tratamento.
Superfície sujeita a: manuseio incorreto, oxidação, corrosão, encruamento, revenimento local por queima durante retífica, descarbonatação por tratamento térmico. Todos causam gradientes microscópicos positivos ou negativos na superfície afetando dureza.
Tensão Residual
Cilindros normalmente têm tensões residuais. Bidimensionais na superfície, tridimensionais no volume. Na superfície: tensão radial zero, longitudinal (axial) zero na borda do tambor. Na parte principal: axial e circunferencial (tangencial) iguais em sinal e magnitude. Na linha central, próxima à área axial: tangencial e radial iguais em magnitude e sinal. Relação longitudinal para tangencial/radial dada por diâmetro/comprimento. Qualquer tensão excedendo resistência do material causa quebra espontânea. Fratura perpendicular à direção axial se longitudinal muito alta primeiro, ou direção axial se tangencial/radial muito alta primeiro.
Tensão residual tem alto impacto na resistência. Compressão aumenta resistência à fadiga, reduz propagação de trincas, reduz tensão de cisalhamento na superfície e encruamento. Tração residual pode causar quebra. Compressão e tração se compensam na seção transversal. Nível correto deve ser controlado.
Resistência à Fadiga
Importante pois muitas falhas ocorrem por fadiga. Fadiga ocorre devido a cargas variáveis, rotação e tensões de flexão. Entalhes e trincas de fogo têm grande impacto.
Para aço homogêneo, resistência à fadiga de flexão tem relação linear com dureza até limite; além, cai. Vários fatores influenciam mas material torna-se cada vez mais frágil e sensível a entalhes, pequeno aumento de tensão inicia trinca que propaga sob carga repetida. Para materiais heterogêneos (ferro cinzento, aço fundido grafitico, aço hipereutetoide), resistência à fadiga menor que aço homogêneo de mesma dureza.
Valores de fadiga de flexão rotativa sempre maiores que tração/compressão. Flexão rotativa é razão mais geral para falhas por fadiga em cilindros.
Resistência ao Desgaste
Desgaste de importância principal. Grande número de parâmetros influenciam: (i) relacionados ao material: composição, microestrutura, dureza; (ii) propriedades do material oposto laminado; (iii) condições de desgaste: grau de escorregamento, pressão, velocidade, temperatura, sistema de refrigeração; (iv) agentes interativos: água, lubrificantes, agentes corrosivos. Todos variam amplamente.
Desgaste ocorre principalmente nas áreas de maior atrito, entre cilindro e material. Não uniformemente distribuído no tambor. Superfície influenciada por temperaturas variáveis a cada rotação causando trincas de fogo. Outro fator: refrigeração do cilindro. Agentes de refrigeração podem conter materiais que auxiliam desgaste.
Resistência ao desgaste melhorada pela seleção de grau adequado. Influência da dureza é apenas marginal. Teores de C e elementos de liga e microestruturas são parâmetros mais importantes.
Força de Atrito
No laminador, cilindro e material são pressionados pela mesma carga. Para movimento do material entre vão, força necessária. Quantidade depende de condições de superfície (forma, rugosidade) e coeficiente de atrito entre materiais. Situação no vão é complicada.
Laminação contínua sem ou com tensão mínima precisa alto atrito entre cilindros e material. Se atrito baixo, escorregamento ocorre. Parâmetros críticos para evitar escorregamento: ângulo de mordida e velocidade de laminação. Maior velocidade, menor ângulo. Se ângulo muito alto para velocidade, ou reduz velocidade ou modifica superfície para aumentar atrito. Rugosidade da superfície ou padrão de trincas de fogo útil para melhorar atrito.
Processo de manufatura
- O Rolo de Massa: Das Origens Etruscas à Arte Moderna
- Rolo de Sushi: Arte, História e Produção Moderna
- Robô Alarme Rolante: Sistema Móvel Inteligente de Despertar com Raspberry Pi e Google Calendar
- Operações de Conformação de Materiais: Processos-Chave e Mecânica
- Metalurgia de Panela (Tundish): Otimizando a Transferência de Aço para Lingotagem Contínua
- Metalurgia de Panela Avançada: Refino de Precisão para Aço de Alta Qualidade
- Laminação de Aço: Processo de Fabricação de Precisão Explicado
- Otimização do Projeto de Passes de Laminação para Perfilamento Preciso de Aço
- Laminação a Frio de Precisão: Espessura, Acabamento e Desempenho do Aço
- Fresadoras de Bancada Explicadas: Características, Usos e Benefícios