



Otimizando a Eficiência Energética na Produção de Ferro e Aço
Eficiência Energética e Produção de Ferro e Aço
Nos últimos anos, a necessidade de um uso mais racional e eficiente de energia emergiu como uma questão estratégica e urgente. Tal necessidade é percebida particularmente na produção de ferro e aço, não apenas devido aos custos crescentes de energia, mas também como consequência da competição, que ressalta algumas características do processo e seus produtos finais (ex: custo e qualidade). Além disso, o uso racional do recurso energético pode ser considerado uma questão de dois aspectos: um primeiro aspecto relacionado à consciência alcançada da disponibilidade limitada de energia, considerada como fonte, e o segundo representado por uma apreciação madura dos custos incorridos para obter energia.
Globalmente, o consumo crescente de energia tem caminhado lado a lado com crescentes preocupações sobre sua conservação. Além de ser caro e propenso a flutuações repentinas de preço, a esmagadora maioria das fontes de energia são não renováveis. Portanto, a conservação de energia é considerada vital não apenas para evitar desperdício de um recurso precioso, mas também para desacelerar o rápido esgotamento de recursos de carvão, petróleo e gás natural. No entanto, com o movimento ambiental ganhando força nos últimos 30 anos, as ramificações do uso insustentável de energia não estão mais confinadas apenas à economia. Como a maior parte das emissões de gases de efeito estufa (GEE) são resultado da queima de combustíveis fósseis, a conservação de energia é hoje intrinsecamente ligada à questão climática. Como interromper o uso de combustíveis fósseis não é uma opção sem a viabilidade de fontes alternativas, a única maneira de reduzir o uso de energia e gerenciar emissões é, portanto, maximizar sua eficiência.
Como a indústria de ferro e aço apresenta um dos setores mais intensivos em energia dentro da economia de qualquer país, é portanto de particular interesse no contexto de discussões ambientais locais e globais.
O perfil de eficiência energética subiu recentemente, devido a maiores preocupações sobre impactos ambientais locais e globais do uso de energia. Desafios à segurança energética também trouxeram a eficiência energética à tona, pois contribuem diretamente para reduzir o uso de energia.
A eficiência energética na produção de ferro e aço é crucial para garantir redução no custo de produção, competitividade dos produtos de aço e minimização de impactos ambientais, como emissões de GEE. A maior parte da entrada de energia em uma siderúrgica integrada vem de combustível e eletricidade. A energia do combustível vem principalmente de combustível sólido (principalmente carvão) e apenas pequena entrada vem de combustíveis líquidos e gasosos. Combustível na produção de ferro e aço é usado para fornecer energia térmica. Também é usado como redutor para reduzir minério de ferro e produzir ferro. Energia elétrica é usada para atender necessidades de processo, acionando motores e iluminação das instalações.
A pessoa que primeiro deu forma à ideia de eficiência energética foi o físico americano e ativista ambiental Amory Lovins. Abalado pela crise do petróleo de 1973, Lovins postulou e popularizou o conceito de 'negawatts', um sistema de atender aos requisitos de energia não explorando maiores quantidades de energia, mas aumentando a eficiência das quantidades existentes. Em outras palavras, para usar uma expressão americana, 'obter o máximo retorno por dólar investido'. Desde então, todos ao redor do mundo estão trabalhando para ajustar tecnologia existente ou criar soluções completamente novas que maximizem o valor derivado de cada unidade de energia. Esses esforços têm sido auxiliados por apoio de pessoas em autoridade, que criaram um ambiente propício para motivação de uso eficiente de energia.
A produção de ferro e aço é intensiva em energia. É o maior consumidor de energia entre todos os setores industriais. Também é o maior emissor de CO2. Constitui uma parcela significativa do custo de produção de aço. O custo de energia como porcentagem do custo total está na faixa de 20% a 40%, dependendo da rota de produção, tipo de minério de ferro e carvão usado, mix de produtos de aço, tecnologia de controle de operação e eficiência de material.
Fontes primárias de energia utilizadas na produção de ferro e aço abrangem carvão coqueável, carvão não coqueável, óleos combustíveis líquidos e eletricidade. Onde quer que gás natural esteja disponível, é usado na produção de ferro. Dos vários tipos de fontes primárias de energia, o carvão coqueável detém a maior parte da energia usada (65% a 80%). Enquanto carvão coqueável, carvão não coqueável e óleos combustíveis líquidos são usados principalmente em siderúrgicas integradas, a eletricidade apresenta de longe a principal entrada para produção de aço em mini-usinas usando fornos a arco elétrico ou fornos de indução.
Intensidade energética é medida em termos físicos como consumo específico de energia por unidade de produto (CSE).
Consumo específico de energia (CSE) é definido como segue. CSE é medido em GJ/tonelada de produto.
CSE = Energia usada / produto produzido = (Energia importada − Energia exportada) / produto produzido
Processos industriais frequentemente usam energia em diferentes formas, como combustíveis, vapor e eletricidade, e o CSE desse tipo de processo é calculado como segue.
CSE = E (combustíveis) + E (vapor) + E (eletricidade) / produto produzido
Onde E (combustíveis) é consumo de combustível, E (vapor) é consumo de vapor e E (eletricidade) é consumo de eletricidade do processo.
Na maioria dos casos, CSE é comparado com a melhor prática para determinar a porcentagem de redução de energia por unidade de produto que poderia ser alcançada adotando as melhores práticas. CSE para produção de ferro e aço reduziu consideravelmente nos últimos anos. Hoje, CSE em plantas eficientes energeticamente no mundo usando a rota alto-forno — forno a oxigênio básico, varia de 17 GJ/tonelada de aço bruto a 23 GJ/tonelada de aço bruto. Em plantas não tão eficientes, varia na faixa de 25 GJ/tonelada de aço bruto a 34 GJ/tonelada de aço bruto.
Esta variação de CSE é influenciada por/depende da qualidade do minério de ferro e carvão, grau do aço e eficiência de material. A rota de forno a arco aberto é mais intensiva em energia e menos produtiva.
Atualmente, apenas uma capacidade muito pequena ainda está em uso devido à substituição desta tecnologia pela tecnologia BOF. A rota de produção de aço utilizando forno a arco elétrico não requer coqueria ou planta de sinterização, mas sucata de aço reciclada. A intensidade energética desta rota varia de 9,1 a 12,5 GJ por tonelada de aço bruto onde a entrada é apenas a sucata de aço.
Outra maneira de produzir aço bruto é reduzindo diretamente minério de ferro para produzir ferro reduzido direto (FRD). A intensidade energética média é tipicamente entre 28,3 e 30,9 GJ por tonelada de aço bruto. Esta tecnologia usa principalmente gás natural ou carvão não coqueável. Hoje há considerável interesse no mundo para produzir FRD usando gás de xisto em áreas onde está disponível em abundância.
CSE típico e emissões específicas de CO2 de diferentes unidades em siderúrgicas na Europa é dado na Tabela 1.
| Tabela 1 CSE típico e emissões específicas de CO2 para produção de ferro e aço na Europa | ||||
| Unidades da siderúrgica | Energia primária | Energia direta | Emissões totais de CO2 | Emissões diretas de CO2 |
| GJ/ton | GJ/ton | ton CO2/ton | ton CO2/ton | |
| Coqueria e subprodutos | 6,827 | 6,539 | 0,824 | 0,794 |
| Planta de sinterização | 1,730 | 1,549 | 0,211 | 0,200 |
| Planta de pelotização | 1,204 | 0,901 | 0,075 | 0,057 |
| Alto-forno | 12,989 | 12,309 | 1,279 | 1,219 |
| Forno a oxigênio básico | -0,253 | -0,853 | 0,202 | 0,181 |
| Forno a arco elétrico | 6,181 | 2,505 | 0,240 | 0,240 |
| Laminação de blocos, tarugos e tarugos | 2,501 | 1,783 | 0,125 | 0,088 |
| Laminação de tiras a quente | 2,411 | 1,700 | 0,120 | 0,082 |
| Laminação de chapas grossas | 2,642 | 1,905 | 0,133 | 0,098 |
| Laminação de perfis | 2,544 | 1,828 | 0,127 | 0,084 |
| Linha de decapagem | 0,338 | 0,222 | 0,016 | 0,004 |
| Laminação a frio | 1,727 | 0,743 | 0,075 | 0,008 |
| Recozimento | 1,356 | 1,086 | 0,070 | 0,049 |
| Linha de revestimento a quente | 2,108 | 1,491 | 0,104 | 0,059 |
| Linha de revestimento eletrolítico | 4,469 | 2,619 | 0,208 | 0,046 |
| Linha de revestimento orgânico | 1,594 | 0,758 | 0,074 | 0,003 |
| Usina de energia | 12,173 | 12,173 | 1,989 | 1,989 |
Fluxo de energia e utilização de gases de processo em siderúrgicas integradas
Interdependência energética em siderúrgicas integradas é bastante complexa. A Figura 1 ilustra um exemplo típico dos fluxos de entrada e saída de diferentes tipos de energia e agentes redutores junto com o fluxo de energia interno de uma siderúrgica integrada japonesa de ferro e aço.
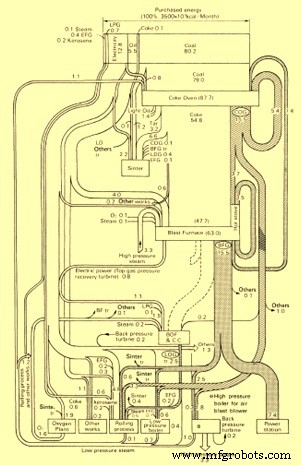
Figura 1 Exemplo de fluxo de energia típico em uma siderúrgica integrada japonesa
As entradas dominantes usuais são carvão, óleo combustível e, se comprado de fornecimento externo, coque. Estas entradas são usadas principalmente para produção de coque na planta de fornos de coque e como agentes redutores no alto-forno. É comum usar agentes redutores alternativos no alto-forno, como carvão, alcatrão de carvão ou óleo injetados no alto-forno no nível do tuíre. Óleos usados, gorduras, vários gases (ex: gás de forno de coque) e outros hidrocarbonetos, como plásticos residuais, também podem ser injetados.
A qualidade (valor calórico e limpeza) e volume dos diferentes gases variam significativamente e estes fatores têm impacto em onde os combustíveis podem ser utilmente usados. Para otimizar a eficiência energética, é necessário que cada gás de combustível seja consumido na planta mais apropriada. A gestão de energia desempenha um papel importante a este respeito. A tarefa primária da gestão de energia é a distribuição eficiente e uso dos gases de processo e combustíveis comprados. Um bom layout de planta pode facilitar ainda mais esta tarefa.
Gás de forno de coque (GFC), gás de alto-forno (GAF) e gás de forno a oxigênio básico (GFOB) constituem a base do sistema energético em uma siderúrgica integrada. A maior parte da demanda de energia é satisfeita por estes gases; a parte restante deve ser equilibrada com energia comprada, normalmente energia elétrica e outros combustíveis como óleo combustível.
Potenciais para melhorias de eficiência energética baseiam-se em grande parte em mudanças contínuas no setor de ferro e aço. Eles surgem de melhorias em fatores de entrada, de conversão de tecnologia e retrofit, bem como de reciclagem e recuperação de calor residual. O potencial na recuperação de calor residual, por exemplo, é imenso. Atualmente, mais de 50% da energia é perdida em muitas das siderúrgicas. Perdas ocorrem como gases de exaustão e subprodutos que não puderam ser usados para geração de eletricidade ou produção de vapor de baixa temperatura.
Embora a maioria das medidas para melhoria de eficiência energética sejam custo-efetivas e forneçam benefícios líquidos dentro de um certo período, apenas algumas medidas foram ou estão sendo atualmente implementadas em muitas das siderúrgicas. Barreiras à melhoria de eficiência energética são principalmente disponibilidade de capital nestas siderúrgicas.
Melhoria no CSE
Melhoria no CSE é obtida através do seguinte.
- Melhorando a eficiência energética do processo
- Selecionando os materiais de entrada adequados do processo
- Reduzindo ou eliminando perdas de energia do processo
- Recuperando o calor residual do processo.
- Melhorando o monitoramento do consumo de energia através do sistema de gestão de energia.
As áreas de melhorias são identificadas através de auditorias energéticas adequadas. As auditorias podem ser feitas internamente ou através de agências externas qualificadas. As áreas de melhorias devem ser categorizadas em três categorias.
- Curto prazo — Estes são itens de melhoria que podem ser implementados com praticamente nenhum investimento ou investimento muito pequeno. Geralmente são melhorias de processo, monitoramento melhorado, reciclagem de resíduos, e melhorias em entradas de processo, etc.
- Médio prazo — Estas melhorias precisam de adição/substituição de certos equipamentos/instrumentos que têm período de retorno muito rápido.
- Longo prazo — Estas melhorias precisam de investimento substancial e podem envolver sucateamento de equipamentos/processos antigos.
Para implementar qualquer uma das melhorias acima, o apoio da gestão é um ingrediente essencial. Sem o apoio da gestão, o programa de melhoria de eficiência energética não pode ter sucesso.
Processo de manufatura
- Como a Planta Ehingen da SAPPI Usa Monitoramento de Condição para Aumentar Eficiência e Confiabilidade
- Tendências de Manufatura: Robótica, Análise, Qualidade e Eficiência de Instalações Limpas
- Compreendendo Inclusões no Aço: Causas, Tipos e Mitigação na Metalurgia Secundária
- Avaliação do Ciclo de Vida do Aço: Impulsionando o Crescimento Sustentável da Indústria
- Ferro Reduzido Direto (FRD): Técnicas de Produção e Processos Industriais
- Produção de Folha-de-Flandres e Aço Livre de Estanho: Chapas Revestidas de Alta Qualidade
- Ensaio de Tração de Ferro e Aço: Insights Essenciais para Aplicações Estruturais
- Principais Tendências que Moldam a Indústria de Ferro e Aço Hoje
- Máquinas VMC: Aumente Produção e Eficiência com Soluções CNC de Precisão
- Matérias-Primas Essenciais na Produção de Ferro e Aço