



Guia Completo para Fabricação de Refratários Moldados
Processo de Produção para Refratários Moldados
Produtos refratários podem ser moldados (formados) ou não moldados (monolíticos/massas plásticas). Podem ser feitos de materiais ácidos, neutros, básicos ou compostos. Os materiais usados para a produção de refratários podem ou não conter aditivos. Além disso, refratários moldados podem ser feitos em várias formas e são geralmente chamados de tijolos refratários. Um fluxo de produção típico usado no processo de produção de refratários é dado na Figura 1.
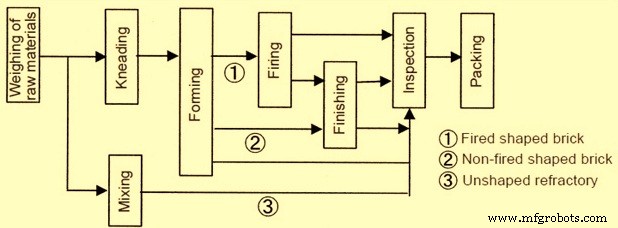
Figura 1: Fluxo típico no processo de produção de refratários
Refratários não moldados são normalmente despachados da fábrica de fabricação não como refratários, mas como materiais refratários que se tornam refratários somente após passarem por mistura, conformação, envelhecimento, secagem e pré-aquecimento, etc., no local de uso. Isso significa que, no caso de refratários não moldados, uma parte do processo de fabricação de refratários moldados se desloca para o local de uso.
Os fundamentos da fabricação de tijolos refratários não mudaram ao longo do tempo. No entanto, avanços tecnológicos tornaram as fábricas de tijolos contemporâneas substancialmente mais eficientes e melhoraram a qualidade geral dos produtos. A fabricação destes refratários baseia-se em saber qual combinação de compostos químicos e minerais dará aos refratários produzidos as propriedades necessárias, como refratariedade, estabilidade térmica, resistência à corrosão, expansão térmica e outras qualidades importantes. Um conhecimento mais completo das matérias-primas e suas propriedades, melhor controle da queima, projetos aprimorados de fornos usados para queima de refratários verdes e maior mecanização contribuíram para o avanço da indústria de tijolos refratários.
Objetivos Técnicos da Fabricação
Os objetivos técnicos da fabricação de um dado refratário são obter suas propriedades e desempenho para uma aplicação pretendida. Para cumprir estes objetivos, os componentes básicos da fabricação refratária consistem na adequada seleção de matérias-primas, métodos de processamento e manutenção de parâmetros tecnológicos durante a fabricação. Os insights da fabricação têm a ver com as características de composição de fase e microestrutura (coletivamente conhecidas como caráter do material) que são desenvolvidas através do processamento e que são responsáveis pelas propriedades do produto e seu comportamento durante o uso.
Matérias-Primas
Matérias-primas bem selecionadas são a parte crucial para o desenvolvimento e produção de produtos refratários satisfatórios. As propriedades das matérias-primas influenciam direta e indiretamente importantes propriedades refratárias. As matérias-primas devem atender pelo menos às seguintes seis propriedades diferentes para a produção de produtos refratários de alto desempenho:
- Tamanho de grão inicial suficiente
- Densidade / porosidade
- Participação do mineral / óxido principal
- Limites em óxidos redutíveis e/ou fundentes
- Equilíbrio molar de óxidos importantes
- Tamanho do cristal do mineral / óxido principal
As diferentes propriedades dos refratários, como densidade, porosidade, permeabilidade, resistência à compressão, módulo de ruptura e elasticidade, bem como resistência a choque térmico, são determinadas principalmente pelas matérias-primas, além do processo de produção dos refratários.
As matérias-primas usadas para a fabricação de refratários incluem diferentes tipos de argilas (em forma natural ou calcinada), grog (também chamado chamote), matérias-primas processadas (calcinadas, sinterizadas, queimadas ou fundidas), aditivos também conhecidos como químicos de matriz (podem ser em forma sólida, líquida ou coloidal), e materiais ligantes, etc.
Processamento de Matérias-Primas
O processamento de matérias-primas para fabricação refratária consiste nas seguintes etapas:
- Britagem e moagem
- Peneiramento ou classificação
- Separação magnética de ferro estranho
- Pesagem de lote
- Mistura de lote
Britagem e Moagem
A operação de britagem e moagem é realizada em unidades de britagem/moagem primária, secundária e fina para atender aos requisitos de diferentes tamanhos de grão de matérias-primas de acordo com a granulometria desejada para a composição do lote refratário. Para britagem primária e tamanho mínimo de grão de 10-12 mm, britadores de mandíbula e giratórios são normalmente usados. Britador de rolos, britador de disco, moinho de impacto e vários tipos de moinhos de martelo são usados para britagem secundária para alcançar tamanho mínimo de grão de aproximadamente 4 mm. Pulverizadores de diferentes tipos, como moinho de atrição, moinho de bolas, moinho de barras e moinho de tubos, etc., são usados para moagem fina até tamanho mínimo de 200 mesh. Moinho vibratório, moinho a jato, micronizador, etc., são usados para alguns produtos especiais, que requerem pós superfino de algumas das matérias-primas de tamanho até 10 mícrons ou até menos.
Peneiramento ou Classificação
As matérias-primas britadas e moídas são peneiradas ou classificadas em diferentes frações de tamanho conforme a exigência dos refratários em produção. Isso é realizado fazendo-as passar por peneiras vibratórias ou rotativas ou classificadores a ar. No caso de peneira vibratória, um conjunto de peneiras, conforme desejado, é fixado no quadro vibratório de forma que várias frações sejam obtidas na operação. Peneiras rotativas são na forma de um cilindro rotativo, consistindo de peneiras de vários tamanhos em série, fixadas em um eixo inclinado comum, as aberturas maiores na configuração estando na extremidade inferior ou de descarga, enquanto a menor abertura está na extremidade superior ou de alimentação. Este tipo de peneira é adequado para classificar principalmente as frações mais grossas. A classificação a ar é realizada para frações finas. Classificadores a ar são convenientes para partículas finas, da ordem de alguns a 10 micrômetros de diâmetro. Para separação, tipos centrífugos ou "ciclone" são comuns. Aqui, partículas maiores são recirculadas no sistema e as finas alimentadas ao silo.
A classificação de tamanho é feita para desviar várias frações de tamanho para diferentes silos de armazenamento e pode ser conduzida usando qualquer número conveniente de níveis e qualquer conjunto selecionado de tamanhos de peneira ou números de malha. Pouco importa que as partículas possam ser irregulares e irregulares na forma, ou alongadas ou achatadas. Peneiras padrão são usadas com aberturas quadradas. Elas passam e retêm o que podem. As peneiras ficam pegajosas no caso de tamanhos mais finos e o cegamento das peneiras pode ocorrer, impedindo que algumas ou todas as partículas mais finas passem. Esta é uma observação comum quando a peneiração é realizada para materiais mais finos. Esta é a razão pela qual a peneiração a seco é raramente praticada para tamanhos finos. A peneiração úmida (ou seja, lama) pode aliviar o cegamento para fins de classificação.
Separação Magnética
Ferro livre ou ferro estranho vindo nos materiais britados e moídos são removidos do material por separação magnética. Peças de ferro estranho são removidas com a ajuda do separador magnético que é do tipo polia ou suspenso, com ímã permanente ou eletroímã. Os materiais britados dos quais o ferro deve ser removido são colocados em uma esteira móvel passando sobre rolos magnéticos ou permitidos a cair diretamente sobre rolos magnéticos rotativos em série, um acima do outro, para remoção do ferro.
Pesagem de Lote
Tijolos refratários são produzidos em lotes. Um lote de matérias-primas consiste de frações fina, média e grossa em quantidades requeridas (proporção). Carrinhos de pesagem de lote são normalmente empregados para retirar quantidade precisa do material requerido em frações de tamanho adequado dos silos de armazenamento. No caso de lotes pequenos, é normalmente feito manualmente usando balanças.
Mistura de Lote
Materiais pesados são misturados completamente empregando misturador adequado. Vários tipos de misturadores estão disponíveis para a mistura de materiais em um lote. Estes são misturador de panela, misturador de calha, misturador de tambor, moinho de pug (pug mill) e misturador de contracorrente, etc. Normalmente, para processos de conformação semi-seca e plástica, os lotes para refratários de argila de fogo são misturados em misturador de calha e moinhos de pug. O misturador de contracorrente é usado para produzir mistura para processamento a seco de refratários de alta alumina ou básicos, em particular onde o teor de umidade é inferior a 10%.
As máquinas de mistura e amassamento para fabricação de refratários são normalmente de dois tipos, a saber: (i) tipo de vaso fixo, e (ii) tipo de vaso acionado. As máquinas de mistura e amassamento para produção de tijolos refratários são exclusivas para aplicação de prensagem a seco e semi-seca porque a quantidade de ligante é mínima. E assim as máquinas de mistura e amassamento são equipadas com lâminas de mistura ou rodas muller.
Conformação ou Moldagem
Os tijolos refratários são formados por vários métodos que incluem moldagem manual ou em diferentes tipos de máquinas de conformação e moldagem, que incluem prensas. O tipo de moldagem adotado depende das formas e tamanhos do refratário e sua quantidade. Amplamente, os métodos de moldagem/prensagem podem ser divididos em três categorias, a saber: (i) prensagem semi-seca ou processo de lama rígida, (ii) moldagem plástica ou processo de lama mole, e (iii) processo de prensagem a seco. O tijolo moldado é chamado de tijolo verde.
Processo de Lama Rígida ou Extrusão
No processo de lama rígida ou extrusão, água na faixa de 10% a 15% é misturada para produzir plasticidade. Após a mistura, a massa refratária passa por uma câmara de desareação que mantém vácuo de 375 mm a 725 mm de mercúrio. A desareação remove furos e bolhas de ar, dando à massa refratária maior trabalhabilidade e plasticidade, resultando em maior resistência. Após isso, a massa refratária é extrudada através de uma matriz para produzir uma coluna da mistura. À medida que a coluna da mistura sai da matriz, texturas ou revestimentos superficiais podem ser aplicados. Um cortador automático então fatia a coluna da mistura para criar os tijolos individuais. Espaçamentos do cortador e tamanhos da matriz devem ser cuidadosamente calculados para compensar a retração normal que ocorre durante a secagem e queima. A maioria dos tijolos refratários é normalmente produzida pelo processo de extrusão.
Processo de Lama Mole ou Moldagem Plástica
O processo de lama mole ou moldagem plástica é particularmente adequado para massa refratária contendo muita água para ser extrudada pelo processo de lama rígida. Massas refratárias são misturadas para conter 20% a 30% de água e então formadas em formas em moldes. Para evitar que a massa refratária grude, os moldes são lubrificados com areia ou água para produzir tijolos "golpeados com areia" (sand-struck) ou "golpeados com água" (water-struck). Tijolos podem ser produzidos desta maneira por máquina ou à mão.
Prensagem a Seco
A prensagem a seco é alcançada sob alta pressão em prensas de serviço pesado ou mesmo por ação de sacudida e prensagem, particularmente para misturas de grão fino. Este processo é principalmente adequado a massas refratárias de plasticidade muito baixa. Massas refratárias são misturadas com quantidade mínima de água (até 10%), então prensadas em moldes de aço sob pressões de 3,4 MPa a 10,3 MPa por prensas hidráulicas ou cilindros de ar comprimido.
Secagem e Queima
Tijolos úmidos da moldagem ou máquinas de corte contêm grande quantidade de umidade, dependendo do processo de conformação. Antes que o processo de queima comece, a maior parte desta água deve ser evaporada em câmaras de secagem a temperaturas variando de cerca de 40 °C a 200 °C para reduzir o teor de umidade a um nível preferencialmente inferior a 1%. A extensão do tempo de secagem, que varia com as massas refratárias, geralmente é entre 24 a 48 horas. Embora o calor possa ser gerado especificamente para câmaras de secagem, geralmente é fornecido pelo calor de exaustão dos fornos para maximizar a eficiência térmica. Em todos os casos, calor e umidade devem ser cuidadosamente regulados para evitar trincas nos tijolos verdes. Os tijolos maiores, que são difíceis de manusear, são secos em piso quente que são aquecidos por baixo por gases de exaustão residuais ou vapor.
A operação final na produção de tijolos refratários e formas é sua queima. Durante a queima, os tijolos são aquecidos à temperatura desejada e mantidos nessa temperatura por certo tempo para imersão (soaking) para amadurecer adequadamente o tijolo.
Existem vários tipos de fornos/fornalhas que são usados. Os fornos/fornalhas podem ser amplamente divididos em intermitentes, semi-contínuos e contínuos. O tipo mais comum é o forno túnel, seguido por fornos intermitentes. O combustível pode ser óleo, gás ou carvão, ou uma combinação destes combustíveis.
Forno Intermitente
O forno intermitente é aquele que é carregado, queimado, deixado esfriar e descarregado, após o que as mesmas etapas são repetidas. Tijolos secos são colocados nestes fornos de acordo com um padrão prescrito que permite a circulação de gases quentes do forno. Estes fornos são normalmente fornos de tiro descendente (down draft) que são usados apenas em unidades de fabricação pequenas. Os fornos de tiro descendente são projetados para acomodar uma grande pilha de tijolos refratários. Estes são redondos ou retangulares em forma, providos de "um número de caixas de fogo (para queima de carvão) ou bocais de queimadores (para queima de gás ou óleo) ao redor do forno. A altura do teto é fornecida para acomodar o volume de gases de combustão dentro do espaço deixado vazio acima da pilha de tijolos sob o teto. O gás de chaminé junto com a chama é direcionado para o teto e então refletido para baixo através dos canais e chaminés providos no piso e por baixo. Em tais fornos, a perda de calor é enorme, pois o gás de combustão passa para a chaminé sem realizar qualquer função adicional. Além disso, uma grande quantidade de calor é perdida no aquecimento da estrutura do forno toda vez que o forno é aceso devido à sua natureza intermitente. A eficiência térmica de tais fornos é pobre, em torno de 15%.
Forno Semi-Contínuo
Os fornos semi-contínuos são fornos de câmara anelar (ring chamber) e fornos shuttle. O forno contínuo é o forno túnel. Os fornos contínuos são os mais comuns na indústria refratária porque o perfil de temperatura é mantido ao longo do comprimento do túnel e os tijolos se movem em carros dentro do túnel sobre trilhos.
O processo de carregar um carro de forno ou forno com tijolos moldados é chamado de hacking. O número de tijolos no carro do forno é determinado pelo tamanho do forno. Os tijolos são preferencialmente colocados por meios mecânicos. O padrão de assentamento tem alguma influência na aparência. Tijolos colocados face a face dão uma cor mais uniforme do que tijolos que são cruzados ou colocados face a verso.
A queima dos tijolos é feita entre 10 e 40 horas, dependendo do tipo de forno e outras variáveis. No forno túnel, tijolos carregados em carros de forno passam por várias zonas de temperatura à medida que viajam pelo túnel. As condições de calor em cada zona são cuidadosamente controladas, e o forno é operado continuamente.
A queima pode ser dividida em cinco estágios gerais: (i) secagem final (evaporação de água livre), (ii) desidratação, (iii) oxidação, (iv) vitrificação, e (v) flambagem (flashing) ou queima de redução. Todos, exceto flambagem, estão associados com temperaturas crescentes no forno. Embora as temperaturas reais difiram com o tipo de massa refratária.
A massa refratária geralmente amolece lentamente e funde ou vitrifica gradualmente quando submetida a temperaturas crescentes. A vitrificação permite que a massa se torne uma massa dura e sólida com absorção relativamente baixa. A fusão ocorre em três estágios: (i) fusão incipiente, quando as partículas da massa se tornam suficientemente moles para se aglomerarem em uma massa quando resfriadas, (ii) vitrificação, quando ocorre fundente extensivo e a massa se torna apertada, sólida e não absorvente, e (iii) fusão viscosa, quando a massa se decompõe e se torna fundida, levando a um tijolo deformado. A chave do processo de queima é controlar a temperatura no forno para que fusão incipiente e vitrificação parcial ocorram, mas a fusão viscosa seja evitada. A taxa de mudança de temperatura deve ser cuidadosamente controlada e depende das matérias-primas, bem como do tamanho e cura dos tijolos sendo produzidos. Fornos são normalmente equipados com sensores de temperatura para controlar temperaturas de queima nos vários estágios. Perto do final, os tijolos podem ser flambados para produzir variações de cor.
Após a temperatura ter atingido o pico e sido mantida por um tempo prescrito, o processo de resfriamento começa. O tempo de resfriamento raramente excede 10 horas para fornos túnel e de 5 a 24 horas em fornos intermitentes. O resfriamento é um estágio importante na fabricação de tijolos porque a taxa de resfriamento tem efeito direto na cor dos tijolos. Após o resfriamento, os tijolos são inspecionados, classificados, graduados e embalados para expedição.
Processo de manufatura
- Principais Considerações para Usinagem Swiss de Alto Volume
- Produção de Filme de Embalagem Plástica: Visão Geral Abrangente de Processos e Materiais
- Processo FINEX: Produção Avançada de Ferro Gusa usando Finos de Minério e Carvão Não-Coqueável
- Processo HIsarna de Produção de Ferro: Aço Ultra-Baixo Carbono
- Técnicas Otimizadas de Laminação por Fendimento para Produção Eficiente de Barras
- Tecnologias Avançadas para Aumentar a Eficiência da Sinterização de Minério de Ferro
- CONARC: Fusão de Conversor e Forno a Arco Elétrico para Produção Superior de Aço
- Domine o Processo de Design de Engenharia: Dicas Comprovadas para Sucesso na Produção
- Otimizando a Jornada do Protótipo à Produção: Principais Etapas de Preparação
- Protótipos para Produção: Otimizando o Caminho do CAD ao Mercado