



Técnicas Otimizadas de Laminação por Fendimento para Produção Eficiente de Barras
Laminação por Fendimento para Produção de Barras
Em laminadores de barras comerciais com laminação convencional, redondos e vergalhões (ambos normalmente conhecidos como barras) são produzidos a partir de tarugos que são laminados em uma sequência de passes através de um laminador de múltiplos stands. Cada stand possui um conjunto de dois cilindros, ranhurados na circunferência para dar juntos a forma desejada do passe. A seção transversal do tarugo é gradualmente reduzida e conformada em uma sequência de passes até que a forma final e o tamanho da seção transversal sejam obtidos.
Ao laminar barras em um laminador de barras comerciais, a produtividade de barras de diâmetro menor é normalmente menor que a de barras de diâmetro maior. Para melhorar a produtividade do laminador a um alto nível no caso de barras de diâmetro menor, um dos desenvolvimentos mais significativos na área de produção de barras nos últimos anos é a laminação por fendimento (slit rolling). A Figura 1 mostra a melhoria da produtividade pela laminação por fendimento. A tecnologia de laminação por fendimento é uma combinação de projeto especial de passe de cilindros com equipamento de guias designado para conformar e separar longitudinalmente o tarugo de entrada em dois ou mais fios individuais, que então são laminados posteriormente em tamanhos acabados. Em princípio, o tarugo é laminado da mesma forma que na laminação convencional até o laminador intermediário. Aqui, após a produção de uma seção aceitável, a operação de fendimento terá início.
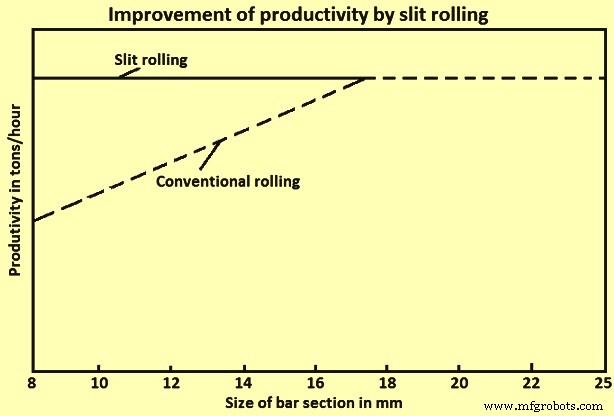
A laminação por fendimento é o processo de laminação mais econômico que permite altas taxas de produção também para barras de pequeno tamanho e uma redução significativa no custo de produção. O processo de laminação por fendimento permite a produção de duas, três, quatro ou até cinco barras a partir de um tarugo. O processo de fendimento usa passes e guias especiais para preparar, conformar e separar longitudinalmente o material de entrada em dois ou mais fios individuais, que são então laminados posteriormente nos tamanhos acabados. Este processo de laminação de barras também é chamado de "laminação por fendimento múltiplo" (MSR - Multi Slit Rolling). O processo de laminação por fendimento consiste em laminar duas ou mais barras simultaneamente a partir de um único tarugo. Quando comparado com a laminação contínua de fio único convencional, a tecnologia de processo MSR reduziu o número de passes. A tecnologia de processo MSR é muito frequentemente empregada durante a laminação de vergalhões de reforço nervurados. A Figura 2 mostra a técnica de fendimento e fendimento de barra em dois, três, quatro e cinco fios.
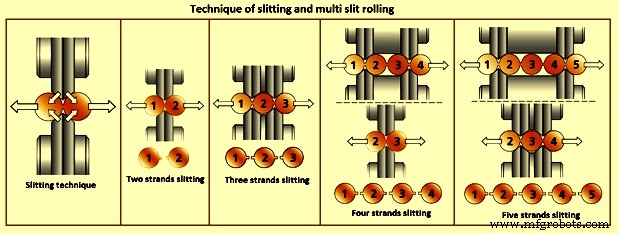
O projeto de passe de cilindros no caso de laminação de barras com fendimento longitudinal baseia-se na aplicação de passes de conformação especiais, chamados passes de corte (cutting-in passes), na etapa final do processo de laminação. Nestes passes, o material laminado é submetido a deformações consideravelmente diferentes das que ocorrem em passes de estiramento ou conformação convencionais. A laminação em passes multi-fio pode ser realizada nos laminadores existentes sem necessidade de investimentos consideráveis ou instalação de equipamentos especiais. Permite um aumento considerável na capacidade de produção do laminador.
O passe de separação na laminação por fendimento consiste em duas ou mais seções principais, que são mantidas unidas por pequenas tiras de material. Durante o processo de fendimento ou separação, estas seções são divididas em barras separadas de falso redondo. Além disso, durante a operação de fendimento, as barras divididas têm uma pequena rebarba ou rebarbas de material tanto no lado esquerdo, direito ou em ambos os lados do material redondo falso fendido (Figura 2). Durante a transformação do material redondo falso fendido em oval, estas rebarbas são alongadas. A rebarba laminada no produto final tem uma profundidade aceita pelas normas.
Desenvolvimento Histórico
A produção de múltiplas seções a partir de um único tarugo metálico remonta a 1910, quando um método foi desenvolvido para produzir fios a partir de chapas de metais macios. Este método inicial deu um conceito geral de divisão longitudinal de uma peça de metal em seções individuais. Este método não era adequado para aço devido a vários problemas, que incluíam a alta dureza do aço e as altas temperaturas de laminação. Outro método de laminação de seções metálicas em múltiplos de duas ou mais unidades, todas formadas ao mesmo tempo a partir de um tarugo, foi desenvolvido em 1934. Neste método, as seções eram separadas em unidades individuais no passe final por meio de cilindros dispostos para cisalhamento vertical e, assim, cortar a fina alma de metal unindo as seções. Este método tinha muitos problemas, que incluíam diferentes tensões de tração entre seções internas e externas, alto desgaste de cilindros de corte caros e problemas relacionados a diferenciais de velocidade, etc. Durante 1980, mais um método foi proposto. Este método proposto era para fendimento de tarugos que são laminados para produzir apenas barras de fio duplo e triplo. Este método foi patenteado, mas era limitado a três fios.
Processo de Laminação por Fendimento Múltiplo
O processo de laminação por fendimento difere da laminação contínua convencional pelo uso de passes de cilindros especiais e guias para preparar, conformar e separar longitudinalmente o tarugo de entrada em dois ou mais fios individuais para laminação posterior no tamanho acabado. Em princípio, este processo é alcançado por: (i) redução convencional do tarugo através dos stands de laminação de desbaste e intermediário para produzir uma seção aceitável para o primeiro passe de conformação especial no stand de conformação; (ii) orientação precisa deste material laminado para o stand de conformação, onde é reduzido e conformado para formar uma "seção de conformação" simétrica, normalmente na forma de osso de cachorro (dog bone); (iii) orientação e controle próximos adicionais do osso de cachorro através do stand de separação, onde o material laminado é reduzido e conformado em um "passe de fendimento" (slit pass), projetado para ser facilmente separado em duas seções iguais de falso redondo; e (iv) um guia especial no lado de entrega do stand de separação assegura um fendimento limpo da barra e agora entrega múltiplos fios de seções iguais para suas respectivas linhas de acabamento. O projeto típico de passe de cilindros de fendimento de barra para dois, três, quatro e cinco fios é mostrado na Figura 3.
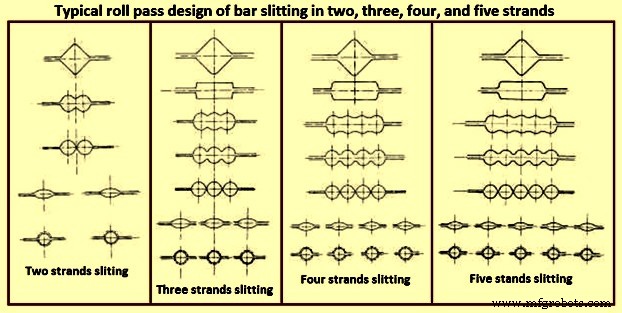
No processo de laminação por fendimento múltiplo, o projeto de passe de cilindros precisa de atenção especial. O projeto de passe de cilindros (Figura 4) baseia-se na aplicação de passes de conformação especiais (passes de corte ou passes de fendimento) na etapa final do processo de laminação. A laminação nos passes de fendimento é de grande significado. Nestes passes, o material laminado é submetido a deformações consideravelmente diferentes das que ocorrem em passes de estiramento ou conformação convencionais. A questão mais importante durante o projeto de passe com laminação por fendimento múltiplo é a determinação da forma das ranhuras chamadas passe de osso de cachorro (dog bone pass) e passe de fendimento (slit pass). Os passes restantes, antes e depois do fendimento, são mais frequentemente passes de estiramento padrão tipicamente usados para laminação de redondos em um laminador de barras comerciais. A construção do primeiro passe de conformação (passe de osso de cachorro) é caracterizada por "facas" simétricas de altura bastante grande. A essência da laminação neste passe é fornecer divisão precisa de forma quadrada/retangular/redonda/oval em duas partes iguais. A inserção precisa de uma barra no passe e mantê-la na posição correta é alcançada com a aplicação de um sistema adequado de guias de material laminado. O sistema de guias é importante, pois não é possível corrigir quaisquer irregularidades, como fendimento assimétrico, em passes de laminação subsequentes e isso leva a refugo.
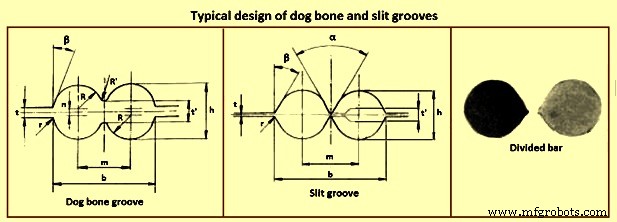
O passe de fendimento é o passe final que divide a barra em dois fios. No eixo do passe, facas muito altas e estreitas são situadas e a distância mínima entre elas é definida. O material saindo dos cilindros deve consistir em duas partes quase perfeitamente iguais conectadas entre si por uma alma estreita e fina de espessura máxima de 1 mm. Estes fios são separados um do outro e são laminados posteriormente nos tamanhos acabados.
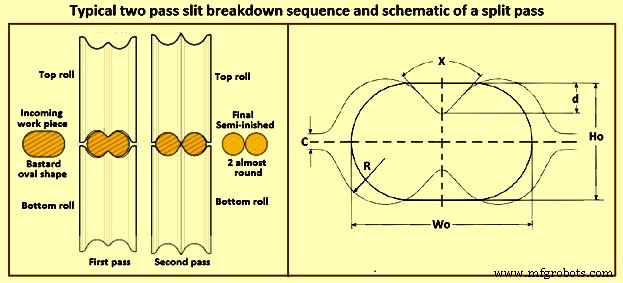
Tipicamente, a sequência de quebra de fendimento é realizada em dois passes (Figura 5). Aqui, um primeiro passe é realizado para adaptar a forma da peça de trabalho de entrada (normalmente um oval bastardo) a uma peça semi-acabada em forma de 8 (osso de cachorro). A Figura 5 também mostra um esquema de um passe de divisão. Os cilindros envolvidos no primeiro e segundo passes têm ranhuras relativamente semelhantes consistindo de uma forma de duplo redondo com uma protrusão central que produz separação progressiva da peça de trabalho. A inclinação da protrusão 'X' mostrada na Figura 5 nos cilindros envolvidos no primeiro passe é geralmente muito maior que a do segundo passe para aumentar sua rigidez. Os cilindros envolvidos nos dois passes têm objetivos diferentes. No primeiro passe, a protrusão do rolo exerce um efeito de indentação por laminação na peça de trabalho, que pode ser assumido como uma cunhagem profunda de rolo. No segundo passe, as bordas laterais da protrusão (em vez de seu ápice) são usadas para separar a peça de trabalho no desenvolvimento das barras redondas. Os parâmetros-chave de projeto para projetar um passe de fendimento são representados na Figura 5. Como pode ser observado, o passe de fendimento é significativamente diferente dos calibres côncavos comuns usados para laminação de arame. Na verdade, os cilindros de fendimento são caracterizados pela protrusão (nariz) que resulta em uma configuração mista côncavo-convexa.
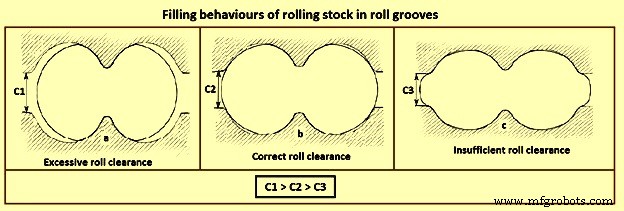
Como o objetivo da sequência de quebra de fendimento é divisão paralela, portanto, normalmente o folga máximo dos cilindros é tal que a altura da ranhura é quase igual à altura da peça de trabalho de entrada. Apenas pequenos ajustes são realizados na folga dos cilindros para compensar possíveis erros de projeto, como mostrado na Figura 6. Na verdade, um projeto incorreto do passe de fendimento ou uma escolha inadequada da folga dos cilindros pode levar a alguns efeitos na peça de trabalho final. A Figura 6a mostra esquematicamente o caso em que um valor excessivo de folga C1 (ou seja, a ranhura do rolo é sobredimensionada comparada com a peça de trabalho de entrada) é adotado. Neste caso, o produto da barra laminada pode ser afetado por uma falta excessiva de circularidade para passes subsequentes. Por outro lado, um valor excessivamente baixo da folga C3 (ou seja, uma ranhura de rolo subdimensionada em relação à peça de trabalho de entrada), como mostrado na Figura 6c, pode determinar um enchimento excessivo da ranhura do rolo com produção de rebarbas laterais na peça de trabalho e um aumento súbito na força de separação dos cilindros, além de outros possíveis danos aos cilindros.
No caso do processo MSR, as seções líderes (quadrada, retangular, redonda ou oval) antes dos passes de osso de cachorro e fendimento têm que ser de tolerância muito próxima. Isso é alcançado por: (i) perfil de passe preciso nos cilindros; (ii) folga de cilindro precisa para garantir nenhum enchimento excessivo; (iii) alinhamento preciso de passe entre cilindros superior e inferior; (iv) mancais de pescoço de rolo saudáveis e localização positiva do rolo para evitar fluxo axial; (v) stands de laminador rígidos fornecendo aperto rígido e balanceamento de rolo; (vi) qualidade de rolo saudável e boas condições de passe; e (vii) temperatura uniforme do material laminado.
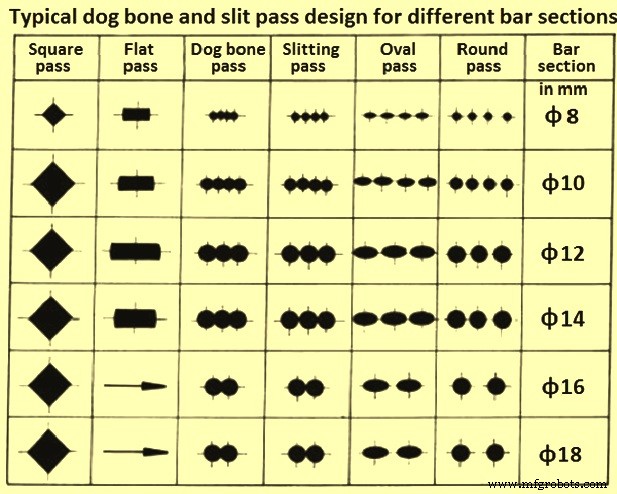
Além disso, a orientação da seção líder para o passe de conformação e para o passe de separação no stand de separação é crítica para assegurar fios igualmente balanceados. As características desejadas para a orientação adequada da seção líder incluem: (i) guias sólidos e robustos; (ii) barras de apoio seguras e rígidas; (iii) equipamento de guias preciso; (iv) alinhamento positivo, ajustável e seguro; (v) orientação das barras próximas ao stand; e (vi) guias corretamente configurados e mantidos. O projeto típico de passe de cilindros com aplicação de passes de osso de cachorro e fendimento para diferentes seções de barras é dado na Figura 7.
Vantagens da Laminação por Fendimento
As diferentes vantagens da laminação por fendimento sobre a laminação convencional em um laminador de barras comerciais são: (i) o número de stands de laminação é reduzido; (ii) redução no custo de capital; (iii) há redução no consumo específico de energia, consumo específico de combustível e consumo específico de cilindros; (iv) há aumento no rendimento de laminação; (v) redução no custo de produção; e (vi) há aumento no nível de produtividade do laminador. Com a mesma velocidade de laminação de saída, a produtividade aumenta linearmente com o aumento do número de fios.
Processo de manufatura
- Principais Considerações para Usinagem Swiss de Alto Volume
- Marc Schnadinger: Construindo um Novo Caminho de Carreira na Indústria 4.0
- Processo FINEX: Produção Avançada de Ferro Gusa usando Finos de Minério e Carvão Não-Coqueável
- Série NX: Centros de Usinagem Modulares para Linhas de Produção Automotivas
- 3 Estratégias Comprovadas para Acelerar a Manufatura
- Máquinas VMC: Aumente Produção e Eficiência com Soluções CNC de Precisão
- Máquinas de Medição por Coordenadas CNC de Taiwan – Precisão para Produção de Alta Qualidade
- Serviços de Inspeção CMM de Precisão em Taiwan – Garantia de Qualidade Global
- Proteja sua Produção para o Futuro: Estratégias para Crescimento Sustentável
- Aumente a Produção Sem Esforço: 6 Dicas de Especialistas para Otimizar Seu Sistema de Ar Comprimido