



Otimização das Operações do Alto-Forno para Estender a Vida da Campanha
Práticas Operacionais e Vida da Campanha do Alto-Forno
O custo de reconstrução ou revestimento de um alto-forno (AF) é muito elevado. Por isso, técnicas para prolongar a vida da campanha do AF são importantes e devem ser perseguidas ativamente.
Altos-fornos grandes geralmente apresentam uma produção de campanha ligeiramente superior por unidade de volume. Essa diferença ocorre porque AFs maiores costumam ter design mais moderno e são bem automatizados. Como a viabilidade de uma usina integrada depende do fornecimento contínuo de gusa, em uma planta com poucos fornos grandes, a longa vida da campanha assume grande importância.
Técnicas para Prolongamento da Vida da Campanha
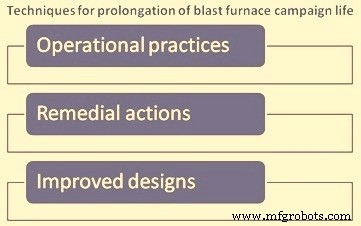
As técnicas para prolongar a vida da campanha do AF (Fig. 1) enquadram-se em três categorias:
- Práticas operacionais – O controle do processo do AF tem grande efeito na vida da campanha. O AF deve ser operado não apenas para atender às necessidades de produção, mas também para maximizar sua vida. Por isso, é necessário modificar as práticas operacionais à medida que a campanha avança e em resposta às áreas problemáticas para maximizar a vida da campanha.
- Ações corretivas – Quando o desgaste ou dano que afeta a vida do AF se torna evidente, técnicas de reparo de engenharia devem ser usadas ou desenvolvidas para maximizar a vida da campanha.
- Projetos aprimorados – À medida que materiais e equipamentos melhorados são desenvolvidos, estes devem ser incorporados em futuras reconstruções para estender a vida das áreas críticas do AF, quando for custo-efetivo.
Neste artigo, discutem-se as práticas operacionais para melhorar a vida da campanha. As práticas operacionais que afetam a vida da campanha do AF são descritas a seguir.
Produtividade
A produtividade de um AF é normalmente expressa em toneladas (t) de gusa por unidade de volume do AF (m³) por dia. Alta produtividade envolve maior vazão de materiais em taxas de descida de carga mais elevadas, com maior atividade no cadinho para remover a maior quantidade de produtos líquidos. A estabilidade da operação é afetada quando o AF é forçado: a descida da carga torna-se menos suave e a zona de fusão sobe. Isso afeta o desgaste das paredes do AF. A maior vazão de produtos líquidos acelera o desgaste do cadinho e resulta em condições mais severas no furo de corrida.
Baixa produtividade envolve períodos prolongados de baixo volume de ar quente, o que resulta em reduzida penetração do ar e aumento do fluxo de gás junto à parede do AF, a menos que modificações adequadas na distribuição de carga sejam feitas. Longas paradas de produção geralmente têm efeito prejudicial na condição do cadinho.
Ao considerar o nível de produtividade dos AFs que alcançaram longa vida de campanha, verifica-se que esses AFs não foram operados no seu potencial máximo durante a maior parte da campanha. O fator comum é a operação estável e consistente, com práticas empregadas para monitorar e proteger paredes e cadinho. Tal operação é mais facilmente alcançada em níveis de produção abaixo do máximo. No entanto, é difícil definir um valor universal de índice de produtividade (t/m³/dia) para isso, pois o índice também é afetado por vários fatores além da taxa de operação do AF: formato interno do AF, estado de desgaste do refratário, condições operacionais locais, períodos de manutenção, etc.
Para maximizar a vida da campanha, é necessária uma estratégia que permita operar o AF de forma estável e controlada. Muitas reconstruções de AF envolveram aumento do volume interno, não para aumentar a produção, mas para permitir que metas de produção sejam atingidas em níveis de produtividade mais baixos, oferecendo potencial para operação mais estável e maior vida da campanha.
Paradas frequentes reduzem a produtividade do AF, mas também reduzem a vida da campanha devido ao excesso de operações de parada/partida. A produção de campanha por unidade de volume é reduzida desproporcionalmente à porcentagem de tempo de inatividade. Longas campanhas, medidas por este critério, são melhor alcançadas com operação contínua do AF sem paradas prolongadas.
Reduções de produtividade de curto prazo também são necessárias para atender a áreas problemáticas identificadas no AF, a fim de proteger a integridade do forno, evitando assim um fim prematuro da campanha.
Carga (Burden)
Para operação estável do AF em níveis razoáveis de produtividade, coque de boa qualidade é necessário. De fato, o coque é uma das principais razões para períodos ruins de operação. Períodos ruins de operação frequentemente resultam em operações erráticas, e até resfriadas, que são potencialmente destrutivas ao revestimento do AF e, consequentemente, à vida da campanha.
O coque deve ser forte e estabilizado para suportar o peso da carga com mínima quebra mecânica. Deve ser suficientemente grande e bem classificado, com mínimo de finos, para criar um leito permeável pelo qual os líquidos possam gotejar até o cadinho sem restringir os gases ascendentes. Um tamanho consistente é necessário para evitar variações indesejadas na permeabilidade e suportar o conceito de variação da espessura da camada de coque ao longo do raio do AF para controlar o fluxo de gás radial. O coque deve ser suficientemente não reativo à perda por solução, reter sua força nessas condições e ser baixo em álcalis para minimizar a gaseificação de álcalis na corrida, que tem efeito deletério na quebra do coque e nos refratários do forno. Variações de umidade e teor de carbono do coque devem ser controladas para minimizar seu efeito no estado térmico do processo.
Em altos níveis de injeção de hidrocarbonetos na corrida, há uma correspondente redução na proporção de coque carregado e, consequentemente, a qualidade do coque torna-se ainda mais importante.
Uma qualidade universal de coque para operação estável compatível com longa vida do AF é difícil de especificar, pois diferentes tipos de operação têm diferentes requisitos de coque e as propriedades físicas variam conforme o ponto de amostragem entre as coquerias e o AF.
No caso de uso de coque de mais de uma fonte, ou uma mistura adequada é necessária ou o carregamento discreto dos diferentes coques é essencial, pois proporções flutuantes de coques de diferentes propriedades resultam em condições instáveis no AF.
O coque no centro do AF substitui gradualmente o "homem morto" e o coque no cadinho, que deve permanecer permeável para permitir que os líquidos drenem através do centro do cadinho. Isso evita fluxo periférico excessivo de gusa no cadinho, que pode resultar em desgaste severo do refratário na base da parede lateral. Um aumento na temperatura do centro do cadinho é geralmente observado com aumento no tamanho do coque do homem morto, indicando maior atividade no centro do cadinho. O tamanho de abertura das peneiras de coque é um parâmetro importante para a manutenção da permeabilidade do cadinho. Geralmente é benéfico aumentar o tamanho da peneira e carregar o coque fino adicional, misturado na carga de minério, afastado da linha central do AF.
O objetivo do uso de coque de alta qualidade é garantir que coque grande atinja as regiões inferiores do AF. Para monitorar isso, é desejável que o coque seja amostrado periodicamente no nível da corrida para avaliar a quebra do coque através do forno. Isso normalmente é realizado durante a manutenção planejada. Uma grande amostra de coque é retirada de uma abertura da corrida e suas propriedades são comparadas com uma amostra do coque de alimentação correspondente. Dessa forma, outros fatores que afetam o tamanho do coque também podem ser identificados.
Coque de boa qualidade consistente e o monitoramento tanto do coque da linha de carga quanto do coque do ventre é claramente uma estratégia importante para longa vida da campanha.
Mistura de Carga de Minério
AFs são operados com uma ampla variedade de componentes de carga de minério, como sinter, pelotas e minério de ferro granulado (SIO), etc. Uma variedade de fundentes também é usada na carga de minério.
Pequenas quantidades de outros materiais, como sucata recuperada, finos ferrosos, carepa de laminação, escória de conversor, ilmenita, resíduos reciclados ou até ferro reduzido diretamente ou ferro granulado, também são às vezes usados na carga de minério. O uso desses materiais geralmente depende de fatores locais.
Usinas integradas normalmente têm plantas de sinterização, portanto AFs nessas plantas usam grande porcentagem de sinter na carga, com o saldo consistindo principalmente de SIO e/ou pelotas. Pelotas são preferidas sobre SIO em algumas plantas para o saldo da carga devido às suas propriedades superiores.
Ao redor do mundo, a porcentagem de pelotas na carga do AF varia de 0% a 100%. A experiência em diferentes plantas mostrou que AFs usando alta porcentagem de pelotas sofrem maiores variações de carga térmica no ventre e na parte inferior da chaminé, levando a desgaste excessivo do ventre e da parte inferior da chaminé e a uma vida de campanha mais curta. Uma das razões é o controle inadequado da distribuição de carga. Pelotas têm um ângulo de repouso muito menor que sinter ou coque e, ao aterrissar em uma linha de carga inclinada, tendem a rolar facilmente. Isso resulta em uma camada de minério relativamente espessa em direção ao centro do AF, o que encoraja fluxo de gás excessivo na parede do AF.
Essa situação é contrabalançada com a adição de resfriamento de alta densidade no tronco inferior e equipamento de distribuição de carga aprimorado. Temperaturas flutuantes dos estaves inferiores, aumento de escorregamentos e flutuações de temperatura da gusa podem ser observados com carga de pelotas, os quais devem ser controlados pelo controle de distribuição de carga, com carregamento de coque no centro e adição de coque miúdo às pelotas.
Um aspecto importante dos componentes individuais da carga é a característica de amolecimento e fusão. A maior parte da queda de pressão através de um AF ocorre na região onde a carga de minério está amolecendo, fundindo e gotejando pelo leito de coque através do qual os gases sobem. Uma ampla faixa de fusão e amolecimento causa aumento da queda de pressão e uma grande zona coesiva com raiz impingindo no tijolo do tronco inferior, com os refratários expostos a altas temperaturas em área mais ampla que o desejável. Temperatura de parede mais baixa e/ou menos flutuações térmicas ajudam a prolongar a vida do tijolo do tronco.
As propriedades de fusão e amolecimento de uma carga de múltiplos componentes diferem das dos componentes individuais. Portanto, os dados de testes de amolecimento e fusão devem ser considerados não apenas para os constituintes individuais da carga, mas também da mistura de minério proposta para auxiliar na seleção da carga de minério.
Para minimizar variações térmicas e químicas, uma carga homogênea é desejável. Os componentes da carga devem ser o mais intimamente misturados possível. Isso depende do número de componentes da carga e do sistema de carregamento individual, mas geralmente pode ser alcançado em grau razoável pela seleção de silos de armazenamento e pela sequência de descarga dos materiais.
É possível alcançar operação estável do AF e longa vida de campanha usando diferentes cargas, desde que a qualidade do material seja consistente e haja capacidade adequada de resfriamento de parede e controle de distribuição adequado.
Qualidade da Carga de Minério
Um AF permeável é necessário para operação estável. É importante que a carga de minério seja forte, bem classificada e peneirada eficientemente para remover finos. Não deve se desintegrar excessivamente no tronco e gerar finos adicionais. Deve ser suficientemente porosa, redutível e de tamanho que permita ser efetivamente reduzida quando atingir a zona de amolecimento. Dessa forma, a zona coesiva é menos restritiva, com menos escória rica em FeO, e a carga térmica nas regiões inferiores do AF é menor, encorajando operação suave.
As propriedades de amolecimento e fusão dos componentes do minério têm efeito importante na operação do AF. Restrições na zona coesiva e características ruins de fusão podem resultar em descida de carga errática, operação instável e flutuações térmicas. Essas condições provavelmente encurtarão a vida da parede do AF.
Não existe teste padronizado de amolecimento e fusão e há muitos índices citados para representar as temperaturas de amolecimento e fusão, como início da redução direta, queda de pressão durante a fusão e quantidade de material gotejado, etc.
Distribuição de Carga
A distribuição de carga é um dos principais fatores que afetam a vida da campanha do AF. Não apenas pode afetar a estabilidade da operação, mas, ao determinar o fluxo de gás radial no AF, é um dos principais fatores que controlam a taxa de desgaste das paredes do AF.
Geralmente, o fluxo de gás radial é controlado pela proporção minério/coque na carga, pois o tamanho do coque é geralmente maior. Isso é normalmente alcançado carregando o material em camadas discretas e variando a espessura da camada ao longo do raio do AF. A proteção das paredes do AF é, portanto, alcançada aumentando a proporção da camada de minério na parede, o que resulta em menor quantidade de calor removido pelo sistema de resfriamento de parede. No entanto, há um limite para a proporção de material de minério próximo à parede do AF para evitar a formação de uma camada inativa, que pode encorajar a formação de acúmulos na parede e permitir carga não preparada nas regiões inferiores do AF e aumentar as perdas na corrida. A proporção de coque no centro do AF deve ser suficiente para permitir operação estável do AF no nível de produção desejado. Uma grande proporção de coque cria uma região relativamente permeável com menos líquidos descendentes, permitindo o uso de volume máximo de ar sem grandes flutuações na pressão do ar e descida de carga errática.
O coque no centro do AF substitui o coque no cadinho e um centro rico em coque e permeável encoraja um cadinho permeável, o que se relaciona ao fluxo de líquido através do cadinho. A chaminé central de coque não deve ser desnecessariamente larga. Nesse caso, ocorre ineficiência e danos podem ser causados a certas partes do topo do forno devido à capacidade de calor excessivamente alta do gás ascendente.
Carregamento com Granulometria Separada (Split Size Charging)
Sistemas de distribuição mais sofisticados permitem controle adicional da distribuição de carga utilizando mais de uma faixa de tamanho de um dado material. Uma das práticas mais comuns é o carregamento de materiais finos de minério, frequentemente provenientes de peneiramento da carga principal de minério. Finos são carregados separadamente em pequenas quantidades próximo à parede do AF, para dar uma redução localizada na permeabilidade e, assim, proteger as paredes. Carregar um lote separado de material mais fino geralmente reduz a capacidade de carregamento do AF.
Coque Miúdo (Nut Coke)
Um sistema de carregamento flexível permite o uso de coque miúdo (tamanho típico na faixa de 10 mm a 30 mm). O carregamento de coque miúdo, misturado na carga de minério e posicionado ao longo do meio do raio, melhora a operação ao melhorar a eficiência de redução e a permeabilidade da camada de minério na zona coesiva. Há permeabilidade melhorada e temperaturas do ventre reduzidas com carregamento de coque miúdo. O coque miúdo carregado na parede, intercalado entre duas cargas de minério, previne uma região inativa na parede quando minério fino era carregado na parede. Coque miúdo é adicionado às pelotas para aumentar seu ângulo de repouso, reduzindo assim a proporção de carga de minério no centro do AF.
Segregação por Tamanho
Muitos sistemas de carregamento criam algum grau de segregação por tamanho nos materiais de entrada. Se o material inicial a descarregar é mais fino e o final é mais grosso, essa característica pode ser utilizada para beneficiar a distribuição radial de tamanho e, consequentemente, a distribuição radial do fluxo de gás. Esse tipo de segregação geralmente ocorre em fornos carregados por correia em vez de fornos carregados por skip e é mais controlável com topo sem sino. Modificações adequadas também podem ser adicionadas ao sistema de carregamento para melhorar as características de segregação desejadas.
Segregação radial de tamanho adicional também pode ocorrer por rolagem em uma linha de carga inclinada. A segregação por tamanho também pode modificar as características de fusão e amolecimento da carga ao longo do raio do AF, quando um componente tem faixa de tamanho e química diferentes.
Alguns sistemas de carregamento resultam em variação circunferencial na distribuição de carga. Essas variações devem ser minimizadas por projeto ou operação.
Carregamento de Coque no Centro (Centre Coke Charging)
Uma grande proporção de coque é geralmente necessária no centro do AF, para encorajar trabalho central suficiente para operação estável. Isso é particularmente verdadeiro em altas produtividades e quando se opera com altos níveis de injeção de hidrocarbonetos na corrida. No entanto, operar inteiramente com coque no centro do forno é menos eficiente em termos de combustível e técnicas foram desenvolvidas para minimizar a largura dessa região de carregamento de coque no centro. Em topo sem sino, isso é alcançado carregando um pequeno lote de coque com a calha rotativa totalmente abaixada.
Um leito de coque permeável é necessário no cadinho, para encorajar o fluxo de líquidos através do centro do cadinho e reduzir o fluxo periférico, que pode causar desgaste excessivo da parede lateral. O coque no homem morto e no cadinho é gradualmente substituído por coque do centro do forno. O carregamento de coque no centro reduz a porcentagem de material de minério no centro do AF e melhora a permeabilidade do cadinho. A permeabilidade do cadinho pode ser ainda melhorada com carregamento de coque maior e estabilizado no centro.
Vida do Revestimento da Garganta
Para longa vida da campanha, é importante minimizar o desgaste no revestimento fixo da garganta causado pelo impacto direto dos materiais de carga. Embora seja possível reparar o revestimento da garganta ou incorporar placas de proteção, isso pode envolver longas paradas de manutenção, que por si mesmas podem ser prejudiciais à vida do forno. Portanto, a distribuição de carga e a altura da linha de carga usadas devem ser escolhidas para evitar tal impacto de carga.
Qualidade da Gusa
Ao operar sem crânio protetor no cadinho, o carbono do cadinho é geralmente removido por ataque de solução do ferro e da escória. A carbonetação precoce do ferro, antes que ele contate o refratário do cadinho, minimiza tal desgaste do cadinho.
Para carbonetação precoce, um período prolongado de contato entre líquidos e coque é necessário. Em uma dada produtividade, isso pode ser encorajado por uma zona de gotejamento e homem morto mais altos, com zona coesiva mais alta. Isso normalmente resulta em aumento do silício (Si) da gusa. Geralmente, o nível de saturação de carbono diminui com o aumento do teor de Si. Como resultado, a gusa fica mais próxima da saturação em níveis mais altos de Si, para um dado tamanho de AF e temperatura da gusa.
Além disso, um aumento no Si da gusa aumenta a temperatura de liquidus da gusa e, assim, reduz sua fluidez. Isso tende a reduzir a velocidade de fluxo no cadinho e encorajar a formação de uma camada solidificada no refratário do cadinho.
Em temperaturas mais baixas da gusa, o nível de saturação de carbono do ferro é menor e é alcançado mais cedo. Baixa temperatura da gusa tem o benefício adicional de maior viscosidade do ferro, que reduz o fluxo periférico, reduzindo a tendência de dissolver crânios protetores e penetrar fissuras e poros finos.
Maior Si da gusa e menor temperatura da gusa são difíceis de alcançar juntos, pois uma zona coesiva mais alta geralmente resulta em forno mais quente, mas o efeito geral é a gusa entrando no cadinho tornar-se mais próxima da saturação de carbono. Uma redução na alta pressão do topo provavelmente resultará em leve aumento no Si sem afetar o estado térmico do AF. A probabilidade de dissolução do carbono do cadinho é menor em níveis mais altos de Si.
Diâmetro da Corrida
O diâmetro da corrida é escolhido para garantir penetração adequada do ar para dadas condições operacionais e para prevenir gás excessivo subindo pelas paredes do AF. A seleção do tamanho da corrida influencia o grau de trabalho central do AF e o grau de proteção das paredes do ventre e do tronco inferior. Geralmente, é necessário variar o diâmetro da corrida ao redor do AF para garantir equilíbrio circunferencial do fluxo de gás.
Embora os tamanhos das corridas sejam cuidadosamente escolhidos, um aumento significativo no diâmetro é frequentemente observado quando uma corrida é trocada, particularmente quando vidas longas são alcançadas. Isso afeta ambos os fatores acima e é vantajoso em termos de vida da campanha trocar as corridas após um determinado período, não apenas para minimizar o efeito do desgaste da corrida, mas para reduzir a probabilidade de vazamento de água no AF e o número de períodos fora do ar não programados para trocar corridas falhadas.
O diâmetro das corridas diretamente acima do furo de corrida é frequentemente reduzido, ou as corridas até fechadas, para promover fundição suave e reduzir a produção de ferro acima do furo de corrida.
O diâmetro da corrida é frequentemente reduzido localmente, em resposta a altas temperaturas da parede lateral do cadinho, para reduzir os líquidos gotejantes e a atividade do cadinho na área problemática. Isso é feito pela adição de inserts na corrida ou pela substituição da corrida. Em casos graves, ou como medida de emergência de curto prazo, as corridas em questão podem ser fechadas por tamponamento com argila. Isso frequentemente tem efeito rápido na redução das temperaturas correspondentes da parede lateral do cadinho.
Práticas da Casa de Fundição
As práticas da casa de fundição desempenham papel importante no controle do fluxo de líquido no cadinho e na evitação de níveis altos de líquido que podem impingir na corrida, afetando a distribuição do ar ou até causando danos à corrida ou ao cano de ar. Esses fatores podem afetar a estabilidade da operação, resultar em períodos fora do ar e potencialmente afetar a vida da campanha.
Comprimento do Furo de Corrida
Com um furo de corrida mais longo, os produtos fundidos não são apenas retirados de mais baixo no cadinho, mas também de um ponto mais próximo do centro do cadinho. Isso reduz o fluxo periférico próximo ao furo de corrida e, consequentemente, o desgaste da parede lateral do cadinho. Para estender o comprimento do furo de corrida, é necessário aumentar a quantidade de massa de furo de corrida injetada ao longo do tempo, para aumentar progressivamente o tamanho do "cogumelo" no interior do AF, que também protege o refratário abaixo do furo de corrida. Com comprimento curto do furo de corrida e fundição alternada de furos de corrida amplamente espaçados, as flutuações de temperatura da parede lateral aumentam, potencialmente aumentando a erosão do refratário.
Altas temperaturas do fundo do cadinho podem ser experimentadas devido à perda de camada congelada e/ou dissolução de carbono do cadinho, enquanto as temperaturas da parede lateral do cadinho são satisfatórias. Nesses casos, pode ser necessário encurtar o furo de corrida, diminuindo a quantidade de massa de furo de corrida injetada e possivelmente reduzindo a inclinação do furo de corrida. Isso ajuda na redução do fluxo de gusa próximo ao centro do AF e aumenta os líquidos retidos no fundo do cadinho.
Diâmetro do Furo de Corrida
O diâmetro do furo de corrida necessário para sustentar uma dada produtividade depende dos parâmetros do AF, como a proporção de tempo de fundição, pressão do topo, volume de escória, tamanho do coque do cadinho, viscosidades dos líquidos e propriedades da massa de furo de corrida. Caso o furo de corrida seja muito pequeno para uma dada taxa de produção, não será possível fundir o forno a seco. Se o furo de corrida for muito grande, menos produtos fundidos podem ser removidos do forno durante uma fundição, pois o furo de corrida estourará prematuramente, já que os líquidos acima do furo de corrida são removidos antes que os líquidos no lado oposto do cadinho possam descer através do leito de coque. Em ambos os casos, o nível de líquido no cadinho permanece alto e, por fim, afeta a operação estável. Portanto, o tamanho ótimo do furo de corrida é necessário, que é obtido da experiência.
Quando um único furo de corrida é usado, o tamanho deve ser escolhido para permitir que o AF seja fundido a seco e fornecer tempo suficiente para a massa de furo de corrida curar entre fundições. Em um AF onde furos de corrida alternados são usados, furos de corrida de tamanhos diferentes podem ser necessários sob certas condições operacionais, para garantir drenagem através do forno.
Em um AF de múltiplos furos de corrida que está experimentando desgaste no fundo do cadinho, pode ser desejável aumentar o diâmetro do furo de corrida. Isso, junto com a diminuição do comprimento do furo de corrida, reduz o fluxo de ferro através do fundo do cadinho e aumenta o ferro residual no cadinho no final da fundição, encorajando assim a formação de uma camada congelada no fundo do cadinho.
Massa de Furo de Corrida
As propriedades da massa de furo de corrida são importantes para as operações do AF. A massa deve endurecer rapidamente e curar completamente entre fundições para criar um furo de corrida forte e durável. A massa de furo de corrida deve ter boas propriedades de adesão, para construir uma estrutura forte e permanente que resista ao fluxo de líquidos e também proteja os refratários do cadinho abaixo do furo de corrida.
Número, Posição e Desempenho
Alta produtividade pode ser atingida em um AF de tamanho médio com único furo de corrida. No entanto, há vantagens quando mais de um furo de corrida está disponível, sendo isso uma necessidade em níveis de produção mais altos. Fundição alternada de furos de corrida em lados opostos do forno resulta em drenagem mais eficaz do cadinho e também dá um período mais longo para a massa de furo de corrida curar completamente, resultando em um furo de corrida mais durável. A existência de dois furos de corrida permite grande reforma de um canal de ferro principal sem exigir um período fora do ar. Se pontos quentes ocorrerem na parede do cadinho de um AF de múltiplos furos de corrida, pode ser possível usar um furo de corrida alternativo que não encoraje fluxo periférico na área erodida. Desgaste da parede lateral resultante de fluxo periférico será distribuído mais uniformemente ao redor da circunferência em um AF de múltiplos furos de corrida.
Para um AF grande de alta produtividade, é preferível ter quatro furos de corrida, permitindo que um par oposto seja operado enquanto um canal é reparado e o outro fica em espera. Para uniformizar o desgaste da parede lateral e encorajar drenagem completa do cadinho, estes idealmente seriam localizados em intervalos de 90 graus.
Frequência e Taxa de Fundição
A taxa de fundição é determinada pelo tamanho da broca do furo de corrida usado, as características de desgaste da massa de furo de corrida, pressão do topo, viscosidade dos líquidos e número de furos de corrida em uso. Com massas de furo de corrida modernas de alto desempenho, há tendência a reduzir o número de fundições, o que reduz os custos operacionais do furo de corrida. Ao reduzir a taxa de fundição, as velocidades dos líquidos dentro do cadinho diminuem, mas continuam por um período mais longo. Em um AF de múltiplas casas de fundição, existe a possibilidade de fundir de furos de corrida opostos simultaneamente (fundição sobreposta), desde que a massa de furo de corrida cure completamente em tempo menor que a duração da fundição e a mão de obra e logística permitam. Essa técnica reduz as velocidades de fluxo no cadinho, embora seja frequentemente usada apenas em tempos de nível alto de líquido ou antes de tirar o AF fora do ar.
Atrasos longos na fundição devem ser evitados a todo custo, para minimizar a interrupção das operações do AF. Isso requer bom projeto e operação confiável do equipamento da casa de fundição, boas práticas de casa de fundição e transporte bem coordenado de panelas de gusa.
Álcalis e Zinco
Metais alcalinos e zinco têm efeito deletério no processo do AF e nos refratários. A carga deve ter teor de álcalis e zinco no nível mínimo econômico. Normalmente, álcalis e zinco são controlados em níveis inferiores a 5 kg/t de gusa (melhor prática sendo 2 kg/t de gusa), mas pela condensação do vapor de álcalis na carga descendente, uma grande carga recirculante pode se acumular no AF. Isso resulta em maior degradação do sinter e quebra do coque, e encoraja a formação de acúmulos na parede, todos os quais podem resultar em descida de carga irregular e operação instável do AF.
Álcalis e zinco, na forma gasosa, penetram fissuras e poros nos refratários das paredes do AF. O ataque químico resultante e o ciclagem térmica enfraquecem a camada superficial do refratário, que é eventualmente removida pela carga descendente, permitindo que o processo se repita.
Dissecções do cadinho após o fim da campanha mostraram que desgaste excessivo ocorre na base da parede lateral e que uma zona frágil é geralmente formada entre a carcaça e a face quente do carbono. Álcalis e zinco são frequentemente encontrados em altos níveis nessa zona frágil. Vários mecanismos de degradação foram propostos envolvendo esses compostos. Tensão e trincas térmicas na parede lateral permitem que álcalis e zinco gasosos penetrem e se depositem nos poros. Isso leva à expansão do tijolo, fragilização, maior inchamento e, finalmente, destruição da massa refratária. Um grau significativo de proteção do refratário contra álcalis e zinco é alcançado se um acúmulo ou crânio for congelado na face quente do refratário, protegendo assim o refratário do ataque químico.
A maioria dos álcalis é removida na escória e o restante no gás de topo. No entanto, a prática de escória, estado térmico e distribuição de carga desempenham papel importante na remoção de álcalis. Uma redução na basicidade da escória aumenta a quantidade de álcalis removidos na escória, assim como um aumento no nível térmico do AF ou na temperatura do topo, ao ampliar ou intensificar o grau de trabalho central. Além disso, para uma dada carga de álcalis, a degradação do coque provavelmente será maior para operações com alta taxa de injeção de hidrocarbonetos na corrida, devido ao aumento do tempo de residência da carga. É importante que o balanço de entrada e saída de álcalis e zinco seja monitorado e que o AF seja operado com regime térmico e químico compatível com o nível de entrada desses elementos, para encorajar sua remoção na escória e no gás de topo.
Adição de TiO₂
Amostras do revestimento do cadinho no fim de uma campanha em AFs normalmente contêm depósitos contendo titânio. Estes formam uma camada protetora em regiões erodidas da parede lateral do cadinho, no salamandra e em poros e juntas dos tijolos. O titânio está geralmente na forma de carbonitretos Ti(C,N), uma solução sólida de carboneto de titânio (TiC) e nitreto de titânio (TiN). Portanto, a prática atual envolve introduzir titânia (TiO₂) no AF para promover essas camadas protetoras. Três métodos são normalmente usados para a introdução de TiO₂: (i) adição à carga, (ii) injeção nas corridas, (iii) adição através da massa de furo de corrida.
A técnica mais comum tem sido a adição de minérios titaníferos (geralmente ilmenita) à carga. Alternativamente, TiO₂ pode ser adicionado através do sinter, embora em baixos níveis.
Duas estratégias são geralmente adotadas para adição de TiO₂. A primeira é corretiva, iniciando adições de TiO₂ apenas quando altas temperaturas do cadinho são observadas, indicando desgaste do cadinho. A outra adota abordagem preventiva e adiciona pequena quantidade de TiO₂ continuamente, aumentando o nível de adição se altas temperaturas forem observadas. A ingestão de TiO₂ para a abordagem preventiva é geralmente de 3 a 5 kg/t de gusa, o que geralmente resulta em até 0,1% de Ti na gusa e 1% a 1,5% de TiO₂ na escória. Para ação corretiva, a dosagem de TiO₂ pode chegar a 20 kg/t de gusa, nível no qual a gusa pode conter até 0,3% de Ti e a escória até 3,5% de TiO₂. Isso cria problemas operacionais devido à alta viscosidade da escória e formação de escória no canal, e portanto tais altos níveis de TiO₂ são usados apenas por curtos períodos.
Para promover a precipitação de Ti(C,N), às vezes a adição de TiO₂ é aumentada antes de uma parada para que a gusa remanescente no cadinho fique saturada em Ti. À medida que o cadinho esfria durante a parada, isso promove a precipitação. No entanto, a retomada da produção é mais difícil em altos níveis de Ti, pois cria problemas operacionais.
TiO₂ também pode ser adicionado injetando finos de TiO₂ através das corridas. As vantagens da técnica são: (i) aplicação em posições localizadas, (ii) custo reduzido devido à menor taxa de TiO₂, (iii) bons resultados de injeção em curto tempo, e (iv) propriedades da carga inalteradas.
O terceiro método de adição de TiO₂ é pelo uso de massa de furo de corrida contendo TiO₂. Uma dessas massas que foi testada foi ligada com alcatrão com aproximadamente 10% de TiO₂. Claramente, a titânia está ligada na massa de furo de corrida em forma não reduzida e é injetada em quantidades relativamente pequenas. No entanto, há dúvidas se ela é reduzida e dissolvida na gusa em quantidades suficientes para ser precipitada ou se é reduzida e ligada adequadamente à parede lateral do cadinho para ser benéfica.
TiO₂ é normalmente parcialmente reduzido no AF e dissolvido na gusa. A solubilidade é maior em temperaturas mais altas. Se o Ti na gusa estiver próximo da saturação e a temperatura da face quente do refratário em regiões erodidas, fissuras e poros for menor que a temperatura da gusa, então o Ti é precipitado como Ti(C,N). A técnica é mais provável de ter sucesso em taxas de adição mais altas, mas há outros fatores que podem interferir com esse mecanismo básico, incluindo estado térmico do cadinho, química metal/escória e características de fluxo de líquido.
Adições de TiO₂ são geralmente realizadas em conjunto com outras ações corretivas, como redução de produtividade, fechamento de corridas e melhoria da intensidade de resfriamento do cadinho. O efeito direto da adição de TiO₂ é, portanto, frequentemente difícil de determinar. É essencial realizar balanços de Ti regulares e precisos para avaliar a técnica e modificar a operação para encorajar a retenção de Ti. O efeito de adições em alta taxa pode até ter efeito prejudicial na operação do forno, anulando quaisquer benefícios.
A adição de TiO₂ para proteção do cadinho deve normalmente ser considerada como parte de um plano de proteção do cadinho, não isoladamente.
Monitoramento
A distribuição de carga deve ser monitorada regularmente para garantir a proteção da parede e um AF estável e bem operado. Mudanças nos parâmetros operacionais, como mudanças na taxa de injeção de hidrocarbonetos na corrida ou volume de ar, podem exigir ajustes na distribuição de carga. O efeito da distribuição de carga é geralmente monitorado com várias sondas e instrumentos.
Para maximizar a vida da campanha, é necessário que o equipamento de carregamento seja capaz de controlar com precisão a distribuição de carga. Também instrumentação necessária deve ser instalada para monitorar abrangentemente a operação do AF, de modo que a distribuição de carga seja alterada e avaliada de maneira controlada e técnica.
Instrumentação e Controle
Alerta precoce de áreas problemáticas do cadinho é vital para maximizar a vida da campanha, e termopares localizados na parede lateral do cadinho e no fundo do cadinho são absolutamente necessários para monitorar o desgaste do cadinho. Práticas operacionais revisadas e ações para proteger o cadinho devem ser tomadas como resultado do aumento das temperaturas do cadinho. Temperaturas do fundo e da parede lateral do cadinho também podem dar indicação do fluxo de líquido no cadinho, um fator importante no desgaste do cadinho.
Temperaturas registradas por termopares são influenciadas apenas por uma pequena área ao redor do termopar. É, portanto, vitalmente importante localizar os termopares nas áreas críticas de desgaste. Áreas importantes são abaixo dos furos de corrida e ao redor da base das paredes laterais, onde o padrão de desgaste chamado "pé de elefante" é normalmente encontrado. Um número adequado de termopares deve ser instalado, no melhor layout para dar a cobertura mais completa possível. Em vários locais, termopares podem ser posicionados em duas ou três profundidades diferentes para permitir o cálculo do perfil térmico no refratário e, portanto, a espessura do refratário residual.
Movimento de blocos de carbono pode beliscar termopares do fundo do cadinho, causando junções quentes falsas ou falha total. Esses problemas podem ser superados instalando os termopares em bainhas. Termopares também devem ser posicionados ao redor dos furos de corrida, para monitorar condições e operação do furo de corrida.
Termopares adicionais são frequentemente adicionados no meio da campanha em áreas de desgaste refratário conhecido, para dar uma imagem mais localizada de problemas em desenvolvimento. Similarmente, termopares são frequentemente adicionados em áreas reparadas para monitorar o reparo.
Monitoramento do Resfriamento do Cadinho
O fluxo de calor no fundo do cadinho ou no resfriamento de estaves pode ser determinado a partir das vazões de água e a diferença entre as temperaturas de entrada e saída da água, usando termômetros de resistência. Isso pode ser usado apenas para dar uma indicação do desgaste médio do cadinho. É particularmente aplicável nos estágios finais de uma campanha, após a deterioração dos termopares. Monitorar tendências de longo prazo na temperatura da água de resfriamento do cadinho pode dar uma indicação da eficiência do sistema de resfriamento.
Condições das Paredes do Forno
As condições do processo na parede do forno são vitais para a vida da campanha. As paredes não devem ser submetidas a altas cargas térmicas de quantidade excessiva de gás subindo na parede ou impingimento da zona de fusão na parede, o que resulta em rápida deterioração do refratário e desgaste dos elementos de resfriamento. Por outro lado, as paredes não devem ser tão inativas que grandes acúmulos sejam permitidos a se formar nelas, o que impede a descida suave da carga, controle da distribuição de carga e operação estável do AF. Para monitorar as condições das paredes, uma variedade de métodos é usada.
O método comum de monitorar as paredes é usando termopares na parede, posicionados na alvenaria, com as pontas a curta distância da face quente para dar boa resposta térmica. A atividade da parede é monitorada a partir do nível de temperatura e flutuações.
Deve haver boa cobertura de termopares tanto vertical quanto circunferencialmente para monitorar as paredes adequadamente. Tipicamente, sete níveis de termopares, cada um com oito posições circunferenciais, são usados. Com um grande número de termopares, é difícil para o operador monitorar a variação de todos. Usando as temperaturas em muitos pontos, um mapa isotérmico é normalmente gerado, identificando regiões de temperaturas altas ou baixas que se relacionam com desgaste refratário, operação assimétrica ou formação de acúmulos. O comportamento dinâmico da temperatura também é utilizado para prever a formação ou perda e extensão de um acúmulo.
Termopares de garganta ou de pele são frequentemente instalados ao redor da periferia, logo abaixo do revestimento fixo da garganta. As pontas dos termopares são instaladas no nível da face quente do refratário, para registrar a temperatura do gás. Estes dão uma medida direta do fluxo de gás na parede e geralmente não são afetados pela deposição de material, ao contrário dos termopares na parede mais abaixo no tronco.
Sondas de Medição Radial
O uso de sondas retráteis é uma das técnicas importantes para monitorar e otimizar a distribuição de carga, e consequentemente a vida da campanha. Tais sondas são o único método de medir a variação nas características operacionais ao longo do raio do forno, em oposição a depender apenas de medições na parede. São essencialmente de dois tipos: (i) sobrecarga, e (ii) subcarga.
Sondas de sobrecarga têm várias funções. O tipo mais simples é geralmente fixo, resfriado a água e mede o perfil radial ou diametral de temperatura do gás de topo e, em alguns casos, a análise do gás. A maioria das sondas retráteis mede o perfil de camadas da linha de carga e pode ser do tipo mecânico, onde um peso é baixado até a linha de carga, ou tipo sem contato, usando radar, micro-ondas, lasers, etc.
A velocidade do gás de topo também pode ser fisicamente determinada para medir a quantidade de fluxo de gás, e análise e medição de temperatura do gás de topo são frequentemente realizadas em conjunto com as outras funções. Sondas também são usadas para determinar a trajetória do material fora da calha rotativa ou garganta móvel, para calibração de modelos preditivos de distribuição de carga e para determinar o efeito do desgaste da calha de carregamento.
Sondas de subcarga, ou intra-carga, amostram gás e medem temperatura em várias posições radiais. Geralmente são posicionadas no tronco superior, tipicamente 3 m a 6 m abaixo da linha de carga. Essas sondas são geralmente de dois tipos. O tipo consumível, tipicamente 50 mm de diâmetro, dobra com a carga descendente e é endireitado na retirada para reutilização subsequente.
Como o gás de topo tem que passar da linha de carga até uma das quatro saídas, o padrão de fluxo de gás começa a se distorcer perto da linha de carga. Um grande grau de mistura de gás então ocorre acima da carga, e as sondas de sobrecarga devem ser posicionadas próximas à linha de carga, e preferencialmente inclinadas, para dar perfis aceitáveis de temperatura e gás. As sondas de subcarga do tronco superior são mais sensíveis e dão resultados superiores às sondas de sobrecarga. Além disso, sondas de sobrecarga fixas podem ser bastante grandes e, dependendo da altura da linha de carga, podem criar uma "sombra" e distorcer a distribuição de carga abaixo delas, o que pode dar resultados não representativos.
Sondas, especialmente sondas de subcarga, são ferramentas essenciais para prolongar a vida da campanha do AF.
Modelos de Cadinho
Nos últimos anos, com o aumento da capacidade computacional disponível, muitas técnicas matemáticas e numéricas foram desenvolvidas para prever a erosão do cadinho do AF e o fluxo de líquido no cadinho.
O desgaste do revestimento do cadinho pode ser calculado por modelo matemático, usando medições de temperatura de termopares embutidos no fundo e na parede lateral do cadinho. Para que essa técnica seja precisa, uma boa cobertura de termopares é necessária e sua profundidade de inserção precisa ser conhecida precisamente, junto com as propriedades térmicas e geometria do revestimento. A precisão também pode ser afetada por parâmetros que podem mudar com o tempo, como a condutividade do apiloamento, contato térmico entre fileiras de alvenaria e o desenvolvimento de uma zona frágil no refratário, que pode mudar significativamente sua condutividade.
Embora as temperaturas do cadinho por si só deem indicação direta do desgaste do cadinho, esse tipo de modelo combina informações dos termopares, em diferentes distâncias da face quente, para prever a extensão do desgaste e camadas solidificadas mais precisamente.
A medição direta do desgaste do revestimento do cadinho é difícil e indesejável, pois requer perfurações de teste e sensores embutidos através de toda a espessura do refratário.
Inteligência Artificial
O processo do alto-forno é complexo, com grande número de variáveis de processo. Fornos modernos, bem instrumentados, têm centenas de sensores que precisam ser monitorados por um número decrescente de operadores. Consequentemente, sistemas computadorizados estão sendo desenvolvidos para processar a informação primária disponível e dar conselhos secundários aos operadores. Isso baseia-se em um conjunto de regras operacionais, análise estatística de dados, identificação de tendências que se comparam com dados históricos e uso de técnicas inteligentes como lógica fuzzy e redes neurais. O objetivo desses sistemas é prever desvios da operação estável e quantificar a mudança nos parâmetros de controle necessária para minimizar os desvios na produção e qualidade. Isso resulta em operação mais estável do AF, evitando grandes problemas operacionais como descida de carga errática e condições de resfriamento, que é um requisito primário para longa vida da campanha.
Sensores do Topo do Forno
Desde o final dos anos 1970, muitos AFs foram equipados com câmeras infravermelhas visualizando através de janelas no cone do topo, para medir o perfil de temperatura da linha de carga. Essa técnica supera algumas das desvantagens das sondas de temperatura de sobrecarga fixas. A carga descendente não é espalhada como com sondas, levando a uma distribuição de carga mais simétrica, e ao medir a temperatura do material, os efeitos da distância da linha de carga à sonda, que podem resultar em mistura de gás e desensibilizam o perfil de temperatura, são evitados. Um benefício adicional é que a rotação da calha de distribuição no forno pode ser observada. No entanto, esses sistemas são caros, difíceis de manter e experimentam problemas em manter a janela de visualização limpa, devido ao gás de topo úmido e empoeirado. Problemas foram experimentados com a poeira no gás de topo também afetando a distribuição de temperatura. Portanto, essas câmeras não são um equipamento padrão e muitos operadores as abandonaram em favor de sondas radiais.
Alguns fornos são equipados com sistemas de medição de perfil de linha de carga sem contato instalados no cone do topo do forno. Esses sistemas efetivamente substituem uma sonda de sobrecarga retrátil e, embora caros, têm a vantagem de medir sobre uma proporção maior da linha de carga do que o único raio de uma sonda.
Termografia
O uso de câmeras de imagem térmica para detectar pontos quentes na carcaça do forno, sistema de gás de topo, caixas de corrida, fogões, ar quente e dutos principais e outras instalações auxiliares, é importante. Não apenas permite a detecção precoce de áreas problemáticas e sua retificação sistemática, mas também ajuda a prevenir falhas catastróficas, nas quais o AF tem que ser tirado fora do ar de maneira súbita e não controlada, seguida por uma recuperação muitas vezes difícil, que teria efeito prejudicial na vida da campanha.
Detecção de Vazamentos
Um sistema eficiente de detecção de vazamentos de água no AF provenientes de corridas e outros elementos de resfriamento é essencial. Vazamentos de água não detectados podem resfriar o forno, resultando em operação errática e recuperação difícil de condições de resfriamento. Vazamento de água afeta diretamente a vida da campanha do AF se danificar os refratários. Vazamentos de água nas regiões inferiores, mais quentes do AF, que são revestidas com materiais carbonáceos, inevitavelmente resultam em oxidação dos refratários. Buracos de rato nos refratários do cadinho podem resultar, o que pode levar a rompimentos. Vazamento de água também pode resultar em problemas no furo de corrida que podem interromper as operações.
Sistemas de detecção de vazamento de corrida são frequentemente usados. Um sistema de detecção de vazamento incorpora um sistema de medidores de vazão magnéticos com análise computacional dos fluxos diferenciais. Outro sistema de detecção de vazamento usa um sistema de circuito fechado de água pressurizada incorporando tanques de reposição com a frequência de reposição indicando a gravidade de um vazamento. Outros sistemas envolvem observação de bolhas de gás ou teor de CO dissolvido na água, medições de pressão diferencial, etc.
Um bom sistema de detecção de vazamento frequentemente alerta o operador de um vazamento de água em seus estágios iniciais, antes que um fora do ar imediato seja necessário. Isso dá a oportunidade para o elemento com vazamento ser isolado antes que o forno seja tirado fora do ar de maneira controlada, com redução na injeção de hidrocarbonetos na corrida e ajustes na proporção minério/coque, minimizando assim efeitos prejudiciais resultantes da parada subsequente.
Manutenção da Planta
Todo trabalho de manutenção possível deve ser realizado durante a produção, reduzindo assim o tempo fora do ar necessário. Para minimizar a duração de uma parada planejada, bom planejamento e preparação antecipada são necessários. Embora esses fatores sejam óbvios para economia e para maximizar a produção da planta, seu efeito de longo prazo na vida do forno nem sempre é considerado.
Preparações devem sempre estar em andamento para manutenção a ser realizada se o forno sair do ar não planejado por outras razões. Por exemplo, se o forno estiver fora para troca de corrida, pode ser possível realizar trabalho no sistema de carregamento. Se o forno estiver fora do ar por problemas na aciaria, então pode ser possível realizar manutenção mais extensa. Dessa forma, o número total de paradas durante uma campanha do AF pode ser reduzido e sua duração minimizada.
Manutenção eficaz reduz o número de falhas que resultam em paradas não planejadas. Isso envolve manutenção de rotina, inspeções regulares, verificação periódica de instrumentação importante, e monitoramento de condição, ex: vibração e monitoramento térmico. Isso é mais importante nos estágios finais de uma campanha, pois equipamentos auxiliares ficam mais velhos e menos confiáveis.
Similarmente, técnicas aprimoradas de manutenção da casa de fundição podem reduzir o tempo fora do ar, ex: extensão da vida do canal de ferro principal em um AF de único furo de corrida reduz o tempo de inatividade.
Períodos Fora do Ar
O número de períodos fora do ar, principalmente não planejados, tem grande efeito na vida da campanha em termos de produção por unidade de volume, que é reduzida desproporcionalmente à porcentagem de tempo de inatividade. Dano na parede pode resultar de um grau aumentado de trabalho na parede nos volumes de ar mais baixos encontrados ao sair e entrar no ar, resfriamento e reaquecimento dos refratários ou operação errática durante a recuperação da parada.
Alguns operadores de AF indicam que períodos fora do ar "descansam" o cadinho e permitem que um crânio protetor se forme ou engrosse. Na verdade, tirar o AF fora do ar é frequentemente um procedimento de emergência, em estágios finais da campanha, quando altas temperaturas são detectadas dentro do refratário do cadinho.
Paradas Curtas
Para paradas planejadas, coque adicional pode ser carregado várias horas antes, para compensar as condições de ar reduzido e as perdas de calor durante o período de parada. Esse coque extra nas regiões inferiores do AF auxilia a recuperação suave da parada. É usual diminuir ou remover a injeção de hidrocarbonetos na corrida para uma parada.
Em altas taxas de injeção, há uma proporção muito menor de coque no AF, que consequentemente é menos permeável e isso pode dificultar a recuperação da parada. Além disso, em altas taxas de injeção, o AF é marcadamente deficiente em combustível durante a recuperação até que a injeção seja retomada. Isso pode não acontecer até que o volume de ar tenha atingido cerca de metade de sua taxa total, quando uma corrida adequada é formada e o injetante pode ser consumido com segurança. Caso haja problemas operacionais no estabelecimento das condições da corrida e retorno ao nível de ar no qual a injeção é possível, pode resultar em condições frias ou bloqueio de corridas com escória e o AF fica deficiente em combustível num momento em que combustível adicional é necessário.
Além da compensação da proporção minério/coque, uma mudança de carga é geralmente desejável para um período de parada. Componentes menores da carga devem ser removidos da carga para promover permeabilidade após a parada. Altos níveis de minérios titaníferos também devem ser reduzidos para evitar problemas em temperaturas mais baixas da gusa após a parada. A proporção de componentes de carga que se deterioram quando em altas temperaturas por longo período, como minérios propensos a decrepitação, devem ser reduzidos em uma carga de parada. Além disso, uma carga mais ácida pode ser carregada para compensar maior teor de Si na gusa durante a recuperação do desligamento.
Durante uma parada, outros fatores deletérios podem ocorrer que afetam o retorno à operação de ar total. Por exemplo, isso pode incluir: (i) períodos prolongados em volume de ar reduzido para fundir o forno a seco antes do fora do ar, (ii) um período de parada prolongado por várias razões, (iii) vazamento de água no AF durante o desligamento, e (iv) problemas durante a recuperação que podem exigir vários fora do ar (podem ser para retificar vazamentos de ar ou falhas de carregamento, etc.). Sob tais circunstâncias, as condições operacionais indesejáveis são estendidas e o coque adicional carregado pode não ser adequado, levando a uma recuperação menos suave da parada.
Para garantir operação suave e minimizar o efeito de uma parada na vida do AF, alguns operadores acreditam em uma partida lenta após uma parada planejada. Um típico disso é controlar a produção a 90% no dia anterior a uma parada e retomar a 80%, depois 90% de produção nos dois dias seguintes à parada. No entanto, isso pode não ser aceitável para outros operadores, sob condições onde alta produção é necessária.
Paradas não planejadas são indesejáveis e, se possível, muitos operadores de AF tentam adiar tirar o AF fora do ar por tempo suficiente para permitir que uma carga compensada desça ao nível do ventre. Tentativa é geralmente feita de fundir o AF o mais seco possível, para evitar escória de volta nas corridas e canos de ar, que podem congelar e prolongar ainda mais a parada. Isso também dá tempo para preparar o trabalho de reparo a ser realizado e minimizar o tempo fora do ar. Para compensar o calor perdido devido a uma parada não planejada, a injeção de hidrocarbonetos na corrida é geralmente aumentada após voltar ao ar, desde que não esteja já em seu nível máximo.
Paradas de produção também podem ocorrer devido a problemas na aciaria ou durante períodos de baixa demanda. Essas ocorrências devem ser coordenadas de forma a obter aviso prévio sempre que possível, e dar a opção de uma carga compensada. A máquina de lingotar ferro-gusa (PCM), frota de panelas torpedo ou misturadores da aciaria devem ser usados como buffer para paradas curtas. Em certas circunstâncias, quando há aviso prévio mínimo de um desligamento, o AF não está seco e há pouca capacidade de panelas vazias, e não há PCM disponível, é preferível descartar a gusa.
Técnicas de projeção de pilha para reparo de refratários de parede avançaram, permitindo que as paredes sejam projetadas em parada relativamente curta, soprando a carga para um nível baixo. Embora isso permita carregar grande quantidade de coque nos níveis inferiores do forno para auxiliar a partida, há frequentemente dificuldade devido à quantidade de refratário ricocheteado caindo no forno. A partida é mais fácil se material de baixo ricocheteio for usado e o forno for soprado até o nível da corrida, permitindo que o material de ricocheteio seja retirado do forno. Isso pode ser alcançado mais efetivamente pelo uso de chapas de metal corrugado em formato T, inseridas enroladas através das aberturas do refrigerador de corrida. A química da carga de partida também deve ser ajustada para dar uma química de escória que permita que o material de ricocheteio residual seja fundido.
Há diferença de opinião quanto a se os fluxos de água de resfriamento devem ser diminuídos para paradas maiores que uma dada duração. Alguns operadores preferem fluxos reduzidos para manter temperaturas do refratário. A maioria prefere a água de resfriamento do cadinho em fluxo total para promover um crânio protetor mais espesso, enquanto outros que reduzem o fluxo de água sugerem que, ao remover menos calor, auxilia uma partida suave.
Outro fator que afeta a recuperação de uma parada é a remoção de um acúmulo das paredes do AF, resultante do trabalho adicional na parede e descida de carga errática. Isso pode resultar em condições de resfriamento num momento em que são menos desejáveis. Se um acúmulo é conhecido por ter se formado, é desejável tentar removê-lo antes de uma parada longa. Um bom sistema de monitoramento de acúmulo fornece aviso imediato em caso de sua ocorrência, para permitir compensação térmica o mais cedo possível.
Paradas Longas
Dependendo da duração da parada, o AF pode ser preenchido com um branco de coque e uma carga de baixo minério/coque, ou a carga pode ser soprada até o nível da corrida. Para paradas de várias semanas ou mais, o salamandra deve ser drenado. Se isso não for feito, não apenas uma quantidade considerável de calor de processo será necessária, durante a recuperação, para fundi-lo, mas ele se expandirá enquanto ainda sólido e criará tensões indevidas nos refratários do cadinho e na carcaça, encurtando sua vida. Isso é ainda mais importante naqueles AFs, onde a profundidade do sump foi aumentada para reduzir o fluxo periférico de ferro no cadinho. É desejável monitorar essas tensões com extensômetros fixados na jaqueta do cadinho, e desenvolver procedimentos para minimizar tais tensões.
Para recuperar de paradas mais longas, quando o AF está em condição fria, é necessário aquecer o cadinho e estabelecer uma ligação precoce entre o furo de corrida e as corridas para permitir que os líquidos sejam removidos. Isso pode ser feito pelo uso de um tubo de ar no furo de corrida ou uso de uma lança oxi-combustível. É importante prevenir o oxigênio, entrando no furo de corrida, de danificar o carbono do cadinho, o que pode encurtar diretamente a vida da campanha. Recuperação de condições de cadinho resfriado, após grande ingresso de água durante uma parada de manutenção de rotina, foi relatado como tendo resultado em erosão severa do cadinho. Recuperação de desligamentos longos, com grande quantidade de metal sólido no cadinho e homem morto impermeável, pode resultar em fluxo periférico excessivo no cadinho com erosão acelerada da parede lateral do cadinho.
Regras de Produção
Sendo um processo contínuo, o AF é operado por vários operadores diferentes que, sem um conjunto de regras para operar, reagiriam diferentemente a uma dada situação. As ações individuais tomadas podem não ser a correta e, como resultado, o processo pode ser mais variável do que se a ação ideal fosse tomada. A maioria dos AFs é, portanto, operada de acordo com procedimentos definidos que foram desenvolvidos e melhorados a partir da experiência. Essas regras cobrem uma ampla área, incluindo procedimentos práticos e controle de processo.
Para maximizar a estabilidade do AF, é necessário controlar com precisão tanto o estado térmico quanto a aerodinâmica do forno. Usinas siderúrgicas geralmente criam suas próprias regras para controlar o estado térmico, que geralmente envolvem o Si e a temperatura da gusa como indicadores, com o uso de análise de gás de topo e cálculo da quantidade de calor disponível no AF para redução de sílica e superaquecimento dos produtos líquidos. O controle do estado térmico é geralmente feito por ajuste das condições na corrida ou por pequenas mudanças na quantidade de coque carregado. A aerodinâmica do forno é monitorada por regras relacionadas a quedas de pressão do forno e taxas de descida de carga, com ajuste no volume de ar, distribuição de carga ou propriedades da carga para alcançar estabilidade.
Regras operacionais também são necessárias para operações não rotineiras, onde dano ao AF pode resultar de procedimentos incorretos, por exemplo na recuperação de condições de cadinho resfriado, onde dano aos refratários pode acontecer.
Regras Específicas para Prolongamento da Vida do AF
Muitos operadores têm um conjunto específico de práticas operacionais para o prolongamento da vida da campanha, que estão em vigor para minimizar dano ou prevenir maior deterioração do AF. Como o cadinho é a região crítica do AF que não pode ser reparado sem uma longa parada, essas regras ou planos de ação frequentemente se relacionam às condições do cadinho. Tipicamente, as ações são definidas de acordo com temperaturas do cadinho ou espessura do refratário.
Processo de manufatura
- Escória de Alto-Forno: Essencial para Operação Ótima do Forno
- Principais Considerações de Projeto para Altos-Fornos e Seus Equipamentos Auxiliares
- Soluções Avançadas de Automação, Medição e Controle para Alto-Forno
- Produção de Aço em Forno de Indução: Tecnologia Eficiente de Fusão Elétrica
- Otimização do Gás de Alto-Forno: Geração, Utilização e Eficiência
- Otimização da Operação do Alto-Forno com Coque Miúdo: Eficiência e Benefícios de Custo
- Otimização da Produtividade do Alto-Forno: Parâmetros e Estratégias Principais
- Otimização de Operações em Alto-Forno com Escória de Alta Alumina
- Prevenção de Irregularidades na Operação do Alto-Forno: Estratégias Comprovadas
- Redução de Emissões de CO₂ na Ferrogusa por Alto-Forno