



Produção de Pelotas: Operações de Plantas de Pelotização
Entendendo Pelotas e Operações de Plantas de Pelotização
A pelotização é um processo de aglomeração que converte minério de ferro de granulação muito fina em esferas de certo intervalo de diâmetro (normalmente 8–20 mm), conhecidas como pelotas. Estas são adequadas para alto-forno e processos de redução direta. A pelotização difere da sinterização no sentido de que uma pelota verde (não cozida) é formada e depois endurecida por aquecimento.
Pelotas de minério de ferro podem ser feitas a partir de minério beneficiado ou finos de run-of-mine. Minérios magros são normalmente beneficiados para maior teor de ferro, gerando torta de filtro que precisa ser pelotizada para uso no processo de produção de ferro. Também durante o processamento de minérios de alto teor que não necessitam beneficiamento, finos gerados podem ser pelotizados e usados em vez de descartados.
Plantas de pelotização podem ser localizadas em minas, perto de portos ou anexadas a usinas siderúrgicas. Equipadas com tecnologia ambiental avançada, são virtualmente livres de poluição, não gerando resíduos sólidos ou líquidos.
História da Pelotização
A história das pelotas começou em 1912, quando A.G. Andersson, sueco, inventou um método de pelotização. O uso comercial, porém, iniciou nos EUA após a Segunda Guerra Mundial. Estudos visavam desenvolver vastas reservas de taconita (minério de ferro de baixo teor) na região dos Grandes Lagos. O processo de enriquecimento da taconita envolvia moagem para remover gangas e upgradar o ferro (beneficiamento). O minério de alto teor resultante está na forma de partículas finas, até 0,1 mm ou menos, inadequadas para sinterização. Isso levou ao desenvolvimento do processo de pelotização.
Em 1943, Dr. Davis, professor da Universidade de Minnesota, e associados inventaram método para processar taconita de baixo teor. Demonstraram que era possível esferoidar/pelotizar concentrado fino de magnetita em tambor de esferoidamento e, se as esferas fossem queimadas a temperatura suficientemente alta (geralmente abaixo do ponto de fusão incipiente), uma pelota dura, indurada, bem adaptada para uso no alto-forno, poderia ser feita. Consequentemente, apesar dos benefícios incontestáveis da sinter no desempenho do alto-forno, desenvolveu-se intenso interesse na pelotização devido ao desempenho excepcional alcançado por usinas em operações prolongadas com pelotas como principal material ferrífero na carga do alto-forno.
Espera-se que plantas de pelotização desempenhem papel importante em era onde a reserva global de minério de alto teor (lump) está diminuindo. As plantas promovem a concentração de minérios de baixo teor em pelotas melhoradas, que serão cada vez mais usadas por altos-fornos e fornos de redução direta nos próximos anos.
Pelotas de Minério de Ferro
Podem ser pelotas ácidas ou básicas. Pelotas ácidas também chamadas de pelotas grau DRI (ferro reduzido direto); pelotas básicas também conhecidas como pelotas grau BF (alto-forno) ou pelotas fluxadas.
Pelotas Grau DRI
- Basicidade usualmente <0,1.
- Resistência da pelota queimada, em certo grau, devida a pontes de hematita de estrutura policristalina.
- Normalmente têm grande volume de poros abertos.
- Gás redutor penetra rapidamente através desses poros no núcleo e ataca a estrutura em muitos lugares simultaneamente.
- Resulta em mudança estrutural precoce, iniciando-se a baixas temperaturas em todo o volume da pelota.
Pelotas Grau BF (Fluxadas)
- Basicidade >0,1, podendo variar. Pelotas básicas normais: basicidade 0,1–0,6, baixo % CaO.
- Durante queima, forma-se fase de escória vítrea de SiO₂, CaO e Fe₂O₃ em porcentagens variadas. Devido à adição de fundente, há formação de alguma escória e, até certo ponto, ligação de escória com cristais de minério.
- Pelotas de alta basicidade: basicidade >0,6. Contêm maior nível de CaO. Além da fase vítrea (SiO₂, CaO, Fe₂O₃), também ferritos de cálcio (CaO·Fe₂O₃). Durante queima, disponibilidade de CaO favorece crescimento cristalino de hematita. Normalmente têm alta resistência mecânica após queima.
- Pelotas fluxadas exibem boa resistência, redutibilidade melhorada, características de inchamento e amolecimento/fusão. Por essas propriedades, dão melhor desempenho no alto-forno.
A qualidade das pelotas é influenciada pela natureza do minério/concentrado, ganga associada, tipo e quantidade de fundentes. Esses fatores resultam em variação das propriedades físico-químicas das fases coexistentes e sua distribuição durante a induração. Portanto, as propriedades são amplamente governadas pela forma e grau de ligação entre partículas de minério e estabilidade dessas fases de ligação durante redução dos óxidos de ferro. Como a formação de fases e microestrutura durante induração depende do tipo e quantidade de fundentes, há efeito dos agentes fundentes em termos de razão CaO/SiO₂ e teor de MgO na qualidade.
Mineralogicamente, pelotas compreendem essencialmente hematita (partículas originais sobreviventes), sílica cristalina (quartzo, cristobalita, tridimita) e forsterita (Mg₂SiO₄). A variação principal na mineralogia está na proporção de fases de ganga presentes no produto. Estas variam dependendo do material de alimentação e tipo/quantidade de aditivos como calcário, dolomita, olivina e bentonita.
A resistência das pelotas é importante para minimizar degradação por quebra e abrasão durante manuseio, transporte e no alto-forno. Acredita-se que ligação forte deva-se a crescimento de grão pela oxidação acompanhada de magnetita a hematita, ou recristalização de hematita. Embora ligação de escória possa promover fortalecimento mais rápido em temperaturas ligeiramente menores, a resistência da pelota normalmente diminui, especialmente resistência a choque térmico. Resistência determinada por testes de compressão e tumbler. Resistências à compressão de pelotas individuais dependem de composição mineralógica e propriedades físicas do concentrado, aditivos, método de esferoidamento, tamanho, técnica e temperatura de queima, procedimento de teste. Resistências à compressão de pelotas comercialmente aceitáveis: 200–350 kg para pelotas de 9–18 mm. No teste de tumbler (ASTM E279-65T), 11,4 kg de pelotas +6 mm tombados por 200 revoluções a 25 rpm; pelota satisfatória deve conter ≤5% de finos <0,6 mm (menos 28 mesh) e ≥94% de +6 mm. Mínimo de pelotas quebradas entre 6 mm e 0,6 mm também desejável. Outras propriedades importantes: redutibilidade, porosidade, densidade aparente. Com alguns concentrados, podem ser variadas dentro de certos limites.
Processo de Pelotização
Uma planta de pelotização normalmente tem quatro etapas: (i) recebimento de matérias-primas, (ii) pré-tratamento, (iii) esferoidamento (balling), (iv) induração e resfriamento.
Recebimento de Matérias-Primas
A localização da planta afeta o método de recebimento de minério, aditivos e aglomerantes. Muitas plantas ficam próximas a minas, recebendo minério por ferrovia e/ou minerodutos. Outras, independentes de minas, recebem principalmente por ferrovia; algumas por mineroduto de longa distância. Plantas em portas dependentes de minério importado: transporte em navio dedicado, descarga no cais, estocagem em pátio. Minério geralmente embarcado a granel para máxima economia.
Processo de Pré-Tratamento
O minério é moído em finos com tamanhos requeridos para o esferoidamento subsequente. Inclui concentração, desaguamento, moagem, secagem e pré-umidificação. Minérios de baixo teor são moídos para enriquecer qualidade, remover gangas com enxofre e fósforo, e controlar tamanho de grão. No caso de magnetita, separadores magnéticos para upgradar e remover ganga. Com hematita: beneficiamento gravítico, flotação e/ou separadores magnéticos úmidos de alta intensidade.
Métodos de moagem categorizados em três aspectos:
- Moagem seca ou úmida
- Circuito fechado ou aberto
- Estágio único ou múltiplos estágios
Métodos combinados dependendo dos tipos/características dos minérios, razão de mistura e fatores econômicos. Sistemas úmidos precisam de desaguamento com espessador e filtro; sistemas secos requerem unidades de pré-umidificação. Pré-umidificação associada à moagem seca: adição de água adequada homogeneamente no material seco para preparar material pré-umidificado adequado para esferoidamento. Processo para ajustar características que afetam significativamente a qualidade da pelota. Ocasionalmente, composição química do produto também é ajustada para produzir pelotas de alta qualidade.
Aglomerantes (bentonita, argila, cal hidratada, aglomerante orgânico) usados para elevar resistência úmida das esferas verdes a níveis aceitáveis para manuseio. Consumo de bentonita: 6,3–10 kg/t de alimentação; custo significativo e adiciona sílica ao produto final.
Adição de cal e/ou dolomita ajusta pelotas para composição química alvo.
Esforços consideráveis para reduzir uso de bentonita e desenvolver substitutos mais baratos. Esferoidabilidade e resistência de esferas verdes influenciadas por aditivos, teor de umidade e distribuição de tamanho de partícula dos concentrados. Umidade ótima para bom esferoidamento: 9–12%. Características de esferoidamento relativamente independentes da composição química do concentrado, mas fortemente afetadas por suas propriedades físicas. Ex.: hematitas especulares mais difíceis de esferoidar que concentrados de magnetita devido à estrutura em placas das partículas. Formação satisfatória geralmente alcançada por moagem a ~80–90% <43 mícrons (<325 mesh). Qualquer material para pelotização deve conter ≥70% <43 mícrons e área superficial específica (Blaine) >1200 cm²/g para boas características de esferoidamento.
Processo de Esferoidamento (Balling)
Equipamento produz esferas verdes do material pré-umidificado. Tambor de esferoidamento (balling drum) e pelletizador a disco (disc pelletizer) são os mais usados. Ambos utilizam força centrífuga para formar finos em esferoides.
- Tambor: esferas verdes não uniformes em diâmetro. ~70% da descarga menor que tamanho alvo, retornadas ao tambor após peneiramento. Difícil ajustar operação para condições variáveis de matéria-prima. Operação estável para condições uniformes (composição, tamanho, umidade).
- Pelletizador a disco: vantagens de menor peso e maior possibilidade de ajuste. Design inerente média flutuações instantâneas na alimentação; tambor não consegue. Classifica esferas verdes por si só, reduzindo retorno. Ação classificadora promove descarga de esferas de tamanho mais uniforme, simplificando peneiramento. Operação facilmente ajustada para condições variáveis alterando rotação, ângulo de inclinação e profundidade do disco. Desvantagens: capacidade menor e requer controle mais rigoroso que tambores.
Melhor controle de tamanho alcançado quando dispositivo de esferoidamento em circuito fechado com peneira para remover e reciclar material sobredimensionado. Resistências à queda e compressão de pelotas verdes são importantes.
Processo de Induração
A queima estabelece ligação de partículas de hematita a temperatura elevada (1250–1350 °C) em condição oxidante. Escória de baixo ponto de fusão pode formar-se se matéria-prima contiver ganga fluxada ou se calcário for adicionado. Nesses casos, produto pode ter estrutura intermediária com ligação de hematita e escória. Processo caracterizado por temperaturas inferiores às da sinterização, que requer fusão parcial e sinterização de minério fino misturado com coque, combustível que gera calor de combustão.
Três sistemas de induração:
- Forno de eixo vertical (Vertical Shaft Furnace)
- Grelha reta ou grelha móvel (Straight Grate / Travelling Grate)
- Sistema grelha-forno-resfriador (Grate-Kiln-Cooler)
Cada sistema usado comercialmente para pelotas de qualidade aceitável; custos de capital e operacionais determinam escolha.
A oxidação de magnetita a hematita durante pelotização fornece proporção significativa, ~100 Mcal/t, da necessidade de calor em todos os sistemas. Para pelotização de hematitas, uso de coque (ou fonte de carbono) na mistura de alimentação tornou-se prática comum para fornecer energia de induração adicional normalmente fornecida pela oxidação da magnetita.
Sistema Forno de Eixo Vertical
Instalação mais tradicional, mas menos comum que grelha móvel ou grelha-forno. Várias variações de design; mais comum tipo Erie (Fig. 1). Esferas verdes carregadas no topo e descem a 25–40 mm/min contracorrente ao fluxo de gases quentes. ~25% do ar total entra pela entrada de gás quente a 1280–1300 °C. Pelotas nesta zona atingem 1315 °C ou mais porque calor exotérmico é liberado quando magnetita oxida a hematita. Restantes 75% do ar entram pela entrada de ar de resfriamento. Pelotas descarregam a ~370 °C; gás de topo ~200 °C. Capacidades típicas: 1.000–2.000 t/dia.
Fornos de eixo são mais eficientes energeticamente que grelha móvel ou grelha-forno. Adequados para pelotização de magnetita, não para hematita ou limonita. Desvantagens: baixa produtividade unitária, dificuldade em manter temperatura uniforme na zona de combustão. Pontos quentes podem causar fusão de pelotas em massas grandes, gerando problemas de descarga. Muito difícil produzir pelotas fluxadas em forno de eixo.
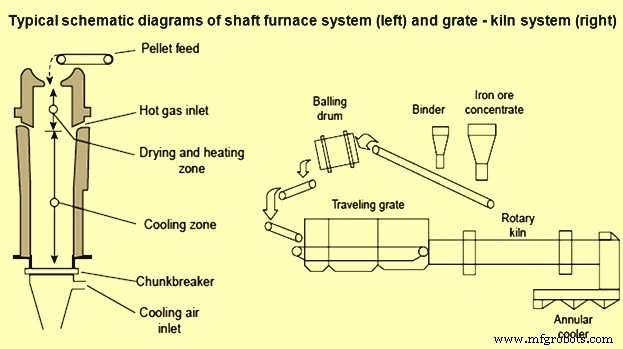
Figura 1 – Diagrama esquemático típico de forno de eixo vertical e sistemas grelha-forno
Sistema Grelha Reta (Straight Grate)
Surgiu logo após fornos de eixo. Essencialmente modificação do processo de sinterização. Esferas verdes alimentadas continuamente na grelha para leito de ~300–400 mm, secadas nas primeiras caixas de vento por ar ascendente recuperado da zona de queima, seguido por secagem descendente usando ar recuperado do resfriador. Arranjo de fluxos de ar quente limita danos por condensação de umidade no leito. Após secagem, pelotas pré-aquecidas por ar descendente da zona de resfriamento. Queima feita em fluxo descendente na zona de combustão queimando óleo combustível ou gás natural com ar quente da zona de resfriamento. Zona de resfriamento segue zona de combustão e usa ar fresco ascendente.
Sistema grelha móvel consiste em unidade única que move camada estática de pelotas. Estrutura simples para secagem, pré-aquecimento, queima e resfriamento. Facilidade de operação e escalabilidade tornam o sistema usado por muitas plantas.
Consumo de combustível: 85–140 Mcal/t de pelotas de magnetita; até 240 Mcal/t para hematita. Bom controle de temperatura na zona de queima. Consistência da pelota no leito pode ser alcançada recirculando pelotas queimadas para formar camadas de base e laterais na grelha. Máquinas grandes: 4 m de largura, >3 milhões t/ano. Máquinas de grelha circular também projetadas e em operação.
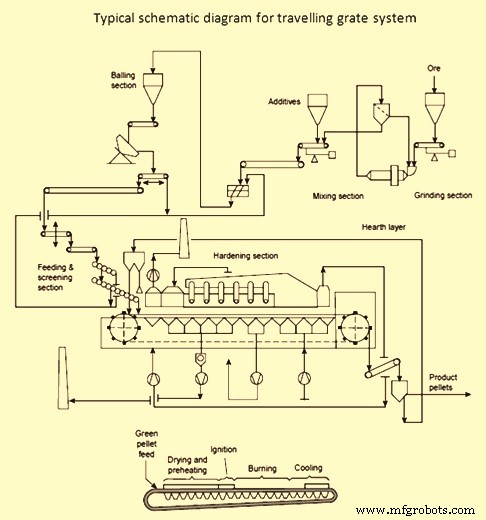
Figura 2 – Diagrama esquemático típico de sistema grelha reta
Sistema Grelha-Forno (Grate-Kiln)
Consiste em grelha móvel para secagem e pré-aquecimento a ~1040 °C, forno rotativo para aquecimento uniforme à temperatura final de induração de 1315 °C, e resfriador anular para resfriamento e recuperação de calor. Calor para queima suprido por queimador central (óleo, gás, carvão ou madeira residual) na extremidade de descarga do forno. Gases quentes do forno usados para pré-aquecimento descendente. Ar quente do resfriador suporta combustão no forno e recuperado para grelha móvel para secagem e têmpera de pré-aquecimento.
Oferece excelente controle de temperatura em todos os estágios e produz pelotas de qualidade consistentemente uniforme. Consumo de combustível: 75–100 Mcal/t de pelotas padrão (magnetita); até 170 Mcal/t (hematita). Aumenta 60 Mcal/t para pelotas fluxadas. Consumo de energia, do esferoidamento ao carregamento: ~23 kWh/t.
Fácil controle, qualidade uniforme, escalável até ~6 milhões t/ano por linha. Usado por muitas plantas.
Processos de pelotização são constantemente aprimorados. Produção de pelotas autofluxantes é inovação aceita comercialmente que levou a grandes avanços no desempenho do alto-forno. Outros artigos sobre pelotas e pelotização disponíveis em:
- https://www.ispatguru.com/iron-ore-pellets-and-pelletizing-processes/
- https://www.ispatguru.com/iron-ore-pellets/
- https://www.ispatguru.com/iron-ore-pellets-and-pelletization-process/
Processo de manufatura
- Celebrando Excelência: Prêmios e Marcos do Primeiro Ano da Reliable Plant
- Aço Ferramenta Desmistificado: Composição, Fabricação e Aplicações Industriais
- Ferro Cinzento Desmistificado: Propriedades, Graus e Aplicações Industriais
- Tudo Sobre Ferro Forjado: Propriedades, Usos e História
- Ferro Gusa: Principais Propriedades, Composição e Usos Industriais
- Fundição de Minério de Ferro Explicada: Processo, Princípios e Produção
- Parafuso vs. Parafuso de Rosca: Diferenças Principais, Tipos e Aplicações
- Dominando a Manutenção de Usinas: Práticas Comprovadas para Produção Confiável de Energia
- Dominando a Usinagem: Processos, Ferramentas e Aplicações
- Pneus com Câmara vs. Sem Câmara: Principais Diferenças Explicadas