



Principais Características de Projeto de Forno Elétrico a Arco CA para Produção Eficiente de Aço
Características de Projeto de um Forno Elétrico a Arco CA
O forno elétrico a arco (FEA) para fabricação de aço aplica alta corrente e baixa tensão à carga, fundindo e refinando-a. É um forno de carga (batch) consistindo de vaso revestido com refratário coberto por teto retrátil pelo qual entram os eletrodos. Características gerais de um FEA CA típico mostradas na Figura 1.
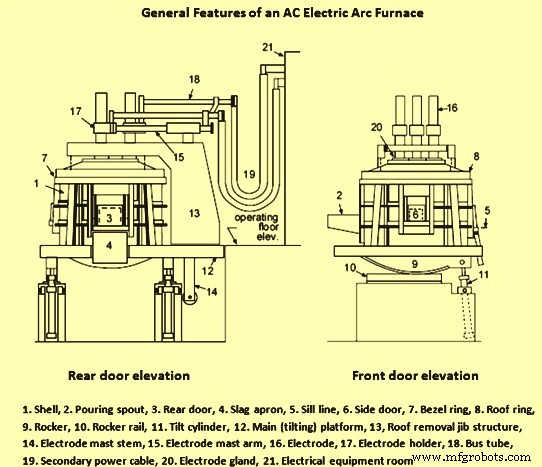
Figura 1 – Características gerais de um forno elétrico a arco CA
FEA tem corpo em formato de tigela grande com soleira (hearth) em forma de prato. Casco tem revestimento refratário interno. Câmara de reação coberta por teto removível de tijolos refratários sustentados por anel de teto. Alimentado por corrente alternada trifásica (CA) e tem três eletrodos de grafite conectados por cabos flexíveis e tubos de cobre refrigerados a água.
O projeto de FEAs mudou consideravelmente nos últimos anos. Ênfase em fornos maiores, aumento das taxas de potência de entrada e aumento da velocidade dos movimentos do forno para minimizar tempo de potência desligada nas operações.
Instalação Mezanino
Aciarias modernas com FEAs geralmente empregam instalação de forno em mezanino. Neste tipo, forno assenta em nível superior acima do piso da oficina. Forno apoiado em plataforma que pode ter várias configurações. Na configuração de meia plataforma, suporte da coluna de eletrodos e pórtico de elevação do teto articulados à plataforma basculável durante operação e vazamento. Ao carregar, conjunto completo erguido e girado. Permite configuração mais curta de braços de eletrodos. No design de plataforma completa, suporte da coluna de eletrodos e conjunto de elevação do teto completamente apoiados na plataforma.
Grupos Funcionais dos Componentes
- Estruturas do forno para contenção de sucata e aço líquido
- Componentes que permitem movimento do forno e suas principais peças estruturais
- Componentes que suportam fornecimento de energia elétrica ao FEA
- Equipamentos auxiliares de processo que podem residir no forno ou em sua periferia
Estruturas do Forno
FEA é cilíndrico. Fundo consiste em prato esférico. Casco sobre este é cilíndrico; teto é esfera achatada. Fundo assenta em braço de berço com segmento curvo com dentes engrenados. Segmento assenta em trilho. Ao estender cilindro de basculamento, forno balança para frente para vazamento. Para remover escória, forno basculado para trás contraindo totalmente cilindro.
FEAs atuais são de construção de casco dividido (split shell). Porção superior do casco pode ser rapidamente desacoplada e removida do fundo. Minimiza tempo de parada durante troca do casco superior. Uma vez removido, fundo também pode ser trocado rapidamente.
Parede lateral acima da linha de escória geralmente consiste em painéis refrigerados a água. Pendurados em gaiola refrigerada a água que os suporta. Permitem entradas de calor muito grandes sem danificar estrutura. Parâmetros que influenciam vida dos painéis: quantidade e qualidade da água, vazão e velocidade, pressão de entrada e queda de pressão, material de construção tubos/painéis, diâmetro dos tubos. Painéis devem suportar altas cargas térmicas e mecânicas.
Teto é abobadado ou seção de cone raso (mais comum com tetos refrigerados a água). Consiste em anel de teto refrigerado a água formando perímetro externo da gaiola do teto. Gaiola atua como parte da estrutura de elevação. Painéis refrigerados inseridos na gaiola com abertura cilíndrica no centro. Seção delta refratária inserida para preencher abertura. Seção delta tem abertura mínima ao redor dos eletrodos sem risco de arco entre eletrodos e painéis. Todo teto em balanço fora da coluna de elevação do teto. Tipicamente, suportes de teto e eletrodos podem girar juntos ou independentemente. Curso do eletrodo permite girar eletrodos com teto apoiado no casco, permitindo remoção/substituição da seção delta sem remover teto. Geralmente, para design plataforma completa, suporte giratório com rolamento de pivô, roda bogie e braço de pórtico empregado. Para fornos maiores, pórtico de elevação do teto usado.
Fundo do forno: casco de aço com várias camadas de refratários. Consiste em seção de chapa esférica. Revestida com revestimento de segurança com revestimento de trabalho apiloado por cima. Em fornos com elementos de agitação a gás no fundo, blocos de bolso especiais instalados durante instalação do revestimento de tijolos de segurança. Alternativamente, elementos de agitação baixados e refratário apiloado ao redor. Seção do fundo também contém mecanismo de vazamento.
Aberturas no Forno
- Três bocais de eletrodos permitem entrada dos eletrodos pelo teto.
- Quarto furo no teto para extração de fumos.
- Quinto furo pode ser para alimentação contínua DRI/HBI, injeção de carvão ou cal. Ficam alto no forno, não afetam infiltração de ar tanto quanto aberturas inferiores.
- Aberturas inferiores: furo de vazamento (preenchido com areia) e porta de escória. Porta originalmente para decantação de escória; em fornos modernos também para acesso de queimadores oxi-combustível e lanças de oxigênio.
- Várias portas ao redor da circunferência do casco para queimadores.
- Ocasionalmente, abertura alta na parede lateral para lança de descarburização refrigerada a água.
- Outras aberturas baixas na parede ou no próprio hearth para injeção de gases inertes, oxigênio, cal ou carbono.
Movimentos do Forno
Para operações FEA, vários componentes devem mover-se. Requisitos típicos: elevação/rotação do teto para carga de sucata, elevação/abaixamento e giro dos eletrodos para carga e regulação do arco, basculamento para frente para vazamento, porta de escória sobe/desce para desescoriação, basculamento para trás para remoção de escória, aperto/solta do eletrodo para ajustar comprimento de trabalho, movimento de sistemas auxiliares (lança queimador).
FEA basculado tanto para vazamento quanto para remoção de escória. Ângulo máximo de basculamento para frente depende do tipo de fundo. Para vazamento por bica convencional, necessário bascular 45° para vazamento total. Para fornos de vazamento pelo fundo, ângulo máximo 15–20°. Requisito importante de vazamento sem escória: forno deve poder bascular para trás rapidamente assim que escória começar a carregar para a panela. Velocidade típica máxima basculamento frente: 1°/s; basculamento ré: 3–4°/s.
Movimentos normalmente feitos por sistema hidráulico central que fornece potência motriz. Sistema: reservatório central, filtros, acumulador, válvulas hidráulicas, tubulações. Fluido passando por válvulas em uma de duas direções estende/contrai cilindros para mover componentes. Sem fluxo/pressão suficiente, movimento impossível. Problemas: nível baixo de fluido, pressão baixa no acumulador, vazamentos, degradação do fluido por superaquecimento, acúmulo de sólidos em válvulas/linhas, desgaste mecânico → mau desempenho ou falha.
Sistema de Água de Resfriamento
Importante e integral à operação. Vários sistemas. Alguns (resfriamento de transformador, fecho delta, barramentos, suportes de eletrodos) requerem água extremamente limpa, alta qualidade. Geralmente circuito fechado conduzindo água através desses equipamentos sensíveis. Água no circuito fechado passa por trocador de calor para remover calor. Circuito do lado aberto do trocador flui para torre de resfriamento para dissipação. Outros elementos refrigerados (painéis laterais, painéis do teto, dutos de gás de escape, gaiola) tipicamente recebem água de torre.
Circuito típicamente: bombas de suprimento, bombas de retorno, filtros, células de torre, instrumentação de monitoramento de vazão. Equipamentos sensíveis normalmente têm instrumentação para medir/monitorar vazão e temperatura. Interrupção do fluxo ou quantidades inadequadas em equipamentos refrigerados pode levar a sobrecarga térmica severa e falha catastrófica.
Sistema de Lubrificação
Normalmente FEA tem sistema de lubrificação automático que fornece lubrificação a diferentes partes móveis baseadas em operações durante uma carga. Ex.: algumas partes lubrificadas a cada 3 giros do teto, após vazamento. Componentes como rolamentos críticos, lubrificados periodicamente à mão. Locais de difícil acesso servidos por tubulação e blocos remotos.
Sistemas Auxiliares
- Sistema de lança de oxigênio: uso de O₂ cresceu consideravelmente. Antigamente (<10 m³/t aço), lança manual com tubo consumível. FEAs modernos usam lanças automáticas; muitas usam lança não consumível refrigerada a água para injetar O₂. Muitas também injetam carbono.
- Sistema de injeção de carbono: FEAs modernos normalmente têm instalações de injeção de carbono. Carbono crítico para operação de espumação de escória, necessária para operações de alta potência.
- Sistema de queimadores oxi-combustível: quase equipamento padrão em fornos grandes de alta potência. Garantem fusão rápida da sucata em pontos frios e minimizam desabamentos de sucata (cave-ins) para minimizar quebra de eletrodos. Em fornos de grande diâmetro, essenciais para fusão uniforme. Principal problema manutenção: evitar entupimento por metal/escória. Quanto mais próximos do banho, maior risco de entupimento em modo fogo baixo. Alguns montados diretamente em painel refrigerado; outros em bloco de cobre. Se disparados em alta taxa contra grandes pedaços de sucata, chama pode voltar danificando painel. Área do painel deve ser inspecionada quanto a desgaste ao redor da porta do queimador.
- Sistema de resfriamento por spray dos eletrodos: comum para reduzir oxidação. Anéis de spray direcionam jatos d'água no eletrodo abaixo do grampo; água escorre resfriando-o. Anéis reduzem consumo total de eletrodos em 10–20%. Melhora vida do suporte e isolamento ao redor. Devido à redução de radiação, vida de cabo de potência, mangueiras de ar e hidráulicas também melhora.
- Sistema de amostragem de temperatura: termopar descartável para medição de temperatura é parte integral do acompanhamento do progresso. Sondas descartáveis também para teor de carbono no banho e oxigênio dissolvido. Sondas em mangas de papelão deslizando em haste de aço (pole) com contatos elétricos internos. Sonda transmite sinal à haste, que transmite a unidade eletrônica para interpretação. Quase todas dependem de medição precisa de temperatura para calcular precisamente carbono ou oxigênio.
- Sistema de evacuação de gases de escape (off-gas): sistemas antigos instalados para ajudar operadores a ver dentro/ao redor do forno. Evoluíram consideravelmente; muitas aciarias modernas usam o quarto furo para sistema de evacuação direta do casco (DES). Sistemas DES: duto refrigerado a água, resfriamento por spray, duto seco, ventilador booster dedicado. Tiro suficiente necessário para controle adequado de poluição. Emissões excessivas na oficina criam dificuldades para operador de guindaste durante carga. Emissões excessivas ao redor dos bocais dos eletrodos podem danificar mangueiras, cabos, suporte, delta do teto, refratário, resfriador por spray, além de acelerar desgaste dos eletrodos. Acúmulo excessivo de poeira pode causar arco entre fases. Emissões no anel do teto podem causar empenamento. Emissões excessivas de CO para sistema de dossel secundário podem resultar em explosões no duto a jusante.
Sistemas Elétricos
Sistemas elétricos em oficina FEA normalmente consistem em sistema primário: transformador abaixador de pátio (yard step-down) recebendo energia da rede para alimentar após abaixar ao transformador do FEA. Disjuntor principal no sistema primário isola sistemas elétricos do FEA da rede. No lado secundário do sistema primário, chave a vácuo e desconector motorizado geralmente fornecidos para isolar transformador secundário do FEA da alimentação primária.
Chave a vácuo: interruptor de longa vida permite circuito secundário ser interrompido sob carga ou sem carga. Classificados para 40.000 operações ou 4 anos; geralmente alcançam 200.000 operações sem manutenção. Causa primária de falha: fole metálico enclausurado em vácuo para vedar contato móvel. Quando vedação desgasta, vazamento de vácuo ocorre dificultando isolamento adequado.
Desconector motorizado: chave faca motorizada capaz de isolar fisicamente FEA da alimentação primária. Facas retraídas quando forno não sob carga (chave a vácuo aberta, eletrodos erguidos) para evitar arco entre lâminas.
Transformador do FEA
Recebe potência primária baixa corrente, alta tensão e transforma para alta corrente, baixa tensão para uso no FEA. Operação confiável do FEA totalmente dependente de operação confiável do transformador.
Transformação do nível kV da rede para tensão necessária no FEA geralmente feita em dois estágios. Primeiro transformador (ocasionalmente dois em paralelo) abaixa tensão da linha de alta tensão para nível médio (usualmente 33 kV). Da barra de 33 kV, forno a arco alimentado por transformador especial pesado. Tensão secundária projetada para permitir operação dos arcos na faixa desejada de tensões e correntes. Como há requisitos variados de combinações tensão/corrente durante a carga, necessário ter escolha de tensões secundárias. Transformador equipado com comutador de taps (tap-changer).
Propósito do comutador de taps: permitir escolha de diferentes combinações de tensões e correntes para diferentes estágios da carga. Alcançado alterando número de espiras do primário (primário toma menor corrente, mais simples alterar espiras nele que no secundário de alta corrente). Basicamente comutador toma forma de caixa motorizada de contatos que comutam corrente primária para diferentes partes da bobina no núcleo de ferro. Maioria projetada para operar "on-load". Movimento de contato "make-before-break" normalmente usado para evitar interrupção de corrente. Contatos sujeitos a erosão pesada por arco e precisam manutenção preventiva.
Circuito Elétrico Secundário
Consiste em cinco componentes principais:
- Fecho delta (Delta closure): circuito secundário termina em buchas de baixa tensão anexadas ao fecho delta, série de placas/tubos de cobre arranjados para unir bobinas secundárias em circuito fechado. Maioria localizada na sala do transformador para ambiente seguro/limpo. Fecho delta protrui pela parede adjacente ao FEA; conectores para anexar cabos de potência; outra extremidade anexada a braços condutores ou barramento. Sistemas de barramento tipicamente apoiados na parede da sala e com suportes de aço inox suspensos do teto. Sistemas de suspensão para barramento secundário ou fechos delta frequentemente apoiados na parede com madeiras secas. Isolados para evitar arco fase-fase e fase-terra, especialmente nos suportes.
- Cabos de potência: cabos refrigerados a água fornecem única conexão flexível no circuito secundário. Devem ser flexíveis para permitir movimento dos braços de eletrodos para cima/baixo e girar braços/teto ao carregar. Conexões do fecho delta (fora da sala) prateadas para contato limpo. Cabos: fios de cobre formando construção cilíndrica, soldados a terminais de cobre em cada extremidade. Jaqueta de borracha ao redor permite água de resfriamento. Mangueira de borracha anexada em cada extremidade com braçadeiras de aço inox, batentes vulcanizados ou mangueira anti-desgaste. Água de resfriamento coberta com manga protetora (fibra de vidro, material vulcanizado, silicone ou mangas de fibra de vidro-alumínio). Com avanço do design, notou-se que devido ao "efeito pele" típico de CA, corrente transportada predominantemente pela porção externa dos fios. Portanto, fios centrais substituídos por tubo de borracha oco, reduzindo peso, reatância e custo. Posteriormente, alguns usaram canal interno para resfriamento a água também.
- Barramento / Braço condutor de corrente: vários designs para conjunto braço/barramento. Muitos fornos antigos usam estrutura de braço suportando barramento isolado. Barramento fornece conexão entre cabos e suporte do eletrodo; geralmente tubo de cobre rígido redondo. Tipicamente suportado por conexões aparafusadas. Bom isolamento necessário entre tubo e suportes para evitar arco. Barramentos anexados a cabos usando placas/almofadas de terminais de cobre removíveis. Várias configurações para terminação no suporte do eletrodo: conexão flangeada, lâmina plana unida ao tubo para conexão paralela, ponto de contato tubo redondo com conector. Podem ser aparafusados ou junta fundida permanente. Muitos fornos modernos usam braços condutores de corrente onde o próprio braço transmite eletricidade ao suporte do eletrodo. Braços condutores geralmente fabricados de aço revestido de cobre ou ligas de alumínio.
- Cabeças de eletrodo / almofadas de contato: fornecem conexão final entre alimentação e eletrodo de grafite. Expostas a condições mecânicas extremas (vibração, torção) e ciclagem térmica; elo mais fraco do circuito secundário. Suportes fundidos ou fabricados de placas de cobre. Almofadas menores, incorporam apenas área de contato. Aperto adequado necessidade para evitar arco entre eletrodo e área de contato. Qualquer acúmulo de sujeira causa resistência ao fluxo de corrente, superaquecimento e danos ao suporte/almofada.
- Regulação de eletrodos: conjunto eletrodo/braço/mastro/cabo é pesado e movido verticalmente para controle por cilindro hidráulico no mastro. Como comprimento do arco depende, entre outras coisas, do nível sempre variável de sucata ou líquido sob o eletrodo, necessário controle automático de posição = sistema de regulação. Influencia muitos aspectos: entrada de energia, corrente média, estabilidade do arco, padrão de fusão de sucata, perdas de energia para painéis refrigerados, consumos de energia, eletrodos e refratários. Parâmetros interrelacionados de forma complexa. Manipulação padrão de sinais elétricos: controle de impedância. Tenta manter razão tensão/corrente constante. Sinal de tensão fase-terra e sinal de corrente retificados separadamente e valores DC comparados "back-to-back". Se tensão e corrente em nível desejado (set point, escolhido pelo operador), saída zero. Se corrente excede, seu sinal aumenta e tensão diminui; tensões não balanceiam, tensão de saída gerada. Sinal vai à válvula reguladora para comandar elevação do eletrodo, visando reduzir corrente.
- Eletrodos: elementos mais importantes no circuito elétrico. Entregam potência na forma de arco elétrico entre eletrodo e carga. Arco = plasma de gases iônicos quentes >3300 °C. Eletrodos de grafite: mistura de coque de petróleo calcinado finamente dividido + ~30% piche de alcatrão de carvão como aglomerante + aditivos proprietários. Mistura extrudada a ~105 °C formando bastão cilíndrico = "eletrodo verde". Verde assado controlado em atmosfera redutora a ~1000 °C e novamente impregnado com piche para aumentar resistência/densidade e baixar resistividade. Grafitizado convertendo carbono amorfo em grafite cristalino passando corrente e aquecendo a ~2750 °C. Grafitização consome ~3000–5000 kWh/t eletrodo. Produto final forte, denso, baixa resistividade. Usinado à forma final. Em cada extremidade, recesso com rosca para aceitar niple rosqueado fabricado da mesma forma para alongar coluna à medida que consumido. Consumo normal: oxidação e sublimação da ponta, pequenas peças perdidas na junta. Parcela considerável perdida por quebra mecânica causada por cave-ins de sucata ou esmagamento do eletrodo na carga.
Processo de manufatura
- A Guitarra Elétrica: História, Design e Inovações Modernas
- Chaleira Elétrica: História, Design e Futuro do Preparo Moderno de Chá
- Cobertor Elétrico: História, Tecnologia, Segurança e Insights de Fabricação
- Veículos Elétricos: Uma Revolução Sustentável no Transporte
- Principais Considerações de Projeto para Altos-Fornos e Seus Equipamentos Auxiliares
- Otimização de Operações em Fornos a Arco Elétrico: Automação e Modelagem
- Otimização da Produção de Aço: Uso de Ferro Gusa Quente em Fornos de Arco Elétrico
- Forno Elétrico a Arco DC: Tecnologia Eficiente de Eletrodo Único
- Processos de Soldagem a Arco Elétrico: Tipos, Eletrodos e Aplicações
- Soldagem a Arco Elétrico: Definição, Equipamentos, Tipos, Vantagens e Desvantagens