



Produção de Aço em Forno Básico de Oxigênio (LD): Operações e Insights
Entendendo Operações de Fabricação de Aço em Forno Básico de Oxigênio
A operação de fabricação de aço no forno básico de oxigênio (FBO) também chamada basic oxygen steelmaking (BOS). É a tecnologia mais poderosa e eficaz do mundo. Cerca de 71% do aço bruto é feito por este processo. Desenvolvido na Áustria no início dos anos 1950 nas usinas de Linz e Donawitz; por isso também chamado processo LD (iniciais das duas cidades).
Existem variações: sopro superior (top blowing), sopro inferior (bottom blowing) e combinação dos dois = sopro combinado (combined blowing).
Processo FBO é autogênico (auto-suficiente em energia), converte ferro líquido (metal quente) em aço usando oxigênio gasoso (O₂) de alta pureza (mín. 99,5%) para oxidar impurezas indesejadas no metal quente. Se pureza menor, aço pode absorver nitrogênio (N₂) prejudicial.
Matérias-Primas e Processo
Matérias-primas primárias: metal quente (HM) ~80% ou mais do alto-forno e sucata de aço restante. Carregados no conversor. O₂ soprado a velocidades supersônicas. Oxida carbono (C) e silício (Si) no HM, libertando grandes quantidades de calor que funde a sucata. Contribuições menores de oxidação de Fe, Mn, P. Fundente: principalmente cal virgem (CaO >92%), produzida por calcinação de calcário com baixo SiO₂. Pós-combustão de monóxido de carbono (CO) ao sair do conversor também transmite calor de volta ao banho. Produto: aço líquido com análise química especificada a ~1650 °C.
Termo "básico" refere-se aos refratários alcalinos (dolomita e magnesita). Devem suportar altas temperaturas, ação corrosiva de escórias altamente oxidadas e básicas, abrasão durante carga e sopro. Escórias básicas necessárias para remover P e enxofre (S) da carga líquida.
Conversor (Vaso FBO)
Casco cilíndrico de aço com revestimento refratário, apoiado em mecanismo de basculamento. Razão altura/diâmetro (H/D): 1,0–1,3. Casco em três partes: (i) fundo esférico, (ii) corpo cilíndrico, (iii) cone superior. Casco anexado a anel de suporte com munhões. Anel fornece posição estável durante sopro. Conversor rotaciona em plano vertical 360° sobre munhões acionados por motores elétricos, podendo ser mantido em qualquer posição. Rotação (basculamento) necessária para operações durante uma carga. Apenas 8–12% do volume preenchido com aço líquido após carga. Profundidade do banho: 1,2–1,9 m.
Capacidade (tamanho da carga): 30–400 t; maioria 100–250 t. Aciaria FBO normalmente tem 1–3 conversores. Tempo carga-a-carga (tap-to-tap): ~40–50 min, dos quais 50% tempo de sopro O₂. Taxa de produção compatível com lingotamento contínuo, impacto enorme em rendimentos do aço bruto ao produto expedido e qualidade do aço laminado.
Conversor Sopro Superior
Equipado com lança de O₂ para soprar no banho. Lança refrigerada a água com ponta de cobre (Cu) multi-furos (3–6). Vazão O₂: ~6–8 m³/min·t. Pressão O₂: ~12–16 atm.
Edifícios de 6 andares geralmente necessários para abrigar conversores, acomodar silos elevados de ligas/fundentes e longas lanças de O₂ baixadas/elevadas.
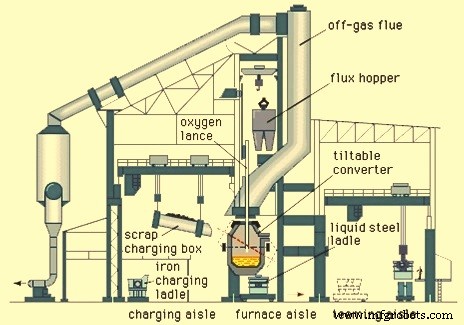
Figura 1 – Seção transversal esquemática típica de uma aciaria conversora
Sequência de uma Carga (Heat)
- Antes da carga: HM pesado, amostrado para análise química e temperatura. Dados + especificação de grau usados para calcular quantidade de sucata, fundentes e O₂. Quantidades dependem de níveis de Si, C e temperatura do HM, pois calor gerado por oxidação de impurezas deve balancear requisitos de levar sucata, fundentes e HM à temperatura requerida. Em aciarias modernas, modelos de carga computadorizados determinam proporções ótimas de sucata/HM, adições de fundentes, altura da lança e tempo de sopro, uma vez conhecida temperatura e análise do HM.
- Início da carga: conversor basculado ~45° para baía de carga; sucata pré-pesada carregada pela caixa de carga com guindaste. HM vertido diretamente sobre sucata de panela de transferência por guindaste de carga HM. Fumos e kish (flocos de grafite do metal quente saturado em C) emitidos e coletados por sistema de controle de poluição. Carga: 2–3 min.
- Posicionamento para sopro: conversor rotacionado à vertical, lança baixada a ~2,5–3,0 m acima do fundo. O₂ soprado na carga a alta velocidade; reações iniciam. Segundos depois ignição ocorre quando CO da reação queima a CO₂, produzindo chama brilhante na boca do conversor. O₂ usado: ~55–60 m³/t aço bruto. Altura da lança acima do metal líquido afeta características de sopro e análise do aço. Operação inicia com lança em posição alta (~3 m acima do nível do metal). Após alguns minutos, após adição de fundente e formação de escória suficiente, lança baixada à posição baixa.
- Formação de escória: quantidades pesadas de cal virgem/dolomita jogadas no conversor de silos superiores. Às vezes fluorita também. Fundentes formam escória. Necessário no início do sopro formar escória fluida para evitar faíscas, ejeção de metal por impacto do jato de O₂. Cal virgem promove formação rápida de escória; calcário cru absorveria calor. Fluorita promove fluidez. Minério de ferro (para ajuste de temperatura) adicionado com restante da carga de fundente durante sopro. Carga complexa de fundente adicionada nos primeiros minutos.
- Sopro: chiado agudo ouvido, logo abafado conforme Si do HM oxida a SiO₂, reage com fundentes básicos formando escória fundida gasosa que envolve lança. Gás principalmente CO do C no HM. Taxa de evolução de gás muitas vezes volume do conversor; comum ver escória transbordando (slopping), especialmente se muito viscosa. Sopro continua por tempo predeterminado baseado na química da carga metálica e especificação do aço líquido. Tipicamente 15–20 min; lança pré-programada para mover-se a diferentes alturas. Lança então erguida para conversor virar para baía de carga para amostragem e medição de temperatura.
- Controle de ponto final (turndown): modelos estáticos não garantem turndown consistente no C e temperatura especificados porque análise HM e pesos de carga não conhecidos precisamente. Abaixo de 0,2% C, oxidação exotérmica de Fe ocorre em grau variável junto com descarburização. Queda da chama na boca sinaliza baixo C, mas temperatura no turndown pode variar ±30–50 °C.
- Amostragem e ajuste: amostra enviada por tubo pneumático a laboratório. Temperatura medida com termopares descartáveis. Baseado em temperatura e análise, decide-se se ajuste adicional necessário. Refrigerante (coolant) pode ser adicionado para baixar temperatura, ou curto re-sopro de O₂ para corrigir análise ou aumentar temperatura, ou ambos. Quando testes satisfatórios, conversor basculado para posição de vazamento (tapping). Calcário, sucata, minério, sinter, ferro reduzido direto são refrigerantes potenciais para carga superaquecida. Economia e instalações ditam seleção.
- Sub-lança (sub-lance): em algumas aciarias, fornece verificação de temperatura e C ~2 min antes do fim programado do sopro. Permite correção em curso nos 2 min finais e melhor desempenho de turndown. Permite atingimento computadorizado do ponto final e redução significativa do tempo entre fim do sopro e vazamento. Operação custosa; informação nem sempre disponível por mau funcionamento de sensores.
- Vazamento (Tapping): carga pronta, panela de vazamento pré-aquecida (STL) posicionada em carro sob forno. Conversor basculado para baía de vazamento, aço líquido verte pelo furo de vazamento sob escória flutuante para STL. Furo localizado lateralmente na seção do cone superior. Normalmente "slag stoppers" (dardos de escória) usados para evitar entrada de escória na STL. Vários tipos disponíveis; trabalham com observação visual do operador, que permanece controle dominante. Escória na panela resulta em reversão de P, dessulfuração retardada, aço com limpeza reduzida. Aditivos de panela reduzem FeO na escória mas nada altera fósforo.
- Pós-vazamento: após vazamento, conversor rotacionado de cabeça para baixo para vazamento de escória restante em panela de escória. Retornado à posição vertical. Em algumas cargas, escória residual soprada com N₂ para revestir barril e áreas de munhão. Processo = splashing de escória (slag splashing). Próximo ao fim de campanha, gunning com materiais refratários em áreas de alto desgaste também pode ser necessário. Após manutenção, conversor pronto para próxima carga.
Sopro Combinado
Gás inerte injetado por plugs porosos ou tuyeres no fundo do conversor. Injeção inferior promove mistura e dá rendimento melhorado devido a diminuição de slopping (expulsão de escória e aço durante sopro O₂).
Aspectos Metalúrgicos e Ambientais
Processo FBO não usa combustível adicional. Oxidação de impurezas do HM (C, Si, Mn, P) fornece calor. Oxidação do metal fundido e formação de escória é processo complicado em vários estágios, ocorrendo simultaneamente nas fronteiras entre fases (gás-metal, gás-escória, escória-metal). Química da siderurgia em FBO em artigo separado.
A maioria dos óxidos absorvida pela escória. Produtos gasosos CO e CO₂ transferidos à atmosfera e removidos por sistema de exaustão. Potencial oxidante da atmosfera caracterizado pela razão de pós-combustão: CO₂/(CO₂+CO).
FBO tem capacidade limitante de dessulfuração pois escória formada é oxidante (não redutora); valor máximo do coeficiente de distribuição de enxofre ~10, alcançável em escórias com alta concentração de CaO.
Razão CaO/SiO₂ alta (normalmente ≥3) na escória desejável. Regra prática: adição de cal = 6x peso de Si carregado. Adição de MgO depende da temperatura final de vazamento; normalmente projetada para ~8–10% do peso final da escória a ~1650 °C. Satura escória com MgO, reduzindo erosão química do revestimento à base de MgO.
Ferroligas carregadas de silos superiores na STL: ferro-manganês, silico-manganês, ferro-silício.
Refratários básicos para revestimento. Magnésia-carbono é o mais usado.
Questões Ambientais
Processo FBO desenvolve fumo denso marrom de óxido de ferro no gás residual. Questões ambientais:
- Captura e remoção de contaminantes no gás primário quente e sujo do conversor
- Emissões secundárias associadas a carga e vazamento do conversor
- Controle de emissões de operações auxiliares: transferência HM, dessulfuração etc.
- Reciclagem e/ou disposição de pós/lamas de óxidos coletados
- Destinação de escória e muck do conversor
Maioria dos sistemas de tratamento de gás primário FBO baseia-se em sistemas de combustão suprimida: gases manuseados em estado não combusto e limpos em precipitadores eletrostáticos ou lavadores úmidos (wet scrubbing) para limpar gases das poeiras, coletadas como sólidos ou lama enquanto gás limpo passa à atmosfera por chaminé ou coletado em gásômetro. Gás tem bom poder calorífico (1700–2000 kcal/m³) e usado como combustível na usina. Sistemas de combustão suprimida oferecem potencial de recuperação de energia.
Emissões fugitivas secundárias associadas a carga/vazamento do conversor, ou emissões escapando do capô principal durante sopro O₂, podem ser capturadas por sistemas de exaustão servindo capôs locais ou capôs de dossel alto nas treliças da oficina. Tipicamente coletor de tecido (bag house) usado. Operações auxiliares (estações de transferência HM, dessulfuração) servidas por sistemas de capô local exauridos a filtros de tecido.
Material particulado capturado no sistema primário (lama de lavadores úmidos ou poeira seca de precipitadores) deve ser processado antes de reciclagem. Lama de lavadores úmidos requer etapa extra de secagem. Poeira/lama FBO não é resíduo perigoso listado. Pode ser reciclada ao alto-forno ou sinterização após briquetagem ou pelotização.
Escórias FBO frequentemente recicladas através de sinterização e alto-forno devido ao alto teor de cal. Também usadas como lastro ferroviário.
Processo de manufatura
- Processo Básico de Oxigênio: Como Funciona a Principal Produção de Aço do Mundo
- Otimização do Revestimento Refratário para Máxima Disponibilidade em Conversores BOF
- Óxido de Magnésio: Chave para Estender Vida do Revestimento BOF e Reduzir Corrosão
- Fornos de Reaquecimento: Tipos, Funções e Aplicações Industriais
- Sistema Eficiente de Recuperação e Limpeza de Gás para Conversores BOF
- A Química por Trás da Aciaria a Oxigênio Básico (BOF)
- Refratários Otimizados para Conversor BOF: Aumento da Vida do Revestimento e Produtividade
- Produção de Pelotas: Operações de Plantas de Pelotização
- Operações de Precisão de Criação de Furos em Usinagem CNC
- Aço Ferramenta Desmistificado: Composição, Fabricação e Aplicações Industriais