



Produção de Aço em Forno Elétrico a Arco: Processo, Benefícios e Impacto
Entendendo Operações de Fabricação de Aço em Forno Elétrico a Arco
A tecnologia de forno elétrico a arco (FEA) tem mais de cem anos. Embora De Laval patenteou forno elétrico para fusão/refino de ferro em 1892 e Héroult demonstrou fusão a arco de ferroligas entre 1888–1892, o primeiro FEA industrial para aço entrou em operação apenas em 1900. Desenvolvimento rápido: aumento de dez vezes na produção de 1910 a 1920, com >500.000 t em 1920, ainda pequena porcentagem da produção global. Inicialmente, FEA desenvolvido para produzir aços especiais usando formas sólidas de alimentação (sucata, ferroligas). Sólidos primeiramente fundidos por fusão a arco direto, refinados por adição de fundentes e vazados para processamento posterior. Figura 1 mostra vista típica em planta e seção de um FEA.
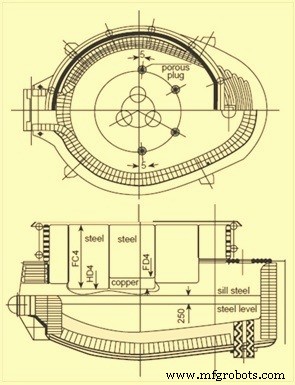
Figura 1 – Vista típica em planta e seção de um FEA
FEAs variam de capacidade de algumas toneladas a 400 t; aciaria pode ter um forno ou até três/quatro. Em resumo, fundem aço aplicando corrente CA à carga de sucata por meio de eletrodos de grafite. Requer tremenda quantidade de eletricidade. Processo envolve grandes quantidades de energia em curto tempo; em alguns casos causou distúrbios em redes elétricas. Distúrbios caracterizados como "flicker" (irregularidades breves de tensão fração do ciclo 50–60 Hz) e "harmônicas" (irregularidades em padrão repetitivo ao ciclo 50–60 Hz). Até ~30–35 anos atrás, tempos carga-a-carga >3 h comuns e consumo específico >700 kWh/t, quase o dobro do requisito termodinâmico (350–370 kWh/t).
Ciclo Operacional do FEA
FEA opera como processo de fusão em lotes (batch) produzindo lotes de aço líquido. Ciclo operacional = ciclo carga-a-carga (tap-to-tap) ou "heat", composto por:
- Carga do forno (charging)
- Fase de fusão (melting)
- Fase de refino (refining)
- Operação de desescoriação (deslagging)
- Vazamento do aço líquido (tapping)
- Turnaround do forno (preparação para próxima carga)
Tempo carga-a-carga normalmente <60 min em FEAs modernos. Operações de forno de duas cubas (twin shell) alcançam 35–40 min.
Carga do Forno (Charging)
Passo inicial: selecionar grau de aço a ser feito. Balde de sucata no pátio preparado para atender especificação. Preparação do balde importante para garantir química de fusão adequada e boas condições de fusão. Sucata deve ser colocada em camadas no balde segundo tamanho e densidade para promover formação rápida de poça líquida no hearth enquanto protege paredes laterais e teto da radiação do arco. Outras considerações: minimizar cave-ins de sucata que quebram eletrodos; garantir que peças grandes/pesadas não fiquem diretamente na frente de bocais de queimadores (causa retorno de chama nos painéis refrigerados).
Carga pode incluir cal e carbono ou injetados durante a carga. Prática comum: adicionar cal e carbono no balde e suplementar com injeção.
Nova carga inicia com carregamento da sucata. Teto e eletrodos erguidos e girados para lado para guindaste posicionar balde cheio sobre forno. Fundo do balde tipo concha (clam shell); abre retraindo dois segmentos; sucata cai no forno. Guindaste remove balde; teto e eletrodos girados de volta.
Número de baldes depende da densidade da sucata e volume do forno. Fornos modernos projetados para operar com mínimo de recargas (back-charges). Vantajoso pois tempo de carga é tempo morto (forno sem potência, não fundindo). Minimizar tempo morto maximiza produtividade. Além disso, ~10–20 kWh/t perdidos cada vez que teto aberto. Muitas operações visam 2–3 baldes por carga pela homogeneização da sucata. Algumas alcançam carga única. No caso de DRI (ferro reduzido direto) ou HBI (ferro briquetado a quente), carga contínua por tremonha. Carga contínua com sucata também via Consteel ou forno de eixo (shaft furnace).
Fase de Fusão (Melting)
Após carga, teto e eletrodos baixados para iniciar arco na sucata. Inicia fase de fusão, coração da operação.
FEA é equipamento de fusão altamente eficiente; designs modernos baseados em maximização da capacidade. Fusão por fornecimento de energia ao interior. Energia pode ser elétrica ou química.
- Energia elétrica: através dos eletrodos de grafite; contribuição muito grande na fusão. Inicialmente, tap de tensão intermediária selecionado até eletrodos penetrarem na sucata. Sucata leve colocada no topo para acelerar penetração (bore-in). ~15% da sucata fundida no período inicial de penetração (poucos minutos). Após, eletrodos penetram suficientemente; tap de arco longo (alta tensão) usado sem risco de dano por radiação ao teto. Arco longo maximiza transferência de potência à sucata; poça líquida formada no hearth.
- Estabilização do arco: início errático/unstável; grandes oscilações de corrente acompanhadas de movimento rápido dos eletrodos. À medida que ambiente aquece, arco estabiliza. Uma vez poça fundida formada, arco fica estável e potência média aumenta.
- Energia química: fontes incluem queimadores oxi-combustível e lanças de oxigênio. Queimadores queimam gás combustível usando O₂ ou ar enriquecido. Calor transferido à sucata por radiação da chama e convecção dos produtos de combustão. Calor dentro da sucata por condução. Peças maiores demoram mais. Em alguns casos, O₂ injetado via lança consumível para cortar peças maiores.
- Lançamento de O₂ no banho: uma vez poça gerada, O₂ geralmente lançado diretamente no banho. Reage com Al, Si, Mn, P, C, Fe etc. Reações exotérmicas fornecem energia adicional ajudando fusão. Óxidos metálicos formados vão para escória. Reação O₂ com C produz CO, que queima no forno se O₂ suficiente e/ou exaurido pelo sistema de evacuação direta onde queimado e conduzido a controle de poluição. Lançamento de O₂ também no fim da fusão para baixar nível de C no banho ao desejado no vazamento.
- Recargas subsequentes: após suficiente sucata fundida para acomodar segunda carga, processo repetido. Uma vez carga final fundida, paredes laterais expostas a radiação intensa do arco; tensão reduzida. Alternativamente, criação de escória espumante permite arco submerso (buried arc) protegendo casco. Além disso, grande energia retida na escória transferida ao banho → melhoria na eficiência energética.
- Condições de banho plano (flat bath): carga final totalmente fundida. Ponto onde temperatura e amostra de banho tomadas. Análise permite determinar O₂ necessário no refino. Operador inicia arranjos para adições de ferroligas no vazamento; quantidades finalizadas após refino.
Fase de Refino (Refining)
Remoção de Al, Si, Mn, C, P e enxofre (S) do aço. Realizada após fase de fusão, quando condições de banho plano atingidas.
Reações de refino dependem da disponibilidade de O₂. Elementos a remover têm maior afinidade por O₂ que C. Assim, O₂ reage preferencialmente com eles formando óxidos que flutuam e vão para escória. Em FEA moderno operando com "hot heel" (calcanhar quente: aço líquido e escória retidos da carga anterior), O₂ soprado no banho quase todo período da carga. Como resultado, algumas operações de fusão e refino ocorrem simultaneamente.
Remoção de Fósforo (P)
Níveis de P e S na carga superiores aos requeridos no aço devem ser removidos. Condições favoráveis para remoção de P são opostas às de S. Uma vez na fase de escória, podem reverter ao aço.
- Retenção de P na escória depende de temperatura do banho, basicidade da escória e níveis de FeO. Temperatura alta ou FeO baixo → P reverte da escória ao banho.
- Remoção de P geralmente feita o mais cedo possível. Prática de hot heel benéfica: O₂ pode ser lançado enquanto temperatura ainda baixa. Início da carga: escória contém alto FeO carregado da carga anterior → auxilia remoção de P.
- Alta basicidade (CaO/SiO₂) benéfica para remoção de P; cuidado para não saturar escória com cal → aumento de viscosidade → escória menos efetiva. Às vezes fluorita (CaF₂) adicionada para fluidificar escória.
- Agitação do banho com gás inerte benéfica: renova interface escória/metal → melhora cinética de reação.
- Se baixo P requisito, sucata selecionada para baixo nível na fusão. Partição P na escória/P no banho: 5–15. P reduzido 20–50% no FEA.
Remoção de Enxofre (S)
- Removido principalmente como sulfeto dissolvido na escória. Partição escória/metal dependente de química da escória; favorecida em baixos níveis de oxidação do aço.
- Remoção no FEA difícil, especialmente na prática moderna onde nível de oxidação do banho é alto. Partição típica 3–5.
- Mais efetivo realizar dessulfuração durante fase redutora da siderurgia: antes do vazamento (construção de escória aluminato de cálcio) e durante operações de forno de panela (ladle furnace). Em condições redutoras (menor atividade de O₂), razões de distribuição de S de 20–100 alcançáveis.
Controle de Constituintes Metálicos
Importante para atender especificação. Operador visa níveis no banho inferiores aos especificados. O₂ reage com Al, Si, Mn formando óxidos metálicos (constituintes da escória). Estes tendem a reagir com O₂ antes do C. Também reagem com FeO resultando em recuperação de unidades de Fe no banho. Exemplo: Mn + FeO = MnO + Fe. Mn tipicamente reduzido a ~0,06% no banho.
Reação C + O₂ → CO
Importante: fornece forma menos cara de energia ao banho e realiza reações de refino importantes. Em FEA moderno, combinação O₂+C pode suprir ~30–40% da entrada líquida de calor. Evolução de CO crucial para espumação de escória. Aliada a escória básica, bolhas de CO aprisionadas na escória fazem-na espumar e ajudam a submergir arco. Proporciona eficiência térmica muito melhorada e permite operar em altas tensões de arco mesmo após banho plano.
Gases Dissolvidos (H₂, N₂)
Preocupação para siderúrgicos. Submersão do arco ajuda evitar N₂ exposto ao arco onde pode dissociar e entrar no aço. Se CO evolui dentro do banho, ajuda a extrair N₂ e H₂. Níveis de N₂ tão baixos quanto 50 ppm alcançáveis no forno antes do vazamento. Vazamento pelo fundo (bottom tapping) benéfico para manter baixos níveis de N₂: vazamento rápido, jato apertado. Alto potencial de O₂ no aço benéfico para baixos N₂; carga deve ser vazada "aberta" (open) em vez de "killed". A 1600 °C, solubilidade máxima de N₂ em Fe puro = 450 ppm. Tipicamente N₂ no aço no vazamento: 80–100 ppm. Descarburização benéfica para remoção de H₂: descarburização a 1%/h reduz H₂ de 8 ppm para 2 ppm em 10 min.
Fim do refino: medição de temperatura e amostra. Se temperatura baixa, potência aplicada. Baixa temperatura não grande problema em aciarias modernas onde ajuste feito no forno de panela.
Operação de Desescoriação (Deslagging)
Remover impurezas na forma de escória. Durante fusão/refino, elementos indesejáveis oxidados entram na escória. Vantajoso remover máximo de P na escória o mais cedo possível. Forno basculado para trás; escória vazada pela porta de escória. Remoção elimina possibilidade de reversão de P.
Durante espumação de escória, carbono injetado na escória reduz FeO a Fe metálico produzindo CO que espuma escória. Se escória alto P não removida antes, reversão de P geralmente ocorre. Durante espumação, escória pode transbordar nível do soleira e fluir pela porta.
Composição típica de escória FEA: CaO 45–58%, SiO₂ 5–15%, FeO 10–28%, MgO 5–8%, MnO 2–5%. Também contém CaF₂, S, P.
Vazamento do Aço Líquido (Tapping)
Uma vez composição e temperatura desejadas atingidas, furo de vazamento aberto, forno basculado, aço vertido em panela de vazamento (teeming ladle) para transferência à unidade de refino secundário. Durante vazamento, adições de ferroligas baseadas em análise do banho e grau desejado. Agentes desoxidantes adicionados para baixar O₂ antes de processamento posterior. Desoxidantes comuns: Al, ferrossilício, silico-manganês. Em cargas de aço carbono, visa mínimo carryover de escória. Nova cobertura de escória construída durante vazamento. Para operações de forno de panela, escória aluminato de cálcio boa escolha para controle de S. Compostos formadores de escória adicionados na panela no vazamento para formar cobertura antes de transferência ao forno de panela.
Turnaround do Forno
Período entre fim do vazamento e forno pronto para próxima carga. Eletrodos e teto erguidos; revestimento inspecionado por danos refratários. Se necessário, reparos no hearth, linha de escória, furo de vazamento e bica. No caso de vazamento pelo fundo, furo preenchido com areia. Reparos com refratários monolíticos de misturas de gunning. Uso aumentado de painéis refrigerados reduziu necessidade de emenda/fettling entre cargas. Em muitas aciarias, fundo substituído por fundo reserva regularmente (2–6 semanas). Manutenção do hearth do fundo substituído feita off-line. Reduz tempo de potência desligada e maximiza produtividade. Tempo de turnaround normalmente maior tempo morto (potência desligada) no ciclo carga-a-carga. Com avanços, reduzido de 20 min para <5 min em fornos recentemente instalados.
Balanço de Calor do FEA
Mínimo teórico: 300 kWh/t para fusão de sucata. Superaquecimento acima do ponto de fusão (1520 °C) requer energia adicional; para temperaturas típicas de vazamento, energia teórica total: 350–370 kWh/t. Eficiência FEA: 51–64%; entrada equivalente total: 550–700 kWh/t em fornos modernos. Energia suprida como elétrica, queimadores oxi-combustível de várias fontes, reações químicas. Distribuição altamente dependente de custos locais de materiais/consumíveis e única para cada operação. Diagrama típico de balanço de calor na Figura 2.
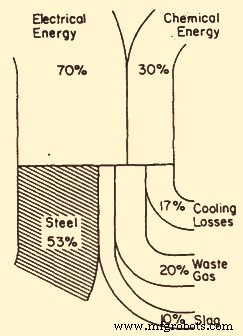
Figura 2 – Diagrama típico de balanço de calor para um FEA
Consumo energético altamente dependente da operação individual e varia consideravelmente. Fatores: composição da matéria-prima, taxas de potência, práticas operacionais (pós-combustão, pré-aquecimento de sucata) influenciam balanço. Em operação com grande quantidade de carbono de carga ou matérias-primas de alto carbono, até 60% da energia no gás de escape pode ser calorífica devido a grandes quantidades de CO não queimado. Recuperação dessa energia no FEA pode aumentar entrada em 8–10%. Importante considerar tais fatores ao avaliar balanço energético.
Processo de manufatura
- Otimização de Operações em Fornos a Arco Elétrico: Automação e Modelagem
- Forno Elétrico a Arco DC: Tecnologia Eficiente de Eletrodo Único
- Aproveitando Ferro Reduzido Direto para Produção Eficiente em Forno Elétrico a Arco
- Operações de Precisão de Criação de Furos em Usinagem CNC
- Aço Ferramenta Desmistificado: Composição, Fabricação e Aplicações Industriais
- Processos de Soldagem a Arco Elétrico: Tipos, Eletrodos e Aplicações
- Soldagem a Arco Elétrico: Definição, Equipamentos, Tipos, Vantagens e Desvantagens
- Soldagem a Arco Plasma (PAW): Definição, Equipamentos, Vantagens e Aplicações
- Soldagem por Arco com Núcleo de Fluxo (FCAW): Definição, Aplicações e Equipamentos
- Dominando a Soldagem a Eletrodo Revestido (SMAW): Guia Completo