



Fornos de Indução: Insights Operacionais para Produção de Aço em Pequena Escala
Forno de Indução e Aspectos Operacionais Importantes
O desenvolvimento do forno de indução para fabricação de aço tem sido um benefício para pequenos produtores. São fáceis de instalar, operar e manter. Menores em tamanho de carga, baixo investimento, preferidos por plantas de menor capacidade. Nestes fornos, aço produzido pela fusão da carga usando calor gerado por campo eletromagnético.
Consiste basicamente de: cadinho (crucible), bobina indutora (inductor coil), casco (shell), sistema de resfriamento e mecanismo de basculamento. Cadinho formado por material refratário que reveste as bobinas. Segura a carga e subsequentemente o metal fundido. Escolha do refratário depende do tipo de carga: refratários ácidos, básicos ou neutros.
Bobina indutora: tubo de cobre com número específico de espiras. Corrente alternada (CA) passa por ela gerando fluxo magnético no condutor. Fluxo magnético induz correntes parasitas (eddy currents) que permitem aquecimento e fusão no cadinho.
Casco e Resfriamento
Casco: parte externa que abriga cadinho e bobinas; maior capacidade térmica. Feito de paralelepípedo retangular com chapas de aço baixo carbono unidas nos cantos por suportes de peças angulares e tiras de metal não magnético.
Sistema de resfriamento: fluxo unidirecional com tubos de cobre conectados à fonte de água por mangueiras de borracha flexíveis. Importante porque circuito do forno aparece resistivo; potência real consumida não apenas na carga mas também na resistência da bobina. Perda na bobina + perda de calor conduzido da carga através do cadinho refratário requerem resfriamento da bobina com água para evitar elevação indevida de temperatura dos tubos de cobre.
Matérias-Primas e Fonte de Energia
Sucata de aço, ferro reduzido direto (DRI) e ferro-gusa/ferro fundido são matérias-primas. Proporção e tecnologia de fusão variam conforme disponibilidade e localização. Matérias-primas selecionadas requeridas para qualidade específica. Para operação melhor e eficiente, carga deve cumprir:
- Ser o mais densa possível. Compactação da sucata importante para aquecimento uniforme/rápido e economia de energia.
- Ser limpa. Ferrugem, óleo, graxa, areia etc. preferencialmente nulos.
- Ser metalurgicamente limpa: livre de grumos de escória, óxidos etc., particularmente para DRI, carepa (skull) e ferroligas.
- Sem arestas vivas pontiagudas, especialmente em sucata pesada/volumosa.
- Segregada de ingredientes nocivos: explosivos, recipientes fechados, substâncias evaporativas; disponível em tamanhos carregáveis no piso.
Eletricidade é a única fonte de energia. Forno deve operar à potência máxima desde o início. Conceito errôneo de iniciar em tap baixo e aumentar gradualmente. Potência máxima aumenta taxa de fusão e reduz tempo de ciclo. Fator de potência mantido próximo a 1.
Queda de tensão da fonte monitorada para melhor eficiência. Consumo de potência depende do tamanho do forno; diminui à medida que capacidade aumenta até ~15–17 t; depois permanece ~constante em ~600 kWh/t.
Aspectos Importantes da Operação
Como aço líquido excitado por corrente oposta à da bobina, é agitado elevando sua superfície no centro. Superfície sobe mais conforme frequência diminui; agitação mais forte em forno de baixa frequência que alta. Efeito de agitação permite garantir temperatura uniforme do aço líquido e qualidade uniforme, além de promover aprisionamento de material carregado e fusão de agentes de ajuste químico, especialmente adição de carbono. Por outro lado, agitação excessiva pode causar desgaste oxidativo do aço líquido, fusão de refratários ou perigo de respingos.
Uma vez fusão completa, escória removida (skimmed). Escória gerada tende a aderir nas paredes, reduzindo volume do forno e produção de metal por carga. Superaquecimento do metal em temperatura mais alta mantido por alguns minutos. Inibe depósito de escória no revestimento mantendo forno limpo com volume total.
Composição da escória varia conforme processo e tipo de aço. Composições de escórias de forno e panela frequentemente complexas. Escória resultante de reações complexas entre sílica, óxido de ferro da sucata, subprodutos de oxidação da fusão, reações com revestimentos refratários. Consiste em fase líquida complexa de óxidos de Fe, Mn, Mg, Si, silicatos e sulfetos, além de alumina, óxidos/sulfetos de cálcio, terras raras etc.
Controle da Química do Produto Final
Análise química de todos os materiais de entrada para decidir mistura de carga. Após 50% da carga, amostra de banho analisada. Baseado nisso, cálculos para adições adicionais de metálicos. Se amostra mostra alto C, S, P → teor de DRI na carga aumentado. Amostra final com 80% fusão completa. Baseado nela, outro ajuste na carga. Baixo C corrigido aumentando ferro-gusa/ferro fundido. Si e Mn no metal oxidados pelo óxido de ferro do DRI. S também diluído pelo DRI. Uso de DRI mantém elementos traço sob controle.
Aço líquido é produto desejado. Quantidade depende da capacidade; qualidade das matérias-primas e composição. Temperatura de vazamento depende do tipo de aço e superaquecimento necessário para uso final. Vazamento em altas temperaturas aumenta erosão refratária e consumo de energia.
Superaquecimento desnecessário custa energia significativamente. Minimizar superaquecimento economiza energia. Dependendo da especificação e perda de temperatura na transferência para máquina de lingotamento contínuo, superaquecimento decidido. Em cada carga, temperatura do banho medida e monitorada para economia ótima. Sistemas de controle de potência com ajuste de potenciômetro necessários para minimizar perdas por superaquecimento.
Basculamento do forno para vazamento é última atividade operacional antes da lingotagem. Forno geralmente basculado a ângulo ≥90° para vazamento completo.
Outros Aspectos da Siderurgia em Forno de Indução
Dependendo da densidade de potência instalada e prática de fusão, eficiência térmica pode exceder 80%, mas usualmente 60–78%.
Fornos normalmente mantidos abertos durante toda fusão; operários engajados em remoção de escória e monitoramento da qualidade do banho. Isso leva a perda significativa de calor; tampas/coberturas especiais necessárias para reduzir perdas. Reduzir tempo que tampa fica aberta durante fusão leva a economias substanciais.
Requisito teórico de energia para fusão de ferro: apenas 340 kWh/t; potência real ~600 kWh/t. Diferença devida a: (i) inerente ao princípio: ineficiências em perdas de barramento, correntes parasitas, perdas refratárias, perdas de água de resfriamento; (ii) perdas operacionais: principalmente por manutenção desnecessária/excessiva de aço líquido no forno.
Equipamentos devem ser colocados com distância mínima entre si para reduzir perdas de fiação. Para reduzir perdas notavelmente, essencial encurtar distância entre corpo do forno e capacitor de correção de fator de potência, pois corrente muito grande flui entre eles.
Eficiência expressa como total, deduzindo perdas elétricas e de transferência de calor. Diagrama típico de balanço de calor de forno de indução tipo cadinho de alta/média frequência na Fig. 1. Perdas elétricas: transformador, conversor de frequência, condensador, fiação, cabo, bobina. Perda na bobina é fator essencial, da qual depende capacidade. Perdas de calor: condução escapando da parede para lado da bobina, radiação da superfície do banho, absorção no anel do capô, fusão de escória, etc. Bobinas refrigeradas a água também resultam em perda de calor. Eficiência térmica de alta/média frequência (60–78%) ligeiramente maior que baixa frequência (58–71%).
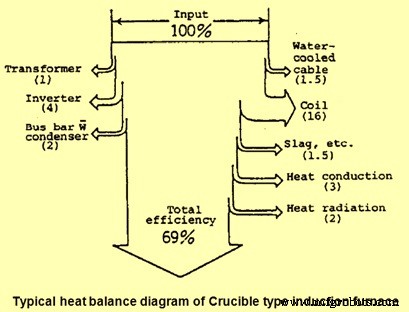
Figura 1 – Diagrama típico de balanço de calor de forno de indução tipo cadinho
Limitações Críticas
Um dos problemas mais críticos: limitação para refinar aço reduzindo teor de fósforo abaixo dos limites desejados. Maior P e captação de N₂ durante fusão por indução tornam produto final duro e frágil, inutilizável para muitas aplicações críticas. Além disso, qualidade de esponja de ferro (sponge iron), proveniente principalmente de unidades baseadas em carvão, é de má qualidade, particularmente em metalização e teor de P. Por isso, maior uso de DRI no forno de indução resulta em baixo rendimento, maior consumo de energia/potência e maior P no aço.
Emissões Ambientais
Como nenhum carvão/combustível queimado e nenhum procedimento de refino executado, emissões dependem apenas da limpeza e composição da carga. Duas categorias principais:
- Limpeza da carga: ferrugem, sujeira, areia de fundição, tinta, óleo, metal galvanizado/soldado → emissão de poeira e fumos (orgânicos ou metálicos).
- Reações químicas a altas temperaturas (ex.: durante manutenção/ajuste de composição) → fumos metalúrgicos por oxidação.
Revestimento refratário (ácido-SiO₂, neutro-Al₂O₃, básico-MgO) pode adicionar pequena quantidade de partículas. Difícil obter dados médios de emissão pois limpeza da carga (contribuinte dominante) varia muito entre unidades.
Taxa de emissão depende do material de carga, que depende do produto. Produto = fundição de boa qualidade → emissões ~1–2 kg/t carga. Lingote/bloco → 10–20 kg/t. Maiores taxas durante carga e início da fusão. Tamanho partícula: 1–100 mícron, >50% <10–20 mícron. Carga de sucata oleosa/borracha em forno frio → vapores orgânicos nos gases de escape.
Grandes quantidades de fumos/gases quentes liberados dos vasos abertos durante operações e espalham-se pelo piso, afetando saúde dos trabalhadores.
Quanto ao potencial de poluição: volume, quantidade e emissões nocivas de contaminantes sólidos/gasosos são bastante baixos comparados a FEA. Equipamentos não precisam ser tão elaborados para ser custo-efetivo para unidades de pequena escala. Ao mesmo tempo, poluentes devem estar em conformidade com regulamentos.
Passos para controle: captura de fumos por mecanismo de capô de sucção bem projetado. Capô deve aspirar gases de escape inteiros, limpos por separador ciclônico. Limpeza adicional de particulados finos por filtro de mangas (bag filter) ou lavador úmido (wet scrubber), então gases limpos à atmosfera. Mecanismo de capô: lateral, giratório ou tipo dossel. Última etapa: disposição de matéria sólida deixada como lama ou poeira.
Concentração de particulados na emissão para produção de aço líquido não deve exceder 100 mg/m³, em condições de referência: 0 °C, 101,325 kPa, seco, sem correção para O₂, compensado por efeito de ar de diluição.
Segurança e Fornos de Indução
Trabalhar com metal fundido sempre foi perigoso. Fornos de indução de alta eficiência atuais melhoraram condições: oficinas mais frescas, limpas, menos hostis, pois calor, ruído e fumos de fornos de combustão não existem. Porém, não eliminaram perigos inerentes ao trabalho próximo a metal líquido.
Principais causas de acidentes em oficinas com fornos de indução:
- Introdução de metal úmido/molhado na fusão → explosão água/metal.
- Falta de habilidade do operador durante medição de temperatura, amostragem ou adições de ferroligas → respingo de metal.
- Queda de grandes peças de carga no banho → respingo.
- Atenção imprópria à carga → ação de ponteamento (bridging).
- Falha em permanecer atrás das linhas de segurança → situação de aprisionamento.
- Contato com condutores elétricos, anulação de interlocks de segurança, contato com capacitores não descarregados completamente → choques/eletrocussão.
- Falta de treinamento adequado do operador.
Processo de manufatura
- Níquel: 5 Principais Aplicações Industriais e Seu Impacto
- Principais Considerações de Projeto para Altos-Fornos e Seus Equipamentos Auxiliares
- Compreendendo Inclusões no Aço: Causas, Tipos e Mitigação na Metalurgia Secundária
- Produção de Aço em Forno de Indução: Tecnologia Eficiente de Fusão Elétrica
- Otimização do Gás de Alto-Forno: Geração, Utilização e Eficiência
- Fornos de Reaquecimento: Tipos, Funções e Aplicações Industriais
- Galvanização de Aço: Princípios Metalúrgicos e Estratégias de Proteção
- Otimizando a Eficiência Energética na Produção de Ferro e Aço
- Otimizando o Projeto do Alto-Forno para Desempenho Superior e Longevidade
- Sinterização: Como Operações de Plantas de Sinter Moldam a Produção de Ferro