



Inspeção e Condicionamento Avançado de Tarugos para Barras e Arames de Aço Automotivos
Instalações de Inspeção e Condicionamento de Tarugos
Uma parcela significativa de barras de aço e arames-máquina é destinada a peças de segurança automotiva após passarem por etapas de pós-processamento (processamento secundário e terciário). Os requisitos de qualidade para esses produtos tornam-se cada vez mais diversificados, considerando a trabalhabilidade nas etapas subsequentes e as condições de uso das peças finais. Além disso, a necessidade de garantia de qualidade ao longo de todo o comprimento das barras e arames aumentou, exigindo das usinas siderúrgicas padrões de qualidade extremamente rigorosos. Por isso, a confiabilidade da inspeção e condicionamento dos tarugos — matéria-prima para a produção de barras e arames — ganhou importância crítica.
Dependendo da aplicação, os tarugos requerem inspeção superficial e condicionamento para minimizar imperfeições. Os métodos padrão consistem em inspeção visual sob luz branca ou inspeção por partículas magnéticas úmidas sob luz UV negra. Normalmente, as usinas realizam jateamento de granalha na superfície do tarugo para remover carepa e melhorar a visibilidade de defeitos, conforme o tipo de condição superficial a ser detectada. As imperfeições são marcadas conforme detectadas e esses locais são condicionados, geralmente por retífica mecânica e, às vezes, por escarificação.
Diferenças entre Tarugos Laminados e de Lingotamento Contínuo
As técnicas tradicionais de inspeção (exceto o método visual), alinhadas aos tarugos laminados, focam na detecção de defeitos com componente longitudinal significativo, como costuras, dobras de laminação, linguetas, etc. Os tarugos de lingotamento contínuo, por outro lado, apresentam tipos completamente diferentes de defeitos: microfuros, rasgamento de cantos, marcas de reciprocidade, escória aprisionada, interrupções de vazamento, peles duplas e dobras, entre outros. Esses defeitos exigem equipamentos de inspeção diferentes, pois as técnicas usadas para tarugos laminados são pouco eficazes para detectar os novos tipos de defeitos.
A inspeção e condicionamento de tarugos desempenham papel decisivo na garantia de qualidade de barras e arames, pois um pequeno defeito superficial no tarugo alonga-se durante a laminação, transformando-se em defeito extenso no produto final, o que demanda alto custo para condicionamento e dificulta a garantia de qualidade em todo o comprimento. Por isso, as usinas devem adotar medidas para melhorar a capacidade de detecção de defeitos durante a inspeção e condicionamento, utilizando sistemas mecanizados e automatizados que eliminem erros sensoriais humanos.
Componentes de uma Linha de Inspeção e Condicionamento
Uma linha moderna compreende: (i) recebimento de tarugos, (ii) mesas de rolos para movimentação, (iii) máquina de jateamento de granalha para limpeza superficial, (iv) instalações de endireitamento, (v) instalações de inspeção, (vi) retificadora automática, (vii) instalações de retífica manual, (viii) instalações de corte, (ix) marcação de tarugos, e (x) grade para remoção. A linha deve atender aos seguintes requisitos:
- Operar em total integração com rastreamento constante do material, desde o estoque ou lingotamento contínuo até a remoção da linha.
- Realizar condicionamento primário por jateamento para remover carepa e defeitos superficiais de baixa profundidade, proporcionando acabamento adequado para inspeção.
- Garantir inspeção precisa antes do condicionamento para não deixar passar nenhum defeito.
- Proporcionar infraestrutura e posto de trabalho modernos, com interface amigável, permitindo inspeção segura e confortável sem necessidade de operador dentro da área do equipamento.
- Assegurar registro confiável de dados de defeitos e transmissão precisa à unidade de retífica para ciclo de condicionamento totalmente automatizado.
- Garantir remoção mínima de material, o mais próxima possível das áreas com defeitos, reduzindo custos de produção (energia, consumíveis como rebolos).
- Fornecer ferramentas de hardware e software para interface com sistemas de monitoramento de qualidade do lingotamento contínuo, permitindo troca de informações e análises preditivas.
- Operar em ampla faixa de temperaturas superficiais para aproveitar, na etapa de retífica, taxas de remoção de metal mais altas.
Inspeção Automatizada e Marcação de Defeitos
Nas linhas modernas com inspeção mecanizada e automatizada, os defeitos detectados são marcados na posição exata por pulverização automática de tinta. Tarugos com defeitos superficiais ou internos que excedem tolerâncias são automaticamente encaminhados para reparo. Também podem ser classificados automaticamente por critérios de comprimento.
O sistema moderno de inspeção em linha para defeitos superficiais permite detectar defeitos com alto grau de precisão e confiabilidade, segundo critérios que variam conforme o uso final das barras e arames. Os critérios são escolhidos para que o produto atenda aos requisitos do cliente quanto a tolerâncias de defeitos, sem detectar heterogeneidades superficiais sem significado para o processamento posterior.
Técnicas de Inspeção
Existem várias técnicas de inspeção (Fig. 1), descritas a seguir.
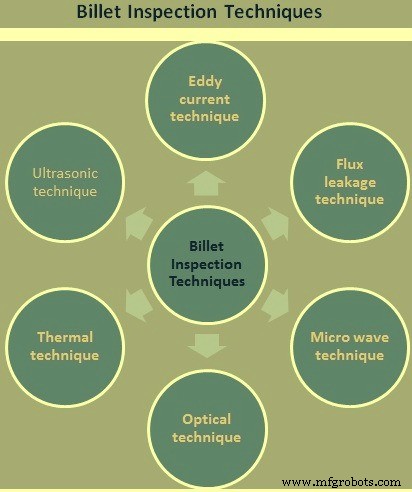
Fig. 1 Técnicas de inspeção de tarugos
Técnicas de Correntes Parasitas
São bem estabelecidas para produtos laminados a temperaturas normais e elevadas. Os problemas de engenharia aumentam em temperaturas elevadas pela proximidade do detector ao material, mas foram superados, pois os sistemas são de uso comum em temperaturas de laminação.
A aplicação a tarugos de lingotamento contínuo exige intervalo de inspeção (passo) de 1 mm a 2 mm para detectar microfuros. Um método comum usa disco de alta velocidade posicionado acima da superfície do tarugo. Assumindo seis sondas no disco, velocidade rotacional de 6.000 a 12.000 rpm é necessária para obter passo de ~1 mm a velocidade longitudinal de 0,5 a 1,0 m/s. Sondas pequenas exigem folga operacional de 1 a 2 mm. Esse método apresenta problemas técnicos e é insensível a defeitos transversais ao comprimento do tarugo. A resolução de microfuros permanece incerta.
Uma abordagem alternativa usa arranjos de sondas de correntes parasitas em bloco, apoiado acima da superfície do tarugo em movimento. Essa configuração é sensível a trincas transversais na face, marcas de reciprocidade, peles duplas, manchas de escória/escumalha e interrupções de vazamento. Forma ferramenta útil para inspeção de defeitos de lingotamento contínuo, mas a detecção de microfuros ainda é problemática.
Uma sonda de correntes parasitas traseira também pode ser eficaz na identificação de trincas transversais nos cantos e, em menor grau, trincas longitudinais nos cantos.
Técnicas de Vazamento de Fluxo
Sistemas de inspeção por partículas magnéticas baseados em vazamento de fluxo são comprovados, mas só adequados para tarugos frios. Sensores magnéticos escaneiam a superfície diretamente ou indiretamente (fita de contato transfere imagem magnética a cabeça de escaneamento separada). Em ambos os casos, há limite de temperatura do tarugo para ensaio satisfatório. Tentativas de usar essa inspeção em tarugos de lingotamento contínuo tiveram resultados decepcionantes: defeitos como microfuros, trincas transversais e outros com componente transversal podem escapar à detecção, além de alto nível de marcações espúrias. O nível de marcações espúrias é tão significativo quanto a eficiência de detecção.
O intervalo de escaneamento já discutido nas correntes parasitas aplica-se igualmente aqui, pois meios mecânicos criam padrão de escaneamento transversal. Essa abordagem é considerada inadequada para tarugos de lingotamento contínuo.
Técnicas de Micro-ondas
Técnica relativamente nova, aplicada em poucas aplicações específicas em laboratório. Sua aplicação proposta para inspeção em linha de tarugos em usinas siderúrgicas é considerada única. O detector pode ser montado a dezenas de milímetros da superfície, reduzindo susceptibilidade a danos mecânicos. A área de inspeção é relativamente grande, esperando-se resposta apenas a defeitos de grande área ou trincas de orientação longitudinal ou transversal.
Esse detector mostra mérito suficiente para consideração, mas o custo de capital de cada cabeça detectora é alto.
Técnicas Ópticas
Oferecem solução mais fácil do ponto de vista de engenharia, pois detectores podem ser posicionados longe da superfície do material, permitindo examinar todo o comprimento do produto em velocidades normais de linha.
Uma grande desvantagem dos sistemas baseados em técnicas ópticas é a incapacidade de discriminar com base na profundidade ou severidade dos defeitos. A diferenciação baseia-se na presença de imagem preta ou branca. O processamento de sinal da informação de vídeo é necessário para estabelecer padrão reconhecível como consistente com os diversos tipos de defeitos. Também é necessário fornecer fonte de luz contínua de alta intensidade para atingir a iluminação requerida.
Técnicas Térmicas
Considerável esforço foi dedicado a estender a aplicação de câmeras térmicas ou infravermelhas à inspeção de tarugos a temperaturas de laminação. Várias técnicas utilizando radiação emitida e/ou refletida superposta, em várias combinações, foram usadas, incluindo síntese de cores. O objetivo final é permitir controle de processos de retificação a quente em linha antes de processamento posterior sem resfriamento. Os resultados foram variados, mas a característica predominante sempre foi que os defeitos precisam ser bastante grandes para garantir detecção, tornando essas técnicas inadequadas.
Recentemente, um sistema de inspeção térmica mais refinado tornou-se disponível, comercializado pela Elkem sob o nome Thermomatic. Desenvolvido para inspeção de tarugos, contém meio de induzir energia térmica na superfície do tarugo de forma controlada. A superfície é então visualizada com câmera infravermelha sensível e as imagens térmicas são correlacionadas para identificação de costuras longitudinais. A faixa de temperatura do tarugo é, porém, estritamente limitada e o sistema é insensível a defeitos com orientação transversal, limitando sua aplicação para tarugos de lingotamento contínuo.
Técnicas Ultrassônicas
Essa técnica é pobre em resolução de defeitos devido à obscuração por ondas dispersas de outros defeitos. É necessário considerar o uso de ondas superficiais para identificar defeitos superficiais, e com métodos convencionais a provisão de acoplante adequado nas velocidades e temperaturas normais de tarugos é normalmente problemática. Além disso, a geração de ondas superficiais requer bom controle sobre o ângulo de entrada, e com os tipos de condição superficial comuns em material de lingotamento contínuo isso costuma ser duvidoso. Uma abordagem alternativa para superar problemas de acoplamento é recorrer a métodos eletromagnéticos, mas ainda sujeita às limitações de detecção já descritas nas técnicas de vazamento de fluxo.
Seleção das Técnicas de Inspeção
Conforme descrito, três métodos são mais úteis para tarugos de lingotamento contínuo: (i) técnicas ópticas, (ii) técnicas de micro-ondas, e (iii) técnicas de correntes parasitas. O sistema óptico com níveis corretos de iluminação é capaz de resolver áreas defeituosas menores, como microfuros, que a maioria dos outros métodos tem dificuldade em identificar. Também responde a outros tipos de defeitos que aparecem em relevo sob iluminação incidente. O sistema de micro-ondas tem a vantagem de folgas operacionais razoáveis (~30 mm) e costuma resolver defeitos de grande área e trincas longitudinais e transversais de ~10 mm ou mais. Marcas de reciprocidade e interrupções de vazamento também geram respostas significativas. O arranjo de sondas de correntes parasitas, por outro lado, precisa ser posicionado mais próximo da superfície (~3 mm), mas é capaz de melhor resolução na detecção de trincas transversais, interrupções de vazamento, marcas de reciprocidade, etc., que a técnica de micro-ondas.
Instalações de Condicionamento de Tarugos
A contradição principal do condicionamento superficial por retífica ou outras tecnologias é que a qualidade requerida é produzida de um lado e perda de rendimento é criada do outro. O objetivo de operar o processo da forma mais econômica possível é, portanto, fornecer a qualidade superficial requerida e minimizar a perda de rendimento simultaneamente.
A prática comum hoje em muitas usinas ainda é a retífica de toda a superfície baseada em dados empíricos de posição e profundidade dos defeitos. Embora os tarugos possam ser inspecionados por sistemas de detecção pouco confiáveis, a retífica de superfície total é frequentemente aplicada para estar no lado seguro e remover todos os defeitos, especialmente para aços de alta qualidade.
A eficiência econômica pode ser alcançada se as trincas puderem ser identificadas e removidas seletivamente. O sistema de inspeção de tarugos com identificação automática por câmera fornece solução única para reconhecimento confiável e reproduzível de trincas em qualquer direção. Além disso, a posição das trincas pode ser armazenada e os dados encaminhados às retificadoras a jusante.
As trincas identificadas pelo sistema de inspeção são mostradas em unidade de display na cabine do operador da retificadora. Os movimentos da mesa de retífica, onde o tarugo é fixado, são sincronizados com o display. O operador usa os joysticks da máquina para aproximar e retificar as trincas. Para examinar se a trinca foi retificada com sucesso, um sistema especial de iluminação apoia o operador na verificação visual. Essa combinação permite a retífica seletiva manual de defeitos, mas também a retífica de superfície total se a taxa de defeitos exceder um limite definido. Uma decisão inicial do método de retífica aplicável é feita pelo sistema de detecção de trincas e repassada ao operador, que pode aceitar ou sobrescrever a escolha do sistema.
No caso de sistema automático de inspeção e retífica, as coordenadas das trincas determinadas pelo sistema de detecção podem ser encaminhadas ao sistema de controle da retificadora para retificar as trincas automaticamente. A retificadora aproxima-se das trincas nas direções longitudinal e transversal do tarugo com os dados de coordenadas e executa a tarefa. A tarefa do operador é apenas supervisionar o processo.
A remoção bem-sucedida de trincas pode ser controlada automaticamente pelo sistema de detecção de remoção de trincas, combinação de câmera industrial, iluminação especial e software adaptado. Essa combinação proporciona o mais alto nível de automação, com capacidade de retificar parcialmente as trincas ou retificar totalmente as superfícies, bem como os cantos arredondados do tarugo.
O sistema de rastreamento de material necessário para operação automatizada também permite registrar e armazenar o resultado da inspeção e do subsequente processo de retífica como histórico relacionado a cada tarugo. O condicionamento de tarugos pode então fazer parte de um sistema integrado de gestão da qualidade por todo o processo de produção até o produto final e aplicação. Outra vantagem do registro dos dados de inspeção de cada tarugo é que os dados podem ser relacionados ao processo de produção a montante.
Processo de manufatura
- Robô de Inspeção Autônomo de Baixo Custo: Design, Desenvolvimento e Validação em Campo
- Modernizando Gestão de Instalações: Tendências-Chave para Crescimento de 40% na Construção
- Norma ANSI/ASHRAE/ACCA 180-2008: Guia Abrangente para Inspeção e Manutenção de HVAC
- TOTAL Firmou Parceria com SKF para Estratégia Integrada de Manutenção e Inspeção em Plantas de Gás na Indonésia
- Desbloqueando Precisão: Como Inspeção Robótica Melhora Qualidade e Eficiência na Manufatura
- ExRobotics e Yokogawa firmam parceria para entregar robôs de inspeção avançados para ambientes perigosos mundialmente
- Por Que Teste e Inspeção de Equipamentos São Essenciais: 4 Razões Principais
- Inspeção e Engenharia Reversa 2D e 3D Aceleradas para Análise de Precisão de Chapas Metálicas e Componentes
- Inspeções de Guindastes Aéreos: Quando, Por Que e Como Garantir Segurança
- Inspeção OSHA de Guindaste Aéreo: Diretrizes Essenciais de Segurança e Conformidade