



Arames-Máquina Premium e Laminação: Barras de Aço de Alta Qualidade para Aplicações Industriais
Arames-Máquina e Laminação de Arames-Máquina
Os arames-máquina de aço são um talento versátil, pois são o produto-chave da indústria siderúrgica com múltiplos usos. Servem como material para fixadores, molas, rolamentos, cabos de aço, correntes, cabos, telas metálicas, cercas de arame, cordão de pneu, reforço em dormentes ferroviários e muitos outros usos. São empregados em componentes para indústria automotiva, química, usinas de energia e engenharia mecânica. Diferentemente de chapas laminadas a frio, placas pesadas, tubos, perfis e outros produtos de aço, os arames-máquina raramente são usados como laminados a quente para produtos finais, mas são transformados em peças de máquina após passarem por uma ou mais etapas de pós-processamento, como tratamento térmico, forjamento e trefilação em plantas especializadas. Os arames-máquina são geralmente trefilados até um diâmetro específico antes de serem submetidos a forjamento ou outras operações de conformação no processamento secundário. Em muitos casos, o tamanho dos arames-máquina antes dessas operações de conformação deve ser inferior ao tamanho mínimo de 5,5 mm que pode ser fornecido como laminado.
Geralmente, cada produto de arame-máquina é desenvolvido com atenção ao seu comportamento nas etapas de pós-processamento. O que se exige de uma usina siderúrgica quanto a arames-máquina é boa processabilidade e cumprimento das propriedades requeridas após o processamento. Além disso, como os custos de pós-processamento às vezes são várias vezes o preço dos arames-máquina, torna-se cada vez mais importante reduzir o custo total de fabricação integrado, do material siderúrgico ao produto final. Barras de reforço termomecanicamente tratadas (TMT) de 6 mm, 8 mm e 10 mm, basicamente requeridas para construção civil, também são produzidas em laminadores de arame-máquina.
Características dos Produtos de Arame-Máquina
- Graus de produto amplamente variados, desde graus comuns padronizados para aplicações gerais até graus de alta qualidade para aplicações de alto nível com especificações individualmente definidas para cada cliente, principalmente para indústrias automobilística e de manufatura.
- Produtos de alto nível para aplicações relacionadas à segurança, tipicamente motores automotivos, sistemas de transmissão e chassis, são usados como materiais funcionais e requerem propriedades altamente exigentes, como alta resistência e longa vida à fadiga.
- Produtos de aço arame-máquina são semiacabados, raramente usados como laminados a quente, e transformados em produtos finais após processamento secundário e até terciário, como forjamento, tratamento térmico e usinagem.
- Os produtos industriais finais para os quais são usados estão sujeitos a forte competição no mercado internacional.
- Os produtos industriais para os quais são usados devem minimizar a carga sobre o meio ambiente global ao longo do ciclo de vida.
Desenvolvimento de Novos Produtos
No desenvolvimento de novo produto de aço arame-máquina, considerando o acima, deve-se atentar para questões importantes:
- Se é possível eliminar ou simplificar uma ou mais etapas de processamento secundário e terciário para melhorar produtividade e reduzir custos de fabricação.
- Se o novo produto melhora a funcionalidade, estende a vida útil, reduz o peso ou traz outras vantagens ao produto final.
- Se é possível eliminar substâncias ambientalmente prejudiciais.
Esses requisitos nem sempre são mutuamente compatíveis, e é importante prosseguir com etapas de desenvolvimento baseadas em boa compreensão das condições operacionais nas etapas de processamento, das condições de uso e características do produto final.
Requisitos de Qualidade
Os arames-máquina são usados em ampla gama de campos industriais. Portanto, devem atender a combinações dadas de propriedades como resistência, ductilidade, conformabilidade a frio, trefilabilidade e endurecibilidade. Além disso, o mercado atual demanda propriedades adicionais: (i) tolerâncias dimensionais e ovalidade de ultraprecisão, (ii) menor perda de carepa, (iii) tolerâncias negativas (em peso seccional), (iv) ausência de variação dimensional ao longo do comprimento, (v) propriedades físicas uniformes, e (vi) peso uniforme com variação nominal entre ponta, meio e cauda.
A qualidade do arame-máquina tornou-se cada vez mais importante. Para muitas aplicações, é importante que os arames-máquina tenham superfícies sem marcas, arranhões, cascas, trincas, sobremetal e partículas de óxido.
A garantia de qualidade ao longo de todo o comprimento do arame-máquina após a laminação consome tempo e mão de obra, e por isso o controle de qualidade dos tarugos, material antes da laminação, é de grande importância. Os tarugos são normalmente inspecionados por equipamento automático de inspeção magnaflux e condicionados para remoção de defeitos superficiais.
Projeto de Laminação de Arames-Máquina
Devido à vasta variedade de requisitos, os laminadores de arame-máquina são geralmente projetados com versatilidade em mente. Equipamentos confiáveis, consistência de processo, flexibilidade de produção e minimização de desperdícios são necessários. Todas as faixas de tamanho, materiais e ligas devem ser laminadas eficientemente e com alta produtividade. O laminador deve maximizar a produtividade através de otimização de processo e minimização de tempo de inatividade e interligação perfeita das etapas de produção. O layout complexo deve ser otimizado para garantir o tempo necessário para cada etapa, os perfis de temperatura requeridos e áreas de transferência eficientes. Troca rápida é a chave para a flexibilidade. O laminador deve conseguir converter para o próximo pedido enquanto ainda processa o atual e mudar a linha de um produto para outro com tempo de inatividade virtualmente nulo. Um layout típico de laminador de arame-máquina com capacidade de 400.000 toneladas/ano é mostrado na Fig. 1.
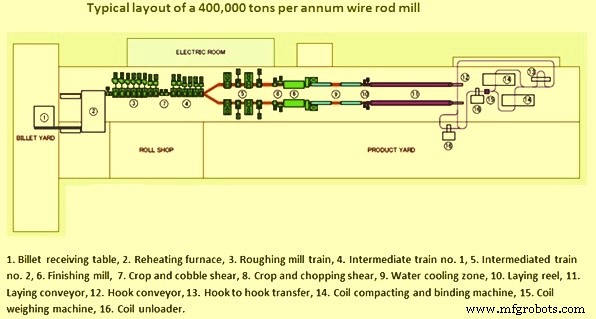
Fig. 1 Layout típico de um laminador de arame-máquina
Além disso, é necessário que os laminadores atinjam altíssima precisão com gaiolas de laminação projetadas para suportar altas cargas e requisitos de temperatura variáveis. A combinação de tecnologia de processo, equipamentos mecânicos, componentes elétricos e funções de automação é crucial para o projeto. Juntas, permitem ampla gama de condições de processo para as qualidades desejadas dos produtos. O laminador também deve ser otimizado para custo, com facetas como maximização de rendimento controlada por processo, redução de tempo de inatividade e controle de custos de manutenção.
Para atender aos requisitos, o aço usado para laminar arames-máquina pode precisar de elementos de liga suficientes que proporcionem endurecimento austenítico durante a laminação a quente e deterioração da conformabilidade a frio e limite de trefilação, devido ao aumento da dureza do arame laminado. Portanto, tratamentos térmicos caros (ex.: recozimento) são realizados para amolecer o arame laminado a quente. Para reduzir custos através da simplificação do processo, sistemas de resfriamento controlado em linha são aplicados, mas melhorias adicionais são necessárias para satisfazer os clientes. Produtores migraram para produtos mais sofisticados com tratamento térmico em linha e tecnologias de laminação de precisão baseadas em controle de tensão mais AGC (controle automático de espessura). Aquecimento uniforme de tarugos e controle de tensão durante a laminação a quente são geralmente usados para atingir a precisão dimensional requerida, pois na prática é difícil garantir tolerâncias mais estreitas por laminadores convencionais por períodos prolongados.
Sequências de Canaletas e Projeto de Passes
Nos laminadores de arame-máquina, é normal usar cilindros com canaletas. Sequências comuns nos laminadores intermediários são "quadrado-oval" e "falso redondo (redondo) oval". Também é difundido usar sequências "losango-quadrado", losango-losango e "canaleta caixa" a montante no laminador de desbaste. Existem outros tipos de projeto de passes. A sequência patenteada oval-redondo-redondo-redondo da Morgan é projetada para laminação de alta redução e processamento normalizado e termomecânico, melhorando qualidade superficial e prolongando vida dos cilindros. O projeto de passe deve garantir alto rendimento e qualidade adequada dos arames-máquina, de suma importância para manter o custo de produção sob controle.
Produtividade e Flexibilidade
Para melhorar a produtividade, os laminadores normalmente focam na minimização do tempo de inatividade. A eficácia desse foco é geralmente aumentada reduzindo o tempo e a necessidade de troca de cilindros quando novas dimensões finais e novos graus e formas de aço são fabricados. Isso é alcançado melhorando a faixa de trabalho, também chamada flexibilidade da série. Flexibilidade melhorada é atingida quando grande quantidade de diferentes graus de aço, com diferentes formas e dimensões, são laminados com mudança mínima do programa de laminação. Cada grau de aço é caracterizado por seu modo específico de fluxo de material, como diferentes alargamentos, ao passar pelo entre-cilindros. Também o tempo de partida e tempo de espera pela temperatura correta de laminação, dependendo do grau de aço real, precisam ser reduzidos. No entanto, diferentes ciclos de aquecimento ainda causam tempos de inatividade demasiado altos quando ampla gama de graus é laminada. Para atender às demandas de mercado atuais, que incluem lotes menores e numerosos tipos de aço, tornou-se necessidade que os laminadores modernos mostrem alto grau de flexibilidade.
Avanços Tecnológicos
Avanços em tecnologias de produção de arames-máquina (ex.: resfriamento entre-gaiolas, adição de equipamento de calibração após bloco de acabamento convencional, instalações de resfriamento controlado melhoradas) permitem a introdução de laminação de precisão e processo de controle termomecânico (TMCP), expandindo a gama de arames-máquina de baixo e médio carbono, e fabricação de arames-máquina adequados para rotas de produção simplificadas ou processamento direto.
Com tecnologias de laminação de alta precisão, é possível atingir baixas temperaturas de laminação de acabamento, além de melhores dimensões do produto (tolerâncias). A localização do laminador de calibração compacto após o bloco de acabamento é vantajosa não só para obter maior produtividade, mas também para melhorar propriedades metalúrgicas. A capacidade de laminar produtos a baixas temperaturas permite usar os benefícios da laminação termomecânica no refinamento de grão para aumentar ductilidade e encurtar processos subsequentes de tratamento térmico.
No entanto, vários parâmetros devem ser considerados no processo termomecânico: (i) localização do equipamento de laminação, (ii) localização do resfriamento a água, (iii) taxas de laminação, e (iv) temperaturas de acabamento.
Por exemplo, a introdução de um mini-bloco ajuda a reduzir as temperaturas de acabamento abaixo de 950 °C em laminador existente com limitações de força de separação e potência, tendo temperaturas de acabamento acima de 1000 °C. Contudo, distância adequada entre o laminador sem torção e o laminador de calibração é necessária para uso de resfriamento a água a fim de reduzir a temperatura do material laminado. A localização do laminador de calibração é importante para permitir tempo de resfriamento controlado e equalização antes da redução final, reduzindo risco de superaquecimento do núcleo do arame. Isso é crucial para aços especiais sensíveis a crescimento de grão a altas temperaturas de acabamento.
Também uma combinação crítica de deformação e temperatura de acabamento é necessária para promover microestrutura uniforme. Processos de recristalização estática e metadinâmica são fortemente dependentes de temperatura e deformação acumulada. Durante calibração do arame, sem quantidade suficiente de deformação, ou o processo de recristalização não é adequadamente promovido ou baixo número de sítios recristalizados é nucleado. Consequentemente, grãos grosseiros localizados podem ocorrer.
A introdução do processamento termomecânico de arames-máquina leva a maior velocidade de acabamento e tamanho de grão austenítico mais fino. A consequência é que um padrão de resfriamento diferente deve ser usado ao longo do transportador devido a diferente comportamento de transformação e sobreposição de voltas (construção da bobina na camada de laço). Nesse aspecto, modelos matemáticos capazes de prever evolução da austenita durante laminação a quente e resfriamento controlado de arames-máquina podem ser aplicados eficazmente, junto com dados tecnológicos e de planta atuais, para prever o efeito de configuração da planta, práticas de laminação e resfriamento na evolução e uniformidade da microestrutura do arame-máquina.
Propriedades Metalúrgicas Superiores
Com o laminador redutor e calibrador de arame-máquina localizado entre o bloco de acabamento e a cabeça de bobinamento, zonas de resfriamento a água e equalização proporcionam temperaturas de entrada controladas, tão baixas quanto 750 °C, para atingir estrutura de grão fino. As propriedades melhoradas resultantes podem reduzir ou eliminar processos custosos de recozimento a jusante. Vários graus de aço beneficiam-se da laminação a baixa temperatura:
- Arames-máquina para estampagem a frio: benefícios incluem necessidade de menos descascamento, reduzindo perdas. Perdas de material por descascamento podem ser reduzidas em até 30% para certos aços inoxidáveis e produtos de titânio. Também conformabilidade melhorada e excelente tolerância podem resultar em economia de sucata de até 50% em processos a jusante como fabricação de parafusos.
- Arames-máquina para molas: benefícios incluem redução na formação de martensita, particularmente em arames de pequenos diâmetros. Também menor necessidade de tratamento térmico pré-trefilação frequente.
- Arames-máquina qualidade eletrodo: benefícios incluem microestrutura refinada que permite melhor trefilabilidade e tamanho de grão mais fino que suprime formação de martensita.
- Arames-máquina qualidade rolamento: benefícios incluem formação de microestrutura pseudo-esferoidizada com carbonetos finos e bem dispersos. Também evita a maioria do recozimento esferoidizante a jusante, eliminando ou reduzindo totalmente temperaturas e tempos de manutenção. Reduz endurecibilidade, eliminando formação de martensita.
- Arames-máquina qualidade trefilação: processamento a baixas temperaturas no laminador redutor e calibrador proporciona várias vantagens à planta de trefilação a jusante: (i) descascamento mecânico melhor, com quebra uniforme de carepa, redução de martensita na superfície do arame e diminuição de quebras de fio, (ii) uniformidade de tração melhorada como resultado de excelente tolerância de tamanho e ovalidade, (iii) maior vida de fieiras, com melhor lubrificação e trefilação uniforme, e (iv) configuração de fieiras otimizada com tamanhos não-padrão através de laminação de tamanho livre.
Muitos laminadores de arame-máquina atuais têm sistemas de medição de bitola em linha e procedimentos de ajuste de folga em linha. Esses sistemas permitem estar na dimensão no primeiro arame-máquina laminado e ter controle total da laminação sem necessidade de laminar barras de teste.
Inspeção de Defeitos Superficiais
Nos laminadores de arame-máquina, métodos tradicionalmente disponíveis para detectar defeitos superficiais são rudimentares, incluindo ataque químico e limagem, teste de upset, teste visual, etc. Mas todos esses métodos acabam sendo impraticáveis considerando a quantidade de material produzida por um laminador moderno de alta velocidade e o ambiente severo em que o pessoal de controle de qualidade trabalha. Consumidores de produtos laminados a quente sempre demandam melhor qualidade superficial. Esforços para melhorar a qualidade do produto expedido necessariamente se afastaram da mera inspeção e voltaram-se para melhoria de processo.
Escondidos dentro dos processos de fusão e laminação estão fontes potenciais de defeitos superficiais. Encontrá-las requer engenhosidade. Quem está familiarizado com melhoria de processo entende a importância de uma boa variável de resposta pela qual os efeitos de mudanças no processo podem ser medidos confiavelmente.
Pouco adianta e frequentemente prejudica ajustar variáveis de processo quando não há forma clara de medir os resultados da mudança. Dadas as condições de laminador descritas, a variável de resposta para qualidade superficial tem sido elusiva, mas um sistema de inspeção por correntes parasitas em linha mostrou promessa. É o único método disponível atualmente para detectar potenciais problemas de produção antes que levem a perdas severas de qualidade e material, e ao mesmo tempo realiza detecção confiável de falhas no produto laminado. Proveu ser dispositivo muito útil para encontrar muitos tipos de defeitos superficiais em bobinas de arame-máquina laminado a quente. Ainda não está claro se pode detectar costuras firmemente laminadas. Ainda mais impressionante tem sido sua capacidade de indicar os efeitos de mudanças deliberadas ou não planejadas nos processos que produziram a bobina.
Processo de manufatura
- Fio de Molibdênio: Tipos, Propriedades e Aplicações Industriais
- Entendendo as Laminação: Tipos, Processos e Aplicações
- 5 Benefícios e Aplicações Essenciais da Tecnologia Wire EDM
- Hastes Epóxi RM511A – Alta Resistência, Norma IEC 61212, Compósito de Tecido de Vidro para Alta Temperatura
- Liga 3 (C17510) TB00 – Varetas e Barras de Alto Desempenho
- Liga 3 (C17510) TD04 – Varetas e Barras de Alto Desempenho: Condutividade e Resistência Superiores
- UGI 4362 – Barras Recocidas, Laminadas a Quente, Torneadas e Arames – Resistência Superior
- AMPCO® 8 Barras Extrudadas e Trefiladas: Bronze de Alumínio de Alta Resistência para Desempenho Superior
- UGI® 4062 Barras Laminadas a Quente Recocidas e Vergalhão – Aço Inoxidável Duplex Premium
- EDM de Penetração vs. EDM a Fio: Diferenças Principais e Aplicações Práticas