



Dominando o Processo de Laminação em Laminadores de Produtos Longos
Entendendo o Processo de Laminação em Laminador de Produtos Longos
A laminação de aço consiste em passar o material, geralmente denominado material de laminação (rolling stock), entre dois rolos acionados à mesma velocidade periférica em direções opostas (ou seja, um no sentido horário e o outro anti-horário) e espaçados de forma que a distância entre eles seja um pouco menor que a espessura da seção entrando neles. Nessas condições, os rolos agarram o material e o entregam reduzido em espessura, aumentado em comprimento e provavelmente um pouco aumentado em largura. Este é um dos processos mais amplamente usados entre todos os processos de conformação de metais, devido à sua maior produtividade e menor custo operacional. A laminação é capaz de produzir um produto que tem seção transversal constante ao longo de seu comprimento. Muitas formas e seções são possíveis de laminar pelo processo de laminação de aço.
Seções de aço são geralmente laminadas em várias passagens, cujo número é determinado pela razão entre o material de entrada inicial e a seção transversal final do produto acabado. A área da seção transversal é reduzida em cada passagem e a forma e o tamanho do material se aproximam gradualmente do perfil desejado.
A laminação responde por cerca de 90% de todos os materiais produzidos por processos de conformação de metais. Foi desenvolvida pela primeira vez no final de 1500. Laminação a quente (Hot Rolling) é realizada a temperatura elevada acima da temperatura de recristalização. Durante esta fase, a estrutura de grão grosso, frágil e porosa do aço lingotado continuamente é decomposta em uma estrutura forjada (wrought structure) com tamanho de grão mais fino e propriedades melhoradas.
Um laminador de produtos longos compreende equipamentos para reaquecimento, laminação e resfriamento. Os objetivos primários da etapa de laminação são reduzir a seção transversal do material de entrada e produzir o perfil de seção planejado, propriedades mecânicas e microestrutura do produto.
Parâmetros Principais nos Três Estágios de Processamento do Laminador
- Reaquecimento – O material de entrada, geralmente tarugo (billet), é aquecido no forno de reaquecimento à temperatura de laminação. Os parâmetros importantes são taxa de aquecimento, tempo de aquecimento e temperatura de reaquecimento.
- Laminação – Os parâmetros importantes para laminação nos grupos de gaiolas de desbaste (roughing), intermediário (intermediate) e acabamento (finishing) no laminador são temperatura, porcentagem de redução de área, tempo entre passagens (inter-pass time) e taxa de deformação (strain rate).
- Resfriamento – Os parâmetros principais após laminação de acabamento durante o resfriamento do produto laminado são temperatura de início, taxa de resfriamento e temperatura final.
Ao fabricar produtos longos, é comum usar uma série de gaiolas de laminação em tandem para obter altas taxas de produção. As gaiolas são agrupadas em estágios de desbaste, intermediário e acabamento. Faixas típicas de temperatura, velocidade, tempo entre gaiolas (inter-stand time), deformação verdadeira (true strain) e taxa de deformação (strain rate) em cada estágio são mostradas na Tabela 1. Como a área de seção transversal é reduzida progressivamente em cada conjunto de rolos, o material se move em velocidades diferentes em cada estágio do laminador. Um laminador de arame (wire rod rolling mill), por exemplo, reduz gradualmente a área de seção transversal de um tarugo inicial (ex: 150 mm quadrado, 10-12 metros de comprimento) até uma barra acabada (tão pequena quanto 5,0 mm de diâmetro, 1,93 km de comprimento) em altas velocidades de acabamento (até 120 m/s).
| Tabela 1 - Parâmetros típicos nos estágios de laminação | ||||
|---|---|---|---|---|
| Unidade | Desbaste | Intermediário | Acabamento | |
| Faixa de temperatura | °C | 1000-1100 | 950-1050 | 850-950 |
| Faixa de velocidade | m/s | 0,1-1 | 1-10 | 10-120 |
| Faixa de tempo entre gaiolas | Milisegundos | 1600-10300 | 1000-1300 | 5-60 |
| Faixa de deformação verdadeira | 0,20-0,40 | 0,30-0,40 | 0,15-0,50 | |
| Faixa de taxa de deformação | por segundo | 0,90-10 | 10-130 | 190-2000 |
A qualidade dimensional final do produto laminado é determinada pelas gaiolas de laminação dentro do laminador de acabamento. A precisão dimensional no produto final depende de muitos fatores, incluindo dimensões iniciais do material, sequência de passes de laminação, temperatura, microestrutura, qualidade de superfície do rolo, rigidez do rolo e da gaiola e condição de atrito material/rolo.
Com relação ao material de aço, o desenvolvimento da microestrutura durante a laminação é complexo e envolve recristalização estática e dinâmica de austenita. Do ponto de vista prático, a distribuição do tamanho de grão de austenita no produto laminado é de importância primordial no controle das propriedades mecânicas. Nos estágios de desbaste e intermediário do laminador, o material move-se lentamente entre as gaiolas, de modo que o material tem chance de "normalizar" a si mesmo como resultado de recuperação e recristalização. Durante o estágio de laminação de acabamento, o material viaja em alta velocidade entre gaiolas estreitamente espaçadas e, consequentemente, não tem tempo adequado para normalizar. Esta falta de normalização pode ter efeito significativo na microestrutura final e propriedades mecânicas do produto laminado.
Como a composição química é fixada para graus específicos de aço, os requisitos para um produto particular que podem ser controlados no laminador consistem em geometria, propriedades mecânicas e microestrutura. As características do produto que são controladas são a forma geométrica e tolerância. Estas são determinadas a partir do perfil de seção do produto acabado. Propriedades mecânicas incluem limites de escoamento e resistência à tração última, % de redução de área (ductilidade) e dureza. Características de microestrutura incluem tamanho de grão, distribuição de grão, composição de fase e distribuição de fase.
Fenômenos Macroscópicos e Microscópicos na Laminação
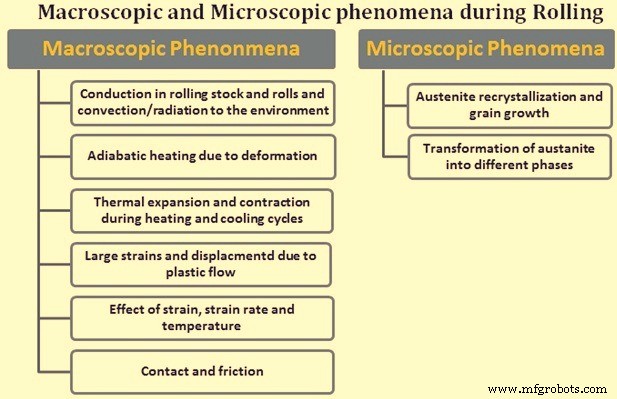
A laminação envolve fenômenos macroscópicos e microscópicos (Fig. 1). Os fenômenos macroscópicos podem ser amplamente classificados como: (i) fluxo de calor durante a laminação, e (ii) deformação sob aplicação de carga de laminação. Os fenômenos macroscópicos incluem fatores como:
- Condução no material de laminação e nos rolos e convecção/radiação para o ambiente
- Aquecimento adiabático devido à deformação
- Expansão e contração térmica durante os ciclos de aquecimento e resfriamento
- Grandes deformações e deslocamentos devido ao fluxo plástico
- Efeitos de deformação, taxa de deformação e temperatura
- Contato e atrito
O processo em nível microscópico envolve muitos fenômenos físicos complexos associados à nucleação e evolução da microestrutura. Os principais fenômenos microscópicos importantes durante o processo de laminação são: (i) recristalização de austenita e crescimento de grão, e (ii) transformação de austenita em ferrita, perlita, bainita e martensita (e/ou outras fases).
Espalhamento (Spread) e Superfícies Livres Laterais
O espalhamento (spread) e as superfícies livres laterais (side free surfaces) são muito importantes na laminação. Espalhamento é definido como a dimensão do material deformado após laminação na direção perpendicular à direção de laminação. Mede o aumento de largura do material devido à deformação de laminação. A superfície livre lateral é definida como a região da superfície do material que não entra em contato com os rolos durante o processo de laminação. O perfil de superfície de um material deformado depende do espalhamento, perfil de superfície livre e do alongamento do material. Isso significa que a forma final do material é principalmente dependente destes parâmetros. Como a forma final do material é muito importante para o produto laminado, estes parâmetros são cruciais para um designer de passes de laminação (roll pass designer) ao projetar uma passagem de laminação particular para requisitos específicos de forma e tamanho. A precisão no cálculo destes parâmetros é crítica ao satisfazer requisitos geométricos como redondeza (no caso de barras e vergalhões) e tolerância. Redondeza é definida como a diferença entre diâmetro máximo e diâmetro mínimo. Tolerância é a diferença permitida em dimensões máxima/mínima em relação às dimensões nominais.
Deformação Plástica Efetiva Média
A deformação plástica efetiva média (mean effective plastic strain) é extremamente importante para prever e controlar as propriedades mecânicas do produto laminado após a laminação. A deformação plástica efetiva média em uma gaiola de laminação é definida como a deformação plástica efetiva (equivalente) média máxima do material de laminação em uma dada gaiola de laminador durante o processo de laminação. A evolução da microestrutura requer variáveis termo-mecânicas como deformação plástica efetiva média, taxa de deformação plástica efetiva média e temperatura em cada gaiola de laminação. A evolução da temperatura devido à energia mecânica convertida em calor durante o processo de deformação também é dependente da deformação plástica efetiva média e taxa de deformação plástica efetiva média. Além disso, a taxa de deformação plástica efetiva média é, por sua vez, função da deformação efetiva média e do tempo de processo. Tudo isso sugere que a capacidade de prever deformação plástica média é essencial para controlar as propriedades mecânicas e microestrutura do produto laminado.
Cálculo da Força de Laminação
O cálculo da força de laminação (roll force) é importante porque o cálculo de torque e potência em um laminador é baseado no cálculo da força de laminação. A previsão precisa da força de laminação para laminação com canais (grooved rolling) é consideravelmente mais difícil do que prever a geometria do material de laminação. Existem essencialmente três problemas, presentes durante a laminação também, mas um pouco fáceis de lidar. Eles são: (i) resistência do material à deformação, como função de deformação, taxa de deformação e temperatura, (ii) a capacidade de calcular as distribuições das deformações, taxas de deformação, tensões e temperatura na zona de deformação, e (iii) as condições na interface rolo-metal, ou seja, os coeficientes de atrito e transferências de calor.
Mais um parâmetro importante de laminação de alta velocidade e alta temperatura é o comportamento de tensão de fluxo (flow-stress behaviour) do grau particular de aço. Tensão de fluxo (flow stress) é definida como a tensão de escoamento instantânea ou tensão verdadeira de um aço definido quando o aço começa a sofrer deformação plástica contínua. Os dois métodos principais para obter com precisão a tensão de fluxo de um grau particular de aço são resultados experimentais diretos e equações constitutivas empíricas. Equações constitutivas empíricas são frequentemente derivadas da análise de regressão de dados experimentais. Tipicamente, estas equações definem a resistência de fluxo de um material como função das variáveis consideradas importantes.
Rolos e Design de Passes de Laminação (Roll Pass Design)
Rolos são as ferramentas do laminador e são o consumível mais caro em um laminador. A forma como os rolos são usados para executar seu dever de deformar aço é em muitos casos largamente determinada pelo design de passes de laminação. O propósito do design de passes de laminação é: (i) produção de perfil correto dentro dos limites de tolerância com bom acabamento de superfície (livre de defeitos superficiais), (ii) máxima produtividade ao menor custo, (iii) desgaste mínimo do rolo, (iv) fácil operação, e (v) utilização ótima de energia.
A precisão e velocidade de trabalho e vida do rolo estão todas relacionadas ao design de passes de laminação e à escolha do material do rolo. A sequência de laminação de um design de passes de laminação está sujeita às limitações aplicadas pela carga de laminação, resistência do rolo e torque disponível para laminação. O design de passes de laminação também deve garantir que as dimensões físicas e material do rolo sejam capazes de suportar as cargas mais pesadas surgindo durante a sequência de laminação.
O material do rolo é importante pois deve ser capaz de suportar cargas que deformam plasticamente o material de laminação sem ele mesmo ser deformado plasticamente. Na laminação de aço a quente, este não é um problema difícil e rolos de ferro ou aço são adequados se operados a temperatura consideravelmente menor que a do material de laminação. A escolha do material do rolo, seja ferro fundido ou aço (fundido ou forjado), depende do dever específico que os rolos devem realizar e das propriedades importantes como tenacidade de superfície, resistência a trincas térmicas ou carga de choque ou propriedades de desgaste duro. A seleção de qualquer rolo particular depende de demandas de produção, custo inicial e qualidades específicas requeridas. Rolo de carboneto de tungstênio (tungsten carbide rolls) são geralmente usados em blocos de acabamento de arame (wire rod finishing blocks) e em algumas aplicações de laminação de formas. Estes rolos de carboneto requerem água de resfriamento de alta qualidade em faixa estreita de pH e dureza limitada.
O material do rolo é importante para estimar as cargas que os rolos devem suportar. Além disso, sugere qual tamanho de laminador é mais adequado para dadas faixas de produtos de modo a garantir eficiência razoável no trabalho do laminador. Talvez um dos fatores mais importantes onde a vida do rolo é concernida seja as propriedades de desgaste do material do rolo.
Resfriamento de Rolos
Durante a laminação a quente de aço, calor é transferido para os rolos. Se não resfriados, o acúmulo de calor causa aumento na temperatura do rolo a uma temperatura igual à do material sendo laminado. Neste estágio, o rolo também sofreria deformação plástica. Para remover o calor do rolo, água de resfriamento é aplicada. A dificuldade na remoção do calor do rolo é o resultado de dois fatores. O primeiro é chamado coeficiente de condutividade térmica e o segundo é a interface entre o rolo e o material de laminação comparada à da água de resfriamento e o rolo. Calor é transferido por condução, convecção e radiação.
Durante o tempo de contato do material de laminação na passagem, o material de laminação a quente aquece o rolo devido à condução durante o tempo de contato com o rolo. Como resultado, o perfil de temperatura na superfície do rolo aumenta quando em contato com o rolo e então cai à medida que o calor é absorvido pelo corpo do rolo. Isso também significa que o melhor lugar para remover o calor do rolo é imediatamente após a barra deixar o contato com o rolo. A melhor taxa de remoção de calor ocorre quando a diferença de temperatura é a maior. Um sistema típico de fornecimento de água de resfriamento de rolo consiste de furos no guia de fornecimento para aplicação de água o mais próximo possível do ponto onde o material de laminação deixa o contato com o rolo. Dois meios tubos de água circulares para cada rolo também fornecem água de resfriamento secundário para assegurar que o calor da laminação não penetre no corpo do rolo. A aplicação de água de resfriamento deve ser controlada para que a água não caia no material de laminação no ponto de entrada nos rolos. Caso aconteça, apenas resfria o material de laminação, cria bolsas de vapor entre o rolo e o material de laminação, e desperdiça água que poderia ser melhor usada no outro lado do rolo. Para minimizar desgaste do rolo, água de resfriamento do rolo deve ser aplicada o mais próximo possível do ponto onde o material de laminação deixa o rolo. Pressões típicas de água de resfriamento são 2 kg/cm² a 5 kg/cm² a uma vazão de cerca de 1,5 litros/mm por minuto. Os melhores sistemas de fornecimento usam tubo, bico e cabeçotes de spray para obter "resfriamento suave" (soft cooling) a baixa pressão e alta vazão, não um jato duro que "quica" a água fora do rolo.
A degradação da superfície do rolo ocorre principalmente devido ao ciclo térmico do aquecimento e resfriamento da superfície versus o estado relativamente estável do subsuperfície e material adjacente. Isso cria tensão e compressão locais à medida que o rolo gira 360°. O objetivo do resfriamento do rolo é minimizar este ciclo. O objetivo da seleção do material do rolo é usar materiais que possam tolerar este ciclo sem trincas de fogo (fire-cracking), microtrincamento (crazing) ou desgaste prematuro. As trincas de fogo desenvolvidas na superfície do rolo são requeridas a serem removidas por retificação (turning down) de material considerável do rolo e no processo reduzindo o diâmetro do rolo. Isso afeta a vida do rolo e aumenta o custo do rolo por tonelada.
É fato que todos os rolos de laminador eventualmente se deterioram e os passes de laminação precisam ser alterados para atingir controle de tamanho e qualidade de superfície do produto acabado. Quando o diâmetro do rolo reduz a menos que o diâmetro mínimo requerido pela gaiola do laminador após retificação, então o rolo deve ser descartado.
Configuração de Gaiola e Conjunto de Guias de Rolos (Stand and Roll Guide Set-up)
O objetivo da configuração do laminador e do conjunto de guias de rolos é obter a primeira barra laminada ao trocar de produto, no leito de resfriamento dentro da tolerância, de modo que seja um produto vendável. Os dados requeridos para realizar esta função são geralmente fornecidos em duas formas. Uma é dada pelos construtores do laminador e fornece informações sobre rolos, peças de guias e outros equipamentos que precisam ser trocados do setup anterior. Também inclui ajustes de gap, ajustes de guias e quaisquer instruções especiais.
Folhas de configuração do piso do laminador (mill floor) e da cabine de controle (pulpit) também contêm ajustes de altura de laço (loop height settings), rpm do motor (revoluções por minuto), velocidade de saída (run-out speed), taxa de produção, Fatores-R (R-Factors), informações de setup de tesoura (shear setup) e outras informações pertinentes. Para permitir a inicialização mais rápida possível, a informação retida deve refletir as condições na inicialização. Ou seja, se os rolos são sempre retificados na troca, os Fatores-R devem ser o que eram na última laminação bem-sucedida em rolos novos. Dados coletados no final de uma laminação com rolos usados não serão precisos ao laminar em rolos novos.
Controle de Tensão (Tension Control)
Em um laminador contínuo, igualar a velocidade da gaiola (speed matching) para atingir um fluxo de massa constante através do laminador assegura uma baixa taxa de empenamento (cobble rate) e menos defeitos. Alta tensão pode esticar e reduzir a seção transversal da barra, tornando o controle de forma muito difícil. No extremo, a tensão pode puxar a barra para fora, criando um empenamento (cobble). Compressão da barra entre gaiolas pode criar flutuação (flutter) criando defeitos, ou no extremo causará crescimento de laço (loop growth) levando a um empenamento.
Usando o diâmetro de trabalho dos rolos, o rpm do rolo (revoluções por minuto) é igualado à velocidade da barra através do laminador. À medida que os rolos se desgastam e o espalhamento da barra na passagem muda, o rpm das gaiolas precisa ser ajustado conforme a área da barra muda. A maioria dos sistemas de controle modernos modifica o Fator-R (R-Factor) conforme isso ocorre.
A velocidade da barra em cada gaiola é calculada usando a taxa de produção em toneladas para o produto como uma constante do laminador.
Valores de entrada para ajuste de velocidades dos motores do laminador são taxa de produção, diâmetros de colarinho do rolo (roll collar diameters) e gaps dos rolos, áreas e larguras da barra, e relações de engrenagem (gear ratios). Classificações de velocidade do motor (motor speed ratings) são normalmente verificadas contra velocidades calculadas.
Utilização do Laminador (Mill Utilization)
Utilização do laminador é uma medida da porcentagem de tempo que o laminador está laminando aço. A medida mais verdadeira de desempenho é como porcentagem do tempo de calendário. Fatores que influenciam a utilização são paradas de manutenção, paradas programadas e não programadas de feriados, tempo de inatividade para limpeza de empenamentos (cobble clearing), trocas de rolo e passes, gap excessivo de tarugo (excess billet gap), e outros fatores que criam tempo quando um tarugo não está no laminador. Bons números para laminadores de vergalhão e arame (rod and bar mills) são 90% a 93%, para laminadores de perfis estruturais (structural mills), bons números de utilização são 75% a 78%.
Se um laminador lamina 80% do ano calendário, isso é 365 x 24 x 0,80 = 7008 horas. Se o laminador lamina 800.000 toneladas por ano, ele roda a uma taxa média de produção de 114,16 toneladas/hora. Se a utilização pode ser melhorada em 1%, as horas de laminação disponíveis são 365 x 24 x 0,81 = 7096,6, criando 87,6 horas extras de laminação. A 114,16 toneladas/hora, isso é um adicional de 10.000 toneladas que podem ser laminadas.
Gap excessivo de tarugo pode ser uma perda não contabilizada de tempo de laminação. Se um laminador lamina 800.000 toneladas por ano usando tarugos de peso 1,25 tonelada, ele lamina 640.000 tarugos por ano. Isso é 639.999 gaps de tarugo. Se o gap médio de tarugo é 5 segundos, isso é (5 seg x 639.999)/3600 seg/hora = 888,89 horas de gap de tarugo. Se o gap médio de tarugo for reduzido em 0,5 segundo, isso seria (4,5 seg x 639.999)/3600 seg/hora = 800 horas de gap de tarugo, criando 88,89 horas adicionais de tempo de laminação. A 114,16 toneladas/hora, isso é um adicional de 10.147 toneladas de aço laminado.
Rendimento (Yield)
Rendimento é a medição da perda de produção desde a carga do forno até o produto acabado embalado, empilhado ou bobinado. Os fatores que influenciam o rendimento são perda de escória (scale loss), perda de corte (crop loss), perda por empenamento (cobble loss), e qualquer outro fator que reduza o peso do produto acabado. Quando o tarugo é carregado no forno de reaquecimento, ele é pesado ou assume-se que tem peso nominal baseado em sua seção transversal e grau. À medida que progride através do forno, escória é formada que é removida no desescamador ou cai durante a laminação. Isso pode equivaler a cerca de 1% a 1,2% do peso carregado. Tesouras que cortam a extremidade frontal malformada da barra à medida que progride através do laminador podem remover até 0,3 m a 0,4 m de material em cada tesoura. Após dividir a barra no leito de resfriamento, uma tesoura a frio ou serra corta a barra em comprimentos vendáveis, limpando as variações de comprimento. Laminadores estruturais frequentemente fazem um corte de serra adicional em material empilhado e embalado. Todo o material removido contribui para perda de rendimento. Bons números para rendimento são cerca de 97% a 98% para laminadores de vergalhão e arame, e 92% a 94% para laminadores estruturais. Se o produto é laminado com tolerância negativa e vendido com base no peso nominal, então o rendimento torna-se muito maior. Por causa destas razões, alguns laminadores de vergalhão (rebar mills) que estão laminando com tolerância negativa e vendendo vergalhões com base no peso nominal estão reportando rendimento de produto acabado de 100% ou mais, embora seu rendimento nominal do laminador seja normal 97%.
Taxa de Empenamento (Cobble Rate)
Taxa de empenamento (cobble rate) é a medida da porcentagem de tarugos carregados perdidos por empenamentos. Se a taxa de empenamento é 0,75%, então 0,75% de todos os tarugos carregados são perdidos por empenamentos. Se um laminador lamina 640.000 tarugos por ano, então significa que 4.800 tarugos são perdidos. A 1,25 toneladas por tarugo, a perda em toneladas é 6.000 toneladas. Portanto, é necessário que todas as tentativas sejam feitas no laminador para reduzir a taxa de empenamento.
Processo de manufatura
- Fabricação Especializada de Eixos: Processos de Precisão e Soluções Personalizadas
- Fundição de Minério de Ferro Explicada: Processo, Princípios e Produção
- Processo de Fundição em Areia: Etapas, Tipos de Areia, Ferramentas e Boas Práticas
- Soldagem por Atrito: Princípios, Vantagens, Aplicações e Limitações
- Soldagem a Gás (Oxiacetilênica): Definição, Funcionamento, Vantagens e Desvantagens
- Dominando o Processo de Solda Branda: Guia Profissional para União Precisa de Metais
- Laminação a Quente vs. a Frio: Entendendo Processos de Conformação de Metais
- Entendendo o Processo de Extrusão: Aplicações, Materiais e Técnicas
- Dominando a Usinagem Não Tradicional: Técnicas Avançadas e Aplicações
- Dominando a Usinagem: Processos, Ferramentas e Aplicações