



Laminação de Aço em Laminador de Tiras a Quente: Do Reaquecimento ao Bobinamento
Laminação de Aço em Laminador de Tiras a Quente
Laminadores de tiras a quente atualmente são ou laminadores de tiras a quente convencionais ou laminadores de tiras para laminação de placas finas (thin slabs). A função primária do laminador de tiras a quente convencional (HSM - Hot Strip Mill) é reaquecer as placas de aço semiacabadas (laminadas ou lingotadas continuamente) às temperaturas de laminação e, em seguida, laminá-las mais finas e longas através de uma série de gaiolas de laminação (stands) acionadas por grandes motores e, finalmente, bobinar a chapa de aço alongada para seu fácil manuseio e transporte. Bobinas são produzidas com diâmetro interno de 750 mm nas bobinadeiras (coilers), com diâmetro externo de até 2400 mm e com limitações de peso de bobina até 220 kg por cm de largura. O laminador de tiras a quente fornece bobinas para laminador a frio, unidades de cisalhamento e corte de tiras, bem como produto acabado para expedição direta aos clientes. A maior parte do material é transportada para fora da área do laminador por um sistema automatizado de manuseio de bobinas para o corredor de armazenamento.
Atributos conferidos à tira pelo laminador de tiras a quente incluem qualidade de superfície, espessura, largura e controle de planicidade (flatness), bem como perfil da tira.
Subprocessos da Laminação de Placas em Laminador de Tiras a Quente
A laminação de placas de aço em laminador de tiras a quente consiste em vários subprocessos e, ao final deles, o produto final "bobina laminada a quente" é produzido. Os principais subprocessos são: (i) aquecimento das placas de aço no forno de reaquecimento, (ii) desescamação da placa aquecida e seu dimensionamento em prensa de dimensionamento (sizing press), (iii) laminação no laminador de desbaste (roughing mill) e desescamação secundária, (iv) laminação no laminador de acabamento (finishing mill), (v) resfriamento controlado da tira laminada a quente e (vi) bobinamento da tira laminada.
Reaquecimento da Placa
Crítico para o laminador de tiras a quente é o forno de reaquecimento. Laminadores de tiras a quente modernos são equipados com fornos de reaquecimento de viga caminhante (walking beam) de última geração, que substituíram e superaram os antigos fornos de reaquecimento do tipo empurrador (pusher type). Esses fornos de reaquecimento são nominalmente classificados para produzir placas aquecidas na faixa de 250 a 300 toneladas por hora, com capacidade de produzir até 25% extra de sua produção nominal com algum sacrifício na uniformidade de temperatura da placa. O forno precisa de cerca de 350.000 kcal de gás combustível por tonelada de placa para o aquecimento da placa de temperatura ambiente para uma faixa de temperatura de 1100 °C a 1250 °C. As placas inspecionadas conforme programação de laminação são colocadas uma a uma na mesa de rolos de carregamento do forno no pátio de placas e posicionadas na frente da porta de carga no forno de reaquecimento. Quando há espaço disponível no forno, os braços empurradores empurram a placa para dentro do forno. Uma vez dentro, as placas são suportadas a cerca de 2,5 m acima do piso do forno por tubos revestidos de refratário e resfriados a água, chamados "skids". Para minimizar pontos frios ("marcas de skid") deixados nas placas, o espaçamento dos skids muda em alguns designs de fornos de reaquecimento por volta de dois terços do caminho através do forno. Dois conjuntos independentes de skids, um fixo e um caminhante, alternam-se no suporte da placa à medida que ela é caminhada através do forno por um massivo subchassi energizado por um par de grandes cilindros hidráulicos. Dependendo do design do forno, o interior do forno é dividido em várias (cinco a dez) zonas para controle de temperatura. As zonas de pré-aquecimento e aquecimento queimam uma mistura de gás combustível e ar de combustão pré-aquecido com queimadores no teto e nas paredes laterais do forno, tanto acima quanto abaixo dos skids, para aquecer a placa quase até sua temperatura de descarga.
A maior parte do pré-aquecimento da placa de aço é alcançada pelos gases de exaustão quentes passando pelas placas a caminho dos recuperadores. Qualquer calor restante nos gases de exaustão pré-aquece o ar de combustão entrante para cerca de 500 °C a 550 °C nos recuperadores. Na zona de aquecimento, o aço é principalmente aquecido por radiação pelas paredes quentes do forno. Na zona de soak (soak zone), os tamanhos e localizações dos queimadores são tais que mantêm uma temperatura uniforme dentro das zonas para equilibrar quaisquer pontos frios nas placas.
Divisórias refratárias ajudam a distinguir fisicamente as zonas, e sensores de temperatura termopar por todo o forno interagem com os sistemas automáticos de controle de queimadores para manter as temperaturas alvo em cada zona. Modelos computacionais complexos calculam a temperatura de saída do laminador de desbaste almejada para obter uma temperatura de descarga do forno alvo. Estimando o perfil de temperatura através da espessura de cada placa no forno continuamente, o computador auxilia o operador na seleção da taxa de produção e pontos de ajuste de zona que maximizam a produção de placas de aço uniformemente aquecidas o mais próximo possível da temperatura alvo. Após o início do processo de laminação, à medida que o aço sai do laminador de desbaste, sua temperatura é retroalimentada ao forno, atualizando os modelos computacionais e informando o operador do forno sobre a uniformidade de temperatura.
Quando a placa atinge a "porta de descarga" na extremidade de saída do forno, e o computador determinou que a placa foi suficientemente aquecida, a porta abre e os braços do extrator alcançam sob a placa, a levantam dos suportes de skid e a puxam para fora do forno. O forno de reaquecimento geralmente tem dois extratores. Estes extratores podem atuar independentemente um do outro para remover placas duplamente carregadas uma a uma ou em combinação para extrair placas mais longas. A placa quente é colocada na mesa de rolos de entrada que a leva ao laminador de desbaste através de um quebrador de escória (scale breaker).
Desescamação e Dimensionamento da Placa
Desescamação da placa aquecida é obrigatória no laminador de tiras a quente para atingir boa qualidade de superfície da tira laminada a quente. A operação do desescamador (descaler) precisa ser otimizada para garantir máxima remoção de escória e, portanto, limpeza aprimorada no mínimo resfriamento da placa aquecida.
Após sair do forno de reaquecimento, a placa passa a uma velocidade variando de 0,15 m/s a 2,0 m/s através de uma unidade de desescamação, um recinto empregando dois pares de cabeçotes de spray (spray headers). Estes cabeçotes são de design simples, de fácil manutenção e pulverizam água de alta pressão (pressão da água até 400 kg/cm²) na placa para remover a camada de ferro oxidado que se forma na superfície da placa na atmosfera rica em oxigênio do forno de reaquecimento. Estes cabeçotes são geralmente equipados com bicos avançados para pulverizar água eficazmente. O desescamador é normalmente de design fechado para evitar escape de água e há fluxo de água otimizado dentro do desescamador. O consumo de água para desescamação varia de 200 m³/h a 700 m³/h.
Laminadores de tiras a quente modernos são equipados com uma prensa de dimensionamento (sizing press) no lugar de um laminador de bordas (edger). A vantagem tecnológica essencial da prensa de dimensionamento é que, além de resultar em grande redução de largura (até 350 mm) em uma única passagem, ela causa formação transversal (through forming) distintamente melhor da placa através de seu centro. A prensa de dimensionamento da placa produz "dogbones" mais planos, levando a menor espalhamento (spreading) e maior eficiência de dimensionamento. A prensa de dimensionamento oferece vantagem distinta de muito mais flexibilidade na produção de tiras a quente. A redução de largura na passagem da prensa de dimensionamento permite que o número de tamanhos no lingotamento contínuo seja padronizado para poucas larguras, o que por sua vez ajuda no aumento da produtividade na máquina de lingotamento contínuo. Um modo especial de curso curto (short stroke) nas cabeças e caudas da placa resulta em menores perdas de corte (cropping losses) e maior rendimento.
Laminador de Desbaste e Desescamação Secundária
No laminador de tiras a quente semi-contínuo, o laminador de desbaste consiste geralmente em uma ou duas gaiolas de desbaste nas quais a placa é laminada a quente de forma reversível. A placa é laminada no laminador de desbaste 5 ou 7 vezes repetidamente para atingir o requisito de espessura mínima de cerca de 30 mm. O laminador de desbaste também contém rolos de borda (edger rolls) que são usados para laminar a borda da placa e centralizá-la.
O laminador de tiras a quente pode ser ou um laminador de alta performance (high performance mill) ou um laminador compacto (compact mill). A diferença nos dois tipos de laminador é a caixa de bobinamento (coil box), que, em laminadores compactos a quente, é instalada entre o laminador de desbaste e o laminador de acabamento. Ela equaliza as temperaturas da barra de transferência (transfer bar) a tal efeito que com tão poucas quanto seis gaiolas de acabamento, espessuras finais de 1,2 mm podem ser atingidas. A espessura da barra de transferência que a caixa de bobinamento pode manusear geralmente varia de 20 mm a 40 mm e a velocidade de bobinamento é cerca de 5,5 m/s. A capacidade de produção de um laminador compacto a quente é normalmente na faixa de 3,5 milhões de toneladas por ano, enquanto laminadores de alta performance podem atingir até aproximadamente 5,5 milhões de toneladas por ano.
Alta produtividade para o HSM pede um número mínimo de passagens no laminador de desbaste, o que é de particular importância para HSM semi-contínuo. Isso significa alta redução por passagem, que só é possível com excelente comportamento de mordida do rolo (roll bite). É bem conhecido que a mordida do rolo é melhorada com menor teor de carboneto e menor dureza da superfície de trabalho dos rolos de trabalho (work rolls).
Em um HSM contínuo, o laminador de desbaste geralmente é composto por seis gaiolas de laminação independentes, as últimas quatro a cinco das quais incorporam pequenos laminadores verticais chamados edgers. Placas aquecidas são laminadas através de uma gaiola por vez para produzir as chamadas barras de transferência adequadas para laminação de acabamento. Bicos de jato de água de alta pressão limpam o ferro oxidado, ou escória, da superfície ao longo do caminho. À medida que a barra de transferência sai da última gaiola de desbaste, a espessura da borda de ataque da barra é estimada. Similarmente, um pirômetro mede o perfil de temperatura da barra da cabeça à cauda e uma câmera especial fotografa ambas as extremidades. Dependendo da bitola (gauge), largura e grau do produto a ser laminado, a temperatura média da barra ao sair da última gaiola de desbaste normalmente varia de 1050 °C a 1150 °C. Estes dados são coletados em antecipação à laminação de acabamento.
As últimas quatro a cinco gaiolas de desbaste incorporam cada uma edgers para controle de largura. As gaiolas de desbaste individuais são espaçadas cada vez mais afastadas para acomodar o alongamento das barras de transferência à medida que são laminadas cada vez mais finas. Nas altíssimas temperaturas em que o aço é laminado no laminador de desbaste, ele é muito plástico e "flui" facilmente. Consequentemente, à medida que a placa é reduzida, a barra tende a espalhar-se em largura em suas extremidades. Os edgers servem para manter uma largura uniforme ao longo do comprimento da barra.
Requisitos dos Rolos de Trabalho para Gaiolas de Desbaste
- Alta mordida do rolo baseada em alto coeficiente de atrito, permitindo altas reduções por passagem sem chattering ou deslizamento e, consequentemente, maior produtividade com perda de calor reduzida do produto.
- Alta resistência do material da camisa contra desgaste, fadiga térmica e oxidação/corrosão, resultando em desgaste baixo e homogêneo, permitindo campanhas de laminação mais longas e tempo de inatividade reduzido.
- Alta resistência a calor e trincas de fogo (fire crack), que representa uma rede fina e suave de trincas de fogo prevenindo alto dano causado por paradas do laminador (mill stalls).
- Qualidade perfeita da superfície do rolo em longas corridas, relacionada a nenhuma descamação (peeling), nenhuma banda (banding), nenhuma micro-espalhamento (micro-spalling) durante o tempo de uma campanha.
- Alta segurança contra falhas de rolos geradas por qualquer tipo de condições de operação, incluindo incidentes do laminador, altas cargas térmicas e mecânicas, etc.
Como uma cabeça quadrada (square head-end) é crítica para rosquear (threading) adequadamente os laminadores de acabamento e as bobinadeiras de saída (down coilers), e como uma cauda irregular pode danificar superfícies de rolos de trabalho ou causar problemas de rosqueamento para o próximo processo de produção, as cabeças e caudas de quase toda barra de transferência são cortadas (cropped) por um par de grandes tambores de aço, cada um com uma lâmina de cisalhamento estendendo-se ao longo de seu comprimento. Com a barra rastejando ao longo da mesa de rolos a cerca de 30 m/min, sensores detectam sua posição e velocidade para sincronizar os tambores de cisalhamento de corte a fim de otimizar a quantidade cortada; como as barras de transferência têm cerca de 30 mm de espessura, cada corte extra significa perdas de corte bastante caras.
Entre a tesoura de corte (crop shear) e a primeira gaiola de laminação do laminador de acabamento, há normalmente um segundo quebrador de escória, cuja tarefa é a remoção final de escória. Sprays de água acima e abaixo da barra de transferência a cerca de 200 kg/cm² de pressão quebram a escória que se reformou (escória secundária), bem como qualquer escória que persistiu através de operações de desescamação anteriores. Ajuste de nível dos cabeçotes de spray superiores e calhas de coleta de água permite adaptação ótima da barra de transferência sendo manuseada. Devido ao arranjo especial de bicos, diferentes graus de resfriamento no lado superior e inferior da barra de transferência são minimizados.
Após a desescamação secundária, a barra é pinçada por um par de rolos acionados pneumaticamente para soltar mecanicamente qualquer escória remanescente, que, à medida que as temperaturas de processamento esfriam, torna-se cada vez mais pegajosa mesmo quando retorna cada vez mais lentamente às superfícies do aço ainda vermelho-quente.
Laminador de Acabamento (Finishing Mill)
O laminador de acabamento do HSM geralmente tem cinco a sete gaiolas de rolos de acabamento, que reduzem a espessura da barra de transferência até a bitola (gauge) requerida. A velocidade de laminação é ajustada para permitir que a última gaiola realize a redução final na temperatura de acabamento, entre 820 °C a 900 °C, de modo a atingir certas propriedades mecânicas na tira laminada a quente. Os laminadores de acabamento laminam a barra de transferência em tandem, significando que cada barra é laminada através de todas as gaiolas de acabamento de uma vez. O aço quente é bastante frágil à medida que é laminado e a tensão entre as gaiolas de acabamento deve ser rigorosamente controlada em níveis muito baixos para evitar estiramento ou rasgo da tira.
Ajustes são feitos conforme necessário para garantir que a tira rosqueie (thread) adequadamente através de cada uma das gaiolas sem formar laços (looping up) e dobrar ou esticar e rasgar. A posição de cada rolo é retroalimentada ao sofisticado sistema de automação do laminador de acabamento, que, junto com informações das células de carga que monitoram a força de laminação e do medidor de raios-X medindo a espessura final da tira, trabalha para ajustar suavemente os gaps e velocidades dos rolos para manter laminação estável da tira até a espessura necessária, apesar das variações de temperatura presentes em cada barra.
Uma vez que a barra é rosqueada entre cada par sucessivo de gaiolas, um looper engata a tira para monitorar a tensão entre as gaiolas. Os loopers dispostos entre as gaiolas de acabamento do HSM salvaguardam o controle correto de fluxo de massa e, portanto, contribuem para a laminação estável da tira acabada até a espessura final da tira. Os loopers são acionados por cilindros hidráulicos.
Para laminação de tiras ultrafinas, loopers com medição diferencial de tensão são usados para detectar diferenças de tensão da tira entre o lado de acionamento e o lado do operador, que podem ser eliminadas pela rotação do conjunto de rolos superior. Pequenas diferenças de tensão contribuem para desenrosqueamento (unthreading) confiável e ajudam a prevenir acidentes na extremidade da cauda (tail end crashes).
A função do looper tensiômetro (tensiometer looper) é medir a distribuição das tensões de tração através da largura da tira, que representa um pré-requisito essencial para controle automático online de planicidade (flatness). Um tensiômetro é preferencialmente arranjado entre as duas últimas gaiolas.
As instalações entre gaiolas (inter-stand facilities) são vitais para a produção de tira laminada a quente com qualidade de superfície superior. Equipamentos importantes incluem: (i) guias de entrada e saída, (ii) sistema de resfriamento de rolos de trabalho, (iii) dispositivo anti-descamação (anti peeling device), (iv) sistema de lubrificação de gap de rolo, e (v) sistemas de resfriamento e desescamação entre gaiolas. A interação próxima de todas estas instalações é obrigatória para atingir um resultado ótimo. Sideguards (guardas laterais) com ajuste hidráulico de largura garantem posicionamento exato dentro do tempo mínimo. As áreas de guias da tira são projetadas para que todas as peças de desgaste possam ser substituídas rapidamente. A eficiência de resfriamento é melhorada pela seleção e arranjo otimizados de bicos.
A combinação de resfriamento de gap de rolo, lubrificação de gap de rolo e sistemas de resfriamento do lado de saída melhorados reduz a temperatura do rolo. Isso resulta em uma camada de óxido mais fina na superfície do rolo com menos descamação de rolo de trabalho (work roll peeling) como consequência. Lubrificação dentro do gap de rolo minimiza atrito, permitindo redução de força de laminação de 20% a 30%. Desta forma, é possível redistribuir a força de laminação para otimizar o cronograma de passagens (pass schedule) e bitolas finais mais finas. Adicionado a isso, chattering ou vibrações na gaiola são prevenidos, o que leva a vidas úteis de rolo mais longas.
Uma profunda transformação metalúrgica na estrutura cristalina ocorre à medida que o material esfria, que, dependendo da química específica do material, tipicamente está entre 800 °C e 850 °C. Além disso, as propriedades mecânicas do produto final respondem em algum grau à temperatura específica na qual a passagem de redução final é tomada.
Consequentemente, uma temperatura de acabamento para cada produto é especificada e a automação do laminador ajusta a velocidade da primeira gaiola de acabamento baseada em sua temperatura e na extensão em que a barra deve esfriar à medida que passa por cada gaiola, a fim de permitir que a tira saindo das gaiolas de acabamento atinja a temperatura alvo. A última operação de trabalho a quente é geralmente conduzida acima da temperatura crítica superior de 787,8 °C, o que permite que o aço laminado passe por uma transformação de fase após todo o trabalho a quente ser terminado. Isso produz um grão equiaxial fino e uniforme em todo o aço. Se parte da laminação a quente for conduzida em aço que já se transformou parcialmente em ferrita, os grãos de ferrita deformados irão crescer (coarsen) durante o auto-recozimento (self-anneal) que ocorre durante o resfriamento do aço bobinado. Esta condição poderia limitar a adequação do aço para algumas aplicações de estampagem severa.
Como cada barra de transferência gasta aproximadamente um minuto no laminador de acabamento, da cabeça à cauda, a temperatura do aço entrando nas gaiolas de acabamento é significativamente menor, talvez 100 °C, no momento em que a extremidade da cauda é laminada, comparada à extremidade da cabeça. Consequentemente, uma vez que os primeiros 150 m da tira foram laminados na velocidade de rosqueamento e uma bobinadeira de saída foi rosqueada, o laminador começa a acelerar a uma taxa de "zoom" que foi calculada a partir do perfil de temperatura da barra ao sair da última gaiola de desbaste. Velocidades máximas de até 20 m/s são atingidas pela automação do laminador buscando manter a temperatura de acabamento especificada ao longo do produto final. Um pirômetro colocado após a última gaiola atualiza os modelos computacionais do laminador de acabamento e permite a adição desta temperatura aos registros de qualidade da tira.
Com as tremendas forças de laminação presentes em um laminador, não é suficiente simplesmente definir o gap entre os rolos de trabalho para a espessura desejada e esperar que a tira saia do outro lado naquela espessura. Com forças de laminação regularmente excedendo 3.000 toneladas nas primeiras gaiolas de acabamento, as caixas do laminador (mill housings) podem ser esperadas para esticar até 10 a 15 mm após a barra entrar na mordida (bite) ao laminar produtos largos, rígidos e/ou de bitola leve. Ao definir os gaps dos rolos para rosqueamento, é crítico que este fator seja compensado em cada uma das gaiolas; para isso, modelos sofisticados são usados pela automação do laminador para estimar a força de laminação para cada barra de transferência em cada gaiola baseada, entre outras coisas, na espessura de entrada e saída, largura, grau de aço e temperatura instantânea estimada. Os modelos empregados pela automação do laminador são atualizados com os parâmetros de laminação e medições de produto cada vez que uma nova placa é laminada, otimizando continuamente os setups de automação dos laminadores. Qualidade do produto e rendimento de produção beneficiam-se do agendamento de produtos com bitola e grau similares para laminar em sucessão, permitindo que a automação implante o modelo de laminação mais recentemente utilizado.
Além do grau em que as gaiolas do laminador esticam sob cargas de laminação, os rolos defletem, ou curvam, sob carga, pois estão sendo forçados a se separar no meio pela tira, mas são suportados nas extremidades pelos mancais. Esta deflexão é a fonte do atributo da tira comumente referido como "coroa" (crown). A coroa da tira é iniciada nos laminadores de desbaste e continua através de cada gaiola de laminação sucessiva. A coroa da tira é medida na extremidade de saída dos laminadores de acabamento por um segundo medidor de raios-X de varredura (scanning X-ray gauge) que percorre de um lado a outro através da largura da tira à medida que o aço é laminado. A espessura que mede é comparada à espessura medida pelo raios-X primário monitorando a bitola da linha central ao longo do comprimento da tira e a diferença é então plotada como registro de qualidade do produto. Tipicamente, o HSM produz material com entre 0,025 mm e 0,075 mm de coroa, dependendo de vários fatores que incluem a bitola, largura e grau do produto acabado.
Operadores de qualquer gaiola de rolo têm um grau de controle sobre a forma do gap do rolo ajustando os parafusos de ajuste (screw-downs) para aumentar ou diminuir a força de laminação presente naquela gaiola, influenciando o grau em que os rolos defletem. As últimas quatro gaiolas de acabamento geralmente incorporam curvamento hidráulico de rolos de trabalho (hydraulic work-roll bending) para dar aos operadores controle adicional sobre a forma do gap do rolo carregado. Operadores ajustam o curvamento de rolos de trabalho nestas gaiolas para influenciar a coroa no produto final. O curvamento de rolos de trabalho na última gaiola de acabamento é usado exclusivamente para criar uma forma de gap de rolo que corresponda ao perfil da tira saindo da gaiola de acabamento anterior para produzir um produto final plano.
As tecnologias incorporadas em um laminador de tiras a quente moderno para melhorar a qualidade do produto são: (i) controle automático de bitola (automatic gauge control), (ii) controle automático de largura (automatic width control), (iii) curvamento de rolo de trabalho (work roll bending), (iv) coroa variável contínua (CVC - Continuous Varying Crown), e (v) compensação de excentricidade do rolo (roll eccentricity compensation). CVC é uma forma de mudar o perfil da tira usando rolos com um perfil. O gap entre os rolos pode ser mudado por deslocamento axial dos rolos. A técnica CVC também é conhecida como técnica de deslocamento de rolo (roll shifting technique). A técnica CVC tem dinâmica mais lenta, mas alcance mais amplo que o curvamento de rolo de trabalho. Como CVC e curvamento de rolo de trabalho se complementam, ambas as técnicas são normalmente usadas em laminadores de tiras a quente modernos.
Durante anos recentes, há uma demanda crescente no perfil, espessura, planicidade e superfície da tira a quente. Para atender a esta demanda, a tecnologia CVC foi atualizada. As melhorias estão tanto no equipamento mecânico quanto no modelo de processo.
Resfriamento Controlado (Control Cooling)
Após sair dos laminadores de acabamento, a tira é transportada para baixo por um grande número de rolos acionados individualmente através de quatro a 12 bancos de sprays de água de baixa pressão e alto volume que resfriam a tira vermelho-quente para uma temperatura de bobinamento especificada entre 400 °C e 900 °C e nas bobinadeiras de saída (down coilers). Guias laterais em ambos os lados da mesa de saída (run out table) buscam manter a cabeça da tira apontada para as bobinadeiras; a seção final de guias na frente de cada bobinadeira ajusta-se para corresponder à largura da tira e possui um sistema de fechamento rápido pneumático que permite ao operador centralizar a cabeça da tira conforme o bobinamento começa.
Metalurgicamente crítico para as propriedades do aço laminado a quente é a temperatura de bobinamento, pois a bobina esfria desta temperatura para ambiente ao longo de três dias. Essencialmente um tratamento térmico comparável a recozimento (annealing), os estresses impartidos ao aço durante a redução da espessura da placa até a bitola da tira a quente têm a oportunidade, à medida que a bobina esfria, de aliviá-los. Embora o aço esteja continuamente recristalizando durante a laminação a quente, reduções de espessura às vezes em excesso de 99% e ocorrendo em menos de dez minutos estressam o aço consideravelmente; a temperatura de bobinamento é especificada por metalurgistas de produto para aproveitar e manipular aqueles níveis de estresse em busca de propriedades mecânicas ótimas. O resfriamento da tira laminada a quente após sua laminação na última gaiola de acabamento é mostrado na Fig. 1.
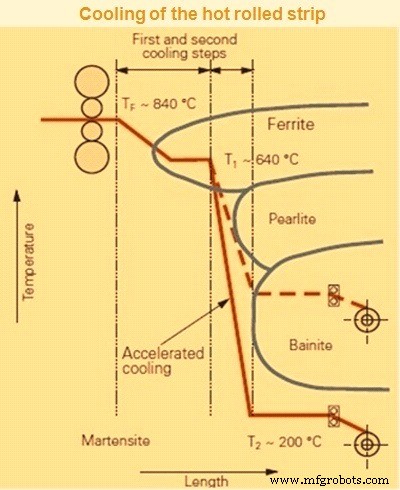
A área de saída localizada entre o laminador de acabamento e a bobinadeira do laminador de tiras a quente é necessária para o transporte de material e ajuste de temperatura do material, e, portanto, para atingir as propriedades mecânicas. A seleção dos espaçamentos dos rolos como função da faixa de espessura da tira salvaguarda transporte confiável, especialmente da cabeça da tira.
Em coação com um modelo de resfriamento altamente eficiente, o sistema de resfriamento laminar (laminar cooling system) arranjado nesta área garante a temperatura de bobinamento desejada, bem como resfriamento de modo a atingir as propriedades mecânicas desejadas do material laminado.
A combinação de sistema de resfriamento laminar e sistema de mascaramento de borda (edge masking system) previne resfriamento excessivo das bordas da tira, minimizando assim diferenças de estresse através da largura da tira. Como resultado, a planicidade da tira a frio é melhorada.
Produto vendido como laminado a quente e laminado a quente decapado e oleado (pickled and oiled) para ser cortado a laser por um cliente é bobinado em temperaturas relativamente altas para tentar relaxar o aço o máximo possível, de modo que peças cortadas da bobina fiquem planas mesmo após tensões residuais terem se resolvido ao redor da configuração da peça. Inversamente, bobinamento a uma temperatura relativamente fria permite que graus de aço de qualidade física retenham níveis mais altos de estresse interno e limitem o tamanho dos cristais individuais e dos carbonetos que se formam dentro e entre os cristais; cada um destes fatores contribui para níveis de resistência mais altos na tira laminada a quente acabada.
Resfriar aço 200 °C enquanto ele passa a velocidades de até 20 m/s requer tremendas quantidades de água, então um grande número de 152 cabeçotes de spray, individualmente valvulados e controlados pelo sistema de automação, encharcam o aço de cima e baixo com cortinas de água. O computador estima, baseado na velocidade de rosqueamento da tira e temperatura de acabamento alvo, quanta água é necessária para resfriar a cabeça, e a precisão desta estimativa é confirmada por um pirômetro na frente das bobinadeiras de saída. Conforme ajuste no número de sprays em uso é necessário, o computador liga e desliga sprays para atingir a temperatura alvo ao longo do comprimento da bobina. Como os laminadores de acabamento aceleram uma vez que a bobinadeira de saída é rosqueada para continuar a fazer a temperatura de acabamento, sprays cada vez mais são ativados à medida que o aço é laminado, a fim de compensar o tempo reduzido que ele gasta na mesa de saída (run-out table).
Até 300 metros cúbicos de água são bombeados a cada minuto através do HSM para resfriar tira laminada de acabamento, skids do forno, rolos do laminador, componentes da bobinadeira, e para desescalar barras de transferência. Toda a água é reciclada através de um sistema de poços de coleta de escória/lodo, através do sistema de resfriamento laminar, e de volta a uma das duas torres de resfriamento dedicadas.
Bobinamento (Coiling)
A operação de bobinamento começa com um par de rolos de pinça (pinch rolls) que pegam a extremidade da cabeça da tira e estabelecem tensão através da mesa de saída e de volta aos laminadores de acabamento. A extremidade da cabeça é desviada por um portão (gate) para baixo até o mandril associado à bobinadeira e é guiada ao redor do mandril por rolos de envoltório (wrapper rolls) acionados pneumaticamente ligados por aventais (aprons).
Um guia de entrada hidraulicamente ajustável fornecido na extremidade terminal da mesa de saída serve para centrar a tira antes que ela entre na estação da bobinadeira. A tira rodando na velocidade de laminação de acabamento é confiavelmente agarrada pela unidade de rolo de pinça e direcionada para o mandril da bobinadeira. Um rolo de fixação (hold down roll) no lado de entrada da unidade de rolo de pinça previne que a tira (especialmente a tira de bitola pesada) abaule à frente do rolo de pinça.
Uma vez que a extremidade da cabeça está completamente ao redor do mandril, voltas começam a se formar ao redor do mandril, forçando os rolos de envoltório a se afastarem. Uma vez que a extremidade da cabeça é firmemente agarrada e atrito e tensão previnem que as voltas de aço deslizem relativamente ao mandril, os rolos de envoltório se desengatam da bobina crescente de aço. Após a extremidade da cauda sair do laminador de acabamento, os rolos de pinça continuam a manter tensão de retorno (back-tension) para prevenir que a bobina se desenrole; antes que a extremidade da cauda seja puxada através dos rolos de pinça, os rolos de envoltório são reengatados. Um carro de bobina hidráulico (hydraulic coil car) move-se para o lugar sob a bobina, e, após subir para suportar o volume da bobina, retira a bobina do mandril e a coloca em posição para transporte para a máquina automática de amarração e etiquetagem (binding and labeling).
Com vista à ampla faixa de tamanhos de espessuras de tiras laminadas a quente de 1,5 mm a 20 mm, largura de 750 mm a 2200 mm, bem como as condições e custos para manutenção da estação de bobinadeira, uma bobinadeira de três rolos ou quatro rolos oferece um grande número de benefícios práticos.
Processo de manufatura
- Graus de Aço Laminado a Quente e Aplicações – Guia Completo
- Decapagem Eficiente de Tirhas de Aço Carbono Laminadas a Quente para Remoção de Escamas de Óxido
- Fornos de Reaquecimento: Tipos, Funções e Aplicações Industriais
- Principais Características de uma Laminação Moderna de Tiras a Quente para Produção de Aço de Alto Desempenho
- Laminação de Aço: Processo de Fabricação de Precisão Explicado
- Fundamentos da Laminação de Aço: Da Lingotagem aos Produtos Acabados
- Materiais Essenciais para Produção de Aço em Forno a Oxigênio Básico
- Cilindros e Oficina de Cilindros para Laminação: Soluções Especializadas para Desempenho e Durabilidade
- Linhas de Corte Longitudinal de Tiras de Aço: Características Principais e Fluxo de Produção
- Laminação a Quente vs. a Frio: Entendendo Processos de Conformação de Metais