



Fundamentos da Laminação de Aço: Da Lingotagem aos Produtos Acabados
Básicos da Laminação de Aço
O aço líquido é geralmente lingotado em máquinas de lingotamento contínuo na forma de tarugos (billets), blocos (blooms) ou placas (slabs). Em algumas usinas, também é lingotado em máquinas de lingotamento contínuo na forma de placas finas (thin slabs) ou seções "dog bone" (osso de cachorro). Estas formas são processadas por laminação a quente passando-as através de rolos cilíndricos rotativos lisos ou canelados (grooved) para produzir chapas, folhas, vergalhões, seções estruturais e tubos, etc.
O processo de laminação é uma das operações de conformação de metais industriais mais importantes e amplamente usadas. Proporciona alta produção e controle rigoroso do produto final. Foi desenvolvido no final de 1500. Responde por 90% de todos os metais produzidos por processos de conformação de metais.
A laminação de aço é um processo de conformação de metal no qual o aço é passado através de um par de rolos rotativos para deformação plástica do aço. A deformação plástica é causada pelas forças compressivas aplicadas através dos rolos rotativos. Altas tensões compressivas são resultado do atrito entre os rolos e a superfície do material de aço. O material de aço fica comprimido entre o par de rolos, como resultado do qual a espessura é reduzida e o comprimento é aumentado. A laminação é classificada de acordo com a temperatura do aço laminado. Se a temperatura do aço está acima de sua temperatura de recristalização, então o processo é denominado laminação a quente (hot rolling). Se a temperatura do aço está abaixo de sua temperatura de recristalização, o processo é denominado laminação a frio (cold rolling).
Gaiolas de Laminação (Rolling Mill Stands)
Os rolos rodam em mancais de pescoço maciços montados em caixas (housings) de enorme resistência e acionados por potentes motores elétricos. Estas são conhecidas como gaiolas de laminação (mill stands). Uma gaiola de laminação contém dois ou mais rolos para deformação plástica de aço entre rolos rotativos. Basicamente consiste em: (i) rolos, (ii) mancais, (iii) uma caixa para conter estas peças, (iv) uma caixa de engrenagens (gear box), (v) um acionamento (motor) para aplicar potência aos rolos, (vi) dispositivos de controle de velocidade para controlar a velocidade, e (vii) sistemas hidráulicos. A gaiola de laminação requer construção muito rígida e grandes motores para fornecer potência suficiente. Existem vários tipos de gaiolas de laminação como abaixo.
- Gaiola dois-altos (Two-high stand) – É o tipo básico de gaiola de laminação em que dois rolos opostos são usados. A gaiola tem rolos não reversíveis rotacionando na mesma direção. Portanto, a peça de trabalho não pode ser alimentada do outro lado. Gaiola dois-altos pode ser horizontal ou vertical. Horizontal tem ambos os rolos horizontais enquanto vertical tem ambos os rolos verticais.
- Gaiola dois-altos de retorno (Two-high pullover stand) – O material de laminação é retornado à entrada para redução adicional.
- Gaiola dois-altos reversível (Two-high stand, reversing) – O trabalho pode ser passado para frente e para trás através dos rolos pela reversão de sua direção de rotação. Tais laminadores aumentam a produtividade.
- Gaiola três-altos (Three-high stand) – Consiste de três rolos. Os rolos superior e inferior são acionados enquanto o rolo do meio gira por atrito. Primeira laminação ocorre em uma direção entre o par inferior e meio. Em seguida, o trabalho é revertido em direção e alimentado através do par meio e superior. Isso melhora a produtividade.
- Gaiola quatro-altos (Four-high stand) – Tem rolos de pequeno diâmetro (menor resistência e rigidez) suportados por rolos de apoio (backup rolls) de maior diâmetro. Potência de laminação é diretamente proporcional ao diâmetro do rolo. Rolos de menor diâmetro podem, portanto, reduzir entrada de potência. Resistência de rolos de pequeno diâmetro é ruim. Portanto, rolos podem curvar. Como resultado, rolos de apoio de maior diâmetro são usados para suportar os rolos menores. Seções finas podem ser laminadas usando rolos de menor diâmetro.
- Gaiola universal (Universal mill stand) – Esta gaiola tem dois rolos horizontais e dois rolos verticais. Rolos verticais são usados para controlar a largura do trabalho simultaneamente.
- Laminador cluster ou Sendzimir (Cluster mill or Sendzimir mill stand) – Neste laminador, cada um dos rolos de trabalho é suportado por dois rolos de apoio. Laminadores cluster e Sendzimir são usados para laminação de tiras finas de materiais de alta resistência e folhas [0,0025 mm de espessura]. O rolo de trabalho nestes laminadores pode ser tão pequeno quanto 6 mm de diâmetro – feito de carboneto de tungstênio.
- Laminador planetário (Planetary mill) – Consiste de um par de rolos de apoio pesados cercados por um grande número de rolos planetários. Cada rolo planetário dá uma redução quase constante à placa à medida que varre um caminho circular entre os rolos de apoio e a placa. À medida que cada par de rolos planetários deixa de ter contato com a peça de trabalho, outro par faz contato e repete aquela redução. A redução total é a soma de uma série de pequenas reduções por cada par de rolos. Portanto, o laminador planetário pode reduzir a quente uma placa diretamente a tira em uma passagem pelo laminador. A operação requer rolos de alimentação para introduzir a placa no laminador, e um par de rolos de planificação (planishing rolls) na saída para melhorar o acabamento de superfície.
Um laminador contínuo (continuous rolling mill) tem uma série de gaiolas de laminação arranjadas em sucessão para aumentar a produtividade. O material de aço move-se em diferentes velocidades em cada gaiola no laminador.
Em sentido mais amplo, um laminador é um sistema automático ou linha de gaiolas de rolos junto com uma série de equipamentos que realiza tanto laminação quanto operações auxiliares: transporte do tarugo/bloco/placa original do estoque para os fornos de aquecimento e rolos do laminador, transferência do material laminado de uma gaiola para outra, viramento ou torção no caso de alguns laminadores, transporte do metal após laminação, corte, resfriamento do material laminado em leito de resfriamento em alguns laminadores, marcação ou carimbagem, aparagem, embalagem, e transporte para o estoque de produto acabado. Em alguns laminadores (ex: laminador de tiras a quente, laminador de arame, laminador mercante, e laminador a frio), o produto laminado é bobinado em uma bobinadeira (coiler) ou carretel de recolhimento (wind up reel).
Majoritariamente, a laminação é feita a alta temperatura, chamada laminação a quente, devido à exigência de grandes deformações. A laminação a quente resulta em produto livre de tensões residuais. No entanto, a formação de escória (scaling) é um grande problema durante a laminação a quente, devido ao qual a precisão dimensional é difícil de manter.
A laminação a frio de aço laminado a quente é importante, devido à alta precisão e ausência de formação de óxido (scaling). É realizada abaixo da temperatura de recristalização e introduz endurecimento por trabalho (work hardening). O material inicial para chapa de aço laminado a frio é bobina laminada a quente decapada (pickled) do laminador contínuo de tiras a quente. A redução total alcançada por laminação a frio geralmente varia de cerca de 50% a 90%. A redução em cada gaiola deve ser distribuída uniformemente sem cair muito abaixo da redução máxima para cada passagem. Geralmente a menor porcentagem de redução ocorre na última passagem para permitir melhor controle de planicidade (flatness), bitola (gauge) e acabamento de superfície.
A laminação é classificada de acordo com a temperatura da peça de trabalho laminada. Se a temperatura do aço está acima de sua temperatura de recristalização, então o processo é denominado laminação a quente. Para processos de trabalho a quente, grandes deformações podem ser sucessivamente repetidas, pois o aço permanece macio e dúctil. O material de aço é submetido a altas tensões compressivas como resultado do atrito entre os rolos e a superfície do aço. A laminação envolve passar o material entre dois rolos revolvendo mais ou menos na mesma velocidade periférica mas em direções opostas, ou seja, horário e anti-horário. A distância entre eles é espaçada, que é um pouco menor que a altura do material de aço entrando neles. Estes rolos podem ser lisos ou canelados (contoured) para a laminação a quente de vergalhões ou formas. Nessas condições, os rolos agarram a peça de aço e a entregam, reduzida em área de seção transversal e, portanto, aumentada em comprimento.
A operação inicial de trabalho a quente para a maioria dos produtos de aço é feita no laminador de desbaste primário (primary roughing mill). O objetivo é desbastar (breakdown) para reduzir a seção transversal do material de laminação para acabamento subsequente em barras, tiras, chapas ou vários perfis laminados. Os blocos, placas ou tarugos lingotados são aquecidos inicialmente a 1100 °C a 1300 °C. Na laminação a quente de aço, a temperatura na gaiola de acabamento final varia de 850 °C a 900 °C, e está sempre acima da temperatura crítica superior do aço. O aço é comprimido entre rolos até que a espessura e formas finais sejam alcançadas. Para atingir isso, rolos exercem forças de milhares de toneladas.
O layout de um laminador varia, desde uma gaiola simples única até várias gaiolas posicionadas lado a lado ou em linha. Um mecanismo, comumente chamado mesa de rolos (roller table), direciona a peça de trabalho aos rolos, e outra mesa de rolos para manusear as peças emergindo dos rolos. A mesa na frente dos rolos força o aço contra os rolos que agarram e puxam o aço entre eles. O aço é, assim, reduzido a uma espessura igual à distância entre os rolos, e se os rolos são canelados, é conformado de acordo com o design do canal. A laminação a quente permite grandes deformações do aço serem alcançadas com um pequeno número de ciclos de laminação.
A laminação a quente ocorre em várias etapas e estiramento/redução (draughting/reduction) é dado em cada estágio. A redução final (ultimate draught) é a uma temperatura acima da temperatura de recristalização ou mudança de fase. Consequentemente, o material a frio é aquecido a uma temperatura muito mais alta que a temperatura de recristalização. Portanto, a temperatura final à qual a peça de trabalho depende da quantidade de redução total, o número de etapas onde o estiramento é fornecido e a composição do material de aço.
O objetivo de um laminador é diminuir a espessura do aço com aumento no comprimento e com pouco aumento na largura. O material no centro do material de laminação é restringido na direção através da largura da chapa e as restrições de ombros de material não conformado em cada lado dos rolos previnem a extensão do material de laminação na direção da largura. Esta condição é conhecida como deformação plana (plane strain). O material, portanto, fica mais longo e não mais largo.
Fatores que Influenciam a Mecânica da Laminação
Os principais fatores que influenciam a mecânica da laminação são:
- O diâmetro dos rolos
- Quantidade de redução em uma passagem
- A espessura inicial do material a ser laminado
- A velocidade de laminação que decide a taxa de deformação (strain rate)
- As tensões frontal e traseira (front and back tensions)
- A natureza do atrito entre os rolos e o aço sendo laminado
- A faixa de temperatura do material de aço e dos rolos
- As propriedades físicas do material de aço sendo laminado
- A forma do contorno do rolo do passe de laminação em que o material de aço está sendo deformado
- O comportamento do laminador sob carga
- O efeito do tratamento prévio do material resultando em endurecimento por trabalho ou outros efeitos
- A deformação elástica dos rolos sob carga
- A resistência à deformação do metal como influenciada pela metalurgia, temperatura e taxa de deformação.
- O estado de anisotropia do material
- A relação de aspecto (aspect ratio), ou a razão da largura do material de laminação para a espessura inicial
Os parâmetros acima podem, isolada ou conjuntamente, em combinações de dois ou mais, gerar parâmetros e fenômenos secundários mais diretamente relacionados e comumente associados ao processo de laminação. Pressão de rolo, torque, trabalho e potência são influenciados por estes fatores. Os principais destes parâmetros são:
- Coeficiente de redução (coefficient of draught), redução absoluta (absolute draught) e redução relativa (relative draught), que são estabelecidos pela redução inicial, que são estabelecidos pelas espessuras médias inicial e final do material de laminação.
- Escorregamento (slip) que é caracterizado pela diferença da velocidade linear do material de laminação e a velocidade periférica dos rolos. Ângulo neutro (neutral angle) é determinado pelo ponto de não escorregamento.
- Espalhamento (spread) é a diferença na largura do material de saída comparado ao material de laminação de entrada.
- Coeficiente de alongamento (coefficient of elongation) é dependente dos valores relativos da redução e espalhamento.
- Mordida do rolo (roll bite) que é função de redução, diâmetro do rolo, coeficiente de atrito e espessura de entrada.
Conceito Fundamental da Laminação
O conceito fundamental da laminação de aço é dado abaixo.
- O arco de contato entre os rolos e o aço é parte de um círculo.
- O coeficiente de atrito é constante na teoria, mas na realidade varia ao longo do arco de contato.
- O material de aço é considerado deformar-se plasticamente durante a laminação.
- O volume do material sendo laminado é constante antes e depois da laminação. No entanto, praticamente o volume pode diminuir um pouco devido ao fechamento de poros.
- A velocidade dos rolos é assumida como constante.
- O material de aço só se estende na direção de laminação e não há extensão na largura do material.
- A área de seção transversal normal à direção de laminação não é distorcida.
Com exceção da laminação a frio com tensão de tira, é o atrito externo, ou o atrito entre a superfície dos rolos e o material laminado, o fator fundamental na redução do material de aço por laminação. É a força que atrai o material entre os rolos, e é o que marca a diferença básica entre laminação e trefilação (drawing). O atrito afeta grandemente a magnitude e distribuição da pressão atuando entre os rolos e o material, e consequentemente afeta a potência requerida para a redução do material. Também controla a quantidade de redução que é possível tomar. Normalmente, quanto maior o coeficiente de atrito, maior é a redução possível. Dependendo das condições sob as quais o material de aço move-se para o gap do rolo, as duas situações seguintes podem ocorrer.
- O aço é agarrado pelos rolos e puxado para dentro do gap do rolo.
- O aço escorrega sobre a superfície do rolo, não é agarrado e a laminação não ocorre.
A magnitude da força de atrito depende da condição das superfícies em contato e aumenta com o aumento da rugosidade, na velocidade relativa entre os rolos e na pressão do rolo exercida.
Estratégias para Reduzir a Força de Laminação
- Reduzir o atrito na interface rolo-peça de trabalho
- Usar rolos de menor diâmetro para reduzir a área de contato
- Tomar reduções menores por passagem para reduzir a área de contato
- Laminar a temperaturas elevadas para diminuir a resistência do material
- Aplicar tensões frontal e/ou traseira ao material laminado
Quando o produto de aço forjado ou fundido é laminado a quente, a estrutura de grão, que é de grão grosso, torna-se mais fina em tamanho, mas alongada na direção de laminação. Este tipo de estrutura de grão texturizada causa propriedade direcional [anisotropia] para o produto laminado. A fim de refinar os grãos, tratamento térmico é realizado imediatamente após a laminação, que resulta em recristalização após laminação.
Tipos de Laminadores
Existem diferentes tipos de laminadores. Estes são:
- Laminador contínuo (Continuous rolling mill)
- Laminador reversível (Reversing rolling mill)
- Laminador transversal (Transverse rolling mill) – Usa rolos de cunha circulares. A barra aquecida é cortada no comprimento e alimentada transversalmente entre rolos. Rolos revolvem em uma direção no laminador.
- Laminador de forma ou seção (Shaped rolling or section rolling mill) – Laminadores de forma são laminador de barras (bar mill), laminador mercante (merchant mill), laminador de arame (wire rod mill), laminador estrutural (structural mill), laminador de vigas (beam mill), e laminador de trilhos (rail mill).
- Laminador de anéis (Ring rolling mill) – Neste laminador, o pré-formato em forma de donut é colocado entre um rolo interno livre e um rolo externo acionado. O laminador de anéis torna a seção mais fina enquanto aumenta o diâmetro do anel.
- Laminador de pó (Powder rolling mill) – Pó metálico é introduzido entre os rolos e compactado em uma "tira verde" (green strip), que é subsequentemente sinterizada e submetida a ciclos adicionais de trabalho a quente e/ou trabalho a frio e recozimento.
- Laminador de lingotamento e laminação de placas finas (Thin slab casting and rolling mill) – Usado para produção de tiras a quente. Aço líquido é lingotado em placas finas (espessura 50 mm a 80 mm) que são laminadas no laminador de acabamento de tiras a quente após equalização de temperatura em um forno.
- Laminador de roscas (Thread rolling mill) – Neste laminador, matrizes (dies) são pressionadas contra a superfície de um branco cilíndrico. À medida que o branco rola contra as faces de alimentação da matriz, o material é deslocado para formar as raízes da rosca, e o material deslocado flui radialmente para fora para formar a crista da rosca.
Forças e Relações Geométricas na Laminação
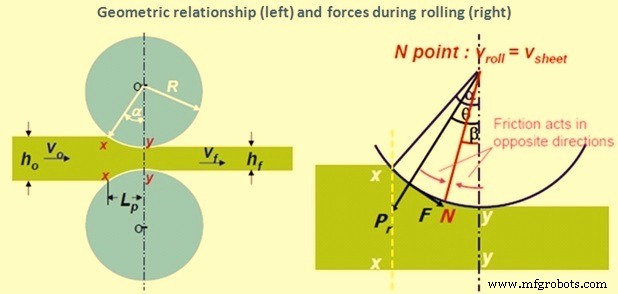
Uma chapa de aço com espessura ho entra nos rolos no plano de entrada xx com velocidade vo. Passa pelo gap do rolo e sai no plano de saída yy com espessura reduzida hf e velocidade vf. Dado que não há aumento na largura, a compressão vertical do aço é traduzida em alongamento na direção de laminação. Como não há mudança no volume do aço em um dado ponto por unidade de tempo através do processo, portanto:
b × ho × vo = b × hf × vf = b × h × v
Onde b é a largura da chapa, v é a velocidade em qualquer espessura h intermediária entre ho e hf.
A Fig. 1 mostra a relação geométrica e forças durante a laminação.
Em apenas um ponto ao longo da superfície de contato entre o rolo e a chapa, duas forças atuam no aço: (i) uma força radial Pr, e (ii) uma força de atrito tangencial F. Entre o plano de entrada (xx) e o ponto neutro, a chapa move-se mais devagar que a superfície do rolo, e a força de atrito tangencial F atua na direção (ver Fig. 1) para atrair o aço para dentro do rolo. No lado de saída (yy) do ponto neutro, a chapa move-se mais rápido que a superfície do rolo. A direção da força de atrito é então invertida e opõe a entrega da chapa dos rolos.
Pontos Salientes sobre Laminação
Os seguintes são os pontos salientes na laminação de aço.
- A laminação é o processo de conformação de metal de aço mais extensivamente usado e sua participação é aproximadamente 90%
- O material a ser laminado é atraído por meio de atrito para o gap de dois rolos revolventes
- As forças compressivas aplicadas pelos rolos reduzem a espessura do material ou mudam sua área de seção transversal
- A geometria do produto depende do contorno do gap do rolo
- Materiais de rolo são ferro fundido, aço fundido e aço forjado devido a requisitos de alta resistência e resistência ao desgaste
- Rolos de laminador a quente são geralmente rugosos para que possam morder o trabalho, e rolos de laminador a frio são retificados e polidos para bom acabamento
- Na laminação, os grãos ficam alongados na direção de laminação. Na laminação a frio, o cristal mais ou menos retém a forma alongada, mas na laminação a quente eles começam a se reformar após sair da zona de deformação
- A velocidade periférica dos rolos na entrada excede a da tira, que é arrastada se o atrito de interface é alto o suficiente.
- Na zona de deformação, a espessura do material de aço é reduzida e ele se alonga. Isso aumenta a velocidade linear do aço laminado na saída.
- Assim, existe um ponto neutro onde a velocidade do rolo e da tira são iguais. Neste ponto, a direção do atrito se inverte.
- Quando o ângulo de contato excede o ângulo de atrito, os rolos não podem atrair tira fresca
- Torque do rolo, potência, etc. aumentam com o aumento do comprimento de contato rolo-trabalho ou raio do rolo
Processo de manufatura
- O Rolo de Massa: Das Origens Etruscas à Arte Moderna
- Palha de Aço: História, Produção e Segurança
- Tubos de Aço: Tipos, História e Fabricação Moderna
- A Arte da Tesoura: Das Lâminas de Mola Antigas às Ferramentas de Precisão Modernas
- A Evolução das Banheiras: Dos Banhos Antigos à Fabricação Moderna
- Zinco: Propriedades, Aplicações e Processo de Produção
- Aço Inoxidável: Propriedades, Fabricação e Aplicações Futuras
- Robô Alarme Rolante: Sistema Móvel Inteligente de Despertar com Raspberry Pi e Google Calendar
- Operações de Conformação de Materiais: Processos-Chave e Mecânica
- O Papel do Nitrogênio no Desempenho do Aço