



Fatores-Chave para Estender a Vida do Revestimento em Conversores a Oxigênio Básico
Fatores que Afetam a Vida do Revestimento de um Conversor a Oxigênio Básico (FOB)
A vida, confiabilidade e custos do revestimento em um conversor a oxigênio básico são vitais para operações suaves da aciaria que utiliza processo a oxigênio básico. Maior vida do revestimento resulta em melhor disponibilidade do conversor, o que por sua vez melhora sua produtividade.
Três fatores importantes para alcançar maior vida do revestimento (Figura 1) são: (i) qualidade dos refratários e seu padrão de assentamento no conversor, (ii) práticas operacionais seguidas, e (iii) monitoramento do desgaste do revestimento e práticas de manutenção. O desenvolvimento de materiais refratários melhorados em combinação com controle de processo aprimorado e melhor manutenção durante campanhas torna possível aumentar a vida do revestimento.
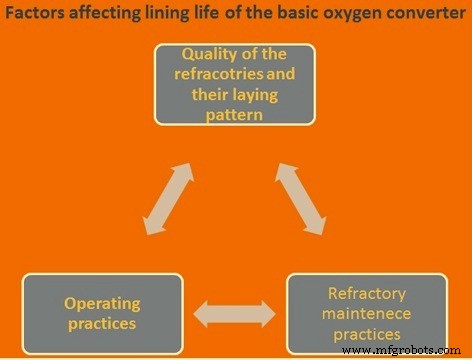
Figura 1 – Fatores que afetam a vida do revestimento do conversor a oxigênio básico
Atualmente, sem exceção, conversores a oxigênio básico são revestidos com refratários magnésia-carbono (MgO-C) devido às suas propriedades superiores. Porém, práticas de revestimento zonado são seguidas usando refratários MgO-C de diferentes qualidades em diferentes áreas.
Causas do Desgaste dos Refratários
As causas de desgaste são químicas ou físicas. Causas químicas: materiais gasosos (gases oxidantes, redutores, vapor d'água), líquidos (escória, gusa, aço líquido), sólidos (fundentes, desintegração de carbono). Causas físicas: temperaturas excessivas (má dissipação, pontos quentes), tensões mecânicas estáticas (descamação, expansão), tensões mecânicas dinâmicas (abrasão, impacto, vibrações). Os principais mecanismos de desgaste podem ser resumidos como:
- Temperatura máxima do metal líquido e escória no conversor
- Tempo de residência de materiais de alta temperatura no conversor
- Estado de oxidação do banho (desgaste por corrosão)
- Química da escória (desgaste por corrosão)
- Impacto e penetração do jato de oxigênio durante soprada
- Erosão dos refratários por escória e metal durante soprada e inclinação do conversor
- Abrasão dos refratários (devido à geração de poeira e gases)
- Impacto de sucata e gusa durante carregamento
- Ciclagem térmica
- Dano mecânico por equipamentos de limpeza
A corrosão ocorre por ataque químico enquanto erosão envolve tanto ataque químico (erosão) quanto abrasão mecânica. Erosão frequentemente surge de fluxos turbulentos no conversor ou erosão mecânica (ex: alimentação de sucata). Erosão aumentada tende a ocorrer nas interfaces metal/escória e escória/atmosfera. Esse tipo é conhecido como “erosão da linha de escória” (slag line erosion).
Qualidade do Refratário
Parâmetros importantes determinando qualidade dos refratários MgO-C:
- Magnésia – Matéria-prima principal é mineral periclase ou magnésia de água do mar sinterizada. Propriedades importantes: pureza, grau sinterizado ou fundido ou combinação, densidade, tamanho de cristal, estrutura de grão, distribuição de tamanho de grão.
- Carbono – Propriedades relevantes: pureza, distribuição de tamanho de grão (grafita em folhas), estrutura de grão (grafita em folhas), quantidade de negro de carbono, quantidade de grafita em folhas.
- Agente ligante – Parâmetros: quantidade e tipo de resina, carbono vítreo, quantidade e tipo de piche (carbono grafítico), re-impregnação.
- Adições metálicas – (antioxidantes) alumínio, silício, alumínio-magnésio, etc. Pode haver combinação. Parâmetros: quantidade, tamanho de grão e tipo das adições.
- Propriedades físicas do tijolo – Densidade, porosidade, resistência a quente e frio.
- Reforço – Feito com fibras. Tipo e quantidade são fatores importantes.
O tipo e tamanho da prensa de fabricação de tijolos (fricção ou hidráulica) influenciam as propriedades.
Teor de MgO da magnésia deve ser mínimo 99%. Minerais formados no grão também são importantes. SiO₂ total deve ser o mais baixo possível (< 0,3%). Alto teor de boro (B) é crítico e destrói a resistência a quente do grão.
Densidade do grão varia de 3,2 a >3,5 g/cm³. Baixa densidade significa alta porosidade, tornando grão suscetível à penetração de escória.
Tamanho de cristalito grande geralmente > 140 mícrons. Magnésia fundida pode exceder 1000 mícrons. Cristalitos grandes normalmente superam os de tamanho pequeno devido à redução da porosidade intersticial, reduzindo chance de penetração de escória nas fronteiras de grão e diminuindo susceptibilidade da MgO à redução pelo C presente no tijolo durante serviço em alta temperatura. O processo de redução destrói tanto o C no tijolo quanto a MgO no grão, produzindo vapor de magnésio e gás CO.
Tijolos são ligados por carbono com resíduo de C finamente dividido remanescente após coqueificação do ligante. Isso mantém o tijolo unido. Grafita é não-umedecível por escórias de fabricação de aço, prevenindo penetração de escória e dissolução subsequente dos grãos de magnésia. Grafita também é termicamente muito condutiva, transferindo calor da superfície do tijolo, reduzindo cinética de reações agressivas. Quimicamente, todas as grafitas são carbono puro mas contêm cinzas (minerais de argila nos depósitos). Grafita impura adiciona impurezas como sílica e alumina, gerando apenas efeitos negativos. Grafita em folhas é normalmente usada pois tem maior resistência à oxidação que grafita amorfa e maior condutividade térmica. Geralmente quantidade de grafita varia de 5% a 25%. Tudo mais igual, maior teor de grafita maior resistência à escória e condutividade térmica.
Pós metálicos adicionados a tijolos MgO-C atuam como sequestradores de oxigênio, retardando oxidação da grafita e ligação C. Melhoram marcadamente a resistência a quente formando ligações complexas metálico-carbeto-óxido.
Refratários em diferentes zonas do conversor estão sujeitos a condições diferentes, então taxas de desgaste variam. Por isso, diferentes qualidades são requeridas em diferentes zonas para taxa de desgaste uniforme. Esse tipo de revestimento é conhecido como revestimento balanceado ou zonal. No padrão zonal, segmento com menor desgaste recebe refratário de menor qualidade ou menor espessura. Refratários de maior resistência ao desgaste (e normalmente maior custo) são atribuídos a segmentos com maior desgaste para prolongar vida dessas áreas severas.
Práticas Operacionais
Bom controle de desenvolvimento de escória, vazão de oxigênio e prática de lança, uso de agitação de fundo e uso limitado de re-soprada (re-blow) são características-chave das práticas operacionais que influenciam a vida do revestimento. Conhecimento das interações entre química do processo, dinâmica de sopro e desgaste do revestimento pode alcançar tanto fabricação eficiente quanto longa vida do revestimento.
Os fatores mais importantes com efeito máximo na taxa de desgaste são: alta temperatura do banho no final da soprada e alto teor de FeO na escória. Espera do conversor para vazada por longo tempo após fim da soprada tem grande influência negativa. Outros fatores negativos: (i) alto silício no gusa, (ii) alto manganês no gusa, (iii) alta frequência de re-sopradas, (iv) baixa reatividade e qualidade da cal, (v) adição inadequada de cal especialmente no período inicial, (vi) escória insaturada em MgO durante diferentes períodos devido a baixas adições de aditivos MgO (dolomita calcinada ou magnesita calcinada), (vii) baixa basicidade da escória.
Também importantes: (i) teor de titânio no gusa e TiO₂ na escória, (ii) duração do tempo que o banho tem material líquido, (iii) alta adição de minério de ferro, (iv) frequência de limpeza da boca do conversor.
Fatores com efeito positivo na taxa de desgaste: (i) alta frequência de respingo de escória (slag splashing), (ii) alta frequência de revestimento de escória (slag coating), (iii) adição apropriada de dolomita calcinada e/ou magnésia calcinada, (iv) ação frequente de cuidado do fundo como remendo de tijolos, (v) medidas frequentes de reparo como projeção (gunning) de áreas desgastadas.
Uma escória saturada com cal não é apenas importante para fabricação de aço, mas também para prevenir desgaste excessivo do revestimento. Cal adicionada antes e durante a soprada deve garantir escória ligeiramente supersaturada em cal no final.
O caminho de desenvolvimento da escória para diferentes porcentagens de silício no gusa mostra que, partindo de escória inicial rica em FeO, teores de SiO₂ e CaO aumentam como resultado da oxidação crescente do silício e dissolução da cal. Quanto maior o silício inicial, maior o SiO₂ no início. No final, as escórias precisam ser ligeiramente supersaturadas em cal para evitar desgaste excessivo. Para isso, taxa de adição de cal deve ser adaptada ao teor de silício no gusa e ao teor alvo de FeO na escória.
Como o conversor tem revestimento MgO-C, a escória deve ser saturada tanto em CaO quanto em MgO para minimizar desgaste. Solubilidade de MgO na escória depende de basicidade, temperatura e FeO. Solubilidade é alta quando basicidade e FeO são baixos e temperatura alta. Assim, solubilidade aumenta com aumento de SiO₂. Escórias com baixa basicidade (equivalente a baixo FeO) têm maior solubilidade de MgO; portanto, revestimento de magnesita é mais atacado no início da soprada quando basicidade ainda é baixa. Solubilidade diminui com aumento de basicidade e FeO.
Acima da linha de saturação, todo MgO não pode permanecer líquido; com escória saturada em MgO, aumento adicional na basicidade causa precipitação de MgO e aumento da viscosidade, resultando em acúmulos (build-ups) no fundo e paredes. Esses acúmulos prolongam a vida do revestimento.
A vida do revestimento é influenciada pela análise da escória durante toda a soprada. No sistema FeO-SiO₂, existe composto fayalita (2FeO·SiO₂) com ponto de fusão muito baixo (1205 °C). Quanto maior o silício no gusa, maior o período para passar pela área de escórias contendo fayalita. Essa área junto com alta solubilidade de MgO nas baixas basicidades existentes nessa parte da soprada têm influência muito desfavorável na vida do revestimento. Portanto, é muito importante que a cal adicionada dissolva rapidamente para elevar a basicidade o mais cedo possível.
Uso de cal de queima suave (soft burnt) e altura suficiente da lança ao banho no início (que aumenta oxidação de Fe e portanto dissolução da cal) são favoráveis. Também para facilitar dissolução precoce, adição de cal deve ser completada dentro de 3–4 minutos do início.
Cal não é CaO puro. Contém impurezas como SiO₂ e Al₂O₃ que devem ser compensadas nos cálculos. Sua eficiência metalúrgica é afetada por tamanho de partícula e reatividade (grau de queima). Tamanho normal 8–40 mm (alguns preferem 10–50 mm), pois partículas < 6 mm são extraídas com gás de exaustão; até 30% em alguns casos. Se isso ocorre, escória pode ficar sub-saturada, causando desgaste adicional.
Cal com ampla faixa de tamanho também se separa ao carregar em silos: material grosso vai para lado externo da pilha cônica, material fino permanece na área interna. Assim, ao carregar do silo, qualidade é variável, com consequências negativas para química do aço, controle de temperatura e vida do revestimento.
Re-soprada para ajuste final de temperatura ou análise é frequentemente requerida, mas à custa de maior oxidação de ferro e maior desgaste. Por exemplo, re-soprada < 1 min eleva temperatura em 20 °C, mas aumenta FeO da escória em 5%. Embora teoricamente cal deva ser adicionada durante re-soprada para manter na linha de saturação (devido ao aumento de FeO), na maioria dos casos não é feito, especialmente quando re-soprada é para elevar temperatura, pois aumento de temperatura por oxidação de Fe é compensado em grande parte pelo consumo de calor para dissolução da cal. Embora escórias sub-saturadas com altos FeO e temperaturas sejam aceitáveis por razões metalúrgicas, são extremamente prejudiciais à vida do revestimento; dano maior quanto mais tempo o aço líquido fica no conversor entre fim da soprada e vazada.
Outro fator importante para consistência e controlabilidade do comportamento de sopro e baixa taxa de variação dos resultados após fim da soprada é movimento suficiente do banho durante sopro. Durante período principal de descarburização há bom movimento do banho por formação de CO. Com diminuição do C abaixo de 0,30%, formação de CO reduz e movimento diminui consideravelmente. Durante esse período, tarefa de agitação deve ser cumprida abaixando a lança. Embora efeito de agitação induzido pela lança seja muito menor que com formação de CO, garante agitação até fim. Isso é uma razão pela qual agitação de fundo com gases inertes foi introduzida. Embora quantidade de gás soprada pelo fundo via tampões (tipicamente 0,01–0,05 Nm³/t/min) seja pequena comparada ao oxigênio soprado pelo topo, seu efeito tem múltiplos benefícios: garantir maior equilíbrio entre escória e banho e produzir níveis de FeO mais baixos e controláveis em escórias de turndown, benéficos para vida do revestimento.
Grumos de minério de ferro, adicionados para resfriar o banho, também influenciam vida do revestimento devido ao aumento de FeO. Quantidades excessivas devem ser evitadas pois oxigênio adicional introduzido pelo minério leva a comportamento de sopro incontrolável. Adição de minério preferencialmente completada durante período principal de descarburização; caso contrário, pode haver carbono insuficiente para reduzir minério derretido. Se minério sempre carregado no mesmo lado através da calha, escória rica em FeO formada localmente na área do trunnion causa desgaste localizado. Por isso, é necessário variar lado de adição.
Monitoramento do Desgaste e Manutenção do Revestimento
Monitoramento é feito por medição de espessura com tecnologia a laser. Usa medição com feixe laser. Máquinas especiais de medição a laser estão disponíveis. Recomenda-se medir espessura uma vez por dia para conhecer perfil do revestimento durante operação. Quando espessura reduz a certo nível, técnicas de manutenção devem iniciar.
Várias práticas de manutenção são empregadas para estender vida do revestimento:
- Revestimento de escória (Slag coating) – Técnica de balançar o conversor para criar revestimento de trabalho de escória. Requer atenção considerável. Ações para sucesso: (i) selecionar tipo certo de escória, (ii) condicionar escória após adições corretas, (iii) balançar corretamente, (iv) dispor escória quando necessário, (v) revestir no melhor momento. Itens devem ser bem planejados e executados. Chave: seguir regras estabelecidas. Leva 1–2 minutos.
- Respingo de escória (Slag splashing) – Desenvolvimento recente, contribuiu para grande aumento na vida do revestimento. Utiliza escória residual do processo, condicionada e resfriada para aumentar refratariedade, fornecendo revestimento na superfície refratária para atuar como revestimento de desgaste na soprada seguinte. Escória líquida viscosa é soprada por nitrogênio de alta pressão na parte superior do conversor (cone) onde adere ao revestimento. Precisa de poucos minutos após vazada da carga anterior e antes da próxima. Desenvolvido para contrabalançar erosão e produzir revestimento congelado (freeze lining). Escória respingada atua como revestimento de trabalho durante cargas subsequentes. Tornou-se ferramenta poderosa para aumentar vida. Envolve uso de lança para soprar nitrogênio na escória residual. Duas práticas: (i) conversor vazio de aço e toda escória dentro, (ii) com banho de aço e escória no conversor. Segundo método usado principalmente para revestir trunnions e parte superior. Prática de sopro difere. Leva 2–3 minutos com conversor vertical. Fluxo de nitrogênio controlado baseado na altura da lança, geralmente automatizado.
- Projeção (Gunning) – Ajuda a atingir vida estendida. Consiste em material refratário de projeção à base de MgO, normalmente monolítico, nas áreas de desgaste severo como trunnions, área de impacto de sucata e linha de escória. Feito apenas em áreas seletivas após vazada de aço e escória. Pistola tipo "shooter" é usada para enfrentar ambiente hostil. Materiais são normalmente à base de água. Muita pesquisa tem sido feita e qualidade melhorada continuamente. Como material tem custo, quantidade deve ser equilibrada com custo específico dos refratários durante fabricação.
- Remendo de tijolos (Brick patching) – Normalmente usado para reconstruir fundo erodido. Após vazada de aço e escória, mantém-se alguma escória no conversor. Tijolos refratários gastos grosseiros ou quebrados são adicionados à escória líquida. São necessários 30–60 minutos extras para solidificação. O refratário gasto deve ser grosso para reforçar a escória líquida.
Processo de manufatura
- Otimizando Pó de Tungstênio: Principais Fatores de Desempenho
- Processo Básico de Oxigênio: Como Funciona a Principal Produção de Aço do Mundo
- Como Área das Placas, Espaçamento e Material Dielétrico Determinam a Capacitância
- Fatores-Chave que Determinam a Indutância no Projeto de Bobinas
- Fatores Essenciais que Influenciam a Qualidade do Corte a Laser para Precisão Ótima
- Automação, Controle e Modelagem Avançados na Siderurgia a Oxigênio Básico
- Otimização do Revestimento Refratário para Máxima Disponibilidade em Conversores BOF
- Óxido de Magnésio: Chave para Estender Vida do Revestimento BOF e Reduzir Corrosão
- Sistema Eficiente de Recuperação e Limpeza de Gás para Conversores BOF
- Fatores-Chave que Impulsionam Custos de Corte a Laser: O Que Você Precisa Saber