



Sopro de Oxigênio na Fabricação de Aço em Conversor: Aumentando Pureza e Eficiência
Sopro de Oxigênio na Fabricação de Aço em Conversor
Oxigênio (O₂) é soprado sobre o gusa no conversor durante a fabricação de aço para remoção de impurezas como carbono (C), silício (Si), manganês (Mn) e fósforo (P). Uma lança refrigerada a água é usada para injetar oxigênio em altíssimas velocidades sobre banho líquido. Na década de 1950, quando o processo de conversor de sopro superior foi comercializado e tamanho limitado a 50 toneladas, lança com bico de furo único era usada. Com o tempo, tamanho do conversor aumentou, exigindo aumento do número de furos na ponta para melhor distribuição de O₂ sobre maior superfície do banho.
Com demandas crescentes para produzir aços de maior qualidade com menores níveis de impurezas, O₂ de pureza muito alta é requerido. O₂ deve ser pelo menos 99,5% puro, idealmente 99,7%–99,8%. O restante é 0,005%–0,01% de nitrogênio (N₂) e o resto argônio (Ar).
Em conversores de sopro superior, O₂ é jateado em velocidades supersônicas com bocais convergentes-divergentes na ponta da lança refrigerada. Jato forte penetra escória e incide na superfície do banho para refinar o aço. Hoje, a maioria opera com pontas contendo 3 a 6 bocais; até 8 bocais em uso. Eixos de cada bico em lança multi-furos são inclinados em relação ao eixo da lança e igualmente espaçados. Ponta é de cobre, soldada ao tubo de aço.
Taxas de Projeto da Lança
Vazões de O₂ e velocidade do fluxo com tamanho do tubo para diferentes tamanhos de conversor são dadas na Tabela 1.
| Tabela 1 – Taxas de vazão de projeto em lança de conversor | |||
|---|---|---|---|
| Tamanho da carga (ton) | Vazão O₂ (Nm³/h) | Diâmetro interno × espessura (mm) | Velocidade O₂ (m/s) |
| 250–300 | 58.000–66.000 | 245×8 | 43,5–49,5 |
| 210 | 48.000–54.000 | 219×8 | 45,8–51,5 |
| 180 | 39.000–44.000 | 194×6 | 46,3–52,2 |
| 150 | 30.000–33.000 | 168×6 | 48,4–53,3 |
| 120 | 26.000–28.000 | 159×6 | 47,3–50,9 |
| 80 | 18.000–20.000 | 133×5 | 46,8–51,9 |
| 60 | 14.000–16.000 | 121×5 | 44,7–51,0 |
| 50 | 11.000–13.000 | 114×5 | 40,0–47,3 |
Na fabricação de aço em conversor, O₂ em velocidade supersônica é soprado sobre gusa para remover impurezas C, Si, Mn, P. Durante a soprada, altura da lança é diminuída para disponibilizar O₂ no banho para remoção de C. Leva 15–20 minutos para soprar O₂ para refino. Tempo "tap-to-tap" varia entre 50–60 minutos dependendo de vazão de O₂, composição do gusa, perfil da lança e química do aço. Interessante notar que tempo de sopro e tap-to-tap não dependem significativamente da capacidade do conversor.
O₂ é soprado através de lança refrigerada (~8–10 m) com bico convergente-divergente em alta pressão (~11–14 kgf/cm²) e velocidade supersônica (Mach > 1). Jato supersônico ajuda maior arraste de O₂ no banho. Durante soprada, dispersão trifásica de gotas de escória/metal/bolhas de gás é formada. Parte mais importante da lança é ponta do bico. Projetada para produzir jato livre de O₂ não coalescente. Funções do bico:
- Suprimento e distribuição de oxigênio
- Produzir jato gasoso
- Induzir agitação do banho
- Produzir gotas de metal
Após vazada da carga anterior e drenagem da escória, revestimento é inspecionado. Sucata e gusa carregados. Conversor inclinado para posição vertical e lança baixada para iniciar sopro. Seleção da altura inicial deve ser tal que concentração de força no nível do banho não cause ejeção de minúsculas partículas de ferro (faíscas) e, ao mesmo tempo, área máxima da superfície do banho seja coberta pelo jato.
Inicialmente O₂ é soprado "suave" (soft blow) mantendo lança mais alta para promover formação de escória e evitar ejeção de partículas, pois gusa não está coberto por escória. Cal é normalmente adicionada no início e durante a soprada. O₂ é soprado por 15–20 minutos diminuindo progressivamente a altura da lança de forma que espumação da escória permaneça controlada e reações de oxidação ocorram ininterruptamente.
Suprimento de O₂ na forma de jato livre é característica importante tanto em conversores de sopro superior quanto em tipos de sopro combinado. Nessa forma, tempo total de sopro é quase independente de capacidade, taxa de sopro e agitação de fundo. Isso é refletido avaliando número de taxa de fluxo de momento adimensional vs. razão tempo de sopro/tempo total para diferentes capacidades de 30 a 400 toneladas.
Verificou-se que número de taxa de fluxo de momento adimensional descreve ação de jato livre produzido por vazão volumétrica constante em várias alturas. O número aumenta com diminuição da altura. Diminuição torna sopro "duro" (hard blow) e aumento torna "suave". Perfil da lança pode gerar sopro suave inicialmente e progressivamente mais duro. Requisitos fundamentais do perfil em toda fabricação em conversor: formação de escória rica em FeO (óxido de ferro) no estágio inicial e então remoção de C e P aumentando progressivamente disponibilidade de O₂ no banho para evitar superoxidação da escória. Primeiro requisito alcançado por "sopro suave" (penetração rasa) e outro por endurecimento do sopro (penetração profunda) progressivamente. Assim, sopro suave e duro são requisitos essenciais do refino por impacto de jato de O₂ independentemente da capacidade e tipo de prática (puro sopro superior ou combinado), resultando em tempo total de sopro mais ou menos igual.
Disponibilidade de Oxigênio
O₂ está disponível energeticamente durante refino no conversor. Disponibilidade energética é obtida passando certa vazão através do bico.
Em fabricação de aço em conversor, O₂ é soprado através de bocais Laval. Bocal Laval (convergente-divergente) caracteriza-se por passagem de fluxo cuja área seccional diminui na direção do fluxo, atinge mínimo (garganta) e depois aumenta. Área mínima é chamada garganta. Bocal Laval pode acelerar gás a velocidade supersônica (Mach > 1). Velocidade na saída corresponde a Mach ~2,0–2,4.
Comportamento de Jato Livre
Comportamento de gás ao sair de bocal Laval único no ar mostra que gás se espalha no entorno – chamado "jato livre" pois espalhamento não é confinado. Jato livre caracterizado por comprimento do núcleo potencial (PCL) e comprimento do núcleo supersônico (SCL). No núcleo potencial não há arraste do entorno; velocidade axial e radial é a de saída. Além do núcleo potencial, ambas velocidades começam a diminuir devido ao arraste. Ponto é atingido onde velocidade atinge valor sônico (M=1). Dentro do SCL, velocidade é supersônica em ambas direções. Além do SCL, velocidade é subsônica. Espalhamento radial e decaimento axial além do núcleo potencial são características principais.
Devido ao espalhamento, massa do jato aumenta, significando que concentração do gás no plano P=0 diminui devido ao arraste. Se O₂ flui através do bico, concentração no plano P2 é menor que em P1 e P=0. Mas massa do jato (fluido principal + entorno) em P2 é maior que em P1. Velocidade axial é função da distância axial medida da saída.
Propriedade importante: jato carrega taxa de fluxo de momento que ao atingir líquido é convertida em força e penetra no líquido. Taxa de fluxo de momento dentro do jato é conservada. Importante pois depende apenas de variáveis upstream (pressão, número e diâmetro do bico), não das condições downstream.
Comportamento de jatos produzidos por pontas multi-bocais depende do número de bocais e ângulo de inclinação de cada um com eixo da lança. Número varia com capacidade mas geralmente entre 3 e 6. Ângulo de inclinação para 3 furos: 10–12°; para 5–6 furos: 15–16°.
Jatos multi-furos downstream podem coalescer ou não, dependendo de ângulo e número para dada pressão e vazão upstream. Jato coalescente é similar ao de bico único. Quando ângulo 10–12° para 3 furos, multi-jatos não coalescem até certa distância. Jato não coalescente, ao incidir no líquido, produz penetração igual ao número de jatos.
Decaimento axial e espalhamento radial dependem da razão densidade do entorno/densidade do jato. Se densidade do jato > densidade do entorno, jato se espalha lentamente. Velocidade de espalhamento depende do valor da razão. Nesse caso, jato frio descarregado em entorno de metal quente; comprimento do núcleo potencial (PCL) e supersônico (SCL) é maior que quando razão = 1. Se razão < 1, jato é mais leve que entorno e se espalha mais rápido, resultando em PCL e SCL menores. Jato frio descarregado na escória.
Ação do Jato Livre de Oxigênio
Velocidade do jato livre de O₂ é importante. Velocidade axial diminui à medida que distância downstream aumenta devido ao arraste. No conversor, no início, entorno é atmosfera quente. À medida que soprada continua, entorno muda de monóxido de carbono (CO) para escória. Na maior parte do período, jato está submerso na escória. Entorno é dinâmico. Velocidade depende de pressão upstream, distância axial downstream e entorno. Difícil calcular quando entorno muda, mas taxa de fluxo de momento é independente da distância downstream e pode ser calculada.
Jato carrega taxa de fluxo de momento que ao atingir banho é convertida em força. Ação pode ser descrita em termos de número de taxa de fluxo adimensional. Número aumenta com diminuição da altura. Assim, número adimensional descreve variação dinâmica da altura. Número de taxa de fluxo de momento adimensional significa ação do jato na altura contra gravidade.
Penetrabilidade do Jato
Número de taxa de fluxo adimensional descreve efeito da altura na penetrabilidade. Penetração rasa em altura maior = "jato suave" (soft jet); penetração profunda em altura menor = "jato duro" (hard jet).
Isso significa que vazão volumétrica constante de O₂ em pressão constante, ao ser descarregada através de bico, pode ser feita incidir "suave" e progressivamente mais "duro". Método de suprimento de O₂ em prática de conversor através de "jato livre" é muito efetivo em termos de reações físico-químicas.
Efeitos induzidos por jato reativo suave ao atingir banho metálico: (i) oxidação de ferro (Fe), (ii) penetração rasa, (iii) reação escória/metal, (iv) aumento da formação de escória facilitando remoção de P. Duração excessiva de jato suave resulta em transbordamento (slopping) por superoxidação.
Efeitos induzidos por jato reativo duro: (i) disponibilidade de O₂ profundo no banho, (ii) aumento da oxidação de C e prejuízo à remoção de P, (iii) evolução de CO profundo no banho e sua fuga agita o banho, (iv) geração de gotas que são emulsificadas na escória.
Tipos de jatos e efeitos mostrados na Figura 1.
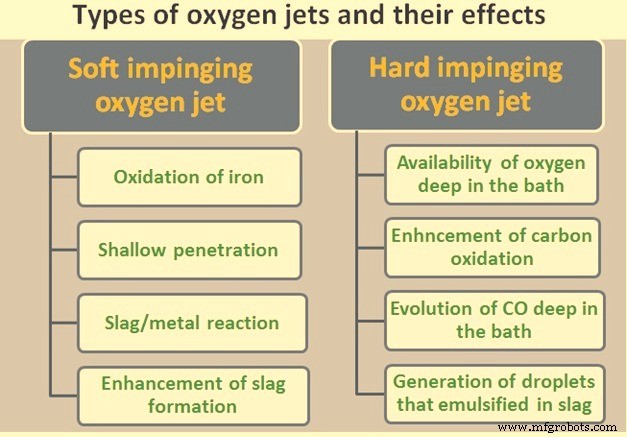
Figura 1 – Tipos de jatos de oxigênio e seus efeitos
Reações no Conversor
Na fabricação de aço com O₂, gusa saturado de C é soprado com O₂ puro em velocidades supersônicas. Reações e mistura são intensas. O₂ reage com Si dissolvido, Mn dissolvido e o próprio Fe para formar escória líquida contendo FeO. O₂ também reage com C dissolvido para liberar CO e descarburizar o ferro. Caminho para oxidação desses elementos (C, Si, etc.) durante refino é soprar O₂ na solução de ferro até ponto onde sua concentração no banho excede nível de equilíbrio permitido pelo elemento impureza. O₂ dissolvido e elemento impureza dissolvido combinam para formar gás CO (caso do C) ou sílica líquida (SiO₂, caso do Si). Como solubilidade de ambos produtos [CO (gás) e SiO₂ (líquido)] é muito limitada no ferro líquido, eles rapidamente nucleiam fases separadas, coagulam, consolidam e são flutuados para fora pela intensa agitação do processo.
Também, durante intensa soprada, parte do ferro líquido é oxidado a FeO, que se mistura intensamente com banho em emulsão e pode reagir com impurezas dissolvidas diretamente:
- 2Fe (líquido) + O₂ (gás) = 2FeO (escória líquida)
- FeO (escória) + C (dissolvido) = CO (gás) + Fe (líquido)
- 2FeO (escória) + Si (dissolvido) = SiO₂ (líquido) + Fe (líquido)
Essas reações são altamente exotérmicas. Calor liberado da oxidação de Si e outras impurezas, junto com entalpia da oxidação do próprio Fe, é usado para derreter sucata fria e aumentar tamanho da carga, bem como aumentar temperatura do aço para operações a jusante. CO₂ nunca é produzido dentro do banho de conversor exceto em quantidades traço. CO₂ (se formado) é rapidamente convertido em CO por reação com C dissolvido restante. Se não há C dissolvido após oxidação, CO₂ é reduzido a CO por oxidação do próprio Fe. Assim, CO₂ é oxidante a temperaturas de fabricação de aço. Produto de equilíbrio para oxidação de Fe ou C dissolvido por CO₂ é fortemente para CO, com traços de CO₂ segundo cálculos de energia livre de Gibbs. C atua como agente redutor de FeO, outro fator que pode retardar (ou interferir) na oxidação do ferro.
Durante processo, parte do ferro é oxidado a ponto de adicionar à porcentagem de FeO líquido na fase de escória que coexiste com o metal. Se O₂ é soprado além do ponto final de oxidação de impurezas, oxidação de Fe torna-se excessiva. Isso aparece como perda mensurável de rendimento de Fe para escória, dando concentrações previsíveis e calculáveis de óxido de ferro líquido (FeO) na escória. Uma vez que C é oxidado a CO, qualquer O₂ adicional combina com Fe para produzir FeO na escória.
Processo de manufatura
- Processo Básico de Oxigênio: Como Funciona a Principal Produção de Aço do Mundo
- Fabricação de Cilindros de Oxigênio: Da Matéria-Prima à Garantia de Qualidade
- Oxigênio: Da Descoberta Antiga à Potência Industrial Moderna
- Compreendendo Inclusões no Aço: Causas, Tipos e Mitigação na Metalurgia Secundária
- Automação, Controle e Modelagem Avançados na Siderurgia a Oxigênio Básico
- Siderurgia Verde: Revolucionando a Indústria para um Planeta Mais Frio
- Otimização do Revestimento Refratário para Máxima Disponibilidade em Conversores BOF
- Produção de Aço em Forno de Indução: Tecnologia Eficiente de Fusão Elétrica
- Processo de Sopro Combinado: Melhorando Mistura e Qualidade na Aciaria a Conversor
- Sistema Eficiente de Recuperação e Limpeza de Gás para Conversores BOF