



Otimização do Revestimento Refratário para Máxima Disponibilidade em Conversores BOF
O propósito de um revestimento refratário em um conversor de oxigênio básico (BOF) é fornecer máxima disponibilidade do forno durante a operação do conversor para atender requisitos de produção e garantir o menor consumo específico de refratários possível. Para alcançar isso, é essencial: (i) otimizar o projeto do revestimento, (ii) otimizar as práticas de manutenção do revestimento, e (iii) ter boa disciplina tecnológica durante a operação do conversor. Revestimento refratário típico mostrado na seção transversal de um conversor na Figura 1.
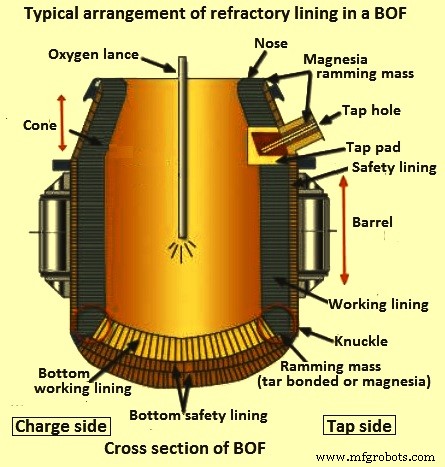
Projeto do Revestimento
O desgaste do revestimento refratário do BOF é devido ao efeito individual ou combinado de vários agentes que influenciam o mecanismo de desgaste:
- Duração do calor determinando tempo de residência da escória e do metal no conversor
- Corrosão por ataque químico da escória devido à sua química
- Temperatura do aço líquido e da escória
- Corrosão devido ao estado de oxidação do banho
- Erosão devido à escória e metal durante sopro de oxigênio (O2) e basculamento do BOF
- Impacto e abrasão de poeira e gases
- Impacto de sucata e metal durante carregamento
- Impacto e penetração do jato de O2
- Ciclagem térmica durante o calor
- Dano mecânico durante desescoriação do conversor
A operação do conversor e a configuração do revestimento têm enorme efeito na vida do revestimento. A temperatura de vazamento do aço líquido varia significativamente com o superaquecimento necessário para fundir um determinado grau de aço e as instalações de refino secundário disponíveis. O estado de oxidação do banho no conversor é extremamente significativo em termos de desgaste do revestimento do BOF e é agravado pela alta temperatura.
A química da escória é importante de várias formas. Tijolos magnésia-carbono (Mag-C) são refratários básicos que requerem escória básica. As escórias básicas formadas também tentam dissolver até seu nível de saturação de magnésia (MgO) do tijolo. Saturação típica de MgO ocorre em torno de 8%, dependendo da temperatura e estado de oxidação. Se MgO não for adicionado, geralmente na forma de dolomita calcinada, a escória dissolve o revestimento preferencialmente, aumentando o desgaste. A química da escória está novamente relacionada ao estado de oxidação e temperatura, pois a basicidade e o teor de MgO são diluídos por altos níveis de FeO e a temperatura aumenta as taxas de reação cinéticas. Efeitos de erosão e abrasão estão muito relacionados às práticas adotadas durante a produção de aço.
Projeto Teórico vs. Prático
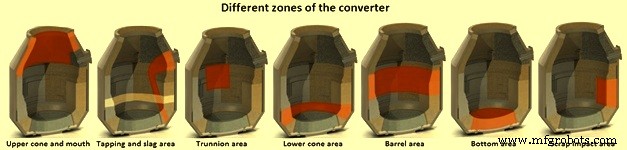
Teoricamente, o revestimento refratário de um conversor deve ser projetado por tipo de refratário e diferentes espessuras para que nenhum material seja desperdiçado no final da campanha. Isso significa que todas as zonas (Figura 2) do revestimento devem desgastar até a espessura de parada ao mesmo tempo. Na prática, isso não acontece e refratários em algumas zonas desgastam mais rápido que em outras. Um projeto de revestimento balanceado sempre visa melhorar a vida do revestimento no custo ótimo de refratários. Um revestimento balanceado usa diferentes qualidades e espessuras de refratários em diferentes zonas após estudo cuidadoso do padrão de desgaste. Também chamado de revestimento zonal: segmentos com menor desgaste recebem refratário de menor qualidade ou menor espessura; segmentos com maior desgaste recebem refratários de maior resistência ao desgaste e normalmente maior custo para maior vida nessas áreas de desgaste severo.
Refratários Mag-C
Variáveis associadas aos refratários Mag-C para melhorar qualidade e vida do revestimento:
- Tipo de grão de magnésia: química, tamanho de cristal, densidade
- Tipo de ligação e tamanho da prensa de tijolo (fricção/hidráulica)
- Agente de ligação: piche, resina, quantidade, reimpregnação
- Tipo de grafita: pureza, granulometria, quantidade
- Antioxidantes: tipo, quantidade, granulometria
- Propriedades físicas do tijolo: densidade, porosidade, resistência (quente e fria)
O tipo e tamanho da prensa (fricção ou hidráulica) influencia as propriedades do tijolo.
Grão de Magnésia
Maior componente do tijolo Mag-C, a composição e propriedades do grão desempenham papel importante nas características do tijolo. Vários tipos de grãos de MgO disponíveis. Grãos de MgO de alta qualidade necessários para suportar escórias básicas, erosão, abrasão e temperatura. Densidade, tamanho e química do grão são vitais. Em química, a razão cal (CaO)/sílica (SiO2) do grão é importante. Razão CaO/SiO2 deve ser zero ou superior a 2:1 para garantir formação de silicato de dicalcio, fase de alto ponto de fusão. Alguns grãos têm razão até 6:1, mas tornam-se mais suscetíveis à hidratação. Baixa razão resulta em fases de baixo ponto de fusão e perda de resistência a quente pode ser catastrófica. Quantidade de minerais secundários formados no grão também importante; teor de SiO2 deve ser o mais baixo possível (menos de 0,3%). Alto teor de boro (B) é crítico pois destrói a resistência a quente do grão.
Densidade do Grão
Pode variar de 3,2 g/cm³ a mais de 3,5 g/cm³. Baixa densidade = alta porosidade, tornando grão suscetível à penetração de escória.
Tamanho de Cristal
Cristais de grão grande normalmente superam grãos com tamanho pequeno devido à redução da porosidade intersticial, reduzindo chance de penetração de escória nas fronteiras de grão e diminuindo susceptibilidade do MgO à redução pelo C presente no tijolo durante serviço em alta temperatura. Processo de redução destrói tanto o C no tijolo quanto o MgO no grão, produzindo vapor de magnésio (Mg) e gás CO. Tamanho de cristal considerado grande quando superior a 140 mícrons. Tamanho de grão de MgO fundido pode exceder 1000 mícrons. Porém material de grão fundido pode ter variação em química e tamanho de cristal.
Agente de Ligação
Tijolos Mag-C são tijolos ligados a carbono com resíduo de C finamente dividido restante após coqueificação do ligante. Este resíduo mantém o tijolo unido.
Tipo de Grafita Usada
Grafita não é molhada por escórias de produção de aço, impedindo penetração de escória no tijolo e subsequente dissolução dos grãos de MgO. Grafita também é termicamente muito condutiva, transferindo calor da superfície do tijolo, reduzindo cinética de reação agressiva. Quimicamente, todas grafitas são C puro mas contêm cinza (minerais de argila nos depósitos). Grafita impura adiciona fluxos como SiO2 e Al2O3 ao tijolo, gerando apenas efeitos negativos. Grafita em flocos geralmente usada por ter maior resistência à oxidação que grafita amorfa e maior condutividade térmica. Geralmente quantidade de grafita varia de 5% a 25%; com maior teor, maior resistência à escória e condutividade térmica.
Antioxidantes
Pós metálicos adicionados a tijolos Mag-C atuam como catadores de O2, retardando oxidação da grafita e ligação de C. Melhoram resistência a quente marcadamente formando ligações complexas metálico-carbeto-óxido no tijolo.
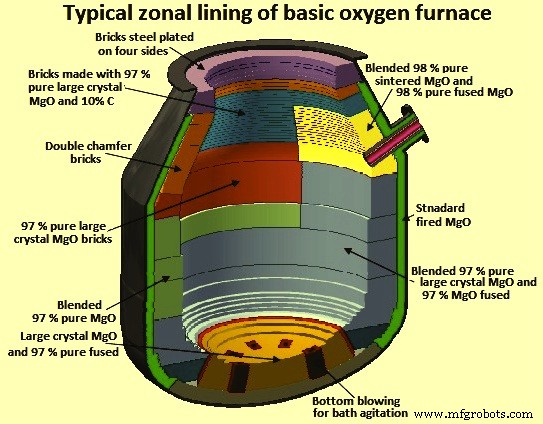
Projeto de revestimento de BOF varia de usina para usina, cada uma visando gerar revestimento que atinja vida e disponibilidade desejadas, tentando equalizar desgaste dos diferentes mecanismos nas diferentes áreas. Revestimento zonal típico mostrado na Figura 3.
Práticas de Manutenção do Revestimento
Várias práticas empregadas para aumentar vida do revestimento refratário:
Medição de Desgaste Refratário por Feixe Laser
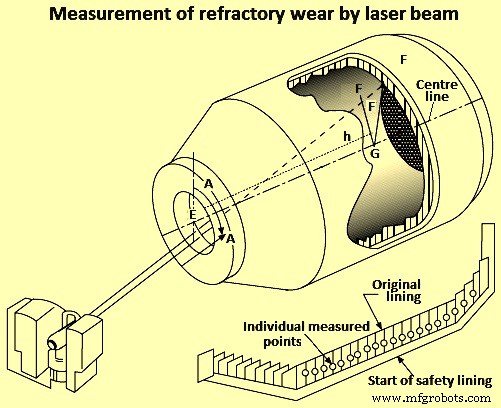
Técnica para medição de espessura do revestimento com feixe laser (Figura 4). Método amplamente usado. Feixe laser rebatido em pontos calibrados no conversor e comparado a pontos no revestimento desgastado. Análise computacional plota espessura remanescente. Útil para comparar taxas de desgaste de diferentes refratários e evitar danos ao casco. Permite identificar áreas que realmente requerem manutenção por gunning e controlar quantidade de material de gunning necessário.
Níveis de Magnésia
Nível de MgO da escória é fator muito importante para melhorar vida do revestimento. Objetivo: carregar mais MgO que o nível de saturação da escória na temperatura de operação. Maior MgO na escória também melhora característica de revestimento durante revestimento por escória e característica de aderência durante splash de escória. Fontes de MgO normalmente são fontes de magnésia de baixo custo. Material de revestimento básico usado também pode ser usado. Níveis de MgO na escória baseados nas temperaturas de vazamento.
Revestimento por Escória (Slag Coating)
Técnica de balançar o conversor para criar revestimento de trabalho de escória. Arte que requer atenção considerável durante operação. Requisitos para sucesso: (i) selecionar tipo certo de escória, (ii) condicionamento com adições certas e adequadas, (iii) balanço correto do conversor, (iv) disposição da escória quando necessário, (v) revestimento no melhor momento. Itens devem ser bem planejados e executados corretamente.
Splash de Escória (Slag Splashing)
Contribui para grande aumento na vida do revestimento. Utiliza escória residual do processo, condicionada, para fornecer revestimento na superfície refratária atuando como revestimento de trabalho no calor subsequente. Escória líquida viscosa soprada por nitrogênio (N2) de alta pressão nas diferentes partes do conversor onde adere ao revestimento de trabalho. Necessita 2-3 minutos do tempo do conversor após vazamento do calor anterior e antes do próximo. Desenvolvido para contrapor erosão e produzir revestimento congelado. Escória "splash" atua como revestimento de trabalho durante calor subsequente. Ferramenta poderosa para aumentar vida do revestimento. Envolve uso de lança de O2 para soprar N2 na escória residual. Fluxo de N2 controlado baseado na altura da lança, geralmente automatizado.
Gunning
Ajuda a atingir vida estendida no revestimento. Consiste em projetar material refratário (normalmente monolítico) nas áreas com desgaste severo como ginetes e linha de escória. Geralmente feito apenas em áreas seletivas. Pistola tipo "shooter" usada para encontrar ambiente hostil do processo. Materiais de gunning normalmente base água. Muitos estudos feitos, qualidade melhorada continuamente. Como material tem custo, quantidade de gunning deve ser balanceada com custo específico dos refratários durante produção de aço.
Revestimento do Conversor e Materiais
Normalmente duas camadas de tijolos refratários: camada de segurança mais fina para proteger o casco (150-225 mm) e camada de trabalho mais grossa (450-750 mm). Grande parte da camada de segurança dura várias campanhas de camada de trabalho. Camada de segurança fixada com anéis de retenção de aço e argamassa. Revestimento consiste nas etapas:
- Resfriar conversor após campanha e remover revestimento de trabalho gasto por meios mecânicos (máquina de desentijolamento). Refratários removidos caem rotacionando conversor para posição invertida.
- Reparar parte danificada da camada de segurança e instalar revestimento de trabalho sem argamassa.
- Instalar revestimento de trabalho com corte mínimo de tijolos em construção em anéis chaveados onde tijolo mantido no lugar pelo afilamento (face quente menor que face fria).
Condições de Desgaste e Refratários Recomendados por Zona
Fundo
Erosão por metal líquido, escória e gases. Tensões termo-mecânicas em conversor de sopro combinado devido a gradientes térmicos entre tubéras resfriadas a gás e revestimento do fundo. Revestimento Mag-C não proporciona desempenho melhorado no fundo. Em sopro profundo, desgaste mais rápido. Reparos durante campanha: construção do fundo com escória viscosa enriquecida em dolomita ou remendo com mistura de escória líquida e tijolos básicos quebrados. Operação de sopro combinado causa alta tensão no fundo; blocos refratários de MgO cozido com modificadores e impregnação de piche normalmente usados.
Tubéras do Fundo e Arredores
Sopro pelo fundo e agitação do banho através de tubéras contribui para desgaste localizado. Desgaste por fluxo turbulento de aço líquido (erosão) e tensão térmica por fluxo de gases frios. Blocos refratários Mag-C de alta densidade e baixa porosidade, ligados e impregnados com piche, baseados em MgO fundido, preferidos.
Almofada de Carga (Charge Pad)
Normalmente oposta ao orifício de vazamento. Submetida a carga de impacto por sucata caindo, às vezes pesada como topos de blocos. Aço líquido também causa erosão. Sondas de amostragem e temperatura introduzidas deste lado do vaso basculado, levando a escória em alta temperatura lavando a área. Soluções iniciais: tijolos de MgO cozido impregnados com piche. Com vidas maiores de conversor devido a materiais Mag-C, almofada tornou-se área de desgaste maior; Mag-C ligado com resina com adições metálicas usado para bom desempenho. Oferecem boa resistência a impacto, resiliência com resistência e resistência à penetração de escória pela presença de grafita.
Área de Vazamento (Tapping Area)
Submetida a erosão por aço líquido em alta temperatura e corrosão por escória líquida. Desenvolvimento refratário segue linhas da área de almofada. Materiais anteriores substituídos por Mag-C ligado e impregnado com piche com adições metálicas. Como desgaste dominante envolve ataque de escória em alta temperatura, blocos fabricados de MgO de grande tamanho de cristal tornam-se padrão. Refratários ligados e impregnados com piche dão desempenho superior devido à redução de óxidos de escória penetrantes pela ação do C na porosidade do bloco.
Zona de Cruzamento de Escória (Slag Zone Cross-over)
Área na interseção entre área inferior de vazamento e nível superior do banho estático. Muito complexa: submetida a ataque de escória, alta temperatura, erosão durante vazamento. Materiais com resistência a ataque de escória em alta temperatura e resistência à oxidação requeridos. Mag-C ligado com piche, impregnado, baseado em MgO de grande tamanho de cristal, grafita em flocos de alta pureza e contendo adições metálicas deu bons resultados. Uso de flocos de grafita de alta pureza particularmente útil pois limita "auto-oxidação" por óxidos de impureza inerentes.
Zona de Ginete (Trunnion Zone)
Mais difícil de manter pois está no eixo rotacional, incapaz de lavagem por escória. Desgaste primário por perda da face de trabalho por oxidação da ligação de C. Gunning desta área é único método prático de manutenção. Blocos refratários com alta resistência à oxidação preferidos.
Corpo Principal (Main Barrel)
Dividido em: (i) joelho (knuckle), (ii) parede lateral superior.
Joelho: Frequentemente área de maior desgaste, embora mudanças de projeto frequentemente eficazes. Submetido a severo ataque de escória, particularmente quando conversor não está soprando. Requer materiais com excelente resistência a corrosão e erosão por escória.
Parede lateral superior: Submetida a ataque de escória e extremos de ciclagem de temperatura. Materiais com boa resistência à escória usados. Revestimento também deve ser capaz de receber e reter revestimento de escória.
Linha de Escória de Amostragem (Sampling Slag Line)
Áreas do cone distribuídas dos dois lados da almofada de carga submetidas a ataque preferencial por escória quando vaso basculado para medição de temperatura e sondas de amostragem. Mag-C ligado com piche impregnado dá bom desempenho.
Cone
Submetido a erosão em alta temperatura por gases de alta velocidade carregando partículas aprisionadas. Atmosfera oxidante. Materiais Mag-C ligados com resina dão bom desempenho.
Cone Superior (Upper Cone)
Topo seis a dez anéis. Mecanismo de desgaste modificado por perda de material refratário durante remoção de escória (deskulling). Danos durante deskulling mecânico: progressivo por perda de extremidades de tijolos ou deslocamento de tijolos inteiros. Materiais com alta resiliência combinada com resistência e resistência à oxidação são pré-requisito. MgO ligado com piche impregnado, às vezes com placas metálicas co-moldadas que expandem durante oxidação e apertam anéis de tijolos, é material mais bem-sucedido.
Processo de manufatura
- Processo Básico de Oxigênio: Como Funciona a Principal Produção de Aço do Mundo
- Fabricação de Cilindros de Oxigênio: Da Matéria-Prima à Garantia de Qualidade
- Oxigênio: Da Descoberta Antiga à Potência Industrial Moderna
- Automação, Controle e Modelagem Avançados na Siderurgia a Oxigênio Básico
- Óxido de Magnésio: Chave para Estender Vida do Revestimento BOF e Reduzir Corrosão
- Forno de Otimização Energética (EOF): Tecnologia Avançada de Produção de Aço
- Prolongando a Vida do Cadinho do Alto-Forno com Revestimentos de TiO₂: Proteção Refratária Comprovada
- Sistema Eficiente de Recuperação e Limpeza de Gás para Conversores BOF
- Forno Elétrico a Arco DC: Tecnologia Eficiente de Eletrodo Único
- Otimização de Sistemas de Resfriamento de Alto-Forno para Maior Eficiência e Longevidade