



Sistema Eficiente de Recuperação e Limpeza de Gás para Conversores BOF
Sistema de Recuperação e Limpeza de Gás de Conversor BOF
Durante o processo de produção de aço no conversor de oxigênio básico (BOF), oxigênio (O₂) é soprado na carga e, devido às reações químicas no conversor, grande quantidade de gás a alta temperatura e rico em monóxido de carbono (CO) sai pela boca do conversor. Neste estágio, o gás está muito quente (temperatura ≥ 950°C) e carregado de poeira. Este gás é conhecido como gás LD, gás BOF ou gás de conversor. O gás de conversor é normalmente classificado como gás pobre em termos de poder calorífico e índice de Wobbe, mas pertence ao grupo de gases ricos quando considerado em termos de propriedades de combustão (especialmente temperatura de combustão).
Nos primórdios da produção de aço pelo processo de conversor, fumos marrons da chaminé indicavam que o conversor estava operando. Hoje, como resultado do sistema de recuperação e limpeza de gás do conversor, a operação é detectada apenas pela tocha de queima (flare).
A composição do gás varia com o processo usado, método de recuperação e, especificamente, o volume de O₂. A composição varia do início ao fim da soprada e é função do tempo de sopro. Os principais constituintes são CO, CO₂, O₂ e N₂. Composição típica por volume: CO – 55-60%, CO₂ – 12-18%, O₂ – 0,1-0,3% e o restante N₂.
Os primeiros conversores entraram em operação em novembro de 1952 (VOEST em Linz) e maio de 1953 (OAMG, Donawitz). Nos primeiros anos do processo LD, o gás de topo era completamente queimado na boca do conversor através do capuz aberto e depois resfriado na chaminé indiretamente com água ou por sistema de resfriamento por evaporação. Naquela época, produziam-se cerca de 300 kg de vapor e 250 m³ de gás de combustão por tonelada de aço bruto.
Aspectos Ambientais e Evolução dos Sistemas
Aspectos ambientais foram desafio sério para o processo de conversor na implementação industrial nos anos 1950. A fineza das poeiras no gás de escape forçou os fornecedores a desenvolver novos sistemas de despoeiramento. 1 grama de poeira de conversor tem área de superfície visível entre 300-500 m². Para evitar efeitos ópticos de "fumos marrons", a poeira deve ser reduzida a < 100 mg/m³. Para isso, sistemas úmidos e secos foram usados. O desafio tornou-se oportunidade à medida que questões ambientais cresceram, ajudando no desenvolvimento do sistema de recuperação de gás com combustão suprimida. Hoje, demandas econômicas e ambientais exigem que a energia no gás e a poeira contendo ferro sejam coletadas e eficientemente recicladas.
Geralmente, dois sistemas podem manipular o gás de topo e recuperar energia: (i) combustão parcial/total, (ii) combustão suprimida.
No sistema de combustão total (ou aberta) (já não mais em uso principal), o gás de processo do conversor é queimado no duto de gás de combustão. Uma abertura entre o conversor e a ventilação primária permite entrada de ar ambiente e combustão parcial ou total do gás. Neste caso, o gás contém ~15-20 kg de poeira/t aço líquido (tAL) e ~7 kg CO/tAL. Energia é recuperada usando calor sensível em caldeira de recuperação. Quando o gás BOF é queimado no duto, o gás de combustão é emitido e deve atender normas locais. Nos sistemas de combustão aberta há grande vazão (~1.000-2.000 Nm³/tAL) devido à introdução de ar no duto.
À medida que o volume dos conversores aumenta, equipamentos de tratamento de gás de escape tornam-se maiores. Conversores grandes adotam sistema de não-combustão por várias razões: tamanho relativamente menor do sistema como um todo, facilidade de manutenção e eficiência de despoeiramento estável. No início dos anos 1960, processos foram desenvolvidos para recuperar o gás de topo de alto poder calorífico para uso como combustível gasoso na usina. Isso foi alcançado através de combustão suprimida.
Os sistemas de combustão suprimida oferecem a melhor oportunidade para recuperação de calor e combustível. Uma saia é baixada sobre a boca do BOF durante a soprada de O₂ para reduzir infiltração de ar e inibir combustão do CO no duto. O gás rico em CO resultante é coletado, limpo e armazenado para uso posterior como gás combustível na usina. Uma caldeira de recuperação, gerando vapor de alta pressão, pode recuperar o calor sensível do gás antes de ser limpo e armazenado. Isso recupera 10-30% (0,1-0,3 GJ/tAL) da energia total. Outros 50-70% são recuperados como energia química (CO) do gás BOF. A recuperação total com combustão suprimida, recuperação de gás e caldeira pode chegar a 70-90%. Economia de energia pode chegar a 0,35-1,08 GJ/tAL com sistema sem vazamentos. Com economia de 0,92 GJ/t aço, emissões de CO₂ reduzem-se em 46 kg/t aço. A recuperação de energia reduz geração de CO₂ pelo uso de combustível fóssil e eletricidade em ~0,05 t CO₂/t aço. O gás não é coletado no início e fim da soprada devido ao baixo poder calorífico e teor de CO, sendo queimado na tocha. Assim, CO₂ é inevitavelmente emitido. Vantagem da combustão suprimida sobre sistemas abertos é menor vazão de gás, pois não ocorre combustão e não há introdução de ar adicional. Sistemas de resfriamento e limpeza são portanto menores. Também resulta em maior produtividade, pois a velocidade de sopro de O₂ pode ser aumentada e menor consumo de energia dos ventiladores. Instalar sistema especialista para otimizar coleta de gás pode economizar ~30 MJ/t aço bruto (tAB).
O equipamento instalado acima da boca do conversor tem funções de resfriar, limpar e recuperar o gás com combustão suprimida. Com combustão suprimida, recuperam-se 70-100 m³ de gás por tonelada de aço bruto com poder calorífico de 1.600-2.000 kcal/Nm³. Além disso, 80 kg/t aço bruto de vapor são produzidos se sistema de resfriamento evaporativo for adotado. O gás recuperado é misturado com outros subprodutos (gás de coqueria, gás de alto-forno) e usado na usina como combustível. Vapor é usado principalmente pela unidade de desgasificação a vácuo da metalurgia secundária.
Como o refino é feito em curto período (~35 minutos por carga), a concentração de poeira é muito alta. Em conversores de não-combustão com recuperação de gás, a concentração é 70-80 g/Nm³ na entrada do primeiro despoeirador. Conversores de não-combustão, sem queimar CO, gerenciam volume de ar de admissão pela garganta e controlam concentração abaixo do limite de explosão, recuperando CO como combustível. Tratamento de gás consiste em sistema de resfriamento e limpeza.
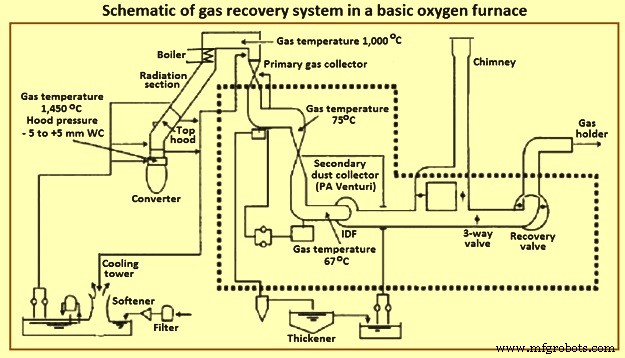
Quando o gás BOF é recuperado para uso como combustível, deve atender certos requisitos. Hoje, na maioria das aciarias BOF, o gás é recuperado como combustível introduzindo sistema de combustão suprimida. Devido a este sistema, o volume de gás gerado é ~50-100 Nm³/tAL. Isso resulta em diferenças significativas nas dimensões das instalações de despoeiramento primário. A vazão reduzida caracteriza o método de combustão suprimida, resultando em maior concentração de massa de gás bruto, e portanto a eficiência do sistema de recuperação de poeira deve ser aumentada para carga idêntica de poeira no gás limpo. Do ponto de vista de recuperação de poeira, o princípio de combustão suprimida permite uso de sistemas de despoeiramento projetados para menores vazões volumétricas, necessários para atingir maiores taxas de recuperação. Despoeiramento primário é normalmente realizado por lavadores tipo venturi (~60% das aciarias BOF) ou ESP seco e úmido (Precipitador Eletrostático). Antes do venturi ou ESP, particulados grossos são normalmente removidos por defletor. Esquema do sistema de recuperação em BOF é mostrado na Fig. 1.
Tipos de Sistemas de Combustão Suprimida
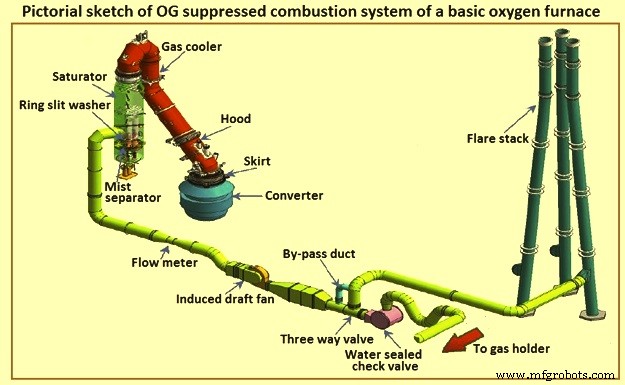
Sistemas de combustão suprimida dividem-se em dois tipos: (i) tipo OG e (ii) tipo IC (IRSID-CAFL). O tipo OG basicamente não tem espaço entre a garganta e a saia do capuz, controlando pressão na garganta fechada. O tipo IC tem um vão de vários centímetros entre a garganta e a saia (que tem diâmetro ligeiramente maior que a garganta), controlando pressão na abertura da garganta. O sistema de não-combustão mantém temperatura do gás baixa e impede entrada de ar de combustão. Logo, dispositivos de resfriamento e despoeiramento são menores que nos sistemas de combustão. Como o sistema manipula gás consistindo principalmente de CO, atenção deve ser dada à vedação para orifícios de fluxo e refrigerante e lança, controle de vazamentos na periferia dos dispositivos e purga na parte de retenção de gás.
O sistema tipo OG é frequentemente usado por sua estabilidade operacional. O sistema de resfriamento OG possibilita não apenas recuperar calor sensível do gás de escape como vapor, mas também aumentar a eficiência do ventilador de sucção induzida (IDF) baixando a temperatura do gás pelo dispositivo de resfriamento. O sistema OG é normalmente projetado para recuperar alta porcentagem do calor latente e sensível do gás de topo. Esquema pictórico do sistema OG é mostrado na Fig. 2.
O Processo
Durante a soprada do conversor para produção de aço, ar atmosférico mistura-se com o gás na boca do conversor. A quantidade de ar que entra no sistema na boca é controlada pela pressão do capuz e saia móvel. Durante o período de sopro, o estágio inicial é rico em O₂. Neste estágio a razão de ar (lambda) é 1. Neste estágio rico em O₂, o gás primário é queimado completamente e não há recuperação de gás. Após isso, inicia o estágio rico em CO onde lambda < 1. Neste estágio ocorre apenas oxidação parcial e forma-se gás de escape combustível contendo CO, CO₂ e N₂. Após isso, o estágio principal de descarburização ocorre na parte média do período de sopro. Neste estágio a razão de ar (lambda) é mantida no valor mínimo, ~0,1. Durante este período máximo gás é recuperado. No final da soprada, lambda volta a 1 e o gás gerado é queimado completamente sem recuperação.
A recuperação de gás do conversor pelo sistema de combustão suprimida tem vantagem de estrutura muito mais compacta que sistema com combustão total, sendo mais flexível para ajustes conforme requisitos do local. Durante o processo, a pressão do gás no capuz é controlada para prevenir escape de gás da boca do conversor e controlar a razão de ar (lambda). O controle do sistema é importante pois manipula gases de escape explosivos (principalmente CO). O sistema deve operar de forma segura, ter alto desempenho energético e recuperar tanto calor latente quanto sensível dos gases de escape.
O gás rico em CO saindo do conversor é primeiro resfriado no capuz indiretamente por água de resfriamento ou sistema de resfriamento evaporativo (ECS) para baixar sua temperatura nominal de 1.600-1.700°C para ~900°C. Aciarias adotando ECS recuperam parte do calor sensível na forma de vapor de baixa pressão. O resfriamento a 900°C é necessário para evitar formação de gás de água (CO + H₂) durante limpeza úmida. Sabe-se que o gás de água é altamente explosivo.
O sistema deve ter alto desempenho de coleta de poeira. O gás recuperado é limpo por plantas de limpeza tipo úmido ou seco. Mais de 90% dos sistemas atuais operam baseados em limpeza úmida. Estes sistemas atendem requisito de < 50 mg/Nm³ de poeira. No sistema úmido, o gás é limpo em lavadores venturi seguidos por eliminadores de névoa. O gás limpo é armazenado em gásometro para fornecimento estável ao sistema de distribuição após limpeza adicional no ESP ou é exaurido por ventilador IDF através de tocha após queima. Lama gerada na limpeza úmida é transportada para espessador, através de pote de selo hidráulico, canal e classificador de rake para tratamento úmido. Químicos são adicionados para coagulação e melhor separação. Transbordamento do espessador é recirculado após resfriamento e lodo processado em filtro a vácuo ou prensa para uso na sinterização.
Plantas de limpeza seca com ESP podem atingir teor de poeira < 15 mg/Nm³. Na limpeza seca, poeira grossa do gás após resfriamento em caldeira de recuperação é separada em câmara de evaporação seguida por precipitador eletrostático para remoção de poeira fina. Comparação entre plantas de limpeza seca e úmida é mostrada na Tabela 1. Plantas de limpeza seca têm bom futuro por menor consumo de energia, maior efetividade, melhor qualidade do gás de conversor e forma econômica de reciclagem da poeira.
| Tabela 1 - Comparação de plantas de limpeza úmida e seca | ||||
|---|---|---|---|---|
| Nº | Assunto | Unidade | Sistema úmido | Sistema seco |
| 1 | Teor de poeira no gás limpo | mg/Nm³ | 50 | 10 |
| 2 | Conformidade BAT | Não | Sim | |
| 3 | Consumo de energia | % | 100 | 50 |
| 4 | Separação de poeira | Úmida/lama | Seca | |
| 5 | Tratamento de água | Sim | Não | |
| 6 | Custos de investimento | % | 75 | 100 |
| 7 | Limpeza de gás após gásometro | Sim | Não | |
| 8 | Reciclagem de poeira | Sim | Não | |
| 9 | Custo de secagem para reciclagem | Sim | Não | |
Processo de manufatura
- Dominando Entrada e Saída em Java: Imprimir, Ler e Formatados Seus Dados
- Automação, Controle e Modelagem Avançados na Siderurgia a Oxigênio Básico
- Soluções Avançadas de Automação, Medição e Controle para Alto-Forno
- Otimização do Revestimento Refratário para Máxima Disponibilidade em Conversores BOF
- Produção de Aço em Forno de Indução: Tecnologia Eficiente de Fusão Elétrica
- Otimização do Gás de Alto-Forno: Geração, Utilização e Eficiência
- Otimização de Sistemas de Resfriamento de Alto-Forno para Maior Eficiência e Longevidade
- A Química por Trás da Aciaria a Oxigênio Básico (BOF)
- Turbina de Recuperação de Pressão de Topo para Gás de Alto-Forno: Otimizando Eficiência Energética
- Guia Passo a Passo para Preparar Seu Sistema de Ar Comprimido e Gás para o Inverno