



Técnicas Avançadas de Descalcificação Mecânica para Produção de Aço de Alta Qualidade
Processos Mecânicos para Descalcificação de Aço
Carepa é o produto de oxidação que ocorre durante laminação a quente. A oxidação e formação de carepa no aço é fenômeno inevitável durante laminação a quente, que envolve reaquecimento do aço em forno de reaquecimento, laminação a quente em múltiplas passagens e resfriamento ao ar nos tempos de espera entre passagens e após laminação.
A carepa formada durante aquecimento do aço às temperaturas de laminação no forno de reaquecimento é conhecida como carepa primária. Esta é removida antes da laminação a quente, geralmente para produzir produtos de aço com alta qualidade superficial e reduzir desgaste dos rolos. Contudo, carepa secundária continua a se formar na superfície descalcificada durante o tempo de espera entre passagens nos trens de desbaste e intermediários. A cor da carepa primária é geralmente azulada-escura, enquanto a secundária é azul. A carepa secundária dá ao aço aparência similar a acabamento de primer azul, sendo frequentemente confundida com primer colorido.
A carepa primária é composta por três camadas bem definidas de óxidos de ferro. Adjacente ao aço está a camada mais espessa de wüstita (FeO). A intermediária é magnetita (Fe₃O₄) e a mais externa é hematita (Fe₂O₃). As espessuras dependem de fatores ligados à laminação e disponibilidade de oxigênio na superfície do aço. A camada na superfície do aço é a mais rica em oxigênio (0,5% a 2% da espessura). A camada na superfície do metal é a mais rica em ferro (~85% da espessura). A intermediária constitui ~13% a 14,5%.
Se a carepa fosse revestimento uniforme e bem aderido, seria barreira protetora ideal. Infelizmente, não é uniforme nem bem aderida. A carepa é menos reativa (mais "nobre") que o aço subjacente; consistente com comportamento de dois metais dissimilares em contato. O aço, sendo mais reativo, oxida (enferruja) às custas da carepa. A carepa pode "estourar" da superfície, trincando o revestimento e permitindo penetração de umidade. Isso permite reação galvânica resultando em corrosão por pitting (ferrugem) no aço base.
A carepa é incômoda quando o aço deve ser processado. Necessita limpeza antes de trabalho a frio. Qualquer revestimento aplicado sobre a carepa é desperdiçado, pois sai com a carepa quando ar úmido penetra sob ela. É essencial remover toda a carepa para apresentar superfície uniforme e limpa do aço substrato para qualquer processamento posterior ou aplicação de revestimento.
Remoção de carepa é virtualmente impossível manualmente. Extremamente tediosa e demorada com ferramentas elétricas. Nenhum dos dois métodos dá boa base. Vários tipos de processos de descalcificação são usados para remoção de carepa de aços laminados a quente. Classificam-se em quatro categorias: (i) limpeza por chama; (ii) processos mecânicos de descalcificação; (iii) processo hidráulico de descalcificação; (iv) processos químicos de descalcificação. Este artigo descreve os processos mecânicos.
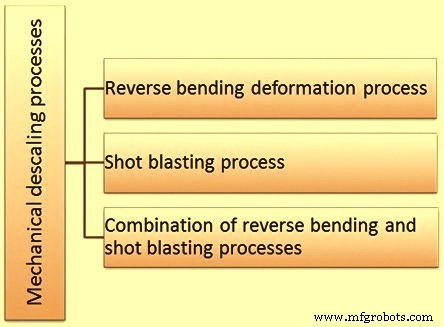
Processos mecânicos de descalcificação (Fig. 1) normalmente incluem: (i) deformação por flexão reversa; (ii) jateamento de granalha (shot-blasting); (iii) combinação de flexão reversa e jateamento. Normalmente usados para remoção de carepa de vergalhões na indústria de trefilação de vergalhões.
Processo de Deformação por Flexão Reversa
Baseia-se no princípio de que o vergalhão é dúctil e a carepa laminada a quente é frágil. Quando o vergalhão é deformado, o aço flete, mas a carepa quebra e se solta da superfície, caindo, desde que haja carepa em quantidade suficiente e deformação suficiente. O modo de deformação é principalmente flexão, mas pode incluir deformação por estiramento. O equipamento deve usar o princípio de flexão reversa de forma controlada para resultados consistentes de remoção de carepa sem afetar indequadamente as propriedades do vergalhão. Um fator importante é a quantidade total de deformação do vergalhão.
Considera-se que a deformação ótima para quebra completa da carepa varia de 8% a 10%. Menos de 8% pode resultar em quebra incompleta, deixando manchas de carepa aderente; mais de 10% geralmente não quebra carepa adicional, adicionando endurecimento por trabalho indesejável. Efeito indesejável adicional de deformação pesada (>10%) é aumento da tensão de retorno na linha de vergalhões, que pode esticar e estreitar o vergalhão, afetando programas de trefilação e exigindo mais potência do primeiro bloco para puxar o vergalhão pelo sistema de descalcificação. O objetivo de 8% a 10% é controlado pela relação entre o tamanho das polias (sheaves) usadas para flexão reversa e o tamanho do vergalhão processado.
O estiramento do vergalhão também é consideração importante. Estiramento elástico pode adicionar eficácia ao processo, enquanto estiramento plástico excessivo tem efeitos indesejáveis similares.
O equipamento de flexão reversa, embora externamente pareça simples, tem parâmetros de projeto concretos que devem ser satisfeitos para desempenho equilibrado onde a carepa é removida sem efeitos colaterais indesejados no vergalhão. Projeto adequado conforme princípios básicos do processo de quebra de carepa é fator chave para descalcificação bem-sucedida.
Equipamento adequadamente projetado remove essencialmente toda a carepa laminada a quente. Ao fazer isso, 80% a 90% da carepa grossa cai do vergalhão e se acumula no quebrador de carepa. O saldo de 10% a 20%, embora solto, continua aderido à superfície. É carepa fina, pulverulenta, retida por carga eletrostática. Se não removida, causa problemas: caixas de lubrificação contaminadas, vida reduzida da fieira, desgaste rápido do bloco de trefilação, qualidade ruim do vergalhão trefilado e redução geral da produtividade da unidade de trefilação.
Reconheceu-se cedo no desenvolvimento do processo de flexão reversa que há resultados indesejáveis em deixar resíduos de carepa fina na superfície. Tentativas iniciais de remoção foram rudimentares: amarrar panos na linha, laçar corda de sisal pesada, usar escovas para escovar resíduos.
Recentemente, equipamentos de remoção de carepa fina foram desenvolvidos para remoção de resíduos de carepa fina da superfície descalcificada. Funcionam em vários conceitos. Um conceito comum usa jatos de ar de alta velocidade; outro usa lavagem com água/secagem a ar "on-the-fly". Equipamentos baseados em ambos os conceitos não só removem o resíduo, mas essencialmente o contêm, evitando dispersão na área de trabalho e facilitando descarte posterior.
Objetivos-chave do equipamento de remoção de carepa fina para limpeza não agressiva de resíduos de vergalhões descalcificados: (i) remover resíduo usando técnicas industriais; (ii) conter material removido; (iii) mínima atenção do operador; (iv) mínima manutenção corrente; (v) baixo custo operacional.
Processo de Jateamento de Granalha (Shot Blasting)
O jateamento de granalha (também chamado jateamento abrasivo) para descalcificação de aço é processo de tratamento superficial onde a limpeza da superfície é realizada por direcionamento forçado de mídia abrasiva, em estado seco ou suspensa em meio líquido, contra a superfície do aço. Partículas abrasivas são concentradas em alta velocidade (50 a 110 m/s) de forma controlada na peça. O impacto abrasivo remove carepa e outros contaminantes superficiais.
O processo de jateamento abrasivo iniciou em 1904. É o processo mais usado hoje para descalcificação superficial de vergalhões em unidades de trefilação. É econômico e mais rápido que o processo de decapagem (pickling). A mídia abrasiva ou parte substancial pode ser reciclada.
Com jateamento, obtém-se excelente limpeza e preparação superficial. Usado normalmente para: (i) limpeza de superfícies de fundidos e forjados de ferro e aço; (ii) limpeza mecânica de chapas, vergalhões, bobinas e arames de aço; (iii) shot peening para alterar propriedades mecânicas (aumentar resistência à fadiga de molas, engrenagens); (iv) preparação de superfícies de objetos de aço para pintura ou revestimento. Jateamento para descalcificação é método comum na produção de barras brilhantes. Limpeza por jateamento é usada em quase toda indústria que usa aço: automotiva, construção, fundição, forjaria, naval, ferroviária, etc.
No jateamento para descalcificação, métodos de aplicação de materiais abrasivos se dividem em dois tipos distintos: (i) métodos secos; (ii) métodos úmidos.
Métodos Secos
Incluem: (i) método de jateamento mecânico; (ii) método de jateamento por pressão de ar.
Jateamento mecânico emprega frequentemente equipamento tipo gabinete. Disponível em versões batch, semi-automática ou automática. Tipicamente, o gabinete abriga uma ou mais turbinas (blast wheels) que direcionam o abrasivo à superfície do aço por força centrífuga. A turbina é posicionada para máxima cobertura e alta eficiência do padrão de jateamento. Abrasivo limpo, geralmente lavado a ar e classificado, armazenado em tremonha. Flui por gravidade para funil de alimentação e válvula dosadora que mede fluxo ao impulsor. O impulsor imprime velocidade centrífuga ao abrasivo, direcionado através de gaiola de controle. Esta determina direção e formato do padrão de jateamento na superfície. A turbina é geralmente encerrada em carcaça protetora para evitar descarga de abrasivos dispersos.
Como tais máquinas sofrem desgaste considerável, especialmente componentes da turbina e interiores, peças em muitos casos são de ferro fundido de alta liga, resistente ao desgaste, projetadas para fácil substituição. Tapetes de borracha pesada são usados em mesas de trabalho para amortecer choque de impacto do abrasivo. Diferentes tipos de turbinas permitem maior eficiência operacional. Em geral, velocidade do abrasivo (~50 m/s) e volume de mídia são tais que sistemas mecânicos fornecem alto nível de capacidade de trabalho por unidade de tempo. Como resultado, equipamentos de gabinete de jateamento mecânico podem ser dimensionados para aplicações de média a alta produção.
Jateamento por pressão de ar usa ar comprimido para aplicar abrasivo à superfície. Existem três métodos básicos: (i) sucção; (ii) gravidade; (iii) pressão direta.
- Sistema de sucção – Ar comprimido direcionado por jato de ar no bocal cria fluxo de ar de baixa pressão e alta velocidade na linha de sucção levando à pistola. Esta linha transporta pneumaticamente o abrasivo de tremonha coletora à pistola, onde se funde com fluxos de ar de alta velocidade. Abrasivo gasto cai em tremonha coletora onde é recolhido pela linha de sucção e recirculado pela pistola.
- Sistema de alimentação por gravidade – Usa pistola similar à de sucção, mas abrasivo é alimentado por gravidade de tremonha superior. Elimina transporte pneumático menos eficiente do sistema de sucção, substituindo por alimentação dosada mais eficiente. Problema maior vs. sistema de sucção (razão de uso infrequente) é necessidade de sistema elevador de abrasivo para retornar abrasivo gasto da tremonha coletora à tremonha de alimentação para recirculação.
- Sistema de pressão direta – Abrasivo sob pressão em vaso de pressão é dosado na linha de ar comprimido ao bocal de jateamento. Também requer sistema elevador para recirculação. É o mais eficiente em volume de ar necessário por peso unitário de abrasivo movido e produz maiores velocidades e intensidades de abrasivo. Único sistema que move abrasivo através de lanças longas e bocais laterais para descalcificar efetivamente o aço.
Método de jateamento por pressão de ar usa pressão direta ou método de indução (sifão ou gravidade).
No método de pressão direta de ar, abrasivo é alimentado de recipiente pressurizado (vaso de pressão) para mangueira de jateamento. Linha de ar comprimido é canalizada para both a mangueira e parte superior do vaso. Como pressão de ar (normalmente ~6 kg/cm²) em both é igual, permite queda livre do abrasivo através de abertura (ponto de alimentação) no fundo do vaso. Ao cair, é captado pelo ar comprimido e transportado ao ponto de operação. Para manter pressão, válvula no ponto de enchimento é mantida fechada pela pressão. Válvula dosadora no ponto de alimentação regula fluxo de abrasivo em taxa adequada ao diâmetro do bocal e pressão de ar.
No método de indução por sifão, pistola conectada a tubo de ar comprimido e mangueira flexível que transporta abrasivo. Mangueira aberta ao ar atmosférico perto da base da tremonha da máquina. Passagem de ar comprimido pela pistola e sobre mangueira cria vácuo parcial na mangueira, que "induz" abrasivo para dentro da pistola onde é propulsado pelo jato de ar. Mangueira de alimentação de borracha ~2 a 2,5 m entre tremonha e pistola. Abrasivo acelerado pelo fluxo de ar ao passar pelo bocal, mas não atinge velocidade total do fluxo de ar comprimido. Velocidade do abrasivo saindo do bocal ~40% de máquina de pressão direta. Equipamentos baseados em indução-sifão usados em ampla gama de gabinetes de jateamento abrasivo operados manualmente. Embora usados em equipamentos automáticos contínuos, geralmente limitados a aplicação de abrasivos leves.
Equipamentos baseados em indução-gravidade são muito similares aos de indução-sifão no uso de dispositivo para misturar ar e abrasivo. Com indução-gravidade, abrasivo é alimentado por gravidade de armazenamento superior. Ar entra na pistola no ponto onde abrasivo é arrastado sob vácuo parcial mais peso da gravidade. Expansão rápida do ar comprimido ao emergir da pistola dá aceleração final ao abrasivo. Sistemas indução-gravidade não são amplamente usados. Embora aplicáveis para operação contínua, geralmente empregados apenas para aplicações especializadas.
Equipamentos de jateamento seco mecânico tornam-se cada vez mais populares. Rapidez da remoção de carepa pode ser aumentada elevando velocidade das partículas abrasivas e quantidade de entrada por unidade de tempo. Instalações podem ser semi-automáticas ou totalmente automáticas com relativa facilidade. Jateamento por pressão de ar usado quando requisitos de produção baixos ou operações intermitentes são antecipados.
Métodos Úmidos
Envolvem propulsão por ar comprimido de alta velocidade de suspensão (slurry) direcionada ao aço. Suspensão normalmente consiste de abrasivo fino em água quimicamente tratada. Mantida em agitação contínua para evitar sedimentação. Como em unidades de jateamento seco de pressão direta, ar comprimido é alimentado ao vaso contendo mistura a pressão igual à da mangueira. Equalizar pressão permite que mistura alimente através de válvula de mistura na linha de ar. Fluxo de abrasivo controlado por válvula de fluxo total entre tremonha e câmara de mistura.
Equipamentos para a maioria dos métodos de jateamento abrasivo úmido são geralmente montados em gabinete e frequentemente modificados por strippers auxiliares, transportadores de saída, estações de lavagem-enxágue-secagem. Desenhos básicos incluem roda vertical, mesa giratória horizontal, shuttle com trilhos ou extensões de carro, transportadores de corrente ou correia, mecanismos autônomos de giro para eixos e peças tubulares, máquinas combinadas de tumbler-gabinete. A suspensão pode ser propulsada contra superfície por três métodos distintos:
- Por fluxo de ar comprimido que eleva a suspensão por ação de sifão e a projeta através de bocal adequado.
- Por ar comprimido que propulsa suspensão alimentada por gravidade a uma pistola.
- Por bomba centrífuga de alta pressão que produz velocidade de projeção requerida para a suspensão.
Existem várias variações de métodos de jateamento abrasivo úmido para processos especiais. Alguns resultaram em novos nomes de processos, embora categorizáveis sob jateamento abrasivo úmido. Todos classificam-se em dois tipos:
- Processo Hidro-jato (Hydro-blast) – Areia misturada com água e propulsada pela pressão da água.
- Processo Vapor-jato (Vapour-blast) – Abrasivo suspenso em líquido projetado em alta velocidade por jato de ar comprimido.
Combinação de Flexão Reversa e Jateamento
Neste processo, ambos os métodos (flexão reversa e jateamento) são usados em série na linha de trefilação. Normalmente flexão reversa primeiro, seguido de jateamento.
Tipos de Materiais Abrasivos
Variedade de materiais abrasivos em uso comum. Seleção depende principalmente de fatores econômicos, metalúrgicos e de engenharia prática. Abrasivos comuns: areia, granalha de aço (steel shot), grão de aço (steel grit), alumínio, flint/granada, esferas de vidro, carbonetos, escória, materiais orgânicos.
Granalhas de aço são grãos esféricos feitos de aço líquido por atomização (granulação). Disponíveis em diferentes tamanhos e durezas. Geralmente fabricadas de sucata de aço em forno a arco elétrico ou indução. Sucata fundida, aço líquido atomizado em granalha por jato d'água. Etapas: (i) fusão de sucata; (ii) atomização por jato d'água de alta pressão; (iii) secagem; (iv) peneiramento (separação do tamanho SAE da granalha das partículas sobredimensionadas para produção de grit); (v) espiralamento (remoção de granalhas de formato irregular); (vi) têmpera (para integridade superior de partícula com mínimas trincas de tensão); (vii) revenimento; (viii) peneiramento; (ix) embalagem.
Partículas de granalha no maior diâmetro são fendidas formando grão angular de aço (steel grit) usado como abrasivo. Granalhas são duráveis devido à baixa friabilidade. Temperam-se devido ao impacto do jateamento. Dureza aumenta com o tempo, permitindo desempenho consistente e repetível por milhares de ciclos. Como produzidas, têm dureza Rockwell 40 HRC a 60 HRC. Taxa de quebra extremamente baixa com virtualmente nenhuma produção de poeira. Usadas para desbaste pesado e acabamentos muito brilhantes, pois entregam alta energia de impacto e taxas rápidas de limpeza.
Este material abrasivo é selecionado conforme o trabalho, não apenas pelo tamanho da partícula (majoritariamente uniforme), mas também pela dureza em certa faixa. Partículas facilmente recicladas, podendo ser projetadas de 700 a 5000 vezes conforme diâmetro, tipo e dureza do abrasivo.
Processo de manufatura
- Por que Serviços de Design Mecânico São Essenciais para o Sucesso do Produto
- Manufatura Aditiva: Redefinindo Economias de Escala e Impulsionando Produção Integrada
- Projetando Fluxos de Trabalho de Processos: Harmonizando Talento Humano e Automação Robótica
- Escolha do Local Ideal para uma Siderúrgica Greenfield: Um Guia Abrangente
- Produção Avançada de Aço Inoxidável: Do Forno a Arco Elétrico às Modernas Técnicas Baseadas em Oxigênio
- Laminação de Aço: Processo de Fabricação de Precisão Explicado
- Processo CLU para Aço Inoxidável: Remoção Eficiente de Carbono e Liga
- Beneficiamento de Minério de Ferro: Processos e Técnicas Principais
- Otimizando Desempenho de Punção e Matriz com Graus Premium de Aço-Ferramenta
- Materiais Ideais para Peças Torneadas CNC de Precisão