



Laminação de Aço: Processo de Fabricação de Precisão Explicado
A laminação é o processo de deformação plástica do aço pela passagem entre cilindros. Definida como redução da área de seção transversal da peça de aço laminada, ou conformação geral dos produtos de aço, através do uso de cilindros rotativos.
Importância da Laminação
A laminação de aço é um dos processos de fabricação mais importantes. Geralmente é a primeira etapa no processamento do aço após sua produção e lingotamento, seja em lingote ou produto de lingotamento contínuo na aciaria. A laminação inicial é feita em laminador a quente onde lingotes e placas são laminados em diversos produtos: chapa, folha, tira, bobina, tarugo, perfis, trilhos, barras e vergalhões. Laminação a frio também realizada para alguns produtos. Muitos produtos laminados (trilhos, vergalhões) são usados diretamente pelos consumidores; outros são matérias-primas para operações subsequentes: forjamento, conformação de chapas, trefilação, extrusão, usinagem, fabricação. Laminação produz ampla gama de produtos. Largura varia de poucos mm a vários metros; espessura de 0,1 mm a > 200 mm. Seção laminada pode ser quadrada, retangular, redonda ou perfis. Diferentes processos de laminação na Figura 1.
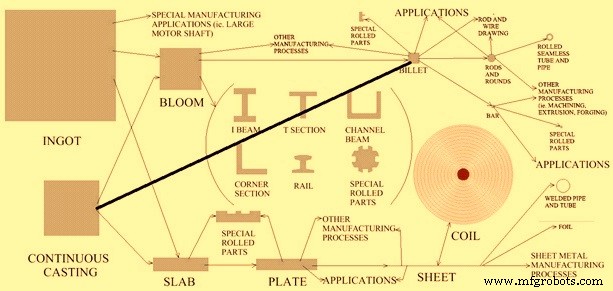
Figura 1: Processos de laminação de aços
Princípio da Laminação
Durante laminação, peça de aço submetida a altas tensões compressivas devido ao atrito entre cilindros e superfície da peça. Peça deformada plasticamente por forças compressivas entre dois cilindros rotativos constantemente. Forças atuam para reduzir espessura e afetar estrutura de grão. Redução de espessura (diferença antes/depois) = "draft" (avanço). Além de reduzir espessura, cilindros causam alimentação do material ao rotarem em direções opostas. Atrito é parte necessária, mas excesso pode ser prejudicial. Como nível de atrito deve ser controlado, lubrificação é fator importante. Para peça entrar na garganta do cilindro, componente da força de atrito deve ser ≥ componente horizontal da força normal.
Durante operação, forma geométrica da peça muda mas volume permanece essencialmente igual. Zona de laminação é área onde cilindros atuam no material; aqui ocorre deformação plástica. Fator importante: devido à conservação do volume com redução de espessura, material saindo da zona move-se mais rápido que material entrando. Cilindros rotacionam a velocidade constante; em algum ponto na zona, velocidade superficial dos cilindros e do material são iguais = "ponto sem deslizamento" (no-slip point). Antes deste ponto, cilindros mais rápidos que material; após, material mais rápido que cilindros.
Torque e potência são componentes importantes. Torque mede força aplicada aos cilindros para produzir movimento rotacional; potência aplicada ao laminador aplicando torque aos cilindros e tensão da peça. Potência gasta principalmente em quatro formas:
- Energia para deformar o aço
- Energia para superar força de atrito
- Potência perdida em pinhões e sistema de transmissão
- Perdas elétricas nos motores
Às vezes, durante laminação, tensão (força) aplicada à peça. Pode ser frontal (front tension), traseira (back tension), ou ambas. Técnica ajuda forças necessárias para laminação.
Durante laminação, deformação plástica causando redução de espessura também causa aumento de largura = "spreading" (alargamento). Quando peça tem alta relação largura/espessura, alargamento não preocupa (relativamente pequeno). Em baixa relação, aumento de largura pode ser problema. Cilindros verticais (cilindros de borda) usados para controlar alargamento e manter largura constante.
Laminação pode ser a quente ou a frio. Laminação a frio geralmente segue a quente.
Laminação a Quente
Durante laminação a quente, estrutura de grão de fundição (grãos grandes crescidos na direção de solidificação) converte-se em estrutura de grão forjado. Estrutura de fundição tem contornos de grão fracos, tornando aço frágil. Associada a defeitos: porosidade, cavidades de retração, inclusões. Durante laminação a quente (acima da temperatura de recristalização), estrutura de fundição é quebrada. Contornos antigos destruídos; novos contornos mais tenazes formados com estrutura mais uniforme. Laminação também fecha vacâncias e cavidades, quebra inclusões e distribui uniformemente. Marca distintiva: não só estrutura recristalizada, mas ocorrência simultânea de propagação de discordâncias e processos de amolecimento. Vantagens:
- Tensões de fluência baixas → forças e potência relativamente menores. Peças muito grandes deformadas com equipamento razoável.
- Ductilidade alta → grandes níveis de deformação possíveis.
- Formas complexas podem ser laminadas.
Laminação a Frio
Feita a temperatura ambiente, embora trabalho de deformação possa elevar temperatura da peça a 100–200 °C. Durante laminação a frio, bons acabamentos superficiais e resistência mecânica aumentada com controle dimensional preciso alcançados. Vantagens:
- Ausência de resfriamento e oxidação → tolerâncias mais apertadas e melhor acabamento.
- Seções mais finas podem ser laminadas.
- Propriedades finais controladas de perto. Alta resistência da laminação a frio pode ser retida; se alta ductilidade necessária, tamanho de grão controlado antes de recozimento.
- Lubrificação geralmente mais fácil.
Laminação não só para seção transversal desejada, mas também para propriedades desejadas. Laminação confere resistência e orientação de grão favorável. Processos de tratamento térmico incorporados durante laminação controlada ajudam modificação da microestrutura para dar propriedades desejadas.
Laminação Controlada
Tipo de processamento termo-mecânico integrando deformação controlada e tratamento térmico. Calor que traz peça acima da temperatura de recristalização também usado para tratamentos térmicos, tornando tratamento posterior desnecessário. Tipos de tratamentos: produção de estrutura de grão fino; controle de natureza, tamanho e distribuição de produtos de transformação (ferrita, austenita, perlita, bainita, martensita), indução de endurecimento por precipitação, controle de tenacidade. Para alcançar, processo todo deve ser monitorado e controlado de perto. Variáveis comuns: composição e estrutura do material inicial, níveis de deformação, temperaturas em vários estágios, condições de resfriamento. Benefícios: melhores propriedades mecânicas e economia de energia.
Processo de laminação permite alto grau de automação em malha fechada e velocidades muito altas, fornecendo material de partida de alta qualidade e tolerância apertada para indústrias downstream.
Cilindros em Laminadores
Cilindros usados em laminadores têm vários tamanhos e geometrias. Sofrem condições extremas: forças tremendas, momentos fletores, tensões térmicas, desgaste. Materiais selecionados para resistência, rigidez, resistência ao desgaste. Variam conforme processo específico. Materiais comuns: ferro fundido, ferro dúctil, aço fundido, aço forjado. Cilindros de aço forjado mais fortes e rígidos que ferro fundido, mas fabricação complexa. Composição de ferro e aço selecionada para processo. Aços níquel ou ligas molibdênio usados para certos processos. Em outros, cilindros de carboneto de tungstênio para resistência extrema à deflexão.
Manter folga uniforme entre cilindros é difícil porque deflectem sob carga. Resistência e rigidez são características importantes. Durante laminação, grandes forças atuam nos cilindros. Devido a estas forças, cilindros sofrem diferentes graus de deflexão. Em laminação plana (larguras maiores), efeito da deflexão é maior. Cilindros inicialmente planos. Durante operação, peça exerce força maior no centro que nas bordas. Isso causa deflexão maior no centro, dando maior espessura no centro. Para superar, cilindros retificados para serem mais grossos no centro, compensando deflexão. Espessura extra = "camber" (coroamento). Cilindro com camber = cilindro coroado (coroa parabólica). Cilindro coroado só compensa um conjunto de condições (material, temperatura, deformação).
Outros métodos de compensação: coroamento variável contínuo (CVC - Continuous Varying Crown), laminação pair cross, flexão de cilindros de trabalho. CVC envolve retificar curva polinomial de terceira ordem nos cilindros de trabalho e deslocá-los lateralmente, igualmente e opostamente. Efeito: folga entre cilindros parabólica e varia com deslocamento lateral, permitindo controle dinâmico da coroa. Pair cross usa cilindros planos ou coroados parabólicos, mas desloca extremidades em ângulo para que folga nas bordas aumente/diminua, permitindo controle dinâmico da coroa. Flexão de cilindros usa cilindros hidráulicos nas extremidades para contrabalançar deflexão.
Outra forma de superar deflexão: diminuir carga nos cilindros, aplicando força longitudinal (essencialmente trefilação). Outros métodos: aumentar módulo elástico do material do cilindro e adicionar suportes de backup.
Processo de manufatura
- Processo FINEX: Produção Avançada de Ferro Gusa usando Finos de Minério e Carvão Não-Coqueável
- Escolha do Local Ideal para uma Siderúrgica Greenfield: Um Guia Abrangente
- Processo HIsarna de Produção de Ferro: Aço Ultra-Baixo Carbono
- Técnicas Otimizadas de Laminação por Fendimento para Produção Eficiente de Barras
- Processo CAS-OB: Metalurgia Secundária Avançada com Tratamento por Argônio e Oxigênio
- Tecnologias Avançadas para Aumentar a Eficiência da Sinterização de Minério de Ferro
- CONARC: Fusão de Conversor e Forno a Arco Elétrico para Produção Superior de Aço
- Guia Completo para Fabricação de Refratários Moldados
- Tratamento Térmico do Aço: Have, Revenimento, Normalização e Cementação para Facas Duráveis
- Laminação a Quente vs. a Frio: Entendendo Processos de Conformação de Metais