



Processo CLU para Aço Inoxidável: Remoção Eficiente de Carbono e Liga
Processo CLU para Produção de Aço Inoxidável
O processo de produção de aço inoxidável tem algumas características básicas, como remoção de carbono (C), desoxidação e desulfuração. No processo de produção, estas operações são geralmente combinadas com alguma liga com material sólido, bem como controle de nitrogênio (N2). Estes requisitos são atendidos de diferentes maneiras nos vários processos implantados para produção de aço inoxidável.
O processo CLU é similar ao processo AOD (descarbonetação argônio-oxigênio) para fabricação de aços inoxidáveis. CLU refere-se ao processo Creusot-Loire Uddeholm para produção de aço inoxidável. Também usa aço líquido de um forno a arco elétrico (EAF) ou qualquer outro forno primário de fabricação de aço similar. O principal impulso para o desenvolvimento do processo CLU foi a ideia de usar vapor superaquecido como gás diluente em vez do gás argônio (Ar) usado no processo AOD. Vapor superaquecido tem sido usado como gás de processo na produção de aço inoxidável desde o início dos anos 1970, quando esta tecnologia foi desenvolvida na usina de aço Uddeholms Degerfors na Suécia. Na França, um desenvolvimento similar ocorreu dentro do grupo Creusot-Loire. O processo desenvolvido foi chamado de processo Creusot Loire Uddeholm (CLU).
O conversor originalmente usado no processo CLU era um conversor soprado pelo fundo, diferenciando-o do conversor AOD soprado lateralmente. No entanto, atualmente o processo CLU com uso de conversor soprado lateralmente também está disponível.
A primeira planta comercial usando o processo CLU foi construída em 1973 pela Uddeholm. Entre 1973 e 2003, aço inoxidável foi produzido na usina Uddeholms Degerfors em um conversor de 80 toneladas onde vapor superaquecido, Ar, N2, oxigênio (O2) e ar comprimido eram usados como gases de processo. O conversor na usina Degerfors operou por 30 anos como processo CLU para produção de aço inoxidável antes de ser desativado em 2003. Uma seção transversal do conversor CLU soprado pelo fundo é mostrada na Fig. 1.
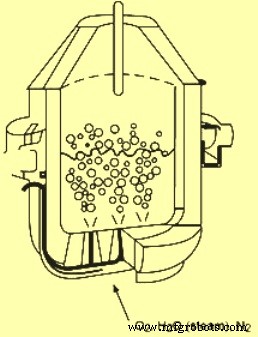
Fig. 1 Seção transversal do conversor CLU
Ao longo dos anos, a tecnologia teve expansão moderada. No total, sete plantas usaram vapor superaquecido como gás de processo industrialmente. O processo também é usado pela Samancor Ferro Metais na África do Sul para produção de ferro-cromo (Fe-Cr) de médio carbono. A Acerinox Columbus Stainless em Middleburg, África do Sul, escolheu este processo para seus dois conversores de 110 toneladas para sua planta de aço inoxidável. Entre 1995 e 2002, a Columbus Stainless usou vapor superaquecido no conversor durante o processo de refino. No entanto, em 2002, decidiu-se remover a capacidade de sopro de vapor, pois o mercado então fornecia Ar suficiente para satisfazer a demanda local e, ao mesmo tempo, alguns dos equipamentos originais da caldeira estavam desgastados. A prática de sopro de vapor superaquecido nos conversores foi reintroduzida em 2008 e tornou-se possível para a Columbus Stainless operar dois conversores com vapor simultaneamente. Segundo a gerência da Columbus Stainless, a principal motivação para reinstalar a capacidade de sopro de vapor em seus conversores foi diminuir picos de Ar e reduzir o consumo geral de Ar para adequar melhor o suprimento de Ar do mercado local.
Processo CLU
Como o processo AOD, o processo CLU também usa a técnica de diluição. O processo baseia-se no princípio de que a descarbonetação deve ocorrer a uma pressão parcial reduzida de monóxido de carbono (CO), porque o equilíbrio carbono-cromo em um banho de aço é muito dependente da pressão parcial do CO nas bolhas de gás criadas durante a descarbonetação. O equilíbrio carbono-cromo a duas temperaturas e pressões diferentes é mostrado na Fig. 2.
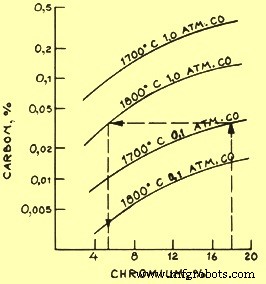
Fig. 2 Equilíbrio Carbono – Cromo a duas temperaturas e pressões diferentes
O uso de gás inerte reduz a pressão parcial de CO no banho, permitindo assim teores mais altos de cromo (Cr) em equilíbrio com teores mais baixos de C. O incentivo inicial para desenvolver a tecnologia CLU foi o desejo de reduzir a pressão parcial de CO com assistência de purga com um gás inerte mais barato e reduzir a necessidade de grandes quantidades de Ar, que é caro e cuja disponibilidade também é rara.
O período de descarbonetação consiste em injetar uma mistura de oxigênio-vapor. O fundamento para o uso de vapor no conversor reside na redução de vapor, representada pela seguinte equação:
H2O (g) + 241,9 kJ/mol = H2 (g) + 0,5 O2 (g)
O vapor se dissocia no aço, e o hidrogênio (H2) atua como gás de purga da mesma forma que o Ar no processo AOD, e o O2 atua como meio de refino. O processo de dissociação do vapor é endotérmico e retira calor do banho de aço. Isso ajuda a controlar a temperatura do banho de aço.
Em seu processo, a Creusot-Loire também analisou a possibilidade de usar tubos de sopro com proteção de combustível, o que permitiria o sopro de O2 puro e a adoção da técnica moderna para refino de aço carbono. Assim, o refino poderia ser feito em alta velocidade a partir de teores iniciais muito altos de C e silício (Si).
O uso de 1 kg de vapor superaquecido substitui 1,25 Nm³ de Ar (ou N2), 0,625 Nm³ de O2 em termos de gás de processo e 10 kg de sucata em termos de capacidade de resfriamento. O vapor superaquecido é usado principalmente para substituir refrigerantes táticos em casos onde a estratégia aplicada significa que o conversor opera próximo à sua capacidade máxima. O vapor superaquecido também pode ser usado para resfriamento em casos onde refrigerantes adequados não estão disponíveis ou não podem ser manuseados logisticamente.
O hidrogênio (H2) do vapor se dissolve no aço de forma similar ao N2. Ao contrário do N2, a remoção é, no entanto, extremamente rápida, até níveis abaixo do que é crítico no aço inoxidável. Mesmo que H2 possa ser um problema para muitos tipos de aço, para aço inoxidável não é, e níveis de H2 de 5 a 6 ppm (partes por milhão) são normais na vazamento do conversor para grau padrão de aço inoxidável 304, independente de processamento CLU ou AOD. A lingotagem de aços inoxidáveis comuns pode ser realizada bem acima de 10 ppm.
Vantagens e Outras Características do Processo
A principal vantagem do processo CLU é a temperatura operacional mais baixa no conversor (50 °C a 100 °C mais baixa) comparada com a temperatura operacional no processo AOD. A perda extra de cromo (Cr) que este processo pode acarretar pode ser contrabalançada pelo uso de uma adição extra de ferrossilício (Fe-Si) para redução da escória. As outras grandes vantagens do processo são as seguintes.
- A possibilidade de controlar a temperatura durante a descarbonetação (sem o uso de adições de resfriamento) pela variação da relação entre O2 e vapor.
- O custo do gás de diluição é baixo. Isso tem efeito significativo no custo de produção do aço inoxidável.
- O processo usa ferro-cromo (Fe-Cr) de baixo preço com altos teores de Si e C.
- A baixa temperatura operacional e o fato de o conversor ser soprado pelo fundo levam a maior vida do revestimento e menores custos refratários.
As condições de desulfuração são aproximadamente as mesmas do processo AOD. Do ponto de vista da desulfuração, um alto teor de Si é vantajoso na operação do forno a arco. No entanto, o maior teor de Si no aço líquido deve ser compensado por cal adicional para manter a basicidade da escória no ótimo.
Para eliminar o H2 dissolvido no aço no final do período de refino, cerca de 1,5 m³ de Ar por tonelada de aço é injetado.
A oxidação de Cr é maior que no processo AOD quando a descarbonetação é continuada abaixo de 0,18% C. Embora haja maior exigência de Si no processo, ainda há economia de custo devido ao menor consumo de Ar de alto preço. Além disso, o uso de vapor durante todo o período também pode resultar em teor indesejável de H2 no aço refinado se não for controlado adequadamente. Portanto, práticas adequadas devem ser desenvolvidas e mecanismos de controle incorporados no processo para o uso de várias quantidades de vapor, Ar e N2.
Parâmetros Típicos
Parâmetros e condições típicas para graus de aço inoxidável 304 e 409 para o processo CLU são dados na Tabela 1.
| Tabela 1 Parâmetros e condições típicas para grau 304 e grau 409 | |||
| Parâmetro | Unidade | Grau 304 | Grau 409 |
| Carbono alvo | % | 0,03 | 0,01 |
| Nitrogênio alvo | ppm | 350 | 100 |
| Carbono na carga | % | 1,65 | 0,96 |
| Silício na carga | % | 0,2 | 0,13 |
| Oxigênio | Nm³/ton | 27,7 | 22,4 |
| Nitrogênio | Nm³/ton | 13,5 | 1,7 |
| Vapor | Nm³/ton | 10,4 | 6 |
| Hidrogênio | ppm | 5,9 | 3,8 |
| Argônio | Nm³/ton | 7 | 17,1 |
| Silício (redução) | Kg/ton | 15,5 | 15,9 |
Processo de manufatura
- Aço Inoxidável: Propriedades, Fabricação e Aplicações Futuras
- Escolhendo o Aço Inoxidável Certo para Aplicações de Alta Temperatura
- Processo FINEX: Produção Avançada de Ferro Gusa usando Finos de Minério e Carvão Não-Coqueável
- Escolha do Local Ideal para uma Siderúrgica Greenfield: Um Guia Abrangente
- Produção Avançada de Aço Inoxidável: Do Forno a Arco Elétrico às Modernas Técnicas Baseadas em Oxigênio
- Fundição por Investimento de Aço Inoxidável de Precisão: Produção Avançada de Peças Complexas
- Passivação para Peças e Gabinetes de Aço Inoxidável: Aumente a Resistência à Corrosão
- Principais Aplicações do Aço Inoxidável em Indústrias-Chave
- Metais de Precisão Premium para Makers e Artesãos
- Dominando a Fundição de Precisão em Aço Inoxidável: Precisão, Durabilidade e Aplicações Industriais