



Entendendo a Pressão de Coquização: Causas, Efeitos e Estratégias de Mitigação
Fenômenos de Pressão de Coquização e seus Fatores de Influência
Pressão de coquização tornou-se importante devido ao uso de fornos de coque de parede dupla aquecida, verticais, tipo fenda (slot-type). Em fornos redondos tipo colmeia (beehive) e fornos de recuperação de calor, o carvão expande livremente para cima, acomodando o inchamento da carga. Em fornos tipo fenda, expansão horizontal do carvão para a parede aquecida é restrita. Existem vários casos de falha prematura de paredes durante carbonização.
A construção de fornos maiores e mais altos foi acompanhada por ocorrências indesejáveis de paredes distorcidas devido à pressão de coquização, resultando em vários estudos sobre comportamento de expansão do carvão durante carbonização. Esforços focados em desenvolver teste confiável para que misturas de carvão sejam testadas para segurança antes de uso nos fornos.
Desenvolvimento da Pressão de Coquização
Durante carbonização, carvão passa pelo estágio plástico e matéria volátil (MV) evolui durante e, em menor extensão, após este estágio. Normalmente aceito que pressão surge no estágio plástico. Na câmara do forno, duas camadas plásticas verticais paralelas às paredes de aquecimento formam-se no início. À medida que carbonização prossegue, movem-se para o centro. Simultaneamente, camadas horizontais similares formam-se no topo e base da carga. Juntam-se às duas verticais formando região contínua que envolve carvão não carbonizado, chamada "envelope plástico".
Permeabilidade das camadas plásticas é baixa no caso de carvões coquizáveis. Com carvão fortemente plástico, possibilidade de pressão estabelecer-se na zona fria de carvão não convertido. Soma da pressão interna dentro das camadas plásticas e entre elas transmitida através das camadas de coque para exercer pressão nas paredes.
Quando camadas plásticas encontram-se no centro, massa central recebe calor de ambos lados simultaneamente enquanto temperatura do carvão eleva-se por toda faixa plástica. Resulta em aceleração da taxa de coquização, levando a taxa mais rápida de evolução de gás com maior resistência à sua fuga. Resulta em valores de pico tanto em pressão interna quanto de parede.
Como camadas plásticas também formam-se paralelas às portas do forno, envelope plástico contínuo completo existe ao redor do carvão não convertido assim que carregado. MV evoluído do lado frio da camada plástica fica aprisionado no envelope. No momento em que camadas estão para encontrar-se, taxa de aquecimento aumenta e quantidade de gás evoluído aumenta, resultando em aumento de pressão. Após re-solidificação em coque, diminuição rápida de pressão ocorre devido ao desaparecimento do envelope.
Segundo outra explicação, não há calor suficiente para formação de camadas plásticas paralelas às portas. Forma-se "manga plástica" (plastic sleeve) das duas camadas principais e duas secundárias, aproximadamente retangular mas alargando perto das portas por perdas de calor (Fig. 1). Pressão resulta da pressão dos gases dentro das camadas plásticas, transmitida às paredes via coque e semi-coque já formados.
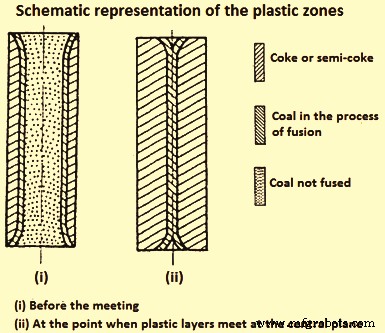
Gases evoluídos do lado mais próximo ao centro contêm alcatrão que condensa e revapora ao ser capturado pela camada plástica. Impregnação do carvão por alcatrão condensado modifica viscosidade da camada plástica. Pressão interna de gás depende muito da natureza do carvão e condições de carbonização. Parece conectada ao equilíbrio estabelecido entre inchamento da camada plástica, contração do semi-coque e, até certo ponto, compressão do carvão não carbonizado.
Fenômeno principal: pressão interna de gás dentro da camada plástica; pressão de parede resulta da transmissão da pressão de gás através de semi-coque e coque às paredes. Magnitude da pressão interna provavelmente depende da taxa de evolução de matéria gasosa dentro da camada plástica e resistência da camada ao seu fluxo, i.e., permeabilidade da camada.
Contudo, taxas de desvolatilização na faixa plástica são maiores para carvões com alto MV e ainda estes não dão altas pressões. Permeabilidade pode ser fator mais dominante no desenvolvimento de pressão interna. Como taxa máxima de evolução de MV para carvões de alto rank é próxima à temperatura de re-solidificação. Existe relação entre pressão máxima de parede e taxa de evolução do MV remanescente próximo à temperatura de re-solidificação.
Em investigação usando forno de parede única aquecida, observou-se que permeabilidade é mínima no centro da camada plástica e máxima no produto de re-solidificação. Permeabilidade considerada devida a duas contribuições: (i) porosidade aberta na zona plástica, (ii) ultra-micro-porosidade permitindo fluxo molecular, (iii) macro-porosidade permitindo fluxo viscoso. Segunda contribuição vem do fluxo após estouro de bolhas de desvolatilização. No região da camada plástica adjacente ao semi-coque, estouro de bolhas prevalece sobre formação; no centro, oposto. Transferência de massa do centro para zona adjacente ao semi-coque estabelecida por máximo de porosidade no centro.
Em carvões que dão alta pressão, observou-se que este máximo é substituído por mínimo na zona de carvão adjacente à camada plástica. Porque nestes carvões segunda contribuição (estouro de bolhas) é baixa, suportado pela ausência de máximo de porosidade no centro. Como escape de gases limitado, pressão na área da camada plástica aumenta, causando compactação do carvão, resultando no mínimo de porosidade observado.
Estudos Iniciais para Pressão de Coquização
Testes de laboratório conduzidos para assegurar segurança de misturas de carvão. Pequena quantidade em pequeno cadinho, aquecida de um lado a pressão constante ou volume constante. Teste desenvolvido em 1920 considerado primeira tentativa de determinar pressão de inchamento. 100 g de carvão aquecido em cadinho cilíndrico vertical de ferro sob condições padrão, em forno a gás. Pistão perfurado sobre carga. Movimento registrado, medição significativa: mudança de volume em porcentagem. Testes desenvolvidos em duas direções: teste de pressão constante e teste de volume constante.
Na modificação do teste de pressão constante, 80 g de carvão seco ao ar em cadinho de aço. Carga de 1 kg/cm² aplicada, expansão e contração registradas como mudanças de volume. Na modificação do teste de volume constante, 120 g de carvão seco ao ar carbonizado em cadinho de aço, pressão necessária para manter volume constante registrada.
Testes de maior escala usando vários kg desenvolvidos. Conceitos similares aos testes menores. Exemplo representativo: teste de pressão constante em larga escala, diferindo principalmente no tamanho, capacidade ~5 kg. Apenas pressões > 0,08 kg/cm² medidas. Considerado limite máximo permitido em parede de forno. Outro teste: forno "sole-heated" (aquecido pelo solo). Carga ~35 kg aquecida unidirecionalmente do solo, submetida a ~0,14 kg/cm². Movimento da laje superior acompanhado por catetômetro.
Como aquecimento nos testes acima era unilateral, fenômenos permaneciam diferentes dos fornos grandes. Devido à dificuldade de registrar pressão de parede em forno de coque, investigadores sentiram que deveriam simular condições de carbonização em forno comercial o mais próximo possível adotando aquecimento de parede dupla. Projetou-se câmara de forno em larga escala com ambas paredes móveis. Fixando uma parede, pressão exercida na outra durante carbonização medida por sistema hidráulico. Considerado protótipo de forno de parede móvel permitindo medição direta da pressão.
Vários fornos de parede móvel existem. Todos baseados em aquecimento de dois lados. Uma parede montada em trole, livre para mover, pressão desenvolvida expressa como força na parede, medida por dispositivo adequado, chamada pressão de parede. Aquecidos a gás ou eletricamente, cargas de 250 kg a 500 kg. Como em fornos de escala real, duas camadas plásticas verticais formam-se e progridem gradualmente ao centro onde se fundem.
Em um dos designs mais antigos, ~250 kg carbonizados em câmara 300 mm x 700 mm x 1100 mm. Parede montada em rolos com sistema de alavanca-peso para medir pressão. Usado para estudar pressões de carvões americanos. 300 testes, carvão britado 80% < 3 mm, carregado com baixa umidade, densidade aparente (BD) 785-850 kg/m³.
Curvas de pressão vs. tempo categorizadas em seis tipos segundo características dos carvões testados. Fig. 2 mostra exemplos. Curvas tipos 1-3: carvões/misturas normalmente seguros para fornos comerciais. Carvões tipos 2 ou 3 podem dar pressões maiores em BD mais alto. Tipos 4-6: carvões perigosos.
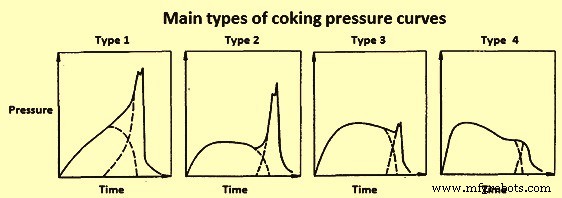
Forno maior de 400 kg usado para investigação extensiva no Centre de Pyrolyse de Marienau (CPM). Paredes de corindo, permitindo temperaturas maiores e mais resistência a choque térmico. Força na parede móvel medida por balança de extensômetro montada no exterior no centro geométrico da superfície útil. Quatro tipos principais de curvas pressão-tempo mais frequentes (Fig. 3).
Analisando forma, concluiu-se que resultam da superposição de duas curvas básicas, cada uma correspondendo a um estágio. Primeiro: formação de camadas plásticas paralelas às paredes e movimento mútuo. Segundo: coalescência das camadas no centro. Curvas tipos 1 e 2: carvões desenvolvendo altas pressões. Tipo 3: carvões de carga compactada (stamped charged) qualquer que seja magnitude. Tipo 4: carvões baixas pressões. Carvões altas pressões mostram curvas similares.
Em carvões com baixo MV, pressão subiu regularmente do início ao máximo. Outro tipo típico de alta pressão: subida rápida na primeira hora, pressão constante durante carbonização, quando camadas encontram-se novo aumento até desaparecimento do carvão plástico.
Outra abordagem: medição de pressão de gás no centro da camada plástica. Feita em fornos de parede móvel e industriais, permitindo comparações. Pressão medida por tubos introduzidos por furos nas portas ou tampas de buracos de carga.
Vários estudos de medição simultânea de pressão de gás e parede em fornos de teste. Verificou-se que pressão máxima de gás no centro relaciona-se com pico de pressão de parede. Pressão de gás aumenta com distância da parede, atinge máximo no centro no momento do encontro das camadas. Este máximo geralmente coincidia com pico de pressão de parede e sempre maior. Diferentes valores para razão pressão gás/pressão parede em diferentes estudos.
Em um estudo, notou-se que à medida que carbonização prosseguia e camada plástica movia, havia subida súbita na pressão de gás. Quando camada movia além do ponto, pressão caía rapidamente e sonda não registrava mais pressão. Quando camadas encontravam-se no centro, pressão registrada maior que em outros pontos. Razão variou de < 1 para baixas pressões a até 3 para altas.
Em outra investigação, influência de condições de carga e carbonização na pressão interna estudada, verificando que pressões internas influenciadas pelas mesmas variáveis das pressões de parede.
Em outra investigação no CPM, duas observações: (i) duas camadas plásticas formadas no início paralelas ao solo e teto, progredindo ao centro; (ii) nenhuma camada paralela às portas formada. Razão pressão gás/parede ~0,5.
Diferenças na razão entre pressão máxima de gás e pico de pressão atribuídas a diferenças em equipamento e procedimento. No forno de parede móvel, embora coquização proceda principalmente das paredes simultaneamente, coquização considerável procede do solo para cima e teto para baixo, reduzindo área das camadas que se encontram no centro. Confirmado por medição direta da área da zona plástica por empurramento prematuro. Alargamento da câmara envolve redução na pressão, mas magnitude depende da mistura, geralmente permanecendo pequena.
CPM propôs fórmula para tempo de encontro das camadas plásticas no centro: Pw/Pi = Si/S, onde Pw = pressão de parede, Pi = pressão interna, S = superfície lateral da carga, Si = área da projeção da camada plástica no plano central no momento do pico de pressão de parede. Pi > Ps, pressões interna e de parede no mesmo tempo. Si avaliado descarregando fornos de teste no momento em que duas camadas principais se juntaram. Razão k = Si/S por definição = 1 no momento da carga, durante carbonização diminui por efeitos de extremidade, zero após re-solidificação. Em forno real, efeitos de extremidade pequenos comparados à altura da parede, razão Si/S ~1, pressão de parede igual a pressão máxima de gás no centro. Sugerido: se mistura carbonizada sob certas condições em forno de teste produz pressão de parede P, pressão esperada em forno grande sob mesmas condições é da ordem de 2P.
Estabelecimento de Limites de Segurança
Vários estudos em fornos de parede móvel e escala real visavam controlar fenômeno e proteger fornos de danos por pressões excessivas. Para avaliação de mistura, teste de forno de parede móvel geralmente empregado, pressão máxima de parede usada para classificar mistura como segura ou perigosa comparando a limites previamente estabelecidos. BD da mistura no forno de teste considerado extremamente importante. Deve ser pelo menos igual à média do forno real e preferencialmente um pouco maior.
Se pressão é excessiva ou não, depende não só da pressão exercida mas do que a parede suporta. Esforços para avaliar resistência das paredes.
Requisito de resistência governado principalmente pelo pico de pressão de coquização desbalanceada exercida nas paredes durante carbonização. Pressões desbalanceadas causam flexão da parede na direção horizontal, requerida para ser estabilizada pela carga gravitacional vertical, incluindo peso do teto e parede, pois juntas na parede não têm resistência à tração consistente.
Estudo em parede de forno especialmente construída submetida a pressão lateral por prensa hidráulica. Mostrou quão baixa é resistência contra pressão lateral. Trincas iniciais apareceram quando pressão ~0,09 kg/cm² e taxa de abaulamento aumentou rapidamente ao elevar pressão a 0,13 kg/cm². Baseado nestes resultados de parede fria, sugerido limite muito baixo de 0,07 kg/cm². Limite muito baixo restringe flexibilidade na escolha de fontes de carvão, misturas e condições. Assim, comparando resultados de várias centenas de carvões carbonizados em forno de parede móvel, e considerando comportamento em fornos comerciais, seguintes limites de segurança estabelecidos:
- Carvões desenvolvendo pressão > 0,14 kg/cm²: perigosos.
- Carvões desenvolvendo pressão > 0,11 kg/cm²: podem ser perigosos quando carbonizados regularmente em fornos > 3 m.
- Carvões com pressões < 0,11 kg/cm²: seguros.
Baseado em trabalho de 1948 e 1952, British Coke Research Association (BCRA) concluiu que mistura segura se pressão em forno de teste < 0,14 kg/cm². Limite confirmado por trabalho posterior em 1956. Carregaram várias misturas em fornos comerciais no fim de vida útil e forno de parede móvel. Mediram movimento das paredes em fornos reais por aparelho especial, examinadas durante teste e após resfriamento para determinar movimento e danos. Sugeriram que deflexão elástica de paredes até 0,13 mm sem trincas. Além desse ponto, deflexão não ocorre facilmente e trincas aparecem.
Nos anos 1960-70, construção de fornos altos (6 m ou mais) tornou-se prevalente. Operados assumindo pressões < 0,14 kg/cm² seguras. Resultado: alguns casos danos refratários precoces graves. Reportou-se bateria 6 m sofreu danos progressivos, desligada após < 5 anos. Investigações incluíram análise estrutural de parede 6 m.
Estudo matemático de parede 6 m submetida a pressão lateral. Pressão lateral desbalanceada que causaria colapso calculada em pouco acima de 0,12 kg/cm². Considerando fator de carga viva recomendado 1,7 e servibilidade relativa a trincas, recomendado que pressão lateral desbalanceada permitida não exceda 0,07 kg/cm².
Fatores que Influenciam a Pressão de Coquização
Desde início dos anos 1950, fornos de parede móvel e pilotos similares usados para avaliar carvões. Testes piloto mais baratos que fornos reais e fornecem boa orientação sobre comportamento em larga escala. Maioria dos estudos sobre fatores influentes feitos usando fornos piloto.
Muitos fatores afetam magnitude da pressão. Categorizados em três: (i) características inerentes do carvão; (ii) preparação e propriedades físicas do carvão; (iii) condições operacionais do forno.
Carvão
Estudos iniciais mostraram pressões perigosas com carvões com MV base seco sem cinzas entre 16% e 30%, nunca com MV menor ou maior. Carvões fortemente expansivos consistem principalmente de carvão brilhante (bright coal); maior proporção de carvão baço (dull coal) mostra força expansiva menor. Investigações petrográficas permitem conclusões sobre grau de expansão.
Série de experimentos pela Bethlehem Steel Corp. sobre influência da composição do carvão na pressão usando forno de teste 18 polegadas (457 mm) e grande variedade de carvões simples e misturas. Encontraram relação geral entre rank do carvão (reflectância de vitrinita) e pressão (Fig. 4). Da Fig. 4: alta pressão tende a ser gerada por alguns, mas não todos, carvões de baixo MV com reflectância > 1,35%. Pressão não só aumenta com aumento de rank mas também com diminuição de teor inerte.
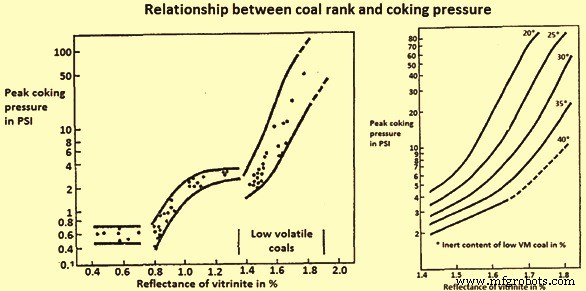
Rank e teor inerte têm interação sinérgica. Em qualquer nível de rank, pressão tende a ser menor se carvão tem alto teor inerte. Considerando apenas efeito de carvão de baixo MV, pressão gerada pela mistura aumenta com aumento de reflectância do carvão de baixo MV, acelerando quando reflectância > 1,65%. Contudo, conhecimento do rank não permite avaliar perigo de pressão com certeza. Pode-se dizer: entre 18% e 25% MV perigo grande; entre 25% e 28% ainda existe mas menor. Carvões baixo MV com reflectância > 1,65% e baixo teor inerte produzem altas pressões sozinhos ou em misturas.
Oxidação do Carvão
Oxidação reduz plasticidade máxima e estreita zona plástica. Verificou-se que oxidação de alguns carvões inicialmente aumenta pressão mas depois queda na dilatação e redução abrupta na pressão. Índice M10 aumenta.
Estudos por infravermelho (FTIR) indicam que em estágios iniciais, principais grupos funcionais formados são carbonila e carboxila. Em graus maiores, evidência indica aumento significativo de grupos éter, éster e fenólicos. Perda de propriedades plásticas atribuída a formação de ligações cruzadas éter e éster.
Efeito de oxidação ao ar de três carvões espanhóis investigado. Concluiu-se: para carvões "perigosos", oxidação aumentou perigo a máximo em certo nível, depois diminuiu abruptamente. Para carvão "seguro", nenhum efeito apreciável.
Em estudo no CPM sobre influência da oxidação na baixa permeabilidade entre 500°C e 600°C exibida por carvões alto rank, mostrou que permeabilidade aumentou com oxidação. Atribuído a aumento de volume de poros abertos em carvões oxidados. Acordo geral: difícil reduzir pressão por oxidação sem prejudicar qualidade do coque; oxidação moderada pode aumentar pressão.
Estudos de Misturas de Carvão
Série de estudos experimentais sobre comportamento de misturas e pressão. Misturas carregadas por gravidade a 3,5% umidade e britagem simples 80% < 2 mm. Conclusões:
- Carvão dando pressão média sozinho afeta pressão de carvão perigoso quase linearmente como função da composição.
- Carvões alto MV sem pressão diminuem pressão mais rapidamente que proporcionalmente à quantidade adicionada. Mais efetivos na redução. Efetividade maior quanto menor o rank.
- Semi-antracito (baixo MV) comporta-se diferentemente. Se britado com mistura, efeito na redução de pressão marcado mas deterioração marcada na qualidade do coque. Se britado separadamente (95% < 1 mm), adição de 15% suficiente para diminuir pressão e qualidade do coque apenas ligeiramente reduzida. Semi-antracito (inerte) aumenta viscosidade durante fusão, prejudicando coesão. Reduz contração do semi-coque; com adição de carvões alto MV, contração aumenta.
Observou-se que misturas dão pressão maior que carvões individuais sozinhos. Ocorre quando carvão ligeiramente fusível, baixo MV, associado a carvão muito fusível. Condições fluidas permitem que caráter perigoso do baixo MV se expresse.
Na BCRA, verificou-se que, quanto a desenvolvimento de pressões de inchamento, comportamento de mistura binária depende largamente do caráter do carvão em excesso na mistura. Estudos sobre efeitos de mistura concluíram:
- Pressão ocorre apenas com misturas MV < 24%.
- Adição de 30% carvão fracamente coquizável diminui consideravelmente propriedades perigosas de carvão baixo MV.
- Em misturas alto/baixo MV, diminuição de pressão ocorre ao aumentar porção de alto MV.
- Em misturas ternárias com MV similar, adição de 15% carvão quase não coquizável previne desenvolvimento de qualquer pressão.
Efeito da Adição de Piche
Diminuição da disponibilidade de carvões alto rank levou a maior interesse em aditivos de piche em misturas para coque metalúrgico. Piche comporta-se como agente de ponte, melhorando resistência do coque resultante. Piche: (i) modifica estado plástico, associado a reações de transferência de H₂ do piche a radicais livres estabilizando estado plástico; (ii) alarga camada plástica; (iii) aumenta evolução de MV. Adição de piche tende a aumentar pressão, mas magnitude depende da natureza do carvão.
Efeito de Inertes
Pequenas proporções de inertes reduzem consideravelmente pressão, mas tamanho de partícula tem efeito muito grande. Inertes podem ter vários efeitos: (i) efeito diluente, pois não mudam de volume, espaço para inchamento do carvão aumenta; (ii) efeito de tamanho: se inerte mais fino que carvão, aumenta finura média, diminuindo pressão; (iii) ação específica: inertes absorvem certa quantidade de alcatrão e betume, reduzindo fluidez e inchamento, quanto mais finos e porosos, maior efeito; (iv) modificam contração da carga após re-solidificação; (v) podem aumentar permeabilidade da camada plástica.
Na BCRA, estudo sobre adição de pó de coque (coke breeze) na pressão. Pressão média de parede diminui com aumento de proporção de pó. Em outra série, com até 30% pó grosso, pressão interna máxima diminui com > 5% pó, enquanto pressão máxima de parede não reduz apreciavelmente até > 10%.
Patente para redução de pressão sugere adição de 2% a 8% de flocos formados de serragem ou outros inertes. Ação dos flocos: disruptura das camadas plásticas na carga, fornecendo passagem para gases.
Efeito da Adição de Óleo
Adição de óleo em misturas muda BD a umidade constante e diminui pressão. Óleo atua como diluente, redução alcançada sem danificar propriedades mecânicas do coque. Observou-se que adição de óleo antraceno diminui pressão de parede consideravelmente enquanto máximo de pressão observado em temperatura muito baixa, < 300°C. Atribuído a "efeito balão": voláteis do óleo formados em baixas temperaturas ficam aprisionados entre camadas plásticas em avanço, acumulando e desenvolvendo pressão.
Efeito da Umidade
Aumento de umidade na carga diminui pressão diminuindo BD. Cargas úmidas tornam carbonização muito desigual e perturbada. Vapor age nas partículas afetando capacidade de absorver produtos de pirólise líquidos. Umidade rompe zona plástica em diferentes pontos, viajando ao longo da parede até espaço livre de gás. Resultado: camada plástica altamente deformada.
Encontro das camadas plásticas espalha-se cronológica e localmente sobre seções individuais. Pressão na parede manifesta-se apenas de forma reduzida. Por outro lado, carbonização de cargas pré-aquecidas: camadas formadas convergem com faces paralelas às paredes e praticamente encontram-se sobre todo comprimento e altura da câmara, pressão atinge máximo.
Durante carbonização em fornos tipo fenda, teor de umidade através da carga sobe constantemente, comparado à umidade original, pois umidade destila em direção ao centro.
Vários investigadores medindo pressão interna em fornos reais registraram pico coincidindo com temperatura atingindo 100°C no centro. Pico chamado pico de água ou vapor, atribuído ao fato de vapor não mais condensar nesta região e ter que ser expelido. Eventualmente aprisionado no envelope plástico.
Em estudo, pressão média do pico de água depende apenas da umidade do carvão e diminui com aumento de umidade, sugerindo BD como fator importante.
Efeito da Densidade Aparente (BD)
BD considerada variável mais importante afetando pressão. Aumentando BD, mistura segura pode desenvolver pressões muito altas. Vários estudos provaram que perigo de dano ao forno aumenta com maiores densidades de carga. Com construção de fornos grandes, influência de BD no grau de expansão torna-se mais importante pois carga torna-se mais densa pela maior altura de queda durante carga.
Em estudos sobre influência de BD, vê-se falta de acordo sobre natureza da relação funcional entre pressão de parede de forno de teste e BD. Alguns: logaritmo da pressão com BD dá linha reta com inclinação; outros: relação melhor representada por curva. Outro: em densidades > 800 kg/m³ (seco), taxa de aumento de pressão com BD aumenta.
Em estudo na BCRA, mostrou que pressão de gás também exibe mesma variação com BD que pressão de parede. Concluiu que dada mudança de BD produz dada mudança de pressão independentemente do método empregado para controle de BD.
Em trabalho mais recente sobre influência de BD, mistura única usada com diferentes BDs. Variações alcançadas de formas diferentes: adição de óleo, pré-aquecimento, variações de umidade. Verificou-se que BD tem grande influência e é provavelmente fator mais importante afetando pressão desenvolvida por qualquer carga de carvão ou mistura.
Efeito do Tamanho de Partícula
Quando partículas de carvão diferindo em tamanho aquecidas, condições para transporte de produtos gasosos de pirólise do centro da partícula à superfície diferem. Maior o tamanho, maior pressão desenvolvida internamente como resultado da pirólise da massa orgânica. Promove condensação que exerce grande influência nas mudanças térmicas subsequentes. Verificou-se que temperatura inicial de amolecimento aumenta e faixa plástica torna-se menor à medida que tamanho diminui, mas viscosidade da massa plástica aumenta.
Difícil analisar separadamente influência de BD e tamanho de partícula. Sabe-se que aumento de finura da mistura envolve redução de densidade de carga e redução de pressão. Influência independente da britagem estudada. Examinou-se influência do grau de finura geral da mistura, grau de finura de cada constituinte (britagem diferencial) e efeito do modo de britagem (forma da curva de distribuição). Verificou-se que em densidade praticamente constante, tamanho de partícula tem efeito muito marcado, britagem fina reduzindo pressão.
Britar constituintes separadamente não parece apresentar vantagem particular. Estudo mostrou que britagem sistemática pode em certos casos ter efeito específico: no mesmo grau de finura, pressão menor que com britagem simples. Conclusão: pressão depende muito da proporção de partículas grossas (> 2-3 mm).
Examinando ação simultânea de BD e britagem, verificou-se que efeito de um fator depende do nível do outro. Efeito de densidade maior, mais grossa a britagem; similarmente, efeito de britagem mais pronunciado, maior a densidade.
Efeito da Largura do Forno
Efeitos de mudanças na largura da câmara, estudados usando fornos piloto na pressão de parede, não consistentes. Na faixa 150-330 mm, largura parece ter efeito substancial com diminuição de pressão com aumento de largura. Para larguras maiores, efeito pequeno ou desprezível.
Na BCRA, usando dois fornos com larguras 300 mm e 426 mm, nenhuma diferença significativa entre pressões desenvolvidas por dado carvão sob condições similares de BD e temperatura de chaminé.
Em um estudo, boa correlação entre pressões em fornos 150 mm e 300 mm. Razão área plástica/área de parede ~mesma para ambas.
Valor de pressão medido em forno de parede móvel associado à razão K = área zona plástica/área parede de aquecimento. Quando largura aumenta, tempo de carbonização aumenta. Mais tempo para carbonização progredir simultaneamente do solo para cima e teto para baixo, camada plástica final tem área menor em forno largo que em estreito. Confirmado por medição direta da área da zona plástica por empurramento prematuro. Alargamento envolve redução na pressão, mas magnitude depende da mistura, geralmente permanecendo pequena.
Efeito da Temperatura da Chaminé
Aumento de temperatura da chaminé aumenta taxa de aquecimento que por sua vez: (i) desloca temperaturas de amolecimento e re-solidificação para valores maiores, alargando faixa plástica; (ii) aumenta fluxo de gás liberado nas camadas plásticas; (iii) aumenta espessura da camada plástica; (iv) reduz viscosidade. Aumento também reduz espessura da camada plástica devido ao aumento do gradiente de temperatura. Estes efeitos atuam em direções opostas, efeito final pode ser muito pequeno ou insignificante. Estudando este efeito, BCRA encontrou que com duas misturas e um carvão, maiores taxas de aquecimento resultaram em algum aumento de pressão de parede. Com um carvão, oposto observado; com dois outros, nenhum efeito óbvio.
Em estudo testando duas misturas em três níveis: 1020°C, 1120°C, 1200°C, uma mostrou aumento em ambas pressões com aumento de temperatura; efeito com outra não significativo.
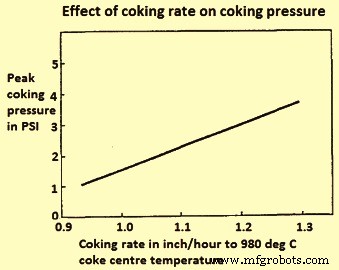
Em outra investigação, influência da taxa de coquização na pressão de gás em fornos comerciais estudada, concluindo que taxas aumentadas não aumentaram significativamente pressão das misturas para faixa usada (centro atingiu 900°C em 12,3 a 18,3 horas).
Outros investigadores encontraram que coquização em taxas maiores aumenta pressão consistentemente (taxa baseada no tempo para atingir temperatura de massa de coque no centro de 980°C) (Fig. 5).
Processo de manufatura
- Exibir Temperatura, Umidade e Pressão do BME280 em Touchscreen Nextion
- Medição Precisa de Temperatura, Pressão e Altitude com BMP280 e Arduino UNO
- Sensor de Pressão e Data Logger Baseado em Arduino para Monitoramento Preciso da Pressão do Ar
- Escória de Alto-Forno: Essencial para Operação Ótima do Forno
- Ferro Reduzido Direto (FRD): Técnicas de Produção e Processos Industriais
- Maquinaria CNC: Desbloqueando Eficiência e Precisão na Engenharia Industrial
- Entendendo Fresadoras: Tipos, Funções e Aplicações
- Dominando a Soldagem por Arco de Pinos: Técnicas, Aplicações e Benefícios
- Guia Completo de Processamento e Fabricação de Plásticos
- O Chassis do Carro: Estrutura Central e Por Que Importa