



Defeitos Comuns no Lingotamento Contínuo de Aço: Causas e Prevenção
Defeitos em Aços Lingotados Continuamente
O lingotamento contínuo (LC) é o processo que converte aço líquido em produto sólido principalmente na forma de placa (grossa ou fina), bloco ou lingotes. É uma das tecnologias progressivas de fabricação de aço que produz um produto fundido de seção transversal desejada em comprimento indefinido. O processo de LC requer estrita observância de procedimentos operacionais, normas tecnológicas e técnicas avançadas de produção e controle. Apesar destas medidas, a ocorrência de defeitos no produto de LC não pode ser totalmente descartada. A formação e o tipo de defeitos dependem do estado do equipamento da máquina de LC, da forma e tamanho do produto fundido, do grau de aço, das condições tecnológicas de vazamento, como temperatura e velocidade de vazamento, oscilação e resfriamento do molde, a qualidade e propriedades do pó de vazamento, etc.
Um defeito em um produto de LC pode ser definido como um desvio na aparência, forma, dimensão, macroestrutura e/ou propriedades químicas quando comparado com as especificações dadas nas normas técnicas ou quaisquer outros documentos normativos em vigor. Defeitos são detectados após o vazamento no produto de LC através de inspeção visual de sua superfície nas camas de resfriamento, pela verificação da qualidade superficial novamente por inspeção visual nas camas de inspeção, ou pela verificação da análise química e macroestrutura das amostras de teste nos laboratórios.
Os defeitos nos produtos de LC gerados durante o processo de solidificação e resfriamento levam a perda ou desvio de material de primeira qualidade para processamento ou venda adicional. Para prevenir estas perdas, é necessário analisar as causas da ocorrência de defeitos para tomar ação preventiva adotando tecnologias metalúrgicas preventivas e soluções construtivas. Também é necessário segregar e remover produto defeituoso do material de primeira qualidade.
Um defeito nem sempre é consequência de uma causa única. Muitas vezes, o defeito é resultado de múltiplas causas interativas que dependem de um número variável de parâmetros. Defeitos similares podem ter uma ou mais razões diferentes, enquanto defeitos diferentes podem ter uma ou mais causas comuns.
Defeitos dos produtos de LC são formados durante o processo de produção devido a vários fatores que incluem fatores relacionados ao material, velocidades e temperaturas de vazamento, oscilação do molde, pó de vazamento, coeficiente de segregação de elementos solutos, transformação de fase, e tensões mecânicas e térmicas. Tensões mecânicas são criadas devido a atrito, pressão ferroestática, operações de curvatura e endireitamento, e pressão dos rolos. Tensões térmicas são devidas a resfriamento não uniforme no molde e/ou zona secundária. Controlar o fluxo de água impingindo a superfície do fio e minimizar o reaquecimento do fio pode reduzir as tensões térmicas.
Fatores relacionados ao material incluem transformação de fase delta para gama, alto enxofre e baixa relação manganês/enxofre, alto potencial de oxigênio do aço líquido, alto superaquecimento, e presença de inclusões no aço líquido. Na transformação de delta (ferrita) para gama (austenita), mudanças de volume e deformações ocorrem, que diminuem a taxa de transferência de calor da casca solidificada para o molde. Isso resulta em espessura não uniforme da casca de aço solidificado. Aços com teor de carbono de 0,09% a 0,15%, chamados aços peritéticos, são suscetíveis à formação de defeitos, geralmente trincas longitudinais.
Altas velocidades de vazamento diminuem a espessura da zona de resfriamento, que pode romper em condições extremas. O enfraquecimento da zona de resfriamento também é apoiado pela presença de partículas não metálicas grossas e marcas de oscilação. Altas temperaturas de vazamento (maior superaquecimento) aumentam as temperaturas superficiais do fio. A pele formada torna-se superaquecida e então tensão térmica e de tração é criada, causando formação de trincas e defeitos da pele.
A temperatura de vazamento do aço líquido deve ser mantida acima da temperatura de liquidus. A diferença entre a temperatura de vazamento e a temperatura de liquidus é chamada de superaquecimento. O superaquecimento do aço líquido desempenha papel importante na formação de defeitos e é necessário controlá-lo.
Deformações mecânicas resultam de lubrificação insuficiente e durante endireitamento do fio. Elas atuam nas direções longitudinal e transversal. A tensão térmica atua na direção transversal quando o fio é resfriado rapidamente e esta é a causa da formação dos defeitos.
A oscilação regular do molde previne o metal fundido de grudar no molde. Em uma baixa frequência de oscilação do molde, a pele pode romper, ou trincas superficiais e marcas de oscilação podem ser formadas. A formação de defeitos pode ser evitada por uma frequência de oscilação do molde aumentada e uma velocidade de vazamento estabilizada.
Existem vários defeitos que podem ser encontrados em um produto de LC. Os defeitos nos produtos de LC surgidos durante o processo de lingotamento contínuo de aço podem ser classificados como: (i) defeitos superficiais, (ii) defeitos internos, (iii) defeitos de forma, (iv) defeitos mecânicos, e (v) desvios da composição química prescrita do aço.
Defeitos superficiais podem ser trincas longitudinais na face central e nos cantos, trincas transversais na face central e nos cantos, e marcas de oscilação profundas. Defeitos internos podem ser trincas no ponto médio, trincas no ponto triplo, trincas na linha central, trincas diagonais, segregação central e porosidade, inclusão de fluxo de vazamento, e bolhas. Defeitos de forma são losangicidade e ovalidade longitudinal.
Defeitos superficiais em produtos de LC necessitam de retificação superficial cara e demorada, e em casos graves, até mesmo rebaixamento ou rejeição. O pátio de recondicionamento é frequentemente um gargalo no processo, e o custo associado à remoção destes defeitos por retificação também é alto.
As trincas são aberturas encontradas na superfície do produto de LC com comprimento e profundidade variáveis e às vezes podem se estender por todo o produto de LC em um fio ou até mesmo em toda a carga. As trincas nem sempre são retas. Às vezes são interrompidas e continuam em zigue-zague. Levando em conta a direção em que são formadas, as trincas são chamadas longitudinais, transversais ou em estrela.
Alguns dos defeitos de LC são descritos abaixo.
- Trincas longitudinais – São formadas na direção de extração do aço. A presença deste defeito causa rejeição do produto de LC. Trincas longitudinais ocorrem principalmente devido a: (i) resfriamento primário não uniforme no molde, (ii) fluxo turbulento de aço líquido e variação do nível do menisco no molde, (iii) resfriamento secundário não uniforme ou muito intensivo, (iv) variação no coeficiente de condutividade térmica ao longo do comprimento do molde causando desgaste desigual e avançado do molde, (v) vazamento de aço líquido com alto superaquecimento, (vi) alta velocidade de vazamento, e (vii) uso de pó de vazamento com características inadequadas.
- Trincas transversais – Estas trincas geralmente aparecem devido às tensões na direção longitudinal do fio. Normalmente estas trincas são retificadas dentro dos limites permissíveis prescritos, desde que não sejam profundas. Trincas transversais aparecem devido a: (i) tensões térmicas, (ii) variação no nível do menisco, (iii) presença de segregação no fundo da marca de oscilação, e (iv) atrito do fio no molde.
- Trincas de canto – São trincas presentes na borda do produto de aço fundido. Aparecem devido a altas variações de temperatura no aço líquido, maior teor de alumínio no aço, maior nível de enxofre no aço, temperatura de canto não uniforme, atrito excessivo nos cantos durante o vazamento devido à distribuição não uniforme do pó de vazamento, e menor superaquecimento do aço.
- Trincas em estrela – Estas trincas são muito finas e causadas pela natureza frágil do fio a altas temperaturas. São visíveis apenas em superfície livre de carepa. A superfície é geralmente retificada localmente para remover o defeito. Resfriamento local intenso e presença de cobre no contorno de grão austenítico causam trincas em estrela. Para evitar trincas em estrela no produto fundido, é necessário ter: (i) correlação correta entre o fluxo de spray e a velocidade de vazamento, (ii) uma camada uniforme de pó de vazamento derretido entre o fio e o molde, (iii) resfriamento secundário moderado do fio para evitar aumento da tensão térmica.
- Depressões – São deformações locais na superfície fundida. Depressões podem ser longitudinais ou transversais. Depressões longitudinais aparecem como valas rasas orientadas ao longo do comprimento do produto fundido. Ocorrem devido à transferência de calor não uniforme no molde. Estas depressões podem ser controladas por resfriamento uniforme no molde, centragem do jato de aço líquido no molde, controle das flutuações do nível de aço no molde, uso de pó de vazamento com viscosidade e características de fusão adequadas, e monitoramento regular do grau e uniformidade do desgaste do molde. Depressões transversais podem ocorrer ciclicamente ao longo do comprimento do fio. Aços peritéticos com baixo carbono e alto manganês e aços inoxidáveis são sensíveis a este defeito. As depressões transversais podem ser causadas por flutuações no nível do molde, grande quantidade de pó de vazamento, e pela turbulência do aço no nível sub-menisco. Estas depressões são controladas pelo controle do nível de aço no molde, conicidade adequada do molde, uso de pó de vazamento com viscosidade e características de fusão adequadas, e posicionamento adequado do bico de entrada e seu suporte.
- Bolhas – São cavidades na superfície externa do produto fundido e frequentemente associadas a inclusões. São causadas por presença de gases no aço, umidade e qualidade do pó de vazamento, variação no nível do molde, presença de umidade no revestimento refratário do cadinho. Bolhas são controladas por desoxidação suficiente do aço, uso de pó de vazamento seco, uso de pó de vazamento compatível com o grau de aço, temperatura e velocidade de vazamento, controle de flutuações do nível do molde, controle da profundidade de imersão do bico, evitando alto superaquecimento e evitando espuma de escória ao redor do bico.
- Interrupções na continuidade física do produto fundido – Este defeito ocorre quando há uma pausa no processo de vazamento. Frequentemente ocorre quando há mudança de carga durante operação em modo sequência. Este defeito é causado por uma curta interrupção do processo de vazamento e ocorre quando há mudança súbita na velocidade de vazamento causada por variações de temperatura do aço no cadinho, por variações de nível de aço no molde, entupimento do bico devido a altos níveis de alumina, ou por variações do modo de vazamento. As medidas corretivas são manutenção de velocidade de vazamento constante, faixa estreita de variação de temperatura no cadinho, e nível de aço no cadinho dentro dos limites prescritos.
- Defeitos de manchas de escória – Este defeito é causado pela penetração de escória do cadinho no produto fundido. É causado por alto nível de escória no cadinho, aumento na porcentagem de oxigênio ativo no aço, abaixamento do nível de aço no cadinho resultando em entrada de escória no molde, e alta viscosidade do pó de vazamento.
Alguns dos defeitos de vazamento em uma placa e um lingote são mostrados na Fig. 1
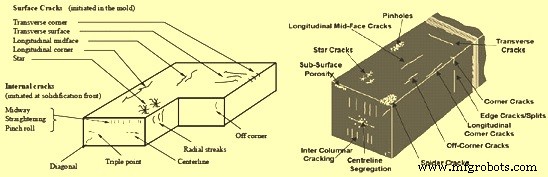
Fig. 1 Alguns defeitos de vazamento em placa e lingote
Processo de manufatura
- Detecção e Controle de Inclusões em Aço Lingotado Continuamente para Qualidade Superior
- Otimização da Fundição Contínua com Resfriamento por Névoa de Ar: Eficiência e Qualidade
- Pós de Molde para Lingotamento Contínuo Premium para Produção Superior de Aço
- O Tundish: Chave para Qualidade no Lingotamento Contínuo de Aço
- AMPCO® 25 Fundição Contínua: Liga de Alto Desempenho para Fabrico de Matrizes de Precisão
- Liga AMPCO® 18 de Fundição Contínua – Resistência Superior, Fadiga e Tratamento Térmico
- AMPCO® 22 Fundição Contínua – Liga Duplex com Dureza, Compressão e Resistência ao Desgaste Excepcionais
- AMPCO® 21 Fundição Contínua – Liga de Alta Resistência ao Desgaste
- AMPCO® 18.23 Bronze Fundido Contínuo: Resistência Superior e ao Desgaste
- Fundição de Ferro Fundido Explicada: Composição, Cor e Prevenção de Trincas