



Helicóptero: Aeronave Rotativa Versátil para Decolagem Vertical e Voo Estacionário de Precisão
Introdução
Helicópteros são classificados como aeronaves de asa rotativa, e sua asa rotativa é comumente chamada de rotor principal ou simplesmente rotor. Diferente das mais comuns aeronaves de asa fixa como biplanos esportivos ou aviões de linha, o helicóptero é capaz de decolagem e pouso vertical diretos; também pode pairar em posição fixa. Estas características tornam-no ideal para uso onde o espaço é limitado ou onde a capacidade de pairar sobre área precisa é necessária. Atualmente, helicópteros são usados para pulverizar culturas, aplicar pesticidas, acessar áreas remotas para trabalho ambiental, entregar suprimentos a trabalhadores em plataformas de petróleo marítimas remotas, fotografar, filmar filmes, resgatar pessoas presas em locais inacessíveis, transportar vítimas de acidentes e combater incêndios. Além disso, têm numerosas aplicações de inteligência e militares.
Numerosos indivíduos contribuíram para a concepção e desenvolvimento do helicóptero. A ideia parece ter origem biónica, significando que derivou de tentativa de adaptar fenômeno natural — neste caso, o fruto bifurcado giratório da árvore bordo — a design mecânico. Esforços iniciais para imitar vagens de bordo produziram o helicóptero de brinquedo, popular na China e na Europa medieval. No século XV, Leonardo da Vinci, renomado pintor, escultor, arquiteto e engenheiro italiano, esboçou máquina voadora que pode ter sido baseada no helicóptero de brinquedo. O próximo esboço sobrevivente de helicóptero data do início do século XIX, quando o cientista britânico Sir George Cayley desenhou aeronave de rotor gêmeo em seu caderno. No início do século XX, o francês Paul Cornu conseguiu levantar-se do solo por alguns segundos em um helicóptero inicial. No entanto, Cornu foi limitado pelos mesmos problemas que continuariam a atormentar todos os primeiros projetistas por várias décadas: ninguém ainda havia concebido motor que gerasse empuxo vertical suficiente para levantar tanto o helicóptero quanto qualquer carga significativa (incluindo passageiros) do solo.
Igor Sikorsky, engenheiro russo, construiu seu primeiro helicóptero em 1909. Quando nem este protótipo nem seu sucessor de 1910 tiveram sucesso, Sikorsky decidiu que não poderia construir helicóptero sem materiais mais sofisticados e dinheiro, então voltou sua atenção a aeronaves. Durante a Primeira Guerra Mundial, engenheiro húngaro Theodore von Karman construiu helicóptero que, quando amarrado, conseguia pairar por longos períodos. Vários anos depois, espanhol Juan de la Cierva desenvolveu máquina que chamou de autogiro em resposta à tendência de aviões convencionais perderem potência do motor e caírem durante pouso. Se pudesse projetar aeronave em que sustentação e impulso (velocidade à frente) fossem funções separadas, Cierva especulou, poderia contornar este problema. O autogiro que subsequentemente inventou incorporava características tanto do helicóptero quanto do avião, embora se assemelhasse mais ao último. O autogiro tinha rotor que funcionava como moinho de vento. Uma vez posto em movimento por taxiamento no solo, o rotor podia gerar sustentação suplementar; no entanto, o autogiro era propulsado principalmente por motor de avião convencional. Para evitar problemas de pouso, o motor podia ser desconectado e o autogiro trazido suavemente ao repouso pelo rotor, que pararia gradualmente de girar quando a máquina alcançasse o solo. Popular durante os anos 1920 e 1930, autogiros cessaram produção após refinamento do helicóptero convencional.
O helicóptero foi eventualmente aperfeiçoado por Igor Sikorsky. Avanços em teoria aerodinâmica e materiais de construção foram feitos desde o esforço inicial de Sikorsky, e em 1939 ele decolou em seu primeiro helicóptero operacional. Dois anos depois, design aprimorado permitiu que permanecesse no ar por hora e meia, estabelecendo recorde mundial de voo sustentado de helicóptero.
O helicóptero foi posto em uso militar quase imediatamente após sua introdução. Embora não utilizado extensivamente durante a Segunda Guerra Mundial, o terreno de selva tanto da Coreia quanto do Vietnã motivou uso generalizado do helicóptero durante ambas guerras, e refinamentos tecnológicos tornaram-no ferramenta valiosa durante a Guerra do Golfo Pérsico também. Nos últimos anos, no entanto, a indústria privada provavelmente contabilizou o maior aumento no uso de helicópteros, pois muitas empresas começaram a transportar seus executivos via helicóptero. Além disso, serviços de translado de helicóptero proliferaram, particularmente ao longo do corredor urbano do nordeste americano. Ainda assim, entre civis o helicóptero permanece mais conhecido por seus usos médicos, de resgate e socorro.
Design
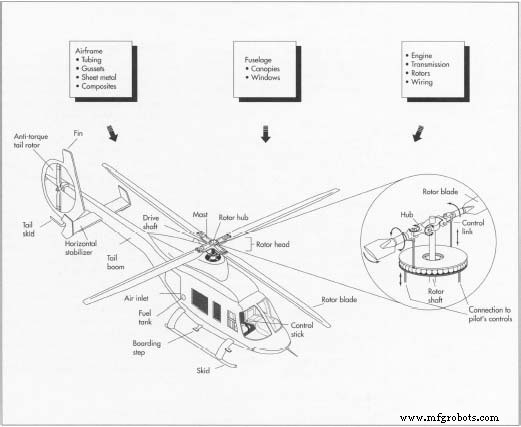
A potência de um helicóptero vem de motor a pistão ou turbina a gás (recentemente, a última predominou), que move o eixo do rotor, fazendo o rotor girar. Enquanto avião padrão gera impulso empurrando ar atrás de sua asa ao mover-se para frente, o rotor do helicóptero alcança sustentação empurrando ar abaixo dele para baixo enquanto gira. Sustentação é proporcional à mudança no momento do ar (sua massa vezes sua velocidade): maior o momento, maior a sustentação.
Sistemas de rotor de helicóptero consistem de duas a seis pás fixadas a um cubo central. Geralmente longas e estreitas, as pás giram relativamente devagar, pois isso minimiza potência necessária para alcançar e manter sustentação, e também porque facilita controle do veículo. Enquanto helicópteros leves de uso geral frequentemente têm rotor principal de duas pás, aeronaves mais pesadas podem usar design de quatro pás ou dois rotores principais separados para acomodar cargas pesadas.
Para pilotar um helicóptero, o piloto deve ajustar o passo das pás, que pode ser definido de três formas. No sistema coletivo, o passo de todas as pás fixadas ao rotor é idêntico; no sistema cíclico, o passo de cada pá é projetado para flutuar conforme o rotor gira, e o terceiro sistema usa combinação dos dois primeiros. Para mover o helicóptero em qualquer direção, o piloto move a alavanca que ajusta passo coletivo e/ou o manche que ajusta passo cíclico; também pode ser necessário aumentar ou reduzir velocidade.
Diferente de aviões, projetados para minimizar volume e protuberâncias que pesariam a aeronave e impedissem fluxo de ar ao redor, helicópteros têm arrasto inevitavelmente alto. Assim, designers não utilizaram trem de pouso retrátil familiar a quem viu aviões decolando ou pousando — ganhos aerodinâmicos de tal sistema seriam proporcionalmente insignificantes para helicóptero. Em geral, trem de pouso de helicóptero é muito mais simples que o de aviões. Enquanto estes requerem longas pistas para reduzir velocidade à frente, helicópteros precisam reduzir apenas sustentação vertical, o que fazem pairando antes do pouso. Assim, nem sequer requerem amortecedores: seu trem de pouso geralmente compreende apenas rodas ou patins, ou ambos.
Um problema associado às pás do rotor de helicóptero ocorre porque fluxo de ar ao longo do comprimento de cada pá difere amplamente. Isso significa que sustentação e arrasto flutuam para cada pá ao longo do ciclo rotacional, exercendo influência desestabilizadora sobre o helicóptero. Problema relacionado ocorre porque, à medida que helicóptero move-se para frente, sustentação sob pás que entram no fluxo de ar primeiro é alta, mas sob pás no lado oposto do rotor é baixa. O efeito líquido destes problemas é desestabilizar o helicóptero. Tipicamente, meio de compensar estas variações imprevisíveis de sustentação e arrasto é fabricar pás flexíveis conectadas ao rotor por dobradiça. Este design permite que cada pá mova-se para cima ou baixo, ajustando-se a mudanças de sustentação e arrasto.
Torque, outro problema associado à física de asa rotativa, causa rotação da fuselagem (cabine) do helicóptero na direção oposta ao rotor, especialmente quando helicóptero move-se em baixas velocidades ou paira. Para compensar esta reação, muitos helicópteros usam rotor de cauda, pá exposta ou ventilador dutado montado na extremidade do cone de cauda tipicamente visto nestas aeronaves. Outro meio de contrabalançar torque envolve instalar dois rotores, conectados ao mesmo motor mas girando em direções opostas, enquanto terceiro design mais eficiente em espaço apresenta rotores gêmeos engrenados, algo como batedor de ovos. Alternativas adicionais foram pesquisadas, e pelo menos um design NOTAR (sem rotor de cauda) foi introduzido.
Matérias-Primas
A célula, ou estrutura fundamental, de um helicóptero pode ser feita de metal ou materiais compósitos orgânicos, ou combinação de ambos. Requisitos de desempenho mais altos inclinam designer a favorecer compósitos com maior relação resistência-peso, frequentemente epóxi (resina) reforçado com vidro, aramida (fibra de nylon forte e flexível) ou fibra de carbono. Tipicamente, componente compósito consiste de muitas camadas de resinas impregnadas com fibra, ligadas para formar painel liso. Subestruturas tubulares e de chapa são geralmente de alumínio, embora aço inoxidável ou titânio sejam às vezes usados em áreas sujeitas a maior tensão ou calor. Para facilitar dobra durante fabricação, tubos estruturais são frequentemente preenchidos com silicato de sódio fundido. Pás do rotor rotativo de helicóptero são geralmente feitas de resina reforçada com fibra, que pode ser adesivamente ligada com camada externa de chapa metálica para proteger bordas. Para-brisa e janelas do helicóptero são formados de chapas de policarbonato.
Processo de Fabricação
 Igor Sikorsky pilota sua aeronave, a VS-300, próximo ao solo nesta demonstração de 1943.
Em 1939, um emigrante russo para os Estados Unidos testou o que se tornaria protótipo proeminente para helicópteros posteriores. Já fabricante de aeronaves próspero em sua terra natal, Igor Sikorsky fugiu da revolução de 1917, atraído aos EUA por histórias de Thomas Edison e Henry Ford.
Sikorsky logo tornou-se fabricante de aeronaves bem-sucedido em sua pátria adotiva. Mas seu sonho era voo de asa rotativa com decolagem vertical. Experimentou por mais de vinte anos e finalmente, em 1939, voou seu primeiro voo em aeronave apelidada VS 300. Amarrada ao solo com longas cordas, sua aeronave voou não mais que 15 metros de altura em seus primeiros voos. Mesmo assim, havia problemas: a aeronave voava para cima, baixo e lateralmente, mas não para frente. No entanto, tecnologia de helicóptero desenvolveu-se tão rapidamente que alguns foram efetivamente usados por tropas dos EUA durante a Segunda Guerra Mundial.
O helicóptero contribuiu diretamente para pelo menos uma tecnologia de produção revolucionária. À medida que helicópteros cresceram em tamanho e potência, os cálculos de precisão necessários para engenharia das pás, que tinham requisitos exigentes, aumentaram exponencialmente. Em 1947, John C. Parsons de Traverse City, Michigan, começou a buscar formas de acelerar engenharia de pás produzidas por sua empresa. Parsons contatou a International Business Machine Corp. e pediu para tentar um de seus novos computadores mainframe de escritório. Em 1951, Parsons experimentava ter os cálculos do computador guiando a ferramenta de máquina. Suas ideias foram finalmente desenvolvidas na indústria de ferramentas de máquina de controle numérico computadorizado (CNC) que revolucionou métodos de produção modernos.
William S. Pretzer
Célula: Preparação dos Tubos
- 1 Cada peça tubular individual é cortada por máquina de corte de tubos que pode ser rapidamente configurada para produzir diferentes comprimentos precisos e quantidades de lote especificadas. Tubos requerendo dobras angulares são moldados ao ângulo adequado em máquina de dobra que utiliza ferramentas intercambiáveis para diferentes diâmetros e tamanhos. Para dobras além de menores, tubos são preenchidos com silicato de sódio fundido que endurece e elimina empenamento fazendo o tubo dobrar como barra sólida. O chamado vidro d'água é então removido colocando o tubo dobrado em água fervente, que derrete o material interno. Tubos que devem ser curvados para combinar com contornos da fuselagem são ajustados sobre máquina de estiramento conformador, que estica o metal a forma precisamente contornada. Em seguida, detalhes tubulares são entregues à oficina de máquinas onde são mantidos em grampos para que suas extremidades possam ser usinadas ao ângulo e forma requeridos. Os tubos são então rebarbados (processo no qual quaisquer rebarbas ou aletas que permanecem após usinagem preliminar são esmerilhadas) e inspecionados para trincas.
- 2 Gussetes (placas ou suportes de reforço) e outros detalhes de reforço de metal são usinados de chapa, perfil angular ou extrudado por roteamento, cisalhamento, corte por matriz ou serragem. Alguns detalhes críticos ou complexos podem ser forjados ou fundidos por investimento. Este último processo envolve injetar cera ou liga de baixo ponto de fusão em molde ou matriz. Quando o modelo foi formado, é mergulhado em metal fundido tantas vezes quantas necessárias para atingir espessura desejada. Quando a peça secou, é aquecida para que cera ou liga derreta e possa ser vazada. Aquecida a temperatura mais alta para purificá-la e colocada em caixa de molde onde é suportada por areia, o molde está então pronto para moldar metal fundido em peças de reforço. Após remoção e resfriamento, estas peças são então acabadas por métodos padrão antes de serem rebarbadas novamente.
- 3 Os tubos são quimicamente limpos, ajustados em fixação de submontagem, e soldados MIG (gás inerte de arco metálico). Neste processo, pequeno fio eletrodo é alimentado através de tocha de solda, e gás inerte de proteção (geralmente argônio ou hélio) é passado através de bocal ao redor; os tubos são unidos pela fusão do fio. Após soldagem, a submontagem é aliviada de tensão — aquecida a baixa temperatura para que o metal recupere elasticidade perdida durante processo de conformação. Finalmente, as soldas são inspecionadas para falhas.
Conformação de Detalhes de Chapa Metálica
- 4 Chapa metálica, que compõe outras partes da célula, é primeiro cortada em blanks (peças cortadas a tamanho predeterminado em preparação para trabalho subsequente) por jato de água abrasivo, matrizes de corte ou roteamento. Blanks de alumínio são tratados termicamente para recozê-los (dar estrutura uniforme, livre de tensão, que aumentará sua maleabilidade). Blanks são então refrigerados até serem colocados em matrizes onde serão prensados na forma adequada. Após conformação, detalhes de chapa metálica são envelhecidos até resistência total e aparados por roteamento à forma e tamanho final.
- 5 Peças de chapa metálica são limpas antes de serem montadas por rebite ou colagem adesiva. Peças de alumínio e submontagens soldadas podem ser anodizadas (tratadas para espessar filme de óxido protetor na superfície do alumínio), o que aumenta resistência à corrosão. Todas as peças metálicas são quimicamente limpas e primer-pintadas, e a maioria recebe pintura final por pulverização com epóxi ou outro revestimento durável.
Fabricação dos Núcleos de Componentes Compósitos
- 6 Núcleos, partes centrais dos componentes compósitos, são feitos de Nomex (marca de aramida produzida pela Du Pont) ou "favo de mel" de alumínio, cortados no tamanho por serra de fita ou faca reciprocante. Se necessário, os núcleos então têm suas bordas aparadas e biseladas por ferramenta de máquina similar a cortador de pizza ou lâmina de fatiar carne. O material com que cada componente é construído a partir de seus núcleos (cada componente pode usar múltiplos núcleos) é chamado pre-preg ply. As plies são camadas de fibras orientadas, geralmente epóxi ou poliamida, que foram impregnadas com resina. Seguindo instruções escritas dos designers, trabalhadores criam painéis de pele altamente contornados colocando plies individuais em ferramentas de molde de ligação e sanduícheando núcleos entre plies adicionais conforme direcionado.
- 7 Layups completos, como as camadas de prepreg fixadas ao molde são chamadas, são então transportados a autoclave para cura. Autoclave é máquina que laminação plásticos expondo-os a vapor pressurizado, e "cura" é o endurecimento que ocorre conforme camadas de resina "cozinham" no autoclave.
- 8 Linhas de corte visíveis são moldadas nos painéis por linhas de risco presentes nas ferramentas de molde de ligação. Material excedente ao redor das bordas é então removido por serragem de fita. Painéis grandes podem ser aparados por jato de água abrasivo manipulado por robô. Após inspeção, painéis aparados e outros detalhes compósitos são limpos e pintados por métodos normais de pulverização. Superfícies devem ser bem seladas por tinta para prevenir corrosão de metal ou absorção de água.
Fabricação da Fuselagem
- 9 Copas ou para-brisas e janelas do compartimento de passageiros são geralmente feitos de chapa de policarbonato. Painéis frontais
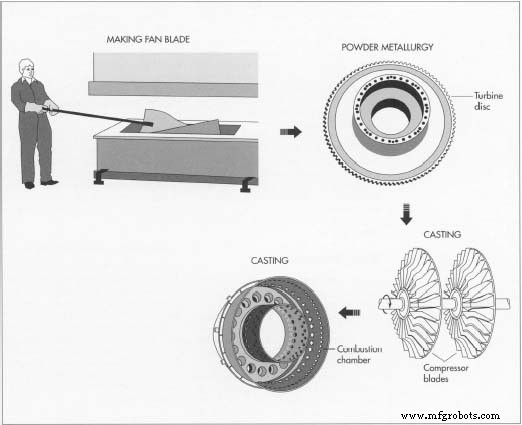
 A maioria dos componentes cruciais em um helicóptero são feitos de metal e formados usando processos usuais de conformação de metal: cisalhamento, corte por matriz, forjamento, corte, roteamento e fundição por investimento. O para-brisa e janelas de policarbonato são feitos colocando a chapa sobre molde, aquecendo-a, e conformando-a com pressão de ar em processo chamado 'freeblowing', em que nenhuma ferramenta toca a peça. sujeitos a colisão com pássaros ou outro impacto podem ser laminados de duas chapas para maior espessura. Todas estas peças são feitas colocando blank sobredimensionado em fixação, aquecendo-o, e então conformando-o à curvatura requerida por uso de pressão de ar em processo de freeblowing. Neste método, nenhuma superfície de ferramenta toca as superfícies ópticas para causar defeitos.
Instalação do Motor, Transmissão e Rotores
- 10 Motores de helicóptero modernos são de turbina em vez de tipo pistão e são comprados de fornecedor de motor. Fabricante do helicóptero pode comprar ou produzir conjunto de transmissão, que transfere potência ao conjunto do rotor. Caixas de transmissão são feitas de liga de alumínio ou magnésio.
- 11 Como acima, conjuntos de rotor principal e de cauda são usinados de metais de alta resistência especialmente selecionados mas produzidos por métodos típicos de oficina de máquinas. As próprias pás do rotor são usinadas de formas de layup compósito. Pás do rotor principal podem ter camada de chapa metálica adesivamente ligada para proteger bordas de ataque.
Sistemas e Controles
- 12 Chicotes de fiação são produzidos dispondo fios necessários em placas especiais que servem como modelos para definir comprimento e caminho para conectores. Looms, ou capas protetoras tricotadas, são colocados nos feixes de fios, e conectores comprados são soldados no lugar manualmente. Tubulação hidráulica é cortada manualmente no comprimento e conformada manualmente por artesãos, ou medida, conformada e cortada por máquinas de dobra de tubos. Extremidades são alargadas, e tubos inspecionados para precisão dimensional e para assegurar que nenhuma trinca está presente. Bombas e atuadores hidráulicos, instrumentação e dispositivos elétricos são tipicamente comprados por especificação em vez de produzidos pelo fabricante do helicóptero.
Montagem Final
- 13 Peças de célula acabadas e inspecionadas, incluindo chapa metálica, tubulares, e itens usinados e soldados, são entregues a gabaritos de submontagem (fixações que prendem peças sendo montadas). Partes centrais são localizadas em cada gabarito, e detalhes associados são ou parafusados no lugar ou, onde rebites serão usados, furo a furo combinados usando furadeiras pneumáticas para furar e alesar cada furo de rebite. Para suavidade aerodinâmica em pele de chapa metálica ou compósito, furos são avivados para que cabeças de parafusos de cabeça chata não protrudam. Todos os furos são rebarbados e rebites aplicados. Selante é frequentemente aplicado em cada furo de rebite conforme rebite é inserido. Para algumas situações, máquinas semi-automatizadas podem ser usadas para mover de uma localização de furo à próxima, furar, alesar, selar e instalar rebites sob controle do operador.
- 14 Após cada submontagem ser aceita por inspetor, tipicamente move-se a outro gabarito para ser combinada com outras submontagens pequenas e detalhes como suportes. Submontagens "nível superior" inspecionadas são então entregues a gabaritos de montagem final, onde a estrutura geral do helicóptero é integrada.
Após conclusão da estrutura, componentes de propulsão são adicionados, e fiação e hidráulica são instalados e testados. Copa, janelas, portas, instrumentos e elementos internos são então adicionados para completar o veículo. Pintura final e acabamento são completados em pontos apropriados durante este processo.
- 15 Após todos os sistemas serem inspecionados em forma final, junto com montagens físicas e aspectos de aparência, a documentação completa de materiais, processos, inspeção e esforço de retrabalho para cada veículo é verificada e arquivada para referência. O sistema de propulsão do helicóptero é testado, e a aeronave é testada em voo.
Controle de Qualidade
Uma vez que componentes tubulares foram formados, são inspecionados para trincas. Para encontrar defeitos, trabalhadores tratam tubos com líquido penetrante fluorescente que penetra em trincas e outras falhas superficiais. Após limpar excesso de fluido, polvilham tubo revestido com pó fino que interage com penetrante para tornar defeitos visíveis. Após componentes tubulares serem soldados, são inspecionados usando raios-X e/ou métodos de penetrante fluorescente para descobrir falhas. Após conclusão, contornos de detalhes de chapa metálica são verificados contra modelos de forma e trabalhados manualmente conforme necessário para ajustar. Após serem autoclavados e aparados, painéis compósitos são inspecionados ultrassonicamente para identificar possíveis rupturas em laminação ou vazios preenchidos com gás que poderiam levar a falha estrutural. Antes da instalação, tanto motor quanto submontagens de transmissão são cuidadosamente inspecionados, e equipamento de teste especial, customizado para cada aplicação, é usado para examinar sistemas de fiação. Todos os outros componentes também são testados antes da montagem, e a aeronave completa é testada em voo além de receber inspeção geral.
O Futuro
Processos e técnicas de fabricação continuarão a mudar em resposta à necessidade de reduzir custos e introdução de novos materiais. Automação pode melhorar ainda mais qualidade (e reduzir custos de mão de obra). Computadores tornar-se-ão mais importantes em melhorar designs, implementar mudanças de design e reduzir quantidade de papelada criada, usada e armazenada para cada helicóptero construído. Além disso, uso de robôs para enrolar filamento, enrolar fita e posicionar fibra permitirá que estruturas de fuselagem sejam feitas de menos peças, mais integradas. Em termos de materiais, resinas termoplásticas avançadas de alta resistência prometem maior resistência a impacto e reparabilidade que termofixos atuais como epóxi e poliamida. Compósitos metálicos como alumínio reforçado com fibra de boro, ou magnésio reforçado com partículas de carbeto de silício, também prometem maiores relações resistência-peso para componentes críticos como caixas de transmissão enquanto retêm vantagem de resistência ao calor de metal sobre materiais orgânicos.
Processo de manufatura
- Destaques do Meetup Tech Veículos Autônomos: Insights de Richard Bishop
- Suporte Estratégico da A3 para Membros Durante a Crise da COVID-19
- Excelência em Confiabilidade: Vantagem Estratégica em Tempos Difíceis
- Pessoal de Manutenção de Defesa Homenageado em Simpósio DoD Recorde
- Como a IoT Revolucionou a Saúde Durante a Pandemia de Covid-19
- Acelerando o Crescimento do Negócio Durante a COVID-19: Estratégias Comprovadas
- Como Minimizar Disrupção nos Negócios Durante o Ano Novo Chinês
- Mantendo Eficiência na Manufatura Através da Crise COVID-19
- Protegendo Ativos Digitais: Estratégias de Cibersegurança Durante Crise
- Melhores Máquinas CNC em Promoção neste Natal – Garanta as Melhores Ofertas Agora