



Considerações Essenciais para Laminação de Arame em Produção de Aço
Aspectos Importantes sobre a Laminação de Arames
Arames são o produto de aço normalmente de seção transversal redonda que é produzido a partir da laminação a quente de tarugos de aço. Os arames são conhecidos por seu longo processamento subsequente que eles sofrem nas unidades de processamento secundário e terciário até que os produtos finais sejam produzidos. Além disso, os produtos finais são usados em muitos casos como partes vitais em vários campos industriais.
Nos últimos anos, as atividades de desenvolvimento tecnológico para a produção de arames têm sido impulsionadas pela demanda crescente na qualidade dos arames pelos usuários para suas muitas aplicações, como a produção de cordas de aço para reforço de pneus de automóveis (fio de cordão e fio de bead revestidos de latão/bronze), cabos de alta resistência, arame galvanizado para pontes suspensas e vias, chaves de ferrovia, fio de mola, cordoalhas de reforço, fixadores, eletrodos de solda, hastes para reforço de estruturas de concreto pré-esforçado (fio PC), fio de serra para cortar wafers de silício para indústria fotovoltaica, e fio musical, etc.
Desafios e Requisitos Modernos
Em uma laminação de arames (Fig. 1), para atender aos requisitos das unidades de processamento secundário e terciário, vários aspectos têm sido abordados até agora pela introdução de instalações de tratamento térmico em linha, desenvolvimento de arames de pequeno diâmetro, laminação controlada com o objetivo de omitir certas etapas de processamento secundário, melhoria da produtividade e economia de energia. Nos últimos anos, devido à competição cada vez mais intensa e com a intenção de estabelecer competitividade mais forte na qualidade do produto, alguns aspectos como melhoria na precisão dimensional e qualidade metalúrgica do produto, melhoria na eficiência do equipamento e operacional também se tornaram muito importantes.
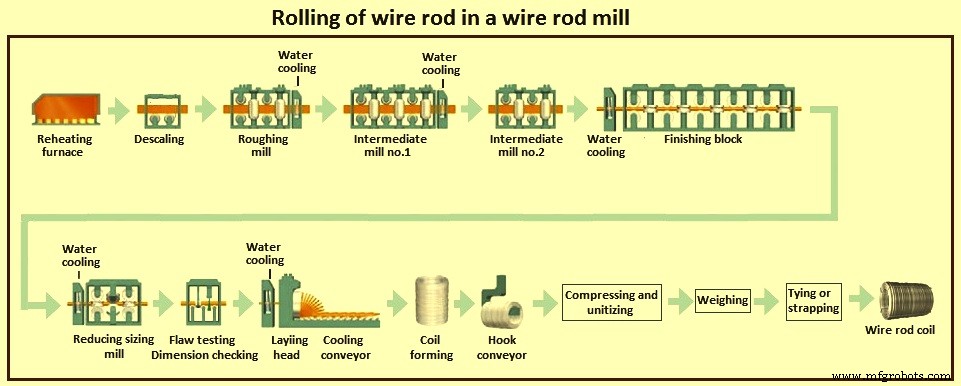
Fig. 1 Laminação de arames
A demanda crescente de arames de diferentes graus, tanto para tamanhos pequenos quanto grandes, está desafiando os produtores de arames a aprimorar novas tecnologias combinando alta produtividade da usina e eficiência de produtos acabados de qualidade superior com extrema flexibilidade de processo. A possibilidade de mudar a rota de processo de acordo com a aplicação final do grau de aço laminado e simplificar o planejamento de produção é um dos requisitos mais importantes atualmente na laminação de arames para o sucesso.
As propriedades tecnológicas dos arames dependem do processo de produção, da composição química do tarugo, bem como de sua inspeção/preparação, reaquecimento dos tarugos e otimização da temperatura de laminação, além da configuração da laminação.
Tarugo e Preparação do Tarugo
Inclusões Não Metálicas
Na maioria dos graus de arame, a presença de inclusões não metálicas é extremamente prejudicial devido à possível promoção de microcavidades ou descontinuidades da matriz metálica que podem causar a quebra do arame durante sua laminação na laminação ou durante seu processamento posterior. Tais inclusões (principalmente óxidos, silicatos, sulfetos e nitretos) podem se originar durante diferentes etapas da produção do aço em si (liga, desulfuração, desfosforação) ou podem ter origem exógena, por exemplo, o efeito de desgaste causado pelo contato direto do aço líquido com o material do revestimento refratário. Além dos aspectos relacionados à quantidade e distribuição geral, os índices mais importantes para determinar o perigo das inclusões não metálicas são sua forma e deformabilidade. Os aluminatos são os mais prejudiciais devido ao seu alto ponto de fusão e indeformabilidade, enquanto os sulfetos de manganês globulares (produzidos principalmente durante a etapa de lingotamento) são facilmente fragmentados em finas cordas dúcteis durante a laminação e podem ser ainda mais deformados durante a etapa de processamento subsequente.
Composição Química
A composição química é um aspecto importante, pois a composição química determina as propriedades mecânicas dos arames e sua adequação para uma certa aplicação. Além disso, além da composição química, garantir uma variação estreita da composição química dentro de uma única carga e dentro de diferentes cargas para um grau de aço específico é fundamental para garantir a confiabilidade durante a laminação e processamento posterior dos arames. Um baixo nível de impurezas prejudiciais, como fósforo e enxofre, é desejado, pois essas impurezas podem afetar profundamente a ductilidade do arame durante as operações subsequentes de trefilação.
Controle do Nível de Segregação
O controle dos níveis de segregação no tarugo inicial representa um dos aspectos mais importantes para garantir desempenhos confiáveis no fio trefilado final a partir do arame. Para assegurar um nível adequado de segregação do arame, a etapa de lingotamento contínuo do tarugo torna-se importante para produzir tarugos caracterizados pela ocorrência mínima de cristal colunar e máxima incidência de regiões com cristais equiaxiais. Qualquer segregação dendrítica pode levar à formação de bandas de segregação que ainda podem estar presentes mesmo após laminação e trefilação, limitando a confiabilidade do desempenho do fio. Além disso, mesmo microsegregação no caso de arames com carbono mais alto pode levar à formação de estruturas martensíticas na área central do arame, aumentando o risco de quebra do fio.
Ductilidade
A ductilidade do arame e seu comportamento durante as operações de trefilação seguintes são estritamente dependentes do teor de hidrogênio e nitrogênio. Por este motivo, é muito importante controlar o teor de hidrogênio e nitrogênio do aço dentro de um limite aceitável.
Tamanho do Tarugo e Condicionamento do Tarugo
A definição do tamanho de tarugo mais apropriado e qualidade de superfície requerida é um assunto amplamente debatido. O condicionamento do tarugo é um aspecto crucial adicional para a produção de arames, pois representa o elo entre as tecnologias de lingotamento e laminação. Normas de inspeção de qualidade do tarugo devem ser especificadas para definir se o tarugo como lingotado pode ser transferido diretamente para a laminação ou se um condicionamento é necessário para o tarugo para controlar o risco de rejeição do produto. O objetivo das linhas de condicionamento de tarugo é garantir alto acabamento de superfície com ausência de dobras e sangramentos, controle da profundidade de descarbonetação por um lado, e minimizar a rejeição do produto final por outro.
Reaquecimento dos Tarugos
O controle estrito do aquecimento do tarugo é necessário para o controle da qualidade dos arames. O forno de reaquecimento deve garantir a qualidade da superfície do tarugo, uniformidade de temperatura, evitando imersão excessiva e evitando aumento no tamanho de grão austenítico. A qualidade da superfície do tarugo depende da formação de carepa no forno. Além disso, os graus de carbono mais alto têm susceptibilidade à descarbonetação. A descarbonetação nos tarugos deve ser controlada através do controle dos queimadores durante o aquecimento do tarugo.
Um dos aspectos mais críticos a ser considerado para o reaquecimento de alguns graus de arame, como graus de cordão de pneu, é limitar a queda de temperatura cabeça-cauda devido ao tempo de laminação na laminação. Durante a laminação de arames de diâmetro menor, o tempo necessário é maior, mesmo se laminado nas velocidades mais altas. Isso significa que a queda de temperatura cabeça-cauda na entrada da laminação contínua é a mais alta para arames de baixo diâmetro (digamos 5 mm). Este problema pode ser limitado por um controle adequado no forno de reaquecimento, com ajuste do padrão de aquecimento nas várias seções de forma que seja possível compensar parcialmente a perda natural de temperatura na cauda do tarugo.
Equipamentos da Laminação
Os equipamentos da laminação desempenham um papel muito importante na produção dos arames. A otimização da laminação, flexibilidade operacional e confiabilidade do processo desempenham um papel fundamental. Para melhorar a qualidade do produto acabado (em termos de tolerâncias de tamanho, propriedades mecânicas e acabamento de superfície), um sistema de automação confiável e dedicado também é necessário. Diferentes sistemas de automação são implementados em laminadoras modernas para controlar espessura/seção, velocidade angular dos cilindros e a tensão entre as gaiolas e as temperaturas relacionadas. Processos termo-mecânicos específicos e sistemas de controle automatizados foram desenvolvidos para melhorar as propriedades tecnológicas, tolerâncias e qualidade de superfície dos arames.
Descarepador
Para alimentar a laminação com um tarugo caracterizado por uma qualidade de superfície adequada, além das práticas de condicionamento e reaquecimento do tarugo, o descarepamento é necessário. Este é um requisito muito importante. Uma superfície perfeitamente limpa deve ser garantida para evitar defeitos de superfície irreversíveis nas etapas de laminação seguintes (carepa laminada). Por este motivo, a remoção primária de carepa é realizada na saída do forno por um descarepador de alta pressão de água em tempos muito curtos (velocidades elevadas dos tarugos), para evitar resfriamento excessivo prejudicial da superfície.
Gaiolas de Laminação e Tesouras
As gaiolas de laminação representam o núcleo do processo de laminação e sua configuração deve ser adequada para atender aos parâmetros tecnológicos de dimensionamento, como mistura de graus de aço, tamanhos laminados, produtividade mínima e máxima, tempo de laminação mínimo e máximo, velocidade de mordida requerida, configuração de tesouras requerida, instalações disponíveis a montante e a jusante, e disponibilidade de mídias, etc.
É fácil entender até que ponto uma configuração inadequada da laminação pode afetar todo o processo de laminação. No ambiente atual, para as laminadoras de arames em geral e, em um sentido mais amplo, para as laminadoras de arames com capacidade de laminar produtos de aço especiais, há a necessidade de cada vez mais flexibilidade de processo em termos de grau de aço a ser processado, estratégia de laminação a aplicar e rapidez na mudança de tamanho. Isso está se tornando cada vez mais rigoroso com o passar do tempo. Em laminadoras de arames modernas, de fato, não é incomum ter mais de 250 mudanças de tamanho em uma laminação multi-fios. Por este motivo, a possibilidade de reduzir o tempo de mudança de tamanho e simplificar o projeto de passes de laminação é uma prioridade.
A tesoura após o descarepador deve ter a força de corte, especialmente quando a laminação a baixa temperatura é adotada na laminação de arames. As gaiolas de laminação devem garantir a rigidez apropriada, com alta rigidez axial e radial, para suportar as altas cargas de laminação. Elas devem garantir mudança rápida e risco reduzido de danos às mangueiras em caso de empeno (cobble).
Blocos de Acabamento e Laminação de Redução e Dimensionamento
Os blocos precisam ter um projeto robusto e construção pesada para suportar altas cargas de laminação e transmitir altos torques de laminação. Certos graus de arames são muito sensíveis à temperatura de laminação inadequada, que pode ser forçada pela limitação do bloco de laminação. Além disso, como a possibilidade de obter tolerâncias dimensionais apertadas é outro aspecto fundamental para tamanhos grandes e pequenos de arames, uma laminação de redução e dimensionamento após o bloco de laminação é necessária.
Além dos benefícios alcançados em termos de custo operacional, eficiência da planta e rendimento de material, e a aplicação do conceito de “família de passe único” (todos os produtos são acabados na laminação de redução e dimensionamento), as melhorias resultantes do uso da laminação de redução e dimensionamento para vários graus de arames são refletidas principalmente na qualidade dos próprios arames. As razões para isso são muitas e incluem: (i) devido à sequência de laminação otimizada e otimização de tensão, é possível atingir tolerâncias de tamanho apertadas em termos de valores absolutos e confiabilidade/repetibilidade ao longo do comprimento da bobina e entre diferentes bobinas; (ii) tamanhos pequenos podem ser produzidos com velocidades de laminação superiores, reduzindo assim tempos puros de laminação e queda de temperatura cabeça-cauda; (iii) tamanhos grandes têm melhor formato de cauda de bobina, devido à pequena distância entre o bloco de dimensionamento e a cabeça de enrolamento em laço e a linha de resfriamento de água mais curta após o bloco de dimensionamento; (iv) menor comprimento da barra não tratada (não resfriada a água); (v) qualidade interna do arame é garantida devido à redução de área adequada alcançada na laminação de redução e dimensionamento; (vi) tratamentos termo-mecânicos podem ser aplicados para garantir controle adequado de tamanho de grão; (vii) a redução tecnológica na seção transversal no ponto de ruptura é aumentada; (viii) o perfil térmico é mais facilmente controlado devido à sequência de laminação e resfriamento em múltiplos estágios, evitando assim aumento excessivo de temperatura nos blocos de acabamento (Fig. 2); (ix) uma dispersão menor das propriedades tecnológicas finais pode ser alcançada; (x) a aparência da carepa é drasticamente melhorada devido ao resfriamento reduzido necessário após a última sequência de laminação; e (xi) a camada de descarbonetação é mais fina e mais uniformemente distribuída ao longo do perímetro do arame no caso de graus de carbono mais alto.
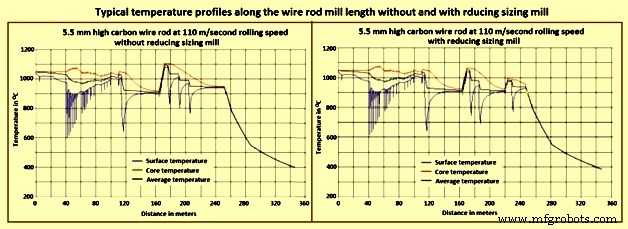
Fig. 2 Perfis típicos de temperatura ao longo do comprimento da laminação de arames sem e com laminação de redução e dimensionamento
A redução total da laminação de redução e dimensionamento está bem acima da redução crítica para toda a faixa de mistura de produtos na laminação de arames. Portanto, todas as laminadoras de arames modernas são equipadas com esta tecnologia.
Tesouras de Alta Velocidade
As laminadoras de arames são normalmente equipadas com tesouras de alta velocidade em vários locais da laminação. Estas tesouras são projetadas para aparar cabeça e cauda dos arames nas velocidades máximas da laminação, que podem ser, nas laminadoras modernas, até 130 metros por segundo, tanto para arames lisos quanto para arames de aço reforçado têmperado e auto-têmperado por água. As características avançadas de projeto das tesouras de alta velocidade incluem: (i) compacidade da unidade; (ii) projeto de suporte de lâmina único/acionamento único que permite operações de aparar e picotar serem realizadas pelo mesmo par de suportes de lâmina; (iii) sistema avançado de travamento/centralização de lâmina com troca de lâmina mais rápida; (iv) desviador de curso curto acionado eletricamente; (v) redução da amplitude do ângulo de desvio (reduzindo atrito e minimizando desgaste no desviador e transportadores); (vi) ciclo de desvio mais curto, melhorando sincronismo e eficiência operacional bem além da velocidade de projeto; (vii) redução significativa na largura da lâmina; (viii) suporte de lâmina mais estreito, resultando em melhor eficiência operacional; e (ix) menos atrito nos elementos de guia com menor taxa de desgaste e menos ruído nas velocidades mais altas.
Inspeção em Linha
A prática padrão é inspecionar os arames no estado frio após o processo de laminação ter sido concluído. Esta prática não atende mais aos requisitos devido ao aumento das velocidades de laminação e demandas dos clientes por produtos de maior qualidade. Portanto, surgiu a necessidade de novas técnicas de controle de processo e qualidade durante a produção do arame na laminação de arames. A tendência geral hoje é que os testes também ocorram no produto quente na própria laminação. O teste em linha tem duas vantagens: (i) identifica problemas de produção precocemente para que os operadores da laminação possam intervir antes que mais danos resultem; e (ii) evita a produção de materiais desperdiçados e impede que tempo e energia sejam gastos em produtos defeituosos em estágios posteriores de produção. A inspeção em linha é normalmente baseada em correntes de Foucault (eddy-current).
Cabeça de Enrolamento em Laço (Loop Laying Head)
Uma tarefa normal de uma cabeça de enrolamento em laço de uma laminação de arames é garantir um bom padrão de bobina e uma longa vida útil do tubo. Com o aumento das velocidades de laminação de acabamento em laminadoras de arames (como durante a laminação de tamanhos menores), tal necessidade se torna ainda mais rigorosa e, portanto, requer novas soluções tecnológicas e materiais alternativos.
As velocidades de laminação muito altas (acima de 100 m/s a 130 m/s) implicam problemas de formação de extremidades de cabeça e especialmente de cauda, se não controladas adequadamente por sistemas mecânicos e de automação. Além disso, com estas velocidades elevadas, o centramento dos laços no transportador de resfriamento torna-se mais difícil. Tal aspecto é fundamental para alguns graus devido à conclusão dos tratamentos termo-mecânicos.
A nova geração do rotor da cabeça de enrolamento em laço, além de ter o conhecido “mancal de filme de óleo” para suporte do rotor, a fim de ter operação livre de vibração, tem projeto avançado, especificamente estudado usando simulação cinético-dinâmica 3D para fornecer estabilidade operacional e otimização da taxa de desgaste em altas velocidades de acabamento. O novo projeto e escolha de material para a forma progressivamente curva do tubo da cabeça de enrolamento em laço dão ao arame um caminho ideal, garantindo seu contato constante com a parede interna ao longo de todo o comprimento do tubo e, assim, resultando em distribuição uniforme de desgaste.
Sistema de Transportador de Resfriamento Controlado
Atualmente, uma das práticas mais comuns na prática metalúrgica em uma laminação de arames é o sistema de transportador de resfriamento controlado. A seção tecnológica de resfriamento do arame é denominada uma linha de resfriamento água-ar de dois estágios (Fig. 3). Nesta linha, após sair da gaiola de acabamento da unidade de arame, o arame laminado é resfriado primeiro com água por dispositivos de bicos especiais, e depois de ser enrolado em anéis de bobina pela cabeça de enrolamento em laço no transportador de resfriamento, por fluxos de ar soprados pelos sopradores de ar de baixo para cima sobre o transportador.
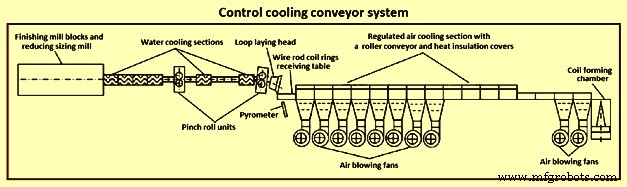
Fig. 3 Sistema de transportador de resfriamento controlado
Para criar condições eficazes de resfriamento do metal, as características de projeto do equipamento do sistema de transportador de resfriamento controlado estão sendo constantemente melhoradas. Por exemplo, na produção de arames laminados de graus de aço de médio e alto carbono, uma linha de resfriamento controlado “curta” padrão é usada, e para aços ligados de baixo carbono, incluindo aços complexamente ligados destinados a fins de soldagem, um modo de resfriamento lento ou retardado é necessário, para o qual uma linha de resfriamento controlado “longa” pré-determinada é mais eficaz e universal.
As características de projeto de um sistema de transportador de resfriamento controlado permitem a implementação de vários modos para resfriamento dos arames laminados. O resfriamento acelerado dos arames ocorre devido ao fornecimento de ar ao transportador por sopradores de ar. Se as taxas de resfriamento forem de pelo menos 15 °C por segundo, a microestrutura do arame laminado consiste principalmente de perlita. A distribuição uniforme dos componentes estruturais sobre a seção transversal dos aços perlíticos é particularmente importante no caso em que o arame é submetido a alto grau de deformação plástica a frio durante seu processamento posterior. A estrutura perlítica é a estrutura mais favorável para a produção de produtos de alta resistência trabalhados a frio com alto grau de deformação.
No caso de arames com carbono mais alto, o objetivo principal do arame do ponto de vista metalúrgico é obter a maior estrutura perlítica irresolvível possível, minimizando assim a presença de perlita resolvível e estrutura com cementita ou ferrita livres. A presença de ferrita proeutetóide determina uma redução na ductilidade em comparação com uma microestrutura totalmente perlítica, devido à maior possibilidade de sítios de iniciação de trinca na interface ferrita-perlita. Por este motivo, a quantidade de ferrita proeutetóide deve ser a mais limitada possível (1 % a 2 %), para que as propriedades mecânicas possam geralmente ser descritas por uma “relação de Hall-Petch” definindo a dependência da tração em relação ao espaçamento interlamelar. A relação de Hall-Petch diz que a resistência dos materiais pode ser aumentada até sua própria resistência teórica reduzindo o tamanho de grão. De fato, a resistência dos materiais continua a aumentar com a diminuição do tamanho de grão para cerca de 20 a 30 nanômetros, onde a resistência atinge o pico.
Na área da laminação, o núcleo da produção do arame é representado pelo controle de temperatura do arame no transportador de resfriamento. Nesta área, de fato, ocorrem as transformações de fase do aço. Dependendo do tamanho e grau, os primeiros 30 a 50 segundos de tratamento no transportador de resfriamento controlado tornam-se de importância estratégica para obter as melhores propriedades tecnológicas.
O transportador de resfriamento controlado, por uma seleção adequada do regime de resfriamento, acomoda a produção de todos os graus convencionais de aço, bem como graus de produtos especiais com modos de resfriamento alternativos. Também otimiza o processamento de graus de aço carbono e ligados quando usado em conjunto com a laminação de redução e dimensionamento para laminação a baixa temperatura e resfriamento controlado, produzindo uma combinação muito boa de propriedades e controle dimensional.
O transportador de resfriamento controlado facilita o processamento em uma ampla gama de condições, incluindo modos de resfriamento rápido e lento dentro de um único sistema. Esta capacidade permite que a laminação de arames produza um amplo espectro de aços carbono comuns e ligados, bem como aços inoxidáveis e outros graus especiais. O transportador de resfriamento controlado resulta em propriedades melhoradas no estado laminado dos arames, o que permite a produção de mais graus em condição diretamente utilizável, e reduz ou elimina processos posteriores, como recozimento esferoidizante.
Tratamentos Termo-Mecânicos em Linha
Nos ambientes atuais, os usuários de arames tornaram-se cada vez mais exigentes em termos de qualidade geral do produto e, para aplicação específica (ex: cordão de pneu), rotas de processo dedicadas precisam ser aplicadas para garantir os desempenhos requeridos. A aplicação de tratamentos térmicos em linha nas laminadoras de arames modificou profundamente a abordagem de dimensionamento do processo para a laminação de arames de aços especiais. Os tratamentos térmicos em linha combinam simultaneamente flexibilidade de processo, para aumentar o valor agregado ao produto final, e alta produtividade e rendimento de material, para minimizar custo de produção e impacto ambiental.
O tratamento termo-mecânico na laminação de arames refina o tamanho de grão final como resultado de recristalização dinâmica. Combinado com resfriamento final em linha com água e o resfriamento controlado superior no sistema de transportador de resfriamento controlado, o tratamento termo-mecânico desempenha um papel significativo na determinação das propriedades finais do produto. Isto é particularmente benéfico para produtos de aço de baixa liga e média liga que são subsequentemente recozidos esferoidizados durante o processamento posterior. A capacidade de controlar fortemente o tamanho de grão também influencia a transformação subsequente em produtos duros, como bainita e martensita, deslocando o tempo e temperatura de início da transformação. Assim, o tratamento termo-mecânico pode minimizar o trabalho a frio posterior direto e reduzir os tempos de recozimento.
A combinação do processamento no sistema de transportador de resfriamento controlado e baixas temperaturas de laminação fornece a capacidade de reduzir a endurecibilidade em alguns graus críticos de arames. Em última análise, isso promove a formação de ferrita e retarda a evolução para bainita e martensita. O tamanho de grão refinado alcançado através do tratamento termo-mecânico melhora a difusão durante o tratamento térmico e pode resultar em tempos e temperaturas de tratamento térmico reduzidos. Para aqueles arames que não são tratados termicamente, as estruturas refinadas e complexas aumentam a captação de tração durante a deformação a frio, produzindo várias vantagens, como: (i) resistência à tração no estado laminado reduzida; (ii) resposta posterior melhorada; e (iii) endurecimento por trabalho aumentado. As melhorias decorrem do refinamento de grão e controle microestrutural. O bom controle do processo de resfriamento no sistema de transportador de resfriamento controlado combinado com a endurecibilidade reduzida dos arames torna o processo muito estável e reduz a chance de formação de fases duras indesejadas.
Sistema de Controle para Controle de Propriedades Tecnológicas e Otimização de Carepa
O controle da temperatura de laminação é um aspecto chave para atingir cargas de deformação constantes, tolerâncias dimensionais ideais, características tecnológicas e metalúrgicas elevadas, homogeneidade do produto melhorada e propriedades adequadas de carepa, tanto em termos de qualidade quanto de quantidade.
Em laminadoras de arames, normalmente, o resfriamento com água é realizado em posições estratégicas para gerenciar temperaturas de laminação e enrolamento, permitindo tempo adequado para o auto-têmpera da barra, garantindo assim a diferença mínima de temperatura entre superfície e núcleo na entrada dos blocos de arame. Para alguns graus de aço, as condições ideais são normalmente representadas pelo que é geralmente chamado de faixa de temperatura de “laminação normalizante”, finamente controlada pelo sistema de malha fechada de temperatura que deve gerenciar os bicos de resfriamento de água de alta pressão.
Graus de aço que são muito sensíveis a qualquer controle inadequado de condições de laminação e enrolamento podem levar a problemas, seja substanciais, afetando as propriedades tecnológicas finais e as operações de trefilação seguintes (ex: densidade de colônias perlíticas), ou meramente estéticos, como o aspecto de “ferrugem vermelha”.
Existem dois tipos de óxido de ferro formados durante a produção do arame. Um deles é a carepa primária, enquanto o segundo é a carepa secundária. A carepa primária é formada no forno de reaquecimento antes da laminação do arame na superfície dos tarugos de aço e é removida no descarepador. A carepa secundária é formada durante a laminação do arame e após o enrolamento no transportador de resfriamento controlado. A estrutura da carepa secundária do arame é composta por três camadas: (i) wustita (FeO), magnetita (Fe₃O₄) e hematita (Fe₂O₃) da camada interna para a externa. No entanto, para alguns graus de aço, apenas duas camadas estão substancialmente presentes, devido à baixa quantidade de hematita. A espessura de tal carepa não é linearmente proporcional à temperatura e tempo de oxidação, ou seja, acima de 900 °C e especialmente nos primeiros 20 segundos de oxidação, o crescimento de FeO é rápido, depois se torna mais linear, enquanto a espessura de Fe₃O₄ permanece aproximadamente constante. Além disso, o espessamento do óxido tem taxa alta em todas as temperaturas, exceto quando a temperatura atinge 650 °C. Após este ponto, a taxa de oxidação diminui e a espessura da carepa permanece quase constante ou cresce muito lentamente. Portanto, a espessura da carepa secundária é muito dependente do modo de resfriamento no sistema de transportador de resfriamento controlado.
De acordo com as necessidades da indústria de fixadores, a qualidade e quantidade da carepa é um aspecto importante a ser controlado por um tratamento térmico adequado. Durante o processamento posterior dos arames, seja desescoriamento mecânico ou químico é usado. Para garantir carepa de wustita ideal e facilitar a remoção da carepa por desescoriamento mecânico antes da trefilação, temperaturas de enrolamento altas (superiores a 900 °C) são adequadas, enquanto temperaturas mais baixas (cerca de 850 °C) são usadas para facilitar o desescoriamento químico, pois, neste caso, carepa fina e densa é formada para reduzir a perda de metal e o tempo de decapagem. De qualquer forma, as melhores propriedades tecnológicas gerais dos dois estágios de resfriamento (resfriamento forçado com água durante/após a laminação e resfriamento acelerado no transportador de resfriamento) são necessárias para serem controladas.
Nos últimos anos, por razões de produtividade, econômicas e ambientais, os requisitos de arames adequados para desescoriamento mecânico têm aumentado, devido às tecnologias melhoradas disponíveis para remoção mecânica de carepa. Para algumas aplicações, uma superfície perfeitamente livre de carepa é requerida, então o desescoriamento químico é usado.
Manuseio de Bobinas de Arame
Como as bobinas de arame são na maioria das vezes transportadas em condição não embrulhada, elas são, portanto, afetadas pela ferrugem. Elas são às vezes armazenadas ao ar livre antes de seu transporte, então não é incomum observar água gotejando dos feixes quando são transportados. Este é um produto laminado a quente que é submetido a processamento posterior para que possa ser direcionado a uma ampla gama de usos finais, como a fabricação de pregos, arame galvanizado para cercas (incluindo arame farpado), malha de estrada, e arame para concreto pré-esforçado, para citar algumas aplicações.
Muitos despachos de arames são eventualmente destinados a serem trefilados a frio. Durante este processo, o arame é forçado através de filiras que reduzem seu calibre e fazem com que aumente em comprimento. Por causa disso, dobras e entalhes no arame são inadmissíveis, pois, ao ser trefilado através das filiras, o arame pode quebrar. Mesmo que o arame não seja para retrefilação, tais defeitos são indesejáveis, por exemplo, na fabricação de malha de estrada, pois essas imperfeições aparecem no produto final. A desintegração dos feixes durante o transporte, causada por estiva ruim, esmagamento e quebra das fitas de amarração, deve ser evitada, pois isso leva a voltas soltas dos arames que se desenvolvem em emaranhamento, entrelaçamento e torção dos arames. Como resultado disso, partes das bobinas podem ter que ser cortadas e sucateadas. Se esta não for a solução final, dependendo dos usos a que os arames se destinam, o emaranhamento e torção das voltas nos feixes resulta em perda de tempo na linha de produção.
Quando a bobina de arame é embrulhada, isso é uma indicação de que os arames se destinam a uma fabricação de natureza mais delicada, por exemplo, arame para instrumentos musicais. Bobinas de arame de aços especiais são geralmente protegidas contra corrosão e tensões mecânicas (ex: arranhões e empenamento) e são geralmente fornecidas com embalagem multicamadas usando proteção contra corrosão (ex: papel oleado ou “papel inibidor de corrosão por vapor”) ou papel de embalagem revestido com filme e filmes plásticos.
As bobinas de arame devem ser manuseadas cuidadosamente devido à sua sensibilidade a danos mecânicos. Danos podem ser prevenidos por manuseio correto e uso de equipamentos de manuseio e lingamento adequados (ex: travessas, ganchos C, mandris de bobina, cintas de teia, correntes de linga, etc.). Levantar ou baixar as bobinas de arame com força excessiva resulta em distorção, o que é prejudicial ao processamento posterior, pois as bobinas de arame não podem mais ser desenroladas e processadas adequadamente.
As bobinas de arame devem ser transportadas em veículos ou vagões ferroviários com cabeceira e paredes laterais (estanções) com resistência e capacidade de carga suficientes. Materiais antiderrapantes também devem ser colocados sob a carga e entre as camadas. Vazios na carga são frequentemente inevitáveis devido aos métodos de manuseio usados e características do veículo (distribuição de carga), então a carga deve ser amarrada de acordo com as acelerações antecipadas por amarração direta (ex: ajuste apertado, laço de amarração) e/ou por amarração por atrito (ex: amarração de fixação).
Processo de manufatura
- Constantes Matemáticas Essenciais: Número de Euler (e) e Pi (π) – Aplicações e Definições
- O Rolo de Massa: Das Origens Etruscas à Arte Moderna
- A Arte e Ofício das Tiaras: História, Materiais e Design Moderno
- Arame Farpado Explicado: História, Construção e Usos Modernos
- Robô Alarme Rolante: Sistema Móvel Inteligente de Despertar com Raspberry Pi e Google Calendar
- Kit MOSMusic: MOSFET, Arduino e Mais - Iluminação Sincronizada com Música
- Principais Padrões de Inspeção de Qualidade para Excelência em Usinagem CNC
- Construa uma Máquina de Dobrar Arame 3D Controlada por Arduino – Guia Passo a Passo
- Corte a Fio EDM: Guia Completo para Usinagem por Eletroerosão
- Entendendo a Fabricação EDM: Precisão e Potência na Remoção de Material