



Tolerâncias de Modelo em Fundição: Tipos e Motivos (Pattern Allowances)
Tolerâncias de Modelo (Pattern Allowances) em Fundição em Areia
O modelo (pattern) é a réplica da peça a ser fundida, mas com dimensões intencionalmente maiores para compensar as contrações e variações inerentes ao processo de fundição e acabamento. A diferença entre as dimensões do modelo e da peça final fundida/usinada é chamada de tolerância de modelo (allowance). O projeto correto das tolerâncias é crítico para atingir as especificações dimensionais e geométricas da peça final, evitar retrabalho e garantir a "fundibilidade" (castability).
Principais Tipos de Tolerâncias
1. Tolerância de Retração / Contração (Shrinkage Allowance)
Todos os metais contraem ao solidificar e resfriar. Três etapas:
- Retração Líquida (Liquid Shrinkage): Contração de volume do líquido ao resfriar até a temperatura de liquidus. Compensada pelo alimentador (riser).
- Retração de Solidificação (Solidification Shrinkage): Mudança de volume na transição líquido-sólido (ex: aço -3 a -4%, Al -6%, ferro fundido cinzento +1% expansão por grafitação). Compensada pelo riser e projeto de solidificação direcional.
- Retração Sólida (Solid Shrinkage): Contração térmica do sólido da temperatura de solidus até temperatura ambiente. NÃO compensada pelo riser (peça já sólida). Esta é a tolerância dimensional principal do modelo.
Valores típicos de retração sólida (% adimensional, aditivo às dimensões lineares):
| Material | Retração Sólida (%) |
|---|---|
| Aço carbono / Baixa liga | 1,5 – 2,0 |
| Aço inoxidável austenítico | 2,0 – 2,5 |
| Ferro fundido cinzento | 0,8 – 1,2 |
| Ferro fundido nodular | 1,0 – 1,5 |
| Ligas de Alumínio | 1,0 – 1,6 |
| Ligas de Cobre (Bronze/Latão) | 1,3 – 1,8 |
| Ligas de Magnésio | 1,2 – 1,8 |
| Ligas de Zinco (Zamak) | 0,5 – 0,7 |
Nota: Valores exatos dependem da liga específica, geometria da peça, temperatura de vazamento, molde e resfriamento. Devem ser validados por testes ou simulação (Magma, ProCAST, NovaFlow).
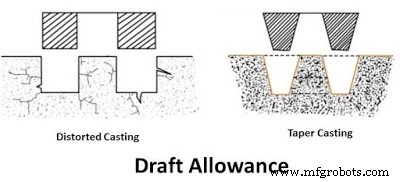
2. Tolerância de Desenho / Desmoldagem (Draft Allowance / Taper)
Superfícies paralelas à direção de extração do modelo do molde devem ter conicidade (taper) para permitir a remoção do modelo sem danificar as paredes do molde de areia.
- Ângulo típico: 1° a 3° (1:50 a 1:20) para modelos de madeira/metal; 0,5° a 1° para modelos de poliuretano/epoxi com liberação fácil.
- Superfícies internas (cavidades) requerem taper maior que externas.
- Altura da parede influencia: paredes altas → taper menor (para manter dimensão na base); paredes curtas → taper maior permitido.
- O taper é adicionado à dimensão nominal na direção de extração (aumenta OD, diminui ID).
3. Tolerância de Usinagem (Machining / Finish Allowance)
A fundição em areia produz acabamento superficial Ra 6,3–25 µm e tolerâncias dimensionais IT12–IT15. Para atingir especificações funcionais (Ra 0,8–3,2 µm, IT7–IT9), material excedente deve ser deixado na fundição para usinagem posterior (torno, fresa, retífica).
- Valores típicos (por face usinada): 1,5–3 mm (pequenas), 3–6 mm (médias), 6–15+ mm (grandes/ásperas).
- Depende: processo de fundição (areia verde > areia resinada > shell molding > molde permanente), material, geometria, requisito final.
- Adicionado às dimensões do modelo nas faces a usinar.
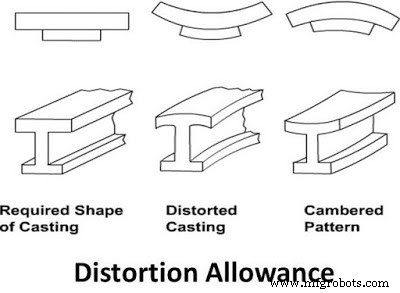
4. Tolerância de Distorção (Distortion / Camber Allowance)
Peças com geometria assimétrica, paredes finas, seções desbalanceadas ou resfriamento não uniforme distorcem (empenam) durante o resfriamento sólido. Para compensar, o modelo é feito com a geometria inversamente distorcida (pre-bent), de forma que a peça final, após distorção, atinja a forma nominal.
- Ex: Vigas em U, carcaças assimétricas, anéis finos, peças com nervuras unilaterais.
- Quantificação: por experiência, simulação termo-mecânica (FEM) ou medição de peças piloto.
- Aplicado como deformação geométrica no modelo CAD/CAM, não como adição linear simples.
5. Tolerância de Bateção / Remoção (Rapping / Shake Allowance)
Ao remover o modelo do molde (bateção leve com martelo ou vibração), as paredes do molde se expandem ligeiramente, aumentando a cavidade. Para compensar, o modelo é feito ligeiramente menor (redução dimensional) nas direções afetadas pela bateção.
- Valor típico: 0,5–1,0 mm por face (reduzido da dimensão do modelo).
- Oposta às outras tolerâncias (que aumentam o modelo).
- Relevante para modelos metálicos em moldagem mecânica (jorgeamento/vibração). Modelos de madeira/manual: menos significativo.
Outras Considerações
- Tolerância de Núcleo (Core Allowance): Núcleos (cores) também encolhem e requerem suas próprias tolerâncias de retração, desenho, usinagem.
- Tolerância de Junta de Molde (Parting Line Allowance): Rebarba na linha de junta adiciona material; considerado na tolerância de usinagem.
- Integração CAD/CAM: Modelos modernos são projetados em CAD com todas as tolerâncias aplicadas parametricamente (shrinkage factor, draft angles, machining stock, distortion compensation), gerando arquivos para usinagem CNC do modelo (madeira, resina, alumínio, impressão 3D areia).
Resumo Prático: Dimensão do Modelo = (Dimensão Nominal + Retração Sólida + Usinagem + Taper) - Bateção + Compensação de Distorção (vetorial). Validação por peça piloto (first article) é mandatória para novas peças/ligas.
Processo de manufatura
- Conheça 15 Tipos Essenciais de Fresadoras para Usinagem de Precisão
- 10 Tipos Essenciais de Modelos de Fundição para Produção Metálica Otimizada
- Quatro Processos Essenciais de Fundição de Metais: Areia, Investimento, Injeção e Evaporativo
- Processo de Fundição em Areia: Etapas, Tipos de Areia, Ferramentas e Boas Práticas
- Equipamentos para Soldagem a Gás (Oxiacetilênica): Componentes, Tipos e Segurança
- Fundição sob Pressão: Câmaras Quente e Fria, Variantes e Aplicações
- Fundição Centrífuga: Tipos (Verdadeira, Semi, Centrifugação), Princípio e Aplicações
- Fundição Evaporativa (Lost Foam / Full Mold): Processo, Vantagens e Aplicações
- Os 5 Tipos Essenciais de Juntas de Soldagem que Todo Fabricador Deve Conhecer
- Entendendo Operações de Torno: Tipos e Aplicações