



Entendendo Modelos: Tipos e Seu Papel na Fundição Explicados
Tipos de Modelos: Modelo é a ferramenta principal durante o processo de fundição. Pode ser definido como um modelo de algo, construído de forma que possa ser usado para formar uma impressão chamada molde em areia úmida ou outro material adequado. Quando este molde é preenchido com metal fundido e o metal é deixado solidificar, forma uma reprodução do modelo e é conhecido como peça fundida. O processo de fazer um modelo é conhecido como modelagem.
Tipos de modelos
O tipo de modelo selecionado para uma fundição específica dependerá de várias condições. Entre estas, uma é a facilidade ou dificuldade antecipada da operação de moldagem. Outras são se um número pequeno ou grande de peças fundidas é desejado, o tipo de processo de moldagem e outros fatores que podem entrar na situação devido a características peculiares da fundição. Vários dos tipos de modelos mais comumente usados estão listados e descritos abaixo:
- Modelo de peça única
- Modelo bipartido
- Modelo de placa de correspondência
- Modelo cope e drag
- Modelo com canais de alimentação
- Modelo de peças soltas
- Modelo de varredura
- Modelo esqueleto
- Modelo segmentado
- Modelo concha
- Modelo construído
- Modelo em caixa
- Modelo revestido
- Modelo direito e esquerdo
1. Modelo de Peça Única ou Sólido
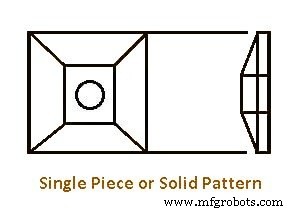
Os tipos de modelos feitos sem juntas, linhas de partição ou peças soltas em sua construção são chamados de modelo de peça única ou sólido. Um modelo de peça única não está em um quadro ou placa e, portanto, às vezes é conhecido como modelo solto. Esses modelos são mais baratos. Ao usar tais modelos, o moldador deve cortar seus próprios canais de alimentação e risers. Esta operação leva mais tempo e não é recomendada, exceto para produção limitada. Modelos de peça única são geralmente usados para peças fundidas grandes de formas simples.
2. Modelo Bipartido
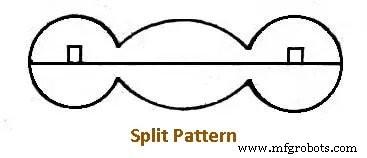
Modelo bipartido – Muitos modelos não podem ser feitos em uma única peça devido às dificuldades encontradas na moldagem deles. Para eliminar essa dificuldade, e para fundições de design intrincado ou forma incomum, modelos bipartidos são empregados para formar o molde. Esses modelos são geralmente feitos em duas partes, como mostrado na Fig., de modo que uma parte produzirá a metade inferior do molde, e a outra, a metade superior.
As duas partes, que podem ou não ter o mesmo tamanho e forma, são mantidas em suas posições relativas adequadas por meio de pinos de posicionamento fixados em uma peça e encaixados em furos perfurados na outra. A superfície formada na linha de separação das duas partes, geralmente na linha central do modelo, é chamada de superfície de partição ou linha de partição. Também será a superfície de partição do molde.
Às vezes, é necessário construir um modelo para uma fundição complicada que exija três ou mais partes em vez de duas para fazer o modelo completo. Este tipo de modelo é conhecido como modelo multiparte. Um modelo de três partes pode exigir o uso de um flask com três partes, embora seja possível moldar alguns tipos de modelos de três partes em um flask de duas partes.
3. Modelo de Placa de Correspondência
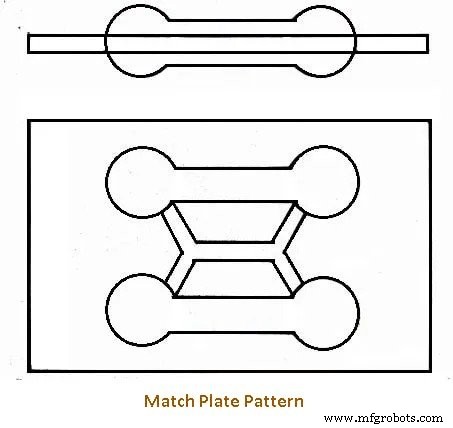
Quando modelos bipartidos são montados com uma metade em um lado de uma placa e a outra metade diretamente oposta no outro lado da placa, o modelo é chamado de modelo de placa de correspondência. Um único modelo ou vários modelos podem ser montados em uma placa de correspondência. O modelo é feito de metal, e a placa que faz a linha de partição pode ser de madeira ou metal.
Alumínio é comumente usado para placas de correspondência de metal. Modelos para canais de alimentação são fixados no lado do drag da placa em suas posições corretas para formar a placa de correspondência completa. Quando o molde todos os modelos são retirados, e o cope ou metade superior do molde combina perfeitamente com o drag ou metade inferior do molde. Os canais de alimentação também são completados em uma operação.
A figura mostra tal placa, na qual estão montados os modelos para dois pequenos halteres. Modelos de placa de correspondência são usados para produzir peças fundidas pequenas em grandes quantidades em máquinas de moldagem que fornecem produção precisa e rápida. São caros de construir, mas o custo inicial é justificado quando se deseja produção em quantidade.
4. Modelo Cope e Drag
Na produção de peças fundidas grandes, os moldes completos são pesados demais para serem manuseados por um único operador. Portanto, modelos cope e drag são usados para aliviar este problema para uma operação eficiente. Os modelos são feitos em metades, divididos em uma linha de junção conveniente, e modelos cope e drag separados são construídos e montados em placas individuais.
Este arranjo permite que um operador ou grupo de operadores prepare a metade cope do molde enquanto outro operador ou grupo trabalha na outra metade. Esta distribuição planejada de trabalho aumenta a produção apreciavelmente.
5. Modelo com Canais de Alimentação (Gated Pattern)
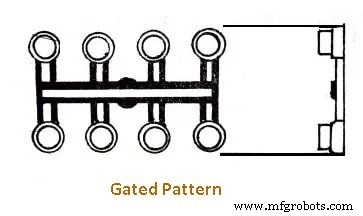
Para produzir boa fundição, é necessário garantir que o suprimento total de metal fundido flua para cada parte do molde. Provisão para fácil passagem do metal fluindo para o molde é chamada de alimentação, que não pode ser feita por operações manuais para produção em alto volume, particularmente devido ao tempo envolvido.
Em produção em massa, várias peças fundidas são produzidas em um único molde multicavidade unindo um grupo de modelos, e os canais ou runners para o metal fundido são formados pelas partes de conexão entre os modelos individuais. O tempo normalmente gasto pelo moldador em cortar canais e retirar modelos é eliminado por este arranjo. Estes tipos de modelos com formadores de canais anexados ao modelo propriamente dito são chamados de modelos com canais, como mostrado na Fig.
Modelos com canais podem ser feitos de madeira ou metal e são usados para produção em massa de peças fundidas pequenas.
6. Modelo de Peças Soltas
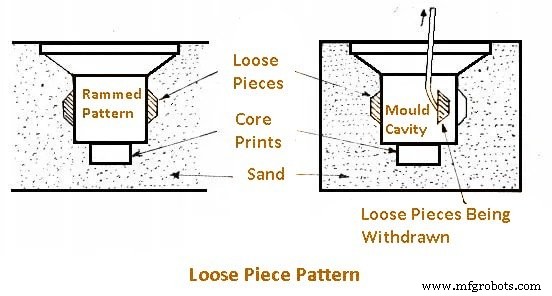
Alguns tipos de modelos são produzidos como conjuntos de peças componentes soltas. Os modelos de peças soltas são necessários quando a peça é tal que o modelo não pode ser removido como uma peça, mesmo que seja bipartido e a linha seja feita em mais de um plano.
Neste caso, o modelo principal é geralmente removido primeiro. Então as peças separadas, que podem ter que ser viradas ou movidas antes de serem retiradas, são removidas. Modelos completos deste tipo geralmente requerem mais manutenção e são mais lentos para moldar. Fig. 11.6 mostra um modelo de peças soltas.
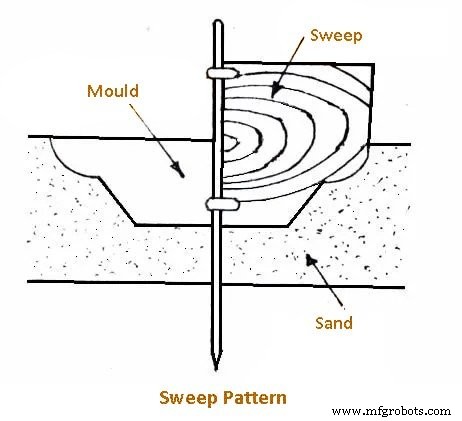
7. Modelo de Varredura (Sweep Pattern)
Moldes e machos simétricos, particularmente em tamanhos grandes, às vezes são moldados por meio de modelos de varredura. O modelo de varredura consiste em uma tábua com uma forma correspondente à forma da fundição desejada e arranjada para girar em torno de um eixo central como ilustrado na Fig.
A areia é compactada no lugar e a tábua de varredura é movida em torno de seu eixo de rotação para dar à areia de moldagem a forma desejada. Modelos de varredura são empregados para moldar peças com seções circulares. A varredura curva pode ser usada para formar parte do molde para um grande caldeirão de ferro fundido e a varredura reta para qualquer forma, sulco ou crista. A principal vantagem destes tipos de modelo é que elimina a construção cara de modelos.
8. Modelo Esqueleto
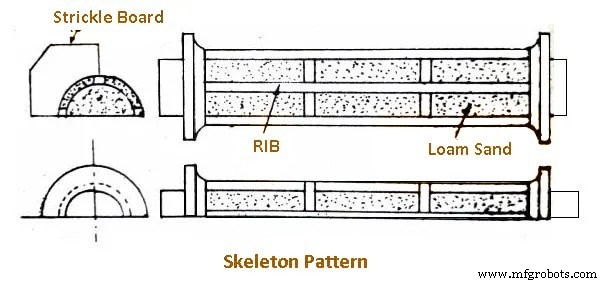
Modelos para fundições muito grandes exigiriam uma quantidade tremenda de madeira para um modelo completo. Nesses casos, um modelo esqueleto como na Fig. pode ser empregado para dar o contorno geral e o tamanho da fundição desejada. Esta é uma construção nervurada com um grande número de aberturas quadradas ou retangulares entre as nervuras que formam um esboço esquelético do modelo a ser feito.
A estrutura é preenchida e compactada com argilas, areia ou barro, e uma tábua de nivelamento conhecida como tábua Stickle é usada para raspar o excesso de areia dos espaços entre as nervuras para que a superfície fique nivelada com o exterior do modelo. Geralmente é construído em duas partes: uma para o cope e outra para o drag.
Tubos de solo e água, curvas de tubos, corpos de válvulas e caixas são alguns exemplos de fundições feitas pela fabricação de modelos esqueleto.
9. Modelo Segmentado
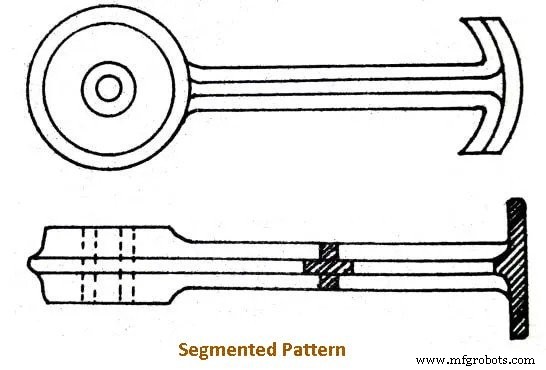
Modelos segmentados ou modelos parciais são geralmente aplicados a trabalhos circulares como anéis, aros de rodas, engrenagens, etc. São seções de um modelo arranjadas de forma a formar um molde completo ao serem movidas para formar cada seção do molde. Ao fazer um molde usando este modelo, um fuso vertical é firmemente fixado no centro do flask do drag (Fig. 11.9).
O fundo do molde é compactado e nivelado. Então o modelo segmentado é fixado ao fuso. Areia de moldagem é compactada entre o exterior do modelo e o flask, e no interior, mas não nas extremidades do modelo. Após compactar uma seção, avança-se para a próxima seção para compactar; e assim por diante, até que todo o perímetro do molde tenha sido completado.
10. Modelo Concha (Shell Pattern)
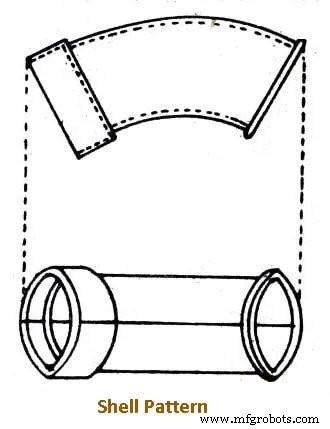
O modelo concha é usado principalmente para conexões de drenagem e tubulações. Um exemplo típico é mostrado na Fig. O modelo é geralmente feito de metal, montado em uma placa e partido ao longo da linha central, as duas seções sendo precisamente unidas por pinos. Estas curvas curtas são geralmente moldadas e fundidas em pares. O modelo concha é uma construção oca como uma concha e a forma externa é usada como modelo para fazer o molde, enquanto o interior é usado como caixa de macho para fazer machos.
Às vezes, um modelo de toda a forma da fundição é denominado modelo concha, e um modelo que tem a forma requerida por fora, mas com o interior escavado, é denominado modelo bloco.
11. Modelo em Caixa (Boxed-up Pattern)
Em um modelo em caixa, as tábuas ou tiras de madeira são unidas por cola, pregos ou parafusos de forma que um modelo seja feito como uma caixa. Não apenas este método economiza madeira para modelos grandes, mas os torna mais leves. A construção em caixa é empregada na fabricação de muitos modelos, especialmente para uma fundição com contorno regular e forma retangular.
12. Modelo Construído (Built-up Pattern)
Como o nome implica, modelos construídos ou modelos partidos são os tipos de modelos compostos por duas ou mais peças. Modelos para polias especiais são segmentos construídos de tiras de madeira. Estes segmentos são feitos cortando tiras de madeira na curvatura requerida, e a espessura desejada é construída colando-as em camadas.
Flanges também são feitas de forma semelhante. A construção é às vezes necessária porque é difícil fazer uma forma intrincada em um bloco de madeira para construir um modelo, mas é mais fácil construir a forma colando ou unindo várias peças segmentais.
13. Modelo Revestido (Lagged-up Pattern)
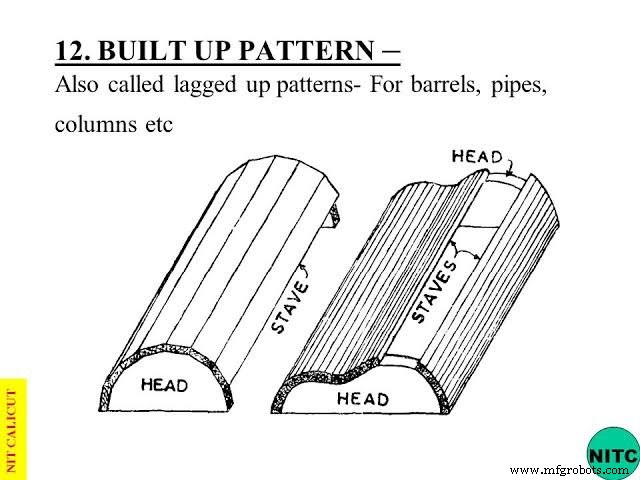
Trabalhos cilíndricos como cilindros, tubos ou colunas são construídos com construção de réguas ou hastes que garantem permanência de forma. Réguas ou hastes são tiras longitudinais de madeira chanfradas em cada lado para tornar a junta apertada por fora, e coladas e pregadas ou parafusadas nas peças finais de madeira chamadas "cabeças".
A ilustração da Fig. mostra as hastes fixadas em cabeças que são metade de um polígono regular, o objetivo sendo fazer um cilindro ou barril que deve ser partido longitudinalmente através do centro. Tal construção dá a máxima quantidade de resistência e permite construir próximo ao contorno acabado ou modelo para que haja comparativamente pouco estoque excedente a ser removido para trazê-lo à forma requerida.
14. Modelo Direito e Esquerdo
Muitos tipos de modelos são necessários para serem feitos em pares, e quando sua forma é tal que não podem ser invertidos e têm os centros de cubos, bosses, etc., opostos e alinhados, devem ser feitos direito e esquerdo. Suportes 'J' para linha de eixo suspenso, pernas para torno de madeira, ou banco de jardim ou para máquina de costura tipo pedal, e suportes para bagageiros em vagões ferroviários são alguns exemplos onde um par de modelos direito e esquerdo são necessários.
Nesses casos, em muitas ocasiões, os modeladores são fornecidos com desenhos que mostram uma fundição direita ou esquerda. A partir disso, é solicitado fazer equipamento de modelo para ambos os direitos e esquerdos. Isso frequentemente apresenta dificuldades consideráveis, especialmente nos desenhos mais complicados, sobre o que constitui a diferença entre modelos esquerdo e direito.
O suporte mostrado em A na figura é um exemplo de modelos direito e esquerdo. Será notado que a única variação entre esses dois modelos está em sua posição de base. Se, no entanto, o projeto pudesse ter sido feito com uma base igual em cada lado da parte vertical fig, a necessidade de dois modelos teria sido eliminada.
Modelo Metálico
Estes tipos de modelos são usados para produção em grande escala de fundições e raramente são requeridos como modelos soltos. Como os modelos são fundidos, não há necessidade de fazer juntas ou segmentos. No entanto, o método de fabricação é intrincado e requer imensa habilidade.
O modelador deve ser praticado em corte de metal, acabamento e métodos de fabricação, além de técnica de inspeção. Modelos metálicos, quando usados, são normalmente montados em um ou ambos os lados de uma placa de modelo. Quando os modelos são pequenos, vários modelos podem ser montados na mesma placa.
Folgas de Modelagem
Modelos não são feitos exatamente do mesmo tamanho que a fundição desejada por várias razões. Tais tipos de modelos produziriam fundições que são subdimensionadas. Folga deve, portanto, ser permitida para contração, inclinação, acabamento, distorção e batida.
1. Folga de Contração
À medida que o metal solidifica e resfria, ele encolhe e contrai em tamanho. Para compensar isso, um modelo é feito maior que a fundição acabada por meio de uma folga de contração ou retração. Ao estabelecer medidas para o modelo, o modelador permite isso usando uma régua de contração que é ligeiramente mais longa que a régua comum do mesmo comprimento.
Por exemplo, ao construir um modelo para ferro fundido, o modelador usa uma régua de contração medindo cerca de 10 mm mais longa por metro que a régua convencional, pois o ferro fundido encolhe 10 mm por metro. Diferentes metais têm diferentes contrações, portanto, há uma régua de contração para cada tipo de metal usado em uma fundição. Um modelo mestre a partir do qual modelos metálicos são fundidos pode ter dupla folga de contração.
2. Folga de Inclinação (Draft Allowance)
Quando um modelo é retirado de um molde, sempre há alguma possibilidade de ferir as bordas do molde. Este perigo é grandemente diminuído se as superfícies verticais de um modelo são levemente afiladas para dentro. Esta leve inclinação para dentro nas superfícies verticais de um modelo é conhecida como inclinação.
A inclinação pode ser expressa em milímetros por metro em um lado, ou em graus, e a quantidade necessária em cada caso depende de 1) comprimento do lado vertical (2) intrincamento do modelo, e (3) método de moldagem. Sob condições normais, a inclinação é de cerca de 10 a 20 mm por metro em superfícies externas e 40 a 60 mm por metro em superfícies internas. A figura mostra como uma inclinação é fornecida em um modelo.
3. Folga de Usinagem (Machining Allowance)
Superfícies brutas de fundições que precisam ser usinadas são feitas com dimensões um pouco acima das indicadas no desenho. A quantidade extra de metal fornecida nas superfícies a serem usinadas é chamada de folga de acabamento de usinagem e as bordas dessas superfícies são indicadas por uma marca de acabamento V ou F.
A quantidade a ser adicionada ao modelo depende de (1) o tipo de metal a ser usado, (2) o tamanho e forma da fundição e (3) método de moldagem. A folga padrão de acabamento (usinagem) para diferentes metais fundidos em mm para moldagem manual é dada em tabela.
4. Folga de Distorção ou Empenamento
Algumas fundições, devido ao seu tamanho, forma e tipo de metal, tendem a empenar ou distorcer durante o período de resfriamento. Isso é resultado de contração desigual e é devido a espessura desigual do metal ou a uma superfície sendo mais exposta que outra, fazendo-a resfriar mais rapidamente. A forma do modelo é, assim, dobrada na direção oposta para superar esta distorção.
Esta característica é chamada de folga de distorção ou empenamento. Como exemplo, uma fundição em forma de letra U será distorcida com as pernas divergindo, em vez de paralelas. Para compensar esta condição, o modelo é feito de tal maneira que as pernas convergem, mas à medida que a fundição resfria após sua remoção do molde, as pernas se endireitam e permanecem paralelas.
Embora nenhum dado de distorção em forma publicada esteja disponível, a folga de distorção varia da folga de acabamento padrão até 20 mm quando fundições grandes são consideradas.
5. Folga de Batida (Rapping Allowance)
Quando um modelo é batido no molde antes de ser retirado, a cavidade no molde é ligeiramente aumentada. Em todos os casos onde as fundições devem ser uniformes e fiéis ao modelo, folga de batida ou sacudida é provida fazendo o modelo ligeiramente menor que o tamanho real para compensar a batida do molde.
Materiais de Modelos
A seleção do material do modelo depende principalmente dos seguintes fatores.
- Requisitos de serviço, ex: quantidade, qualidade e intrincamento da fundição, ou seja, espessura mínima desejada, grau de precisão e acabamento requerido.
- Tipo de produção da fundição e tipo de processo de moldagem.
- Possibilidade de mudanças de projeto.
- Número de fundições a serem produzidas, ou seja, possibilidade de pedidos repetidos.
Como deve ser um bom material de modelo:
- Facilmente trabalhado, moldado e unido;
- Leve em peso;
- Forte, duro e durável, para que seja resistente a desgaste e abrasão, corrosão e ação química;
- Dimensionalmente estável em todas as situações;
- Facilmente disponível a baixo custo;
- Reparável e reutilizável;
- Capaz de receber bom acabamento superficial.
A ampla variedade de materiais metálicos que atendem a estas características são madeira e produtos de madeira; metais e ligas; gessos; plásticos e borrachas; e ceras.
Madeira: A madeira é o material mais comum para modelos pois satisfaz muitos dos requisitos acima. É fácil de trabalhar e prontamente disponível. A madeira pode ser cortada e fabricada em numerosas formas por colagem, dobra e curvatura; é facilmente lixada para uma superfície lisa, e pode ser preservada com goma-laca, que é o material de acabamento mais comumente usado para modelos de madeira.
Metal: Metal é usado quando um grande número de fundições é desejado de um metal ou quando as condições são severas para modelos de madeira. Modelos metálicos não mudam sua forma quando submetidos a condições úmidas. Outra vantagem de um modelo metálico é a liberdade de empenamento no armazenamento.
Modelos metálicos são muito úteis em moldagem por máquina devido à sua precisão, durabilidade e resistência. Comumente, um modelo metálico é ele mesmo fundido a partir de um modelo de madeira chamado modelo mestre. Quando modelos metálicos devem ser fundidos de modelos mestres, dupla contração deve ser permitida.
Por exemplo, se o modelo metálico deve ser feito de latão e as fundições devem ser de ferro fundido, a contração permitida no modelo mestre de madeira terá que ser 14 mm por metro para latão, mais 10 mm por metro para ferro fundido, totalizando 24 mm por metro para o modelo incluir ferro fundido, aço, latão, alumínio e metal branco.
Ferro Fundido: Ferro fundido é usado para alguns tipos altamente especializados de modelos. É forte, dá uma boa superfície de molde lisa com bordas afiadas e é resistente à ação da areia. Mas modelos de ferro fundido são pesados e quebram facilmente. Modelos de ferro enferrujam demais e requerem área de armazenamento seco.
Latão: Latão é usado em modelos, particularmente quando modelos metálicos são pequenos. É forte, não enferruja, recebe um acabamento superficial melhor que ferro fundido, e é capaz de suportar o desgaste da areia de moldagem. Mas modelos de latão são mais pesados que ferro fundido. É por isso que são restritos a modelos de pequeno tamanho.
Alumínio: Alumínio é provavelmente o melhor metal geral porque funde a uma temperatura relativamente baixa, é macio e fácil de trabalhar, leve em peso, e resistente à corrosão. Alumínio, sendo bastante macio, é passível de ser danificado por uso brusco.
Metal Branco: Metal branco não é muito usado para modelos, mas é o melhor material que pode ser usado para fazer formas intrincadas e finas. Estas ligas são usadas na maioria das produções de fundição sob pressão e, portanto, são frequentemente chamadas de ligas de fundição sob pressão. Têm ponto de fusão baixo, cerca de 200°C, e têm pouca contração apreciável. Uma avaliação comparativa destes metais é dada como Tabela 11.1.
Plásticos: Plásticos estão agora encontrando seu lugar como material de modelo moderno porque não absorvem umidade, são fortes e dimensionalmente estáveis, resistentes ao desgaste, têm uma superfície muito lisa e brilhante, e são leves. Por causa de sua superfície brilhante, pode ser retirado do molde muito facilmente sem ferir o molde, e nenhum composto de partição seco ou líquido é necessário. Além disso, o material plástico tem encolhimento sólido muito baixo.
Quando um modelo plástico é requerido, um modelo de madeira é primeiro feito para servir como modelo mestre que forma o molde no qual a resina plástica é vazada. Estes moldes podem ser feitos de uma variedade de materiais incluindo madeira, borracha, plásticos, metal ou gesso de Paris, sendo este o mais comumente usado.
Dois tipos de materiais plásticos são usados em oficinas de modelagem, a saber, termofixos e termoplásticos. Nas variedades termofixas, a resina epóxi tornou-se muito popular por causa de suas boas qualidades de produção. Das variedades termoplásticas, que tendem a amolecer e subsequentemente gasificar no aquecimento, o mais comum é espuma de poliestireno. O material está disponível em diferentes densidades na forma espumada ou expandida. Pode ser facilmente moldado, usinado e fabricado por colagem para formar o modelo.
Borrachas: Certos tipos de borrachas, como borracha de silicone, são favorecidos para formar um tipo muito intrincado de molde para fundição de precisão. Este material, como resina epóxi, está disponível em duas partes, aglutinante e endurecedor. Quando as duas partes, originalmente em forma líquida, são misturadas, vazadas sobre um modelo mestre ou em um molde, e curadas, uma forma sólida, ou seja, um modelo, é produzida.
Gessos: Cimento de gesso conhecido como gesso de Paris também é usado para fazer modelos e caixas de macho. Tem alta resistência à compressão, ex: até 300 kg/cm², e pode ser prontamente trabalhado com ferramentas de madeira. Quando talco e cimento são misturados com água, forma uma massa plástica capaz de ser fundida em um molde.
Gesso também pode ser convenientemente usado para preparar pranchas de acompanhamento para trabalho de moldagem. Variedades proprietárias de gessos de gesso como Ultracal, Hydrocal, Hydrostone, e Hydrocal de oficina de modelos, também estão disponíveis.
Modelos de gesso de gesso podem ser preparados ou por vazamento direto da pasta de gesso e água em moldes preparados anteriormente a partir de um modelo mestre ou por varredura na forma ou formato desejado pelo método de varredura e nivelamento.
Ceras: Modelos de cera são excelentes para o processo de fundição de precisão. Os materiais geralmente usados são misturas de vários tipos de ceras, e outros aditivos que atuam como agentes polimerizantes, estabilizadores, etc. As ceras comumente escolhidas são cera de parafina, cera de goma-laca, cera de abelha, cera de ceresina, e cera microcristalina. As propriedades desejadas em um bom modelo de cera incluem baixo teor de cinzas (até 0,05 por cento), resistente ao material de revestimento primário usado para investimento, alta resistência à tração e dureza, e resistência de solda substancial.
A prática normal de formar modelo de cera é injetar cera líquida ou semi-líquida em um molde bipartido. Injeção sólida também é usada para evitar contração e para melhor resistência.
Tecnologia industrial
- Entendendo Recessos de Acionamento (Drive Recesses): Tipos, Usos e Vantagens de Torque
- O Guia Definitivo dos Tipos de Pregos: Entendendo Cada Variedade
- 10 Tipos Essenciais de Modelos de Fundição para Produção Metálica Otimizada
- Materiais Usados na Usinagem: Tipos e Aplicações
- Entendendo Acoplamentos: Tipos, Funções e Aplicações Industriais
- Guia Completo de Técnicas de Dobra de Tubos
- Tipos de Trabalhadores de Manutenção: Funções, Responsabilidades e Cor do Colarinho Explicadas
- Tipos de Abrasivos para Jateamento (Sandblasting): Escolhendo o Material Certo para Seu Projeto
- Entendendo as Várias Funções de Trabalhadores de Fábrica
- Ferramentas Manuais Essenciais: Guia para Carpinteiros e Entusiastas de DIY